

















Автор: Феликс Ли, генеральный директор компании Forgecise
Дата: 15 мая 2026 г.
Категория: Промышленное аддитивное производство / Материаловедение
Индустриализация аддитивного производства
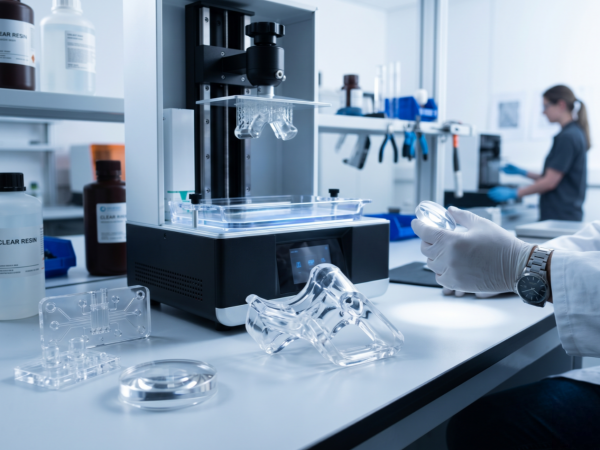
Аддитивное производство (АМ) переходит от инструмента прототипирования к методу масштабируемого промышленного производства. Прозрачная смола, используемая в процессах высокоточной фотополимеризации в ванне, стала необходимым материалом для секторов B2B, включая медицинскую диагностику, прецизионную оптику и гидродинамику.
Мировой рынок 3D-печати в настоящее время превышает 29 миллиардов долларов. Этот рост стимулирует развитие новых полимерных технологий. Производители синтезируют реактивные уретановые фотополимеры, которые позволяют избежать прежней хрупкости и пожелтения. Этот сдвиг позволяет цепочкам поставок B2B работать с большей гибкостью и скоростью.
1. Технологии печати прозрачных носителей
Характеристики прозрачных смол определяются аппаратными платформами. В 2026 году рынок разделится на четыре отдельные технологии:
| Технологии | Механизм | Точность слоя | Основное преимущество B2B |
| SLA | трассировка УФ-лазером | 25–100 мкм | Превосходное качество обработки поверхности линз. |
| DLP | УФ-проектор | 35–100 мкм | Высокая производительность для небольших партий. |
| MSLA (ЖК-дисплей) | светодиодная матрица | 10–50 мкм | Экономически эффективное масштабирование. |
| PµSL | Микропроекция | 2–25 мкм | Критически важно для микрофлюидики. |
Промышленные SLA-системы с размерами элементов 0,1 мм теперь являются стандартом для высокоточной промышленности. Новые аппаратные экосистемы, такие как Formlabs Form 4, утроили скорость печати, снизив барьер для входа на рынок крупносерийного B2B-производства.
2. Прозрачные смолы инженерного класса
Современные прозрачные смолы по механическим характеристикам соответствуют традиционным пластмассам, таким как поликарбонат (ПК) и акрилонитрилбутадиенстирол (АБС). Они выдерживают физические нагрузки, перепады температур и воздействие химических веществ, сохраняя при этом устойчивость к УФ-излучению.
Сравнительные механические характеристики (эталонные показатели 2026 года)
| Механические свойства | Formlabs Clear V5 | BASF Ultracur3D ST 45 | Liqcreate Clear Impact |
| Предел прочности | 40,4–53,0 МПа | 60,0 МПа | 47,0 МПа |
| Модуль упругости при изгибе | 1701–2710 МПа | 2400 МПа | 1700 МПа |
| Удлинение при разрыве | 9% – 79% | 25% | 15% – 25% |
| Влияние Изода | 27–42 Дж/м | Без измерений | 28 Дж/м |
| Тепловая деформация | 66–76 °C | 116 °C (серия RG) | 51 °C |
| Светопропускание | 85% (при толщине 2 мм) | Высокий | Идеально прозрачный |
Такие материалы, как BASF ST 45, выдерживают высокие нагрузки при изготовлении функциональных прототипов, например, автомобильных разъемов. Смола Formlabs Tough 1500 Resin V2 обеспечивает жесткость и пластичность, позволяя инженерам печатать гибкие механизмы — такие как корпуса с защелкивающимся креплением — без разрушения деталей.
3. Применение в медицине и здравоохранении
К концу 2026 года объем рынка медицинской 3D-печати достигнет 3,65 миллиарда долларов. Прозрачные смолы обеспечивают хирургам беспрепятственный обзор. Во время реконструкций грудной стенки 3D-печатные направляющие из прозрачной смолы BioMed позволяют хирургам выполнять остеотомии на основе данных КТ или МРТ конкретного пациента.
| Приложение | Требования к материалам | Технологии | Исход |
| Хирургические направляющие | Автоклавируемый, класс I/IIa | SLA | Сокращение времени в операционной. |
| Анатомические модели | Многоматериальный | Полиструйная печать / SLA | Более качественное планирование хирургических операций. |
| Жидкостные устройства | Прозрачные микроканалы | PµSL / SLA | Точное тестирование на наркотики. |
| Элайнеры для зубов | Высокая детализация | MSLA / DLP | Масштабируемая настройка. |
Прозрачные медицинские смолы должны соответствовать стандартам ISO 10993 и выдерживать паровую стерилизацию при температуре 121°C в течение 30 минут. Покупателям в сегменте B2B следует избегать «брокерской ловушки» — онлайн-сетей, которые перенаправляют медицинские компоненты через те же машины, что и промышленные масляные насосы. Обеспечьте безопасность своей цепочки поставок, требуя прямых поставок на завод, соответствующих стандарту ISO 13485.
4. Постобработка для повышения оптической четкости
Детали, выходящие из принтера, выглядят размытыми из-за границ слоев. Для достижения прозрачности, подобной стеклу, требуется особый процесс финишной обработки.
| Уровень завершения | Процесс | Визуальная четкость | Приложение |
| Стандарт | Снятие опоры + стирка | Туманный | Геометрическая оценка |
| Пескоструйная обработка | Легкая пескоструйная обработка стеклянными шариками | Замороженный | Рассеивание света |
| Лакированный | Акриловый/уретановый аэрозоль | Высокая четкость | Сложные прототипы |
| Полированный | Шлифовка + полировка + нанесение покрытия | Оптически прозрачный | Линзы / световоды |
Профессионалы используют наборы для восстановления фар 3M и автомобильные акриловые полиуретановые прозрачные лаки для выравнивания поверхности. Другой метод — погружение в смолу. Погружение очищенной детали в свежую прозрачную смолу и использование азотного УФ-отверждения предотвращает образование ингибирующего слоя кислорода, создавая твердую, гладкую поверхность.
5. Экономические аспекты 3D-печати и литья под давлением.
Точка безубыточности явно благоприятствует аддитивному производству при низких и средних объемах продаж.
| Метрика | 3D-печать (смолой) | Литье под давлением |
| Первоначальный капитал | 0 долларов (без инструментов) | 5000–50000 долларов США и более |
| Время выполнения | Часы / Дни | 2–12 недель |
| Стоимость (100 единиц) | 15,00 долларов | 52,00 долл. США (с учетом амортизации) |
| Стоимость (1000 единиц) | 15,00 долларов (постоянная величина) | 7,00 долларов (с учетом амортизации) |
| Гибкость дизайна | Без ограничений | Дорогостоящая переделка пресс-формы |
В сегменте B2B диапазон принятия решений обычно составляет от 200 до 1000 единиц. Высокоскоростные принтеры, такие как Form 4L, позволяют достичь точки безубыточности в 13 000 единиц. Многие компании также используют вакуумное литье — создание силиконовой формы на основе мастер-модели, напечатанной на 3D-принтере, — для производства полиуретановых деталей без пузырьков, имитирующих поликарбонат.
6. Пример из практики: полировка волоконно-оптических кабелей.
Недавно инженеры использовали прозрачную смолу SLA для создания прозрачных внутренних компонентов для машин полировки волоконно-оптических кабелей. Визуальная проверка выравнивания волокон сократила циклы прототипирования на 40%, что позволило запустить проект в производство за несколько недель.
7. Будущие тенденции: 2026–2030 годы
- Многокомпонентная печать: Теперь инженеры могут печатать прозрачные световоды и непрозрачные конструкционные корпуса за один заказ.
- Контроль качества ИИ: Интеллектуальные принтеры используют встроенные камеры и машинное обучение для проверки прозрачности и качества слоев в режиме реального времени.
- Устойчивое сырье: В настоящее время химическая переработка превращает отходы автомобильных дробилок в высококачественное сырье для производства новых смол.
8. Часто задаваемые вопросы для B2B-индустрии: Прозрачная смола для 3D-принтеров
В1: Как вы справляетесь с внутренними пустотами и микропузырьками в оптических линзах?
А: Отрегулируйте плотность заполнения и время печати. Используйте 100% заполнение и задержку засветки в 1–2 секунды, чтобы смола полностью осела до затвердевания следующего слоя. Вакуумная дегазация смолы перед печатью также удаляет захваченный воздух.
В2: Каковы требования к снижению уровня летучих органических соединений и использованию средств индивидуальной защиты на предприятиях с большим объемом работы?
А: Стандартные фильтры не подходят для непрерывного производства B2B. Хотя американские фильтры OV/P100 или европейские A2/P3 работают при кратковременном воздействии, на предприятиях с большим объемом производства необходимо устанавливать угольную фильтрацию и специализированные системы отопления, вентиляции и кондиционирования воздуха для соответствия стандартам безопасности 2026 года.
В3: Можно ли смешивать прозрачные смолы с гибкими добавками для изготовления промышленных прокладок?
А: Да, смешивание — распространенная практика для повышения ударопрочности. Операторы B2B часто используют соотношение 70/30 прозрачной смолы и гибкой добавки. Имейте в виду, что такое смешивание изменяет показатель преломления материала и коэффициент усадки, что потребует перекалибровки файлов печати.
В4: Как обеспечить стабильность размеров в больших тонкостенных прозрачных корпусах?
А: Ориентация печати и скорость механического подъема позволяют контролировать провисание. Печатайте детали вертикально с минимальным углом наклона и используйте низкую скорость подъема (1–3 мм/с), чтобы уменьшить силу всасывания, воздействующую на пленку FEP.
В5: Какой наиболее эффективный способ извлечения «мутной» смолы и продления срока службы ванны?
А: Автоматическая механическая фильтрация предотвращает деградацию смолы. После каждой печати смолу фильтруют через сетку с размером ячейки 190 микрон. Это удаляет микроскопические частицы «геля», вызывающие помутнение, и продлевает стандартный 24-месячный срок годности.