

















Escrito por Felix Lee, director ejecutivo de Forgecise
Publicado: 31 de julio de 2026
Última actualización: 31 de julio de 2026
Experiencia: Fabricación aditiva de metales | Soldadura robótica | Automatización industrial
Table of Contents
Respuesta rápida
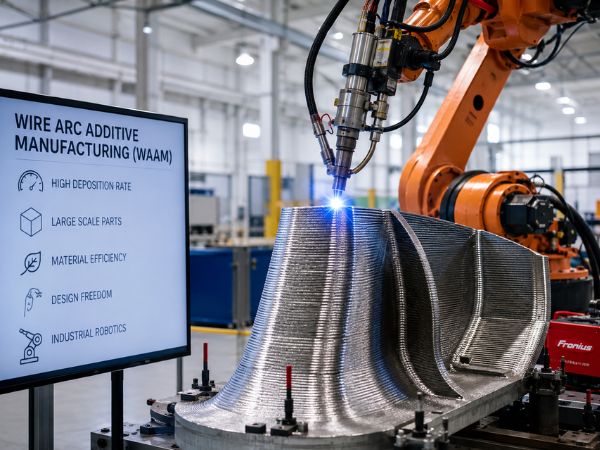
La fabricación aditiva por arco de alambre, o WAAM, es un proceso de deposición de energía dirigida que utiliza un arco eléctrico para fundir alambre metálico y construir componentes con forma casi final capa a capa. Resulta especialmente valioso para piezas metálicas de tamaño mediano a grande, ya que combina una alta productividad de deposición, una amplia disponibilidad de materia prima en forma de alambre, un movimiento robótico flexible y una menor complejidad en el manejo de la materia prima que muchos procesos basados en polvo.
TL;DR: Lo que los ingenieros necesitan saber
- Una celda WAAM combina un proceso de arco eléctrico, suministro de alambre, control de movimiento, blindaje, sensores y software de proceso.
- La soldadura GMAW ofrece una alta productividad, mientras que las soldaduras GTAW y PAW proporcionan una mayor separación entre la fuente de calor y el alambre de relleno.
- La tecnología CMT reduce el aporte de calor y las salpicaduras mediante la transferencia controlada de metal por cortocircuito.
- Los sistemas híbridos y multihilo están diseñados para lograr un mayor rendimiento, una adaptación precisa de los materiales o un mejor control del proceso.
- El historial térmico, y no solo la velocidad de deposición, suele determinar la distorsión, la tensión residual, la microestructura y la calidad final de la pieza.
- La selección del proceso debe tener en cuenta el comportamiento de la aleación, la geometría, los requisitos de cualificación, el margen de mecanizado y el coste total de producción.
Desde el otro lado del taller, la fabricación aditiva por arco de alambre parece sencilla: un robot, una antorcha de soldadura y un arco brillante que deposita metal.
De cerca, la historia es diferente.
Un proceso industrial estable depende de docenas de interacciones entre la posición del alambre, la velocidad de desplazamiento, la corriente, el gas de protección, la temperatura entre pasadas, la geometría del cordón, la estrategia de trayectoria de la herramienta y la rigidez de la plataforma de movimiento. Un sistema puede depositar metal rápidamente y aun así producir una pieza difícil, o incluso imposible, de calificar.
Por eso, WAAM debe evaluarse como una arquitectura de fabricación completa, y no simplemente como soldadura automatizada.
¿Qué es la fabricación aditiva por arco de alambre?
La fabricación aditiva por arco de alambre es un método de fabricación aditiva de metales en el que la energía térmica concentrada de un arco eléctrico funde el material de aporte en forma de alambre a medida que se deposita sobre un sustrato o una capa anterior.
WAAM se enmarca dentro de la familia más amplia de la deposición de energía dirigida. La terminología internacional describe la DED como un proceso en el que la energía térmica focalizada fusiona el material a medida que se deposita. Los procesos de arco eléctrico también se abordan específicamente en las normas de procesos ISO/ASTM orientadas al sector aeroespacial.
Un flujo de trabajo típico sigue esta secuencia:
Modelo CAD → orientación de construcción → segmentación → generación de trayectoria de herramienta → asignación de parámetros → deposición de hilo → monitorización → inspección → mecanizado o tratamiento térmico
A diferencia de la fabricación sustractiva, la WAAM añade material únicamente a lo largo de la trayectoria de deposición programada. Sin embargo, la mayoría de las piezas industriales fabricadas con WAAM no se retiran de la máquina listas para su uso.
Generalmente requieren alguna combinación de:
- Eliminación del sustrato
- Tratamiento térmico para aliviar el estrés
- Prensado isostático en caliente para aplicaciones seleccionadas.
- Mecanizado CNC
- Acabado de superficies
- Inspección no destructiva
- Verificación de propiedades mecánicas
- Inspección dimensional
He aquí el punto práctico: WAAM a menudo reduce la cantidad de material que debe comprarse y retirarse, pero no elimina la fabricación posterior.
¿Por qué se utiliza WAAM para componentes metálicos de gran tamaño?
La fabricación mediante WAAM se utiliza principalmente cuando el tamaño de la pieza, el coste del material, el plazo de entrega o la productividad de la deposición hacen que la fabricación mediante lecho de polvo sea menos atractiva.
Sus aplicaciones más interesantes suelen implicar grandes volúmenes de metal de complejidad relativamente baja a media, en lugar de pequeños canales internos o superficies de construcción muy detalladas.
Las áreas de aplicación típicas incluyen:
- Costillas, marcos, refuerzos y preformas estructurales con forma casi final para la industria aeroespacial.
- Componentes marinos y de construcción naval
- Características de piezas y reparación del sector energético
- Herramientas, matrices y moldes de gran tamaño
- Estructuras de defensa y de equipo pesado
- Componentes de repuesto con largos plazos de entrega convencionales
- Construcciones de investigación con materiales graduados funcionalmente o multimateriales.
La viabilidad comercial mejora cuando el componente original tiene una baja relación entre compra y producción. En otras palabras, la producción convencional puede comenzar con un gran lingote o pieza forjada y mecanizar una parte sustancial del material.
WAAM puede depositar una forma más cercana a la geometría final.
Sin embargo, la masa depositada por sí sola no demuestra ahorros. Un modelo de costos útil también debería incluir la programación, los prototipos, el gas de protección, los accesorios, los sensores, la inspección, el mecanizado, la cualificación, el riesgo de desperdicio y el tiempo del operario.
¿Qué equipamiento necesita un sistema WAAM industrial?
Un sistema WAAM funcional requiere seis subsistemas básicos: movimiento, generación de calor, suministro de cables, blindaje, gestión térmica y control con monitorización.
La configuración exacta del hardware varía según el tamaño del componente y la ruta del proceso. Un robot de seis ejes puede ser ideal para trayectorias de herramienta curvas, mientras que un pórtico puede proporcionar mayor volumen de trabajo y rigidez para piezas muy grandes. Algunas celdas combinan ambos.
1. Plataforma de movimiento
La plataforma de movimiento posiciona la antorcha, el alambre, la pieza de trabajo o una combinación de los tres.
Las configuraciones comunes incluyen:
- Robots industriales de seis ejes
- pórticos cartesianos
- Posicionador Robot Plus
- Pórtico más mesa giratoria
- Células sincronizadas multi-robot
El alcance del robot nunca debe confundirse con la precisión de deposición útil. La carga útil, la velocidad de trayectoria, la configuración de las articulaciones, la deriva térmica, la rigidez del dispositivo de fijación, el enrutamiento de los cables y la calibración influyen en el resultado final.
Un robot puede repetir con precisión un punto programado mientras la gota depositada aún se mueve debido a que el alambre se dobla, el sustrato se deforma o la distancia entre la antorcha y la pieza de trabajo cambia.
2. Fuente de alimentación de soldadura y proceso de arco
La fuente de alimentación controla la corriente, el voltaje, la forma de onda, el comportamiento de los pulsos y el modo de transferencia de metal.
Su selección determina más que la intensidad del arco. Influye en:
- transferencia de gotas
- Entrada de calor
- Penetración
- Salpicar
- Estabilidad del arco
- Ancho de la cuenta
- Dilución
- Productividad de la deposición
Los comandos de la fuente de alimentación deben sincronizarse con el control de movimiento y de alimentación del alambre. Los arranques retardados, el encendido inestable o el llenado inoportuno del cráter pueden generar defectos en cada transición de la trayectoria de la herramienta.
3. Sistema de alimentación de alambre
El alimentador de alambre suministra material de relleno al arco o al baño de fusión a un ritmo controlado.
Un sistema de alimentación fiable debe mantener:
- Velocidad de alimentación de alambre estable
- Posición del cable repetible
- Condiciones adecuadas de la punta de contacto
- Deslizamiento y retroceso bajos
- Enderezamiento correcto del cable
- Tensión de bobina controlada
- Alimentación constante durante la aceleración y los giros.
Es fácil subestimar este subsistema.
Un equipo de laboratorio puede pasar días ajustando la corriente y la velocidad de desplazamiento cuando el problema real es un revestimiento de alambre que se arrastra intermitentemente durante la rotación de la muñeca de un robot.
4. Antorcha, punta de contacto y cabezal de deposición
El cabezal de deposición suministra energía de arco, alambre de relleno y gas de protección a la zona de construcción.
Dependiendo del proceso, el encabezado puede incluir:
- antorcha GMAW
- Antorcha GTAW con boquilla de alambre externa
- antorcha de plasma
- Linterna compatible con CMT
- Disposición de alimentación de múltiples cables
- Cabezal híbrido láser-arco
- Suministro de cable coaxial o de alimentación lateral
La accesibilidad de la antorcha es crucial desde las primeras etapas del diseño de la pieza. Una geometría que facilita el corte aún puede generar riesgos de colisión, una cobertura de gas deficiente o ángulos de entrada del alambre inestables.
5. Blindaje y control ambiental
El gas de protección protege el baño de metal fundido y el metal caliente de la contaminación atmosférica.
La configuración necesaria depende en gran medida de la aleación. Para algunos aceros, puede ser suficiente con una protección localizada de la antorcha, mientras que los materiales reactivos como el titanio pueden requerir pantallas de protección posteriores, cámaras cerradas o un control ambiental exhaustivo.
Las variables importantes incluyen:
- Composición del gas
- Caudal
- Geometría de la boquilla
- Protección contra corrientes de aire
- concentración de oxígeno
- Cobertura posterior
- Tiempo de preflujo y postflujo de gas
Más gas no siempre es mejor. Un flujo excesivo puede crear turbulencias y atraer el aire circundante hacia la zona protegida.
6. Refrigeración y gestión térmica
La refrigeración protege los equipos y ayuda a regular el ciclo térmico de la pieza.
Una celda WAAM puede utilizar:
- Antorchas refrigeradas por agua
- Accesorios refrigerados
- Refrigeración activa del sustrato
- Períodos de espera entre pasos
- Refrigeración por gas forzado
- Pausas de trayectoria activadas por la temperatura
- Secuencias de deposición alternas
El control térmico debe basarse en la aleación y la microestructura del material objetivo, y no solo en la necesidad de evitar el sobrecalentamiento de la antorcha.
7. Sensores y hardware para la monitorización de procesos
Los sistemas WAAM modernos pueden monitorizar la geometría, la temperatura, el comportamiento eléctrico, las emisiones acústicas y la posición espacial.
Los sensores comunes incluyen:
- Cámaras de fusión o de arco
- Cámaras infrarrojas
- Pirómetros ópticos
- Perfilómetros láser
- Escáneres de luz estructurada
- Adquisición de corriente y voltaje
- Sensores acústicos
- Sondas de fuerza o táctiles
- Sistemas externos de seguimiento de robots
Un sensor de posición por sí solo no garantiza la precisión de la capa. Las estrategias de monitorización más robustas combinan datos del estado de la máquina con la observación directa del cordón o la geometría depositada.
¿Qué rutas del proceso WAAM son las más comunes?
Las principales rutas de WAAM utilizan GMAW, GTAW, PAW, procesos de cortocircuito controlado como CMT, configuraciones multihilo o fuentes de calor híbridas.
Cada ruta resuelve un problema de ingeniería diferente. No hay un ganador universal.
¿Cómo funciona la tecnología WAAM basada en GMAW?
La técnica WAAM basada en GMAW utiliza un alambre consumible de alimentación continua que actúa tanto como electrodo como material de relleno.
Su uso está muy extendido debido a la fácil disponibilidad de equipos de soldadura industrial y a que el proceso permite alcanzar una alta productividad de deposición. Suele ser adecuado para aceros, aleaciones de aluminio y grandes estructuras.
Fortalezas
- Alto potencial de deposición
- Ecosistema de equipos maduros
- Entrega por cable sencilla
- Costo de capital competitivo
- Gran idoneidad para grandes volúmenes de metal.
Limitaciones
- El comportamiento de transferencia de metales afecta directamente a la estabilidad de las perlas.
- Mayor riesgo de salpicaduras en modos de transferencia inadecuados.
- Mayor aporte de calor en muchas ventanas operativas
- La ondulación de la superficie puede aumentar el margen de mecanizado.
- El comportamiento del arco puede cambiar en los puntos de inicio, finalización y esquinas.
La soldadura GMAW suele ser una opción sensata para grandes estructuras de acero. Sin embargo, resulta menos atractiva cuando el componente tiene paredes delicadas, límites de temperatura estrictos o una geometría compleja.
¿Cuándo es mejor opción WAAM basado en GTAW?
La soldadura WAAM basada en GTAW utiliza un electrodo de tungsteno no consumible para crear el arco, mientras que un alimentador de alambre independiente suministra el metal de aportación.
Separar la fuente de calor del alambre permite a los ingenieros un mayor control sobre la colocación del alambre y el aporte térmico. La contrapartida suele ser una menor productividad de deposición y una relación más sensible entre la antorcha, el alambre y el baño de fusión.
Fortalezas
- Arco estable y limpio
- Salpicadura baja
- Control independiente del alambre y del arco
- Buena visibilidad de las gotas y del charco de fusión.
- Adecuado para el desarrollo orientado a la precisión.
Limitaciones
- Menor tasa de deposición en muchas configuraciones.
- La alineación de la posición del cable es fundamental.
- Se deben sincronizar más variables.
- Debe evitarse la contaminación por tungsteno.
- Las construcciones grandes pueden requerir mucho tiempo.
El método GTAW suele ser útil cuando el control del proceso es más importante que la cantidad máxima de kilogramos depositados por hora.
¿Qué aporta PAW al proceso WAAM?
La soldadura por arco de plasma constriñe el arco a través de una boquilla, produciendo una fuente de calor concentrada y estable.
La soldadura PAW ofrece una direccionalidad de arco más marcada y una mayor densidad de energía que la soldadura GTAW convencional. Se utiliza para la deposición controlada, estructuras más gruesas e investigaciones que implican aleaciones o geometrías complejas.
Fortalezas
- Entrada de energía concentrada
- Arco estable y dirigido
- Control independiente del alambre de relleno
- Potencial para una penetración controlada
- Adecuado para procesos de precisión automatizados.
Limitaciones
- Disposición más compleja de la antorcha y el gas
- El estado de la boquilla afecta al rendimiento.
- El desarrollo de parámetros puede ser exigente.
- Los requisitos de capital y mantenimiento pueden ser más elevados.
- La penetración excesiva puede convertirse en un problema en paredes delgadas.
La técnica PAW resulta valiosa cuando la ventana de proceso se beneficia de una fuente de calor estrecha y controlada. Sin embargo, no es automáticamente superior para todos los componentes de paredes gruesas.
¿Por qué CMT es popular para WAAM?
La transferencia de metal en frío es un proceso GMAW controlado que coordina las formas de onda de la corriente con el movimiento del alambre durante la transferencia de metal por cortocircuito.
Su sistema de desprendimiento controlado de gotas reduce las salpicaduras y el aporte de calor en comparación con la soldadura GMAW de cortocircuito convencional. Estas propiedades hacen que la CMT sea especialmente atractiva para aleaciones de aluminio, paredes delgadas, estudios de materiales diferentes y estructuras sensibles a la acumulación térmica.
Fortalezas
- Entrada de calor relativamente baja
- Transferencia controlada de metales
- Salpicadura baja
- Buena capacidad de paredes delgadas
- Gran compatibilidad con el procesamiento de aluminio.
Limitaciones
- Ecosistema de equipos propietarios
- La transferencia de parámetros entre máquinas puede resultar difícil.
- “Frío” no significa que el edificio se mantenga térmicamente frío.
- El calor se sigue acumulando durante los ciclos de deposición prolongados.
- Las propiedades mecánicas aún dependen de la planificación de la trayectoria y del historial térmico.
Aquí es donde a veces los equipos se equivocan: seleccionan CMT, dan por sentado que el problema del calor está resuelto y luego realizan una larga carrera sin interrupciones.
Tras varios cientos de capas, la temperatura entre pasadas se ha desviado mucho más allá del rango de temperatura previsto inicialmente para el desarrollo del proceso.
¿Qué es WAAM multihilo?
La soldadura WAAM multihilo introduce dos o más hilos en un mismo baño de fusión o en una disposición de arco coordinada.
El objetivo puede ser aumentar la tasa de deposición, crear composiciones de aleación in situ, producir materiales graduados o combinar materias primas caras y baratas de forma más estratégica.
Ventajas potenciales
- Mayor deposición de masa
- Posibilidades ampliadas de diseño de aleaciones
- Estructuras con gradación funcional
- Rendimiento mejorado para compilaciones grandes.
- Composición de material flexible
Desafíos de ingeniería
- Posicionamiento de cables más complejo
- Fusión desigual entre los cables
- Control de composición
- Piscinas de fusión más grandes o menos estables
- Mayor aporte total de calor
- Monitorización de procesos más exigente
Los sistemas multihilo pueden ser rápidos. Sin embargo, también pueden amplificar cualquier debilidad de la celda.
Si el sistema de fijación, la estrategia térmica o el modelo de control del cordón resultan insuficientes con un solo alambre, duplicar la materia prima rara vez facilita el proceso.
¿Cómo funcionan los sistemas híbridos láser-arco o plasma-arco?
La tecnología WAAM híbrida combina un arco eléctrico con otra fuente de energía, generalmente un proceso láser o de plasma.
La fuente de calor adicional puede estabilizar el baño de fusión, modificar la penetración, precalentar el alambre o el sustrato, mejorar el comportamiento de la deposición o ampliar el rango de procesos utilizables.
Ventajas potenciales
- Mayor velocidad de procesamiento
- Control de penetración más flexible
- Mayor estabilidad del arco en configuraciones seleccionadas.
- Mayor control de la geometría de las perlas
- Oportunidades para materiales difíciles
Limitaciones
- Mayor costo del equipo
- Calibración compleja
- Mayores requisitos de seguridad
- Más parámetros y modos de fallo
- Mayor necesidad de control sincronizado
Un cabezal híbrido debería resolver una limitación de producción específica. Añadir un láser solo porque suena avanzado es una forma costosa de complicar un proceso que ya podría funcionar con un arco convencional.
¿Cómo se comparan los principales procesos de WAAM?
Las clasificaciones que se muestran a continuación son pautas de ingeniería relativas, no garantías de rendimiento universales. Los resultados reales dependen de la aleación, el equipo, el modo de transferencia, la geometría de la pared y el rango de parámetros.
| Ruta WAAM | Potencial de deposición | Potencial de control térmico | Control geométrico | Control de salpicaduras | Ajuste típico |
|---|---|---|---|---|---|
| GMAW | Alto | Moderado | Moderado | De bajo a moderado | Grandes estructuras de acero o aluminio |
| GTAW | De bajo a moderado | Alto | Alto | Alto | Muros de precisión y desarrollo controlado |
| PATA | Moderado | Alto | Alto | Alto | Diseños de arco concentrado y orientados al rendimiento. |
| CMT | De moderado a alto | Alto | Alto | Alto | Aluminio, paredes delgadas, deposición con baja dispersión |
| Multihilo | Muy alto | De bajo a moderado | Moderado | Dependiente del proceso | Piezas extragrandes y confección a medida. |
| Arco láser híbrido | Alto | Alto | Alto | Alto | Piezas de alto valor con un beneficio definido de proceso híbrido. |
Lista de verificación de selección de WAAM
Antes de seleccionar una ruta, responda a estas preguntas:
- ¿Qué aleación se depositará?
- ¿Qué grado de reactividad presenta el material a temperaturas elevadas?
- ¿Qué espesor de pared y ancho de cordón se requieren?
- ¿La productividad o la precisión geométrica son la principal limitación?
- ¿Qué margen de mecanizado es aceptable?
- ¿Qué rango de temperatura entre pasadas debe mantenerse?
- ¿Cuáles son los defectos más críticos para la aplicación?
- ¿Qué normas de inspección y cualificación se aplican?
- ¿La pieza requiere deposición multieje?
- ¿El volumen de producción previsto justifica la adquisición de equipos especializados?
¿Cómo funciona un sistema WAAM de circuito cerrado?
Un sistema WAAM de circuito cerrado mide el proceso de deposición y ajusta las variables seleccionadas para mantener la construcción dentro de un rango operativo definido.
La arquitectura suele constar de seis etapas funcionales:
Plan digital → comandos de movimiento y proceso → deposición de arco y alambre → detección en proceso → extracción de características → corrección de control
Etapa 1: Planificación digital
El controlador recibe la geometría de construcción, las trayectorias de las herramientas, los parámetros del proceso y las reglas de secuenciación.
Los datos útiles para la planificación pueden incluir:
- Altura de capa
- Superposición de cuentas
- Orientación de la linterna
- Estrategia de inicio y parada
- límite de temperatura entre pasos
- Dirección de viaje
- Tiempo de permanencia
- Volumen de deposición previsto
Etapa 2: Ejecución del movimiento
El robot, el pórtico o el posicionador siguen la trayectoria programada de la herramienta.
El controlador debe coordinar la aceleración, el inicio del proceso, la alimentación del alambre, la sincronización del gas y la orientación de la antorcha. Las curvas y los cambios de dirección son especialmente importantes, ya que la velocidad de desplazamiento puede disminuir incluso cuando la alimentación del alambre se mantiene constante.
Esa discrepancia puede crear una protuberancia local en cuestión de segundos.
Etapa 3: Arco y deposición de material
La fuente de alimentación genera el arco eléctrico, mientras que el sistema de cables suministra el material.
La formación del cordón depositado está determinada por variables que interactúan entre sí, en lugar de por un único ajuste aislado. La corriente, el voltaje, la velocidad de alimentación del alambre, la velocidad de desplazamiento, la distancia de la punta de contacto, el ángulo de la antorcha y la temperatura del sustrato son factores importantes.
Etapa 4: Formación del baño de fusión y del cordón de soldadura.
El baño de fusión transfiere calor a la capa anterior y al sustrato antes de solidificarse.
En esta etapa, el proceso determina:
- Calidad de fusión
- Dilución
- Ancho y altura de las cuentas
- Dirección de solidificación
- Crecimiento de los granos
- Riesgo de porosidad
- Desarrollo de estrés residual
Etapa 5: Monitoreo en línea
Los sensores miden indicadores seleccionados, como la temperatura, la altura de la capa, el perfil del cordón, el comportamiento del arco o la posición del alambre.
Los datos brutos de los sensores aún no constituyen una decisión de control. Deben filtrarse, sincronizarse, interpretarse y compararse con un objetivo o un modelo de proceso.
Etapa 6: Retroalimentación y corrección
El sistema ajusta una variable controlable.
Las posibles correcciones incluyen:
- Velocidad de viaje
- Velocidad de alimentación del alambre
- Corriente o forma de onda
- Distancia de la linterna al lugar de trabajo
- Desplazamiento de capa
- Tiempo de permanencia
- Duración del enfriamiento
- Posición de la trayectoria de la herramienta
El control de lazo cerrado funciona mejor cuando una corrección tiene una relación predecible con la característica monitorizada. Modificar varias variables simultáneamente puede ocultar la verdadera causa de la inestabilidad.
¿Qué parámetros tienen el mayor efecto en la calidad de WAAM?
Los parámetros más influyentes son el aporte de calor, la velocidad de alimentación del alambre, la velocidad de desplazamiento, la temperatura entre pasadas, la geometría de la antorcha, el blindaje y la estrategia de trayectoria de la herramienta.
Deben tratarse como una ventana de proceso conectada.
Entrada de calor y temperatura entre pasos
Un alto aporte de calor puede aumentar el tamaño del baño de fusión y la capacidad de deposición, pero también puede incrementar la distorsión, el crecimiento del grano, la tensión residual y la pérdida de control dimensional.
Las investigaciones publicadas identifican sistemáticamente una relación de compromiso entre la productividad de la deposición y la carga térmica. Las tasas de deposición más altas suelen requerir más energía y pueden intensificar los problemas de gestión térmica.
Por lo tanto, la temperatura entre pasadas es una de las variables de control prácticas más útiles. Proporciona una relación medible entre el historial térmico de una capa y el comportamiento de la siguiente.
Velocidad de alimentación del alambre y velocidad de desplazamiento
La velocidad de alimentación del alambre controla el volumen de material entrante. La velocidad de desplazamiento distribuye ese volumen a lo largo del recorrido.
Cuando la velocidad de avance del alambre aumenta sin un cambio proporcional en el movimiento, el cordón generalmente se agranda. Si la velocidad de desplazamiento aumenta demasiado, puede producirse una falta de fusión o una deposición discontinua.
La relación es importante, pero no se puede separar de la corriente, el modo de transferencia y el estado térmico.
Ángulo de la antorcha y posición del cable
El ángulo de entrada del alambre afecta la forma en que las gotas entran en el baño de fusión.
Los pequeños errores de alineación pueden causar:
- asimetría de la pared lateral
- Transferencia inestable
- Centros de abalorios itinerantes
- Fusión incompleta
- Desgaste de la punta de contacto
- Acortamiento de cables
Esto cobra especial importancia en las construcciones multieje, donde la gravedad y la orientación de la antorcha cambian a lo largo de la trayectoria de la herramienta.
Cobertura de gas de protección
Un blindaje deficiente puede provocar oxidación, absorción de nitrógeno, porosidad o contaminación de la superficie.
Las aleaciones reactivas merecen especial atención, ya que una pieza que parezca visualmente aceptable aún puede presentar propiedades químicas o mecánicas degradadas.
Trayectoria de la herramienta y secuencia de deposición
La planificación de la trayectoria de la herramienta determina dónde se aplica el calor y cuánto tiempo tarda en enfriarse cada región.
Entre las estrategias útiles se incluyen:
- Dirección de viaje alternada
- Segmentación de rutas largas
- Equilibrar la deposición alrededor del sustrato
- Puntos de inicio rotativos
- Depositar características simétricas en secuencia
- Utilizando tiempos de permanencia basados en la temperatura
- Evitar la concentración repetida de calor en una región.
La trayectoria de la herramienta forma parte de la metalurgia.
No debe considerarse una instrucción geométrica neutral.
¿Qué defectos y riesgos de producción deben prever los ingenieros?
Los riesgos asociados al método WAAM incluyen distorsión, tensión residual, falta de fusión, porosidad, agrietamiento, anisotropía, ondulación de la superficie y altura de capa inconsistente.
Distorsión y tensión residual
Los ciclos repetidos de calentamiento y enfriamiento provocan dilatación y contracción localizadas. Si los accesorios, la planificación del recorrido y el control entre pasadas son inadecuados, el sustrato o la estructura pueden deformarse progresivamente.
Porosidad
La porosidad puede estar relacionada con la contaminación, el blindaje inestable, la humedad, la absorción de hidrógeno, el estado del alambre o el comportamiento del baño de fusión. El aluminio y otras aleaciones sensibles requieren un almacenamiento riguroso de la materia prima y una preparación superficial adecuada.
Falta de fusión
La falta de fusión se produce cuando el material depositado no se adhiere correctamente a la capa anterior o al cordón adyacente.
Las posibles causas incluyen:
- Energía insuficiente
- Velocidad de viaje excesiva
- Posición incorrecta de la linterna
- Contaminación por óxido
- Superposición deficiente de cuentas
- Geometría desfavorable
Agrietamiento
El riesgo de agrietamiento depende de la composición química de la aleación, la restricción, el gradiente térmico, el comportamiento de solidificación y las tensiones residuales. Algunas aleaciones que son fáciles de soldar, aun así, presentan dificultades para su fabricación repetida a través de cientos de ciclos térmicos.
Anisotropía y variación microestructural
El flujo de calor direccional puede crear granos columnares y un comportamiento mecánico diferente según la orientación de la estructura.
Por lo tanto, la cualificación debe utilizar muestras y planes de inspección que representen el componente real, la dirección de deposición y el tratamiento térmico.
¿Cuáles son las tres reglas para una producción WAAM fiable?
Tres principios distinguen sistemáticamente las construcciones industriales estables de las demostraciones impresionantes.
Regla 1: Controla el historial térmico, no solo la potencia del arco.
Un ajuste de potencia fijo no produce una condición térmica fija durante un montaje prolongado.
El sustrato está frío al principio. Las capas posteriores se depositan sobre un componente caliente con un comportamiento de flujo de calor diferente.
Supervise la temperatura entre pasos del rotor e incorpore una estrategia de refrigeración al programa.
Regla 2: Tratar la estabilidad mecánica como una variable de proceso.
El software no puede compensar indefinidamente una fijación flexible, una punta de contacto desgastada, un alimentador de alambre que se desliza o un robot mal calibrado.
Antes de incorporar inteligencia artificial, asegúrese de que el proceso físico sea repetible.
Suena básico porque lo es. Y es precisamente ahí donde muchos programas de desarrollo costosos pierden tiempo.
Regla 3: Optimizar la producción total, no la tasa máxima de deposición.
El parámetro de deposición más rápido puede generar el mayor margen de mecanizado, la peor distorsión o el mayor riesgo de inspección.
El objetivo significativo no son los kilogramos por hora de forma aislada.
Se trata de piezas cualificadas por semana a un coste aceptable.
¿Cómo debe una empresa evaluar un sistema WAAM?
Comience con una pieza representativa y un objetivo de producción medible.
Una secuencia de evaluación práctica es:
- Defina la aleación, la geometría, el volumen anual y los requisitos de rendimiento.
- Identifique el problema actual en el proceso de fabricación.
- Seleccione una ruta de proceso en función de la restricción dominante.
- Realizar ensayos sencillos con cuentas sobre una placa y en la pared.
- Establecer un período de tiempo estable para el proceso.
- Medir el comportamiento térmico y la geometría.
- Construya una característica representativa o un demostrador a escala reducida.
- Definir los requisitos de mecanizado e inspección.
- Compare el costo total de producción con el proceso actual.
- Califique la máquina, el procedimiento, los operadores, la materia prima y el plan de inspección según sea necesario.
Una demostración del proveedor debe considerarse como evidencia de su capacidad, no como prueba de que el proceso está listo para su pieza.
Pregunte qué aleación se utilizó, cuántas pruebas se descartaron, qué procesamiento posterior se requirió, cómo se midieron las dimensiones y si el componente mostrado superó las pruebas mecánicas y no destructivas.
Esas preguntas cambian la conversación rápidamente.
¿Está WAAM listo para la producción industrial?
Sí, WAAM ya se utiliza en el desarrollo industrial y aeroespacial avanzado, pero la preparación para la producción depende de la cualificación del proceso, la repetibilidad, la inspección y las normas específicas de la aplicación.
La norma ISO/ASTM 52943-2:2024 aborda las características del proceso y los requisitos de rendimiento para la deposición de energía dirigida en la industria aeroespacial mediante alambre y arco. Las normas más amplias de fabricación aditiva también cubren la terminología, la cualificación del proceso, los datos, la competencia del operador y los requisitos del lugar de producción.
La existencia de estándares no significa que todas las celdas WAAM estén listas para la producción.
Un sistema cualificado requiere un control documentado sobre:
- Configuración de la máquina
- Revisiones de software y parámetros
- Identidad y almacenamiento de la materia prima
- Calibración
- Crear registros
- Condiciones ambientales
- Inspección
- Manejo de no conformidades
- Responsabilidades del operador
¿Cuál es el futuro de WAAM?
La siguiente fase del desarrollo de WAAM se centrará menos en demostrar que un robot puede depositar metal y más en demostrar que el sistema puede reproducir el material y la geometría certificados.
Las áreas de desarrollo más importantes incluyen:
- Monitorización de procesos multisensor
- Corrección geométrica capa por capa
- Gemelos digitales
- Modelos de control basados en la física
- Replanificación automatizada de rutas
- Detección de defectos in situ
- Datos de procesos estandarizados
- Deposición de múltiples materiales
- Celdas híbridas de fabricación aditiva y mecanizado
- Calificación de flujos de trabajo de producción completos
La inteligencia artificial puede ayudar en la detección de anomalías, la recomendación de parámetros y el mantenimiento predictivo.
Pero la organización fabricante sigue siendo responsable del resultado.
Un modelo puede detectar una señal inusual de fusión del fluido. Sin embargo, no puede decidir por sí solo si un componente aeroespacial crítico para la seguridad es aceptable.
Perspectiva de ingeniería final
WAAM es más valioso cuando se combina con la pieza correcta.
No es un sustituto universal para la forja, la fundición, el mecanizado o la fusión de lecho de polvo. Es una vía de fabricación alternativa, con ventajas excepcionales en cuanto a escala, disponibilidad de materia prima, productividad de deposición, reparación y flexibilidad geométrica.
Los programas WAAM más eficaces parten de un problema de producción, no de las especificaciones de una máquina.
Controlan el calor. Miden el progreso del proceso. Dejan suficiente material para el acabado. Y verifican todo el recorrido, desde la bobina de alambre hasta el componente inspeccionado.
Así es como WAAM pasa de ser un proyecto impresionante en un laboratorio a un proceso industrial fiable.
Analice su solicitud para WAAM.
Forgecise Colabora con equipos industriales en la evaluación de la deposición robótica de metales, equipos de fabricación aditiva personalizados, arquitectura de movimiento y flujos de trabajo de producción integrados.
Para un análisis técnico útil, prepare la aleación objetivo, las dimensiones de la pieza, el volumen anual, la ruta de fabricación existente, las tolerancias requeridas y el estándar de inspección.
Acerca del autor
Felix Lee es el director ejecutivo de Forgecise, un proveedor de soluciones de ingeniería y fabricación avanzada. Su trabajo se centra en la fabricación aditiva industrial, la automatización robótica, la integración de equipos y la transición de la tecnología a escala de laboratorio a sistemas de producción repetibles.
Recomendación del crítico: Antes de la publicación, asigne un ingeniero de soldadura, un ingeniero de materiales o un especialista en fabricación aditiva para que verifique la tabla de comparación de procesos y las afirmaciones específicas de la aleación.
Nota editorial: Este artículo está dirigido a la formación en ingeniería y a la evaluación inicial de tecnologías. Los parámetros del proceso deben desarrollarse y validarse según el material, la máquina, la geometría, los requisitos de seguridad y las normas industriales aplicables.