

















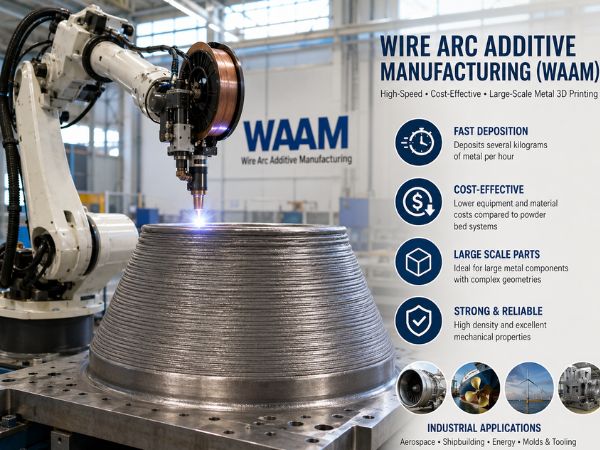
Resumen ejecutivo:
- ¿Qué es WAAM? La fabricación aditiva por arco de alambre (WAAM, por sus siglas en inglés) es un método de impresión 3D de metal de alta velocidad. Utiliza herramientas de soldadura por arco eléctrico guiadas por robots industriales para construir piezas metálicas capa por capa.
- Ventaja principal: Deposita el metal muy rápidamente. Esto la convierte en la forma más económica de imprimir piezas metálicas grandes en comparación con las impresoras 3D de metal basadas en polvo.
- Desafío principal: Controlar la acumulación de calor durante impresiones largas y mantener la uniformidad de todas las piezas.
- Perspectivas futuras: Los sensores inteligentes y el seguimiento digital en tiempo real están trasladando la tecnología WAAM de los laboratorios de investigación a las líneas de producción activas de las fábricas.
Table of Contents
1. ¿Qué es la fabricación aditiva por arco de alambre?
La fabricación de enormes piezas metálicas como tanques de combustible para cohetes, hélices de barcos y brazos de grúa solía requerir meses de forjado y corte pesados. Hoy en día, los ingenieros construyen estas mismas piezas grandes en días utilizando Fabricación aditiva por arco eléctrico (WAAM).
WAAM es un proceso de deposición directa de energía (DED). Combina equipos estándar de soldadura por arco eléctrico con brazos robóticos automatizados. En lugar de fundir costosos polvos metálicos con láseres, WAAM utiliza un arco eléctrico para fundir el alambre metálico. El robot mueve la antorcha siguiendo una trayectoria predefinida, depositando el metal fundido línea por línea y capa por capa para formar un objeto metálico con una forma casi definitiva.
       [ Robotic Arm ]
              │
         ( Wire Feed ) ─── Raw Metal Wire
              │
         ( Electric Arc ) ── Heat Source
              │
         [ Melt Pool ] ─── Liquid Metal Zone
              │
     [ Deposited Layers ] ── Layer-by-Layer Stacking
              │
 [ Near-Net-Shape Component ] ── Final Metal Shape
¿Por qué las fábricas utilizan WAAM?
- Impresión rápida: WAAM puede depositar varios kilogramos de metal por hora. Eso es mucho más rápido que las impresoras de fusión de lecho de polvo láser.
- Menos desperdicio de metal: El mecanizado de una pieza a partir de un bloque de metal sólido suele desperdiciar hasta el 90 % de la materia prima. La impresión WAAM se acerca bastante a la forma final, por lo que las máquinas herramienta solo necesitan recortar una fina capa exterior.
- Menores costos de equipo: WAAM utiliza fuentes de alimentación de soldadura estándar y robots industriales, lo que permite que los costes iniciales del hardware sean inferiores a los de los sistemas láser gigantes.
2. Partes físicas de un sistema WAAM
Una configuración WAAM estándar se basa en cinco elementos físicos principales que trabajan juntos durante una impresión:
- Alimentación de alambre (送丝): Un alimentador mecánico empuja el alambre de metal en bruto hacia la zona de construcción a una velocidad constante y controlada.
- Arco eléctrico (电弧): Entre la antorcha de soldadura y el metal base se forma un intenso arco de plasma que genera calor para fundir el alambre.
- Piscina de fusión (熔池): La zona de metal líquido en la superficie objetivo donde el nuevo alambre se derrite y se fusiona con la capa que se encuentra debajo.
- Capa depositada (沉积层): La pista de metal sólido se crea a medida que el arco avanza y el metal líquido se enfría.
- Componente de forma casi neta (近净成形构件): La preforma metálica 3D apilada solo necesita un ligero mecanizado CNC para alcanzar las dimensiones finales exactas.
3. Las 5 rutas principales del proceso
La fuente de calor que elijas determina la velocidad de impresión, la cantidad de calor que llega a la pieza y la suavidad de la superficie final. Los ingenieros utilizan cinco rutas de proceso principales:
| Ruta del proceso | Nombre completo | Características principales y mejores casos de uso |
|---|---|---|
| GMAW | Soldadura por arco metálico con gas | Deposición rápida y alta eficiencia; ideal para construir grandes estructuras con rapidez. |
| GTAW | Soldadura por arco de tungsteno con gas | Soldaduras de alta precisión y extremadamente limpias; permite un control independiente de la alimentación del alambre y del calor. |
| PATA | Soldadura por arco de plasma | Penetración profunda y haz de energía concentrado; ofrece un rendimiento de arco constante. |
| CMT | Transferencia de metal frío | Proceso de cortocircuito controlado con baja entrada de calor; reduce las salpicaduras y la deformación. |
| Fuentes de calor híbridas | Métodos de calor combinado | Combina arcos eléctricos con fuentes de energía secundarias (como láseres) para un mayor control de la trayectoria. |
4. Cuatro campos físicos en el baño de fusión
Cuatro comportamientos físicos ocurren al mismo tiempo dentro del baño de metal fundido. Controlar esto Acoplamiento térmico-fluido-masa-esfuerzo (热-流-质-应力耦合) Mantiene la impresión estable y densa.
- Campo de temperatura (温度场): Registra la velocidad a la que el metal se calienta y se enfría. Esto controla cómo se solidifica el metal en sus distintas capas.
- Campo de flujo (流动场): Regula el movimiento del metal fundido dentro del baño debido al movimiento del fluido y a las fuerzas de tensión superficial (flujo de Marangoni).
- Campo de transferencia masiva (传质场): Controla cómo se mueven los elementos químicos, cómo se desprenden las gotas de alambre y cómo se mezclan las aleaciones en el líquido.
- Campo de estrés (应力场): Mide las fuerzas internas causadas por la expansión y contracción del metal impreso a medida que se expande al calentarse y se contrae al enfriarse.
5. Parámetros clave de control del proceso
Para imprimir perlas metálicas limpias y lisas, los operarios ajustan cuatro parámetros principales. Piensa en estos cuatro ajustes como la receta básica para una buena impresión:
- Aporte de calor (热输入): Cantidad de energía eléctrica suministrada por milímetro de recorrido de soldadura. Un calor elevado produce un baño de fusión demasiado grande, mientras que un calor bajo provoca una fusión deficiente entre las capas.
- Temperatura entre pasadas (层间温度): La temperatura de la capa impresa anteriormente antes de depositar la siguiente. Esperar a que alcance la temperatura de enfriamiento adecuada evita que el calor se acumule sin control.
- Velocidad de alimentación del alambre (送丝速度): ¿Cuántos metros de alambre se introducen en el arco por minuto? Esto determina directamente la cantidad de metal que se deposita con el tiempo.
- Velocidad de desplazamiento / Velocidad al caminar (行走速度): La velocidad a la que el brazo robótico mueve la antorcha de soldadura a lo largo de la trayectoria. La velocidad de desplazamiento controla la altura y el ancho de cada pista impresa.
6. Monitoreo en línea in situ y detección inteligente
Debido a que las piezas grandes de WAAM pueden tardar días en imprimirse, las herramientas de los sistemas de inspección en tiempo real detectan los errores a tiempo antes de que se desperdicie material. Las máquinas modernas se basan en cinco tipos de sensores:
- Sensación visual (视觉): Las cámaras ópticas de alta velocidad fotografían el ancho de la gota, la altura de la capa y la posición de la antorcha.
- Detección de infrarrojos (红外): Las cámaras térmicas miden las temperaturas de la superficie y registran las tasas de enfriamiento en toda la pieza.
- Detección de espectros ópticos (光谱): Los espectrómetros estudian la luz emitida por el arco para comprobar la pureza del gas de protección y la calidad del plasma.
- Detección acústica (声学): Los micrófonos captan los sonidos del arco eléctrico. Los cambios de frecuencia alertan a los operadores sobre la inestabilidad o el agrietamiento del arco.
- Detección de señales eléctricas (电信号): Los sensores rápidos de voltaje y corriente verifican la estabilidad eléctrica y controlan cómo se separan las gotas de metal del cable.
7. Materiales típicos utilizados en WAAM
WAAM trabaja con alambres de soldadura comerciales estándar en cinco familias de metales principales:
- Aleaciones de titanio (钛合金 – Ti): Son populares en la industria aeroespacial porque son resistentes, ligeras y resistentes a la corrosión (como la aleación Ti-6Al-4V).
- Aleaciones de aluminio (铝合金 – Al): Metales ligeros utilizados en automóviles, camiones y embarcaciones. Requieren un control preciso de la temperatura para evitar defectos.
- Aceros (钢 – Fe/Acero): Aceros al carbono y aceros inoxidables utilizados para construir maquinaria pesada, estructuras de edificios y tuberías industriales.
- Aleaciones a base de níquel (镍基): Aleaciones de alta temperatura como Inconel 625 y 718, diseñadas para motores a reacción y unidades de procesamiento químico agresivo.
- Aleaciones de cobre (铜合金 – Cu): Metales que conducen el calor y la electricidad de forma excepcional, útiles para intercambiadores de calor y accesorios para embarcaciones.
8. Microestructura y defectos comunes
Los ciclos repetidos de calentamiento y enfriamiento durante la impresión crean patrones de grano internos específicos y defectos mecánicos:
- Anisotropía (各向异性): La pieza impresa es más resistente en una dirección que en otra. Esto se debe a que los granos columnares largos crecen verticalmente en la dirección del flujo de calor.
- Estrés residual (残余应力): La tensión interna queda atrapada dentro del metal enfriado. Una tensión no controlada provoca que la pieza terminada se tuerza, se deforme o se doble.
- Porosidad (气孔): Pequeñas bolsas de gas atrapadas en el interior del metal que se solidifica, generalmente causadas por la humedad o por cables sucios.
- Agrietamiento (裂纹): Fracturas pequeñas o grandes causadas por tensiones térmicas extremas o límites de grano débiles durante el enfriamiento.
9. Métodos de fortalecimiento y postprocesamiento
Los ingenieros utilizan tratamientos mecánicos y térmicos durante o después de la impresión para eliminar defectos internos y aumentar la resistencia:
- Rodamiento in situ (轧制): Unos rodillos pesados presionan cada pista de metal caliente justo después de la deposición para aplanar la capa y aliviar la tensión.
- Martillado / Granallado (锤击): Los martillos mecánicos golpean la parte superior de la capa depositada para romper los granos columnares largos y crear una tensión de compresión beneficiosa.
- Tratamiento de impacto ultrasónico (超声冲击): Las vibraciones sonoras de alta frecuencia inciden sobre la capa superficial para reducir la tensión interna y refinar el tamaño del grano.
- Tratamiento térmico posterior a la impresión (热处理): Calentar el componente terminado dentro de un horno industrial uniformiza la estructura del grano y reduce la fragilidad.
10. Aplicaciones de ingeniería en el mundo real
Las fábricas ejecutan la producción de WAAM en cuatro sectores industriales principales:
- Aeroespacial y Espacio (航空航天): Fabricación de grandes nervaduras estructurales, soportes de montaje, bastidores de motores de cohetes y carcasas de tanques de combustible.
- Construcción naval y Marítimo (船舶): Impresión personalizada de hélices de barco de bronce, soportes de eje y vigas de soporte de casco gruesas.
- Sector Energético (能源): Construcción de tapas para reactores nucleares, juntas para turbinas eólicas marinas y oleoductos pesados.
- Moldes y amp; Herramientas (模具): Fabricación y reparación de grandes matrices de estampado de metal, moldes de inyección y herramientas de forja pesadas.
11. La hoja de ruta de 5 pasos para la adopción industrial de WAAM
Trasladar WAAM de un laboratorio de pruebas a una planta de producción comercial requiere un plan claro de cinco pasos:
┌──────────────────────────┐
│ Step 1: Equipment &      │ ── Choose Hardware, Select Process Routes &
│         Process          │    Tune Base Parameters
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 2: Forming          │ ── Track Thermal-Fluid-Mass-Stress
│         Mechanism        │    Coupling in the Pool
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 3: Sensing &        │ ── Install In-Situ Sensors & Closed-Loop
│         Control          │    Control Software
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 4: Quality &        │ ── Fix Grain Patterns, Eliminate Defects &
│         Performance      │    Test Mechanical Strength
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 5: Industrial       │ ── Complete Industry Testing, Set Quality
│         Application      │    Standards & Scale Up Production
└──────────────────────────┘
- Equipo y Configuración del proceso (装备与工艺): Seleccione la plataforma robótica, elija la fuente de alimentación, configure los parámetros de referencia y programe las trayectorias de la herramienta.
- Formación de comprensión del mecanismo (成形机理): Modelar cómo el calor, el flujo de fluidos, la masa y la tensión interna se comportan conjuntamente durante la deposición.
- Detección y Integración de control (感知与控制): Añada sensores en tiempo real, software de retroalimentación automatizada y herramientas de decisión inteligentes para mantener la calidad de impresión.
- Calidad y calidad Control de rendimiento (质量与性能): Refinar la estructura granular del metal, detener la porosidad y las grietas, y probar la resistencia final a la fatiga.
- Aplicación industrial y Escala (产业应用): Realizar pruebas exhaustivas con piezas reales de fábrica, redactar las normas oficiales del sector y comenzar la producción a gran escala.
12. Preguntas frecuentes (FAQ)
P1: ¿En qué se diferencia WAAM de la impresión 3D de metal por fusión de lecho de polvo (PBF)?
Respuesta: WAAM utiliza alambre metálico y un arco eléctrico para fabricar piezas grandes rápidamente, mientras que Powder Bed Fusion utiliza polvo metálico fino y láseres para imprimir piezas más pequeñas y complejas lentamente. Los sistemas de lecho de polvo ofrecen un mayor nivel de detalle superficial, pero WAAM imprime piezas de varios metros de ancho a una fracción del costo.
P2: ¿Es la fabricación aditiva por fusión selectiva por láser (WAAM) más económica que el forjado de metales tradicional o el mecanizado CNC?
Respuesta: Sí, WAAM permite ahorrar dinero en piezas metálicas grandes y de bajo volumen al reducir el desperdicio de material y acortar los plazos de entrega. Reduce los plazos de entrega de meses a días y disminuye la relación de compra a producción (el peso de la materia prima en comparación con la pieza terminada) de 10:1 a casi 1,2:1.
P3: ¿Cuál es el principal desafío en la producción industrial de WAAM en la actualidad?
Respuesta: Gestionar la acumulación de calor durante ciclos de impresión prolongados sigue siendo el mayor desafío en la producción WAAM. El calor incontrolado altera el tamaño del baño de fusión, reduce la precisión dimensional y genera tensiones internas. Los controles automatizados mediante sensores y las herramientas de seguimiento digital están contribuyendo a solucionar este problema.
Acerca del autor: Felix Lee es el director ejecutivo en ForgeciseFelix es una empresa de tecnología avanzada de fabricación aditiva. Se especializa en deposición robótica por arco de alambre, planificación automatizada de trayectorias de herramientas y sistemas de detección inteligentes para la fabricación industrial de metales.