

















Di Felix Lee, CEO di Forgecise Revisione da parte di esperti e verifica dei fatti da Forgecise Gruppo di ricerca metallurgica Ultimo aggiornamento: 25 luglio 2026
Table of Contents
Riepilogo rapido
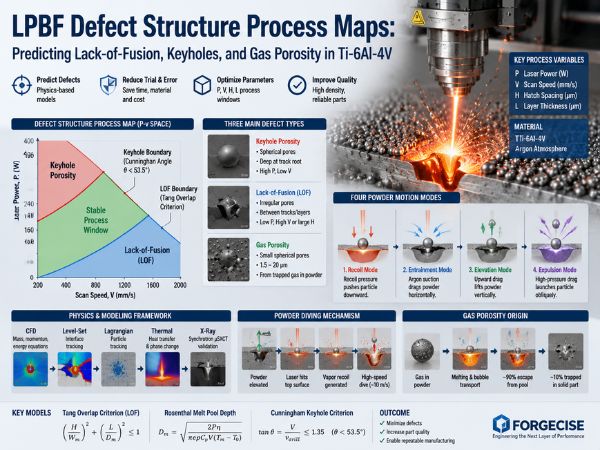
Che cos’è una mappa del processo di struttura dei difetti (DSPM) in LPBF? Una mappa del processo di struttura dei difetti (DSPM, Defect Structure Process Map) è un grafico basato sulla fisica che rappresenta la potenza del laser (P), la velocità di scansione (V) e la spaziatura delle linee (H) per mostrare esattamente dove si formano i diversi difetti di fabbricazione nella stampa 3D di metalli. Invece di procedere per tentativi ed errori, gli ingegneri utilizzano le DSPM per individuare le impostazioni di stampa sicure.
Perché la densità di energia volumetrica (VED) non riesce a prevedere i difetti? Il VED riduce le impostazioni del processo a un singolo numero ($E = P / (V \cdot H \cdot L)$). Questo approccio fallisce perché diverse combinazioni di parametri possono produrre lo stesso valore VED creando forme del bagno di fusione completamente diverse, con conseguente mancanza di fusione in una configurazione e collasso del foro di fusione in un’altra.
Come si prevedono i confini dei difetti nella tecnica LPBF? * Mancanza di fusione (LOF): Causato da una scarsa sovrapposizione delle tracce di fusione. Previsto combinando il modello di sovrapposizione geometrica di Tangs $\left(\frac{H}{W_m}\right)^2 + \left(\frac{L}{D_m}\right)^2 \le 1$ con l’equazione termica 3D di Rosenthal per la profondità ($D_m$) e la larghezza ($W_m$) del bagno di fusione.
- Porosità a buco di serratura: Causato dal collasso della depressione di vapore ad alta potenza e bassa velocità. Previsto quando l’angolo della parete frontale del keyhole scende al di sotto di $53,5^\circ$ ($\tan \theta \le 1,35$) utilizzando il modello di Cunningham.
- Porosità del gas: Causato dalla presenza di gas intrappolato all’interno della polvere di partenza. Circa il 90% delle bolle di gas fuoriesce durante la fusione, ma circa il 10% rimane intrappolato nella parte solida.
1. La sfida principale nel controllo di qualità LPBF
La fusione laser a letto di polvere (LPBF) si distingue come tecnica all’avanguardia nella produzione additiva di metalli. Permette di realizzare componenti di precisione per motori aerospaziali, impianti medicali e elementi strutturali. Tuttavia, i difetti interni rimangono il suo ostacolo principale.
Un componente stampato può apparire pulito all’esterno, ma nascondere microvuoti al suo interno. Sottoposti a cicli di carico ripetuti, questi vuoti nascosti innescano cricche da fatica che distruggono i componenti. Preparare i componenti LPBF per applicazioni critiche significa abbandonare le supposizioni e utilizzare modelli fisici precisi per individuare i difetti prima dell’inizio della stampa.
Nel 2020, i ricercatori Jerard V. Gordon, Sneha P. Narra, Ross W. Cunningham, He Liu, Hangman Chen, Robert M. Suter, Jack L. Beuth e Anthony D. Rollett hanno pubblicato uno studio fondamentale in Produzione additiva intitolato “Mappe di processo della struttura dei difetti per la produzione additiva mediante fusione laser a letto di polvere” (Vol. 36, 101552). Il loro lavoro ha utilizzato la tomografia computerizzata a raggi X a microfascio di sincrotrone (μSXCT) presso l’Argonne National Laboratory per dimostrare che i vuoti interni seguono regole distinte nello spazio dei parametri.
A ForgeciseUtilizziamo questi principi per sviluppare strumenti predittivi e definire linee guida. Di seguito è riportata una descrizione completa del funzionamento delle Mappe di Processo della Struttura dei Difetti (DSPM) e di come applicarle in fabbrica.
2. Perché la densità energetica volumetrica (VED) è insufficiente
Gli ingegneri di processo spesso si affidano alla densità di energia volumetrica (VED) per scegliere i parametri: $$E = \frac{P}{V \cdot H \cdot L}$$
Dove:
- $E$ = Densità di energia ($\text{J/mm}^3$)
- $P$ = Potenza del laser ($\text{W}$)
- $V$ = Velocità di scansione ($\text{mm/s}$)
- $H$ = Spaziatura tra le linee ($\text{mm}$)
- $L$ = Spessore dello strato ($\text{mm}$)
VED offre una rapida indicazione pratica, ma non è in grado di prevedere i difetti in modo affidabile.
Dove la VED fallisce
Due set di parametri possono produrre lo stesso valore VED ma generare difetti opposti:
- Spazi non fusi dovuti a un’ampia spaziatura tra le tratteggiature: Se si allarga la spaziatura delle tracce $H$ e si assottiglia lo spessore dello strato $L$, $E$ rimane identico. Ma se $H$ si estende oltre l’effettiva larghezza del bagno di fusione $W_m$, la polvere non fusa rimane intrappolata tra le tracce di scansione, creando gravi Mancanza di fusione (LOF) vuoti.
- Rapporti d’aspetto estremi: Un’elevata potenza con un’elevata velocità ($P\uparrow, V\uparrow$) può eguagliare la VED di una bassa potenza con una bassa velocità ($P\downarrow, V\downarrow$). Tuttavia, la prima configurazione forma una pozza di fusione conduttiva poco profonda, mentre la seconda scava un buco profondo e instabile.
La formazione dei difetti dipende dalla geometria locale del bagno di fusione, dalla sovrapposizione delle tracce e dalla stabilità delle sacche di vapore, non da un singolo valore energetico globale.
3. I 3 principali tipi di porosità LPBF
Le scansioni TC al sincrotrone rivelano tre principali tipi di vuoti nel Ti-6Al-4V stampato:
                          LPBF DEFECT TYPES
                                  │
         ┌────────────────────────┼────────────────────────┐
         ▼                        ▼                        ▼
┌──────────────────┐     ┌──────────────────┐     ┌──────────────────┐
│  Lack of Fusion  │     │ Keyhole Porosity │     │   Gas Porosity   │
└────────┬─────────┘     └────────┬─────────┘     └────────┬─────────┘
         │                        │                        │
 ┌───────┴───────┐        ┌───────┴───────┐        ┌───────┴───────┐
 │• Irregular    │        │• Near-Spherical│        │• Small Sphere │
 │• Large Size   │        │• Deep Location│        │• 1.5 - 20 μm  │
 │• Unmelted Pow │        │• Vapor Pinch  │        │• Feedstock Gas│
 └───────────────┘        └───────────────┘        └───────────────┘
1. Porosità da mancanza di fusione (LOF)
- Forma e caratteristiche: Cavità ampie, frastagliate e non sferiche che spesso contengono granelli di polvere non fusa.
- Causa: Un apporto energetico insufficiente lascia tracce di fusione troppo strette o superficiali per fondere completamente i passaggi adiacenti o gli strati sottostanti.
- Ubicazione CT: Si trovano lungo i bordi della traccia di scansione o i confini degli strati.
2. Porosità a buco di serratura
- Forma e caratteristiche: Cavità rotonde o ovali situate in profondità alla base delle tracce di fusione.
- Causa: Elevata potenza del laser combinata con bassa velocità di scansione ($P\uparrow, V\downarrow$). La pressione del vapore metallico spinge verso il basso il metallo liquido, scavando una cavità profonda e stretta. Man mano che le pareti liquide si increspano e collassano, le sacche di gas sul fondo si staccano e si congelano in posizione grazie al rapido raffreddamento.
- Ubicazione CT: Concentrato in prossimità della base dei profondi passaggi di fusione.
3. Porosità del gas
- Forma e caratteristiche: Sfere minuscole e lisce con un diametro che varia da 1,5 μm a 20 μm.
- Causa: Sacche di gas intrappolate all’interno della polvere metallica durante l’atomizzazione (come bolle di argon). Quando il laser fonde la polvere, queste bolle entrano nel bagno di fusione. La maggior parte galleggia via, ma alcune rimangono intrappolate quando il metallo si solidifica.
- Ubicazione CT: Dispersi su tutta la parte, anche all’interno delle finestre di processo ottimali.
4. Configurazione del test e della TC del sincrotrone
Gordon et al. hanno eseguito test di stampa controllati su un EOS M290 macchina che utilizza atomizzazione al plasma Polvere EOS Ti-6Al-4V.
Impostazioni di base e matrice
- Impostazioni di base (Esempio 1): Potenza laser $P = 280\text{ W}$, Velocità di scansione $V = 1200\text{ mm/s}$, Spaziatura tratteggio $H = 140\ \mu\text{m}$, Spessore strato $L = 30\ \mu\text{m}$.
- Matrice di test: Sono stati stampati 12 blocchi cubici regolando $P$, $V$ e $H$ attorno all’impostazione di base per mappare il rischio LOF, il rischio keyhole e i limiti di sovrapposizione delle tracce.
Dettagli sulla microtomografia computerizzata a sincrotrone ($\mu$SXCT).
- Facilità: Argonne National Laboratory Advanced Photon Source (APS).
- Dimensione dei pixel 3D: Dimensione del voxel pari a $0,65\ \mu\text{m}$.
- Limite di rilevamento: Diametro minimo dei pori risolvibili $\approx 1,5\ \mu\text{m}$.
- Perché è importante: La tomografia computerizzata a sincrotrone (CT) risolve caratteristiche minuscole inferiori a $1\ \mu\text{m}$, consentendo una chiara differenziazione fisica tra pori di gas e vuoti keyhole/LOF.
5. Modelli matematici fisici per i confini dei difetti
                 P-V PARAMETER SPACE & DEFECT BOUNDARIES
  Laser
  Power (P)
    ▲
    │  [Keyhole Porosity Zone]
    │  (High P, Low V -> Vapor Depression Collapse)
    │  ------------------------------------------------- Keyhole Boundary (Cunningham Angle)
    │
    │            =================================
    │            │     STABLE PROCESS WINDOW     │  <- Optimal Density
    │            │   (Gas Porosity Baseline)     │
    │            =================================
    │  ------------------------------------------------- LOF Boundary (Tang Geometric Model)
    │  [Lack-of-Fusion Zone]
    │  (Low P, High V -> Insufficient Overlap)
    └─────────────────────────────────────────────────────────► Scan Speed (V)
5.1 Il confine di mancanza di fusione
La perdita di funzione (LOF) si verifica quando le tracce di scansione adiacenti non si sovrappongono lateralmente o verso il basso. Gordon et al. hanno utilizzato il modello di sovrapposizione geometrica di Tangs: $$\left(\frac{H}{W_m}\right)^2 + \left(\frac{L}{D_m}\right)^2 \le 1$$
Dove:
- $H$ = Spaziatura tra le linee ($\mu\text{m}$)
- $W_m$ = Larghezza della pozza di fusione ($\mu\text{m}$)
- $L$ = Spessore dello strato ($\mu\text{m}$)
- $D_m$ = Profondità della pozza di fusione ($\mu\text{m}$)
Come funziona la matematica
- $\frac{H}{W_m}$ tracce sovrapposizione laterale. Se $H \ge W_m$, si formano degli spazi tra le tracce affiancate.
- $\frac{L}{D_m}$ tracce profondità di rifusione verticale. Se $L \ge D_m$, il laser non riesce a penetrare lo strato precedente.
- Se la somma dei loro rapporti al quadrato supera 1, si formano delle lacune non fuse, creando difetti LOF.
Calcolo della geometria del bagno di fusione con la soluzione di Rosenthal
Per stimare analiticamente la profondità del bagno di fusione $D_m$ senza tagliare parti del campione, utilizzare l’equazione della sorgente di calore puntiforme di Rosenthal 3D: $$D_m = \sqrt{\frac{2 P \eta}{\pi e \rho C_p V (T_m – T_0)}}$$
Dove:
- $P$ = Potenza del laser ($\text{W}$)
- $\eta$ = Assorbività del materiale ($\eta \approx 0,35 – 0,40$ per Ti-6Al-4V sotto laser a fibra)
- $e$ = costante di Eulero (circa 2,71828$)
- $\rho$ = Densità del materiale ($\approx 4430\text{ kg/m}^3$)
- $C_p$ = Capacità termica specifica ($\approx 526\text{ J/(kg}\cdot\text{K)}$)
- $V$ = Velocità di scansione ($\text{m/s}$)
- $T_m$ = Punto di fusione (circa 1660°C = 1933K)
- $T_0$ = Temperatura della base del letto di polvere ($\text{K}$)
Ipotizzando una semplice sezione trasversale semicircolare del bagno di fusione: $$W_m \approx 2 D_m$$
Risultati del test
- Campione 9 (al di fuori del confine LOF): Impostato con bassa potenza e alta velocità rispetto alla spaziatura delle aperture. La TC di sincrotrone ha mostrato vuoti LOF irregolari che raggiungono lo 0,34%.
- Campione 1 (Linea di riferimento, all’interno del confine): Criterio Met Tangs. La TC con sincrotrone ha mostrato porosità LOF irregolare inferiore allo 0,0056% (una riduzione di 60 volte).
5.2 Il confine di porosità a buco di serratura
L’elevata potenza del laser, combinata con la bassa velocità, spinge il processo in modalità “buco della serratura”. Il metallo si trasforma in vapore e la pressione di rinculo perfora un foro profondo nel bagno di liquido.
Gordon et al. hanno applicato il modello di instabilità del foro di Cunningham basato sull’imaging a raggi X ad alta velocità. Il collasso del foro è correlato all’angolo di inclinazione della parete frontale ($\theta$):$$\tan \theta = \frac{V}{v_{\text{drill}}}$$
Dove:
- $V$ = Velocità di scansione ($\text{mm/s}$)
- $v_{\text{drill}}$ = Velocità di perforazione laser nel bagno di fusione ($\text{mm/s}$)
La soglia critica di confine
Quando l’elevata energia laser crea una parete frontale ripida tale che:$$\theta <53,5^\circ \quad \left(\text{o } \tan \theta \le 1,35\right)$$
La parete frontale liquida collassa. Le onde si propagano attraverso la cavità, staccando bolle di vapore alla base che si trasformano in vuoti a forma di serratura.
Risultati del test
- Esempio 2 (alta potenza, bassa velocità): Spinto in profondità nel territorio della serratura. TC di sincrotrone registrata vuoti sferici a forma di serratura che raggiungono picchi dello 0,67%, dominato da fori rotondi alla base dei binari.
- Esempio 1 (Impostazioni standard): L’angolo del foro a chiave è rimasto stabile; le cavità rotonde sono rimaste trascurabili.
6. Come la spaziatura delle aperture ($H$) influisce sull’accumulo di calore
La variazione della spaziatura delle tratteggiature $H$ influisce sulla sovrapposizione delle tracce e sposta l’accumulo di calore tra i passaggi adiacenti.
                           HATCH SPACING EFFECTS
                                     │
         ┌───────────────────────────┴───────────────────────────┐
         ▼                                                       ▼
┌─────────────────────────────────┐             ┌─────────────────────────────────┐
│     Hatch Spacing Too Large     │             │     Hatch Spacing Too Small     │
│          (H > W_m)              │             │          (H << W_m)             │
└────────────────┬────────────────┘             └────────────────┬────────────────┘
                 │                                               │
                 ▼                                               ▼
┌─────────────────────────────────┐             ┌─────────────────────────────────┐
│ Insufficient Transverse Overlap │             │ Severe Thermal Accumulation     │
│ -> Lack of Fusion Voids         │             │ -> Pushes Pool into Keyhole Zone│
└─────────────────────────────────┘             └─────────────────────────────────┘
Analisi dei campioni di prova 10, 11 e 12
- Esempi 10 e 11 (spaziatura stretta tra le linee): Mantenere costanti $P$ e $V$ mentre si restringe $H$ aumenta la sovrapposizione delle tracce. Tuttavia, i test hanno dimostrato che una spaziatura insolitamente stretta tra le linee di tratteggio aumenta il numero di pori rotondi. I passaggi ravvicinati intrappolano il calore locale, aumentando la temperatura locale del letto $T_0$, approfondendo la profondità di fusione $D_m$ e spingendo le pozze di fusione stabili verso il collasso del buco della serratura.
- Esempio 12 (Spaziatura tra le linee ampia): L’allargamento di $H$ aumenta la velocità di costruzione. Ma anche quando i modelli matematici prevedono limiti di sicurezza, il movimento del liquido nel mondo reale, gli schizzi e le variazioni di compattazione della polvere lasciano occasionalmente delle lacune LOF.
Regole per la spaziatura delle aperture:
- Evitate di impostare $H$ esclusivamente per massimizzare la velocità di compilazione.
- Evitate spaziature troppo ristrette che intrappolano il calore e provocano il collasso del foro della serratura.
- I modelli geometrici forniscono una solida base di partenza; aggiungi un Margine di sovrapposizione di sicurezza del 10-15% per la stampa nel mondo reale.
7. Come le bolle di gas della polvere si spostano nei pezzi stampati
Anche all’interno di una finestra di processo pulita in cui i vuoti LOF e keyhole scompaiono, i pezzi stampati mantengono un piccolo livello di fondo di porosità gassosa (circa 0,01% – 0,05%). Gordon et al. hanno monitorato il movimento del gas dalla polvere di alimentazione al metallo finito.
                   POWDER-TO-PART GAS TRANSFER DYNAMICS
                                     │
 ┌───────────────────────────────────┴───────────────────────────────────┐
 │ 1. Atomized Feedstock Powder with Trapped Gas Pockets                 │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ 2. Powder Pulled into Laser Melt Pool (Denudation & Melting)          │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ 3. Bubble Dynamics: Buoyancy vs. Marangoni Flow vs. Solidification    │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                     ┌───────────────┴───────────────┐
                     ▼                               ▼
     ┌───────────────────────────────┐ ┌───────────────────────────────┐
     │ ~90% Gas Bubbles Escape       │ │ ~10% Trapped as Gas Pores     │
     │ through Melt Pool Surface     │ │ in Final Solidified Part      │
     └───────────────────────────────┘ └───────────────────────────────┘
7.1 Atomizzazione al plasma (PA) vs. polvere PREP
Lo studio ha testato due tipi di polvere di Ti-6Al-4V:
- Polvere atomizzata al plasma (PA) EOS
- Polvere per processo a elettrodo rotante al plasma (PREP)
Matematica di scalatura del vuoto gassoso
Il volume dei pori $V_p$ e il raggio $r_p$ seguono la geometria standard della sfera: $$V_p = \frac{4}{3}\pi r_p^3 \implies r_p = \left(\frac{3 V_p}{4\pi}\right)^{1/3}$$
Per la polvere PREP, una relazione di legge di potenza collega il raggio del poro del gas interno $r_{\text{pore}}$ al raggio della particella di polvere ospite $r_{\text{particle}}$: $$r_{\text{pore}} \propto r_{\text{particle}}^\beta \quad (\text{dove } \beta \approx 0.34)$$
- Caratteristiche della polvere PREP: Il numero totale di vuoti di gas è inferiore, ma i singoli pori intrappolati sono leggermente più grandi.
- Caratteristiche della polvere PA: Maggiore numero complessivo di vuoti, ma la dimensione dei pori non mostra una chiara correlazione con la dimensione delle particelle a causa dell’intrappolamento dei gas durante l’atomizzazione a spruzzo.
7.2 La regola della fuga del 90%
Le scansioni a raggi X ad alta velocità hanno mostrato che Circa il 90% dei vuoti gassosi interni fuoriesce mentre il metallo è liquido..
- Quando la polvere contenente gas si scioglie, le forti correnti liquide e la spinta di galleggiamento trascinano le bolle di gas in superficie, dove scoppiano.
- Tuttavia, circa il 10% rimane intrappolato quando i rapidi tassi di congelamento ($10^5 – 10^6\text{ K/s}$) catturano le bolle prima che raggiungano la superficie.
Dimensioni massime dei pori intrappolati
- Componenti della polvere PA: Diametro massimo dei pori contenenti gas intrappolato: circa 15-20 μm.
- Componenti della polvere PREP: Diametro massimo dei pori contenenti gas intrappolato: $\approx 10 – 15\ \mu\text{m}$.
Per i componenti critici in termini di fatica, la messa a punto dei parametri è solo metà del lavoro: l’utilizzo di polveri PREP a bassa porosità o di materie prime degassate è essenziale per ottenere prestazioni ottimali.
8. Tabella riassuntiva dei dati sperimentali
Ecco un confronto affiancato dei principali blocchi campione di Gordon et al. (2020):
| ID campione | Potenza laser $P$ (W) | Velocità di scansione $V$ (mm/s) | Spaziatura tra le linee $H$ ($\mu\text{m}$) | Posizione sulla mappa di processo | Difetto principale osservato | Porosità CT misurata |
|---|---|---|---|---|---|---|
| Esempio 1 | 280 (Valore di riferimento) | 1200 | 140 | Finestra stabile | Pori gassosi minori | $<0,0056%$ (LOF) |
| Esempio 2 | $P$ elevato | Basso $V$ | 140 | Zona a buco di serratura | Vuoti a forma di serratura rotonda | $\sim 0,67\%$ (Sferico) |
| Esempio 9 | Basso $P$ | Valore elevato $V$ | 140 | Zona di mancanza di fusione | Cavità LOF irregolari | $\sim 0,34\%$ (Irregolare) |
| Esempio 10 | 280 | 1200 | Stretto | Accumulo di calore | Foro a serratura / Vuoto circolare | Elevato numero di sferiche |
| Esempio 11 | 280 | 1200 | Moderare | Accumulo di calore | Vuoti a buco di serratura moderati | Conteggio sferico medio |
| Esempio 12 | 280 | 1200 | Largo | Vicino al confine LOF | Cavità LOF minori | LOF basso-medio |
9. 5 passaggi per selezionare i parametri LPBF senza tentativi ed errori
                  5-STEP PROCESS OPTIMIZATION WORKFLOW
                                     │
 ┌───────────────────────────────────┴───────────────────────────────────┐
 │ STEP 1: Analytical LOF Boundary Screening                             │
 │ Calculate D_m & W_m via Rosenthal Model; apply Tang Criterion.      │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 2: Keyhole Instability Limit Evaluation                          │
 │ Evaluate V/v_drill ratio; enforce Keyhole angle threshold > 53.5°.   │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 3: Hatch Spacing & Thermal Accumulation Balancing                │
 │ Set H to preserve 15-20% overlap margin without excessive heat build.│
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 4: Raw Feedstock Powder Quality Audit                            │
 │ Conduct CT or pycnometry on powder; prefer PREP for critical parts.   │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 5: Targeted Micro-CT & Metallographic Verification              │
 │ Print narrow test matrix in predicted DSPM window to verify density.  │
 └───────────────────────────────────────────────────────────────────────┘
Passaggio 1: Filtrare il confine LOF
- Raccogli i valori termici dei materiali ($\rho, C_p, T_m, \eta$).
- Stima la profondità $D_m$ e la larghezza $W_m$ attraverso le coppie candidate $P$ e $V$ utilizzando l’equazione di Rosenthal 3D.
- Rimuovere i parametri che superano il limite di Tangs: $\left(\frac{H}{W_m}\right)^2 + \left(\frac{L}{D_m}\right)^2 > 0,85$ (incluso un fattore di sicurezza del 15%).
Passaggio 2: Verificare i limiti del foro della serratura
- Calcola la velocità di perforazione $v_{\text{drill}}$ e l’angolo della parete frontale $\theta$.
- Rimuovere le impostazioni in cui l’angolo del buco della serratura scende al di sotto di $53,5^\circ$ ($\tan\theta \le 1,35$).
Passaggio 3: Bilanciare la spaziatura delle tratteggiature
- Impostare la spaziatura delle campiture $H$ per mantenere un rapporto di sovrapposizione laterale $H/W_m \approx 0,6 – 0,75$.
- Utilizzare la rotazione del vettore di scansione ($67^\circ$) per evitare di intrappolare il calore in punti localizzati.
Fase 4: Verifica della qualità della polvere
- Analizzare i lotti di polvere per verificarne il contenuto di gas mediante tomografia computerizzata (TC) o picnometria.
- Per applicazioni soggette ad elevata fatica, scegliere la polvere PREP o la polvere atomizzata sottovuoto.
Passaggio 5: Verifica delle impostazioni finali
- Stampa un piccolo set di prova (5-8 blocchi anziché decine) all’interno della finestra DSPM calcolata.
- Confermare la densità mediante il test di Archimede, sezioni ottiche o micro-TC.
10. Domande frequenti (FAQ)
Qual è la differenza tra mancata fusione e porosità a buco di serratura nella stampa 3D?
Le cavità da mancanza di fusione sono cavità ampie e irregolari causate da un calore laser insufficiente e da una sovrapposizione errata delle tracce. I pori a buco di serratura sono cavità rotonde che si formano quando un’elevata potenza del laser brucia un foro profondo che collassa e intrappola il gas sul fondo del bagno di fusione.
Come si previene la porosità da gas nei componenti realizzati con il processo LPBF?
La porosità gassosa deriva direttamente dai grani di polvere cavi. È possibile ridurla utilizzando polvere PREP di alta qualità, degassando il materiale di partenza sotto vuoto o utilizzando parametri laser ottimizzati che mantengono il bagno di fusione aperto abbastanza a lungo da consentire alle bolle di gas di fuoriuscire.
Perché la densità di energia volumetrica (VED) non è affidabile per la definizione dei parametri LPBF?
VED tratta quattro impostazioni diverse (P, V, H, L) come un singolo numero. Due configurazioni diverse possono condividere lo stesso valore VED producendo forme di bagno di fusione completamente diverse, con conseguente mancanza di fusione in una costruzione e collasso del buco della serratura in un’altra.
Quale risoluzione TC è necessaria per rilevare i difetti LPBF?
La tomografia computerizzata (TC) standard di laboratorio può rilevare grandi cavità LOF e vuoti a forma di buco di serratura fino a 10-20 μm. Il rilevamento di piccoli pori di gas (1,5-10 μm) richiede la TC a raggi X di sincrotrone con dimensioni del voxel intorno a 0,65 μm.
Riferimenti tecnici e citazioni
Per citare l’articolo di ricerca a cui si fa riferimento in questa guida:
@article{gordon2020defect,
  title={Defect structure process maps for laser powder bed fusion additive manufacturing},
  author={Gordon, Jerard V and Narra, Sneha P and Cunningham, Ross W and Liu, He and Chen, Hangman and Suter, Robert M and Beuth, Jack L and Rollett, Anthony D},
  journal={Additive Manufacturing},
  volume={36},
  pages={101552},
  year={2020},
  publisher={Elsevier},
  doi={10.1016/j.addma.2020.101552}
}
Per consulenza tecnica, ottimizzazione dei parametri del processo LPBF o implementazioni di digital twin, contattare Felix Lee e il team di ingegneri presso Forgecise.com.