

















Di Felix Lee | CEO di Forgecise Pubblicato il 25 luglio 2026
Table of Contents
Riepilogo della ricerca
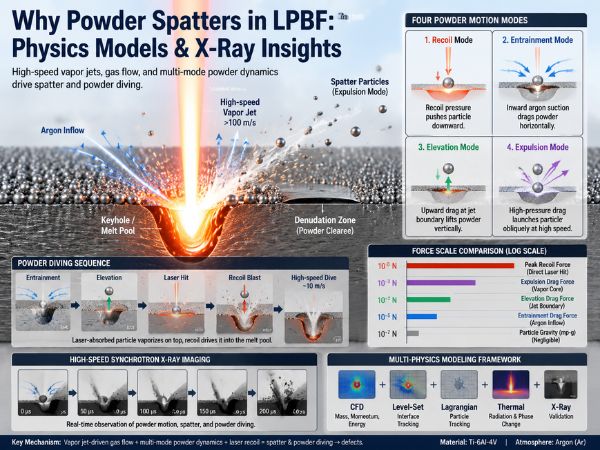
Perché si verificano schizzi di polvere metallica nella fusione laser a letto di polvere (LPBF)? Gli schizzi di polvere metallica si formano perché i laser ad alta potenza vaporizzano il metallo, emettendo un getto di vapore ad alta velocità (>100 m/s). Questo getto aspira il gas di protezione Argon circostante, creando forze di aspirazione e di pressione che trascinano, sollevano o lanciano le particelle libere. A seconda di dove si trovano le particelle e delle forze che le colpiscono, la polvere si muove in quattro modi: Modalità di rinculo, Modalità intrattenimento, Modalità elevazione, E Modalità di espulsione. Quando le particelle aerotrasportate vengono colpite dalla luce laser, il rinculo del vapore le spinge verso il basso nella pozza di fusione liquida a $\sim 10\text{ m/s}$—un evento pericoloso noto come Scia nella neve fresca.
1. Contesto pratico e prospettiva dell’autore
A ForgeciseIl nostro team lavora quotidianamente per eliminare i difetti nei componenti metallici stampati. La formazione di vuoti, la mancanza di fusione e le finiture superficiali ruvide sono solitamente riconducibili a un unico fattore scatenante: schizzi di polvere e denudazione.
Per risolvere il problema degli schizzi, è necessario analizzare gli eventi in microsecondi ($\mu\text{s}$) e in micrometri ($\mu\text{m}$). Il letto di polvere è un sistema fisico in rapido movimento in cui si incontrano flusso di fluidi, cambiamenti di fase e irraggiamento termico.
Questa analisi esamina un documento fondamentale pubblicato in Produzione additiva (Vol. 35, 101362, 2020) di Xuxiao Li, Cang Zhao, Tao Sun e Wenda Tan (Università dello Utah e Laboratorio Nazionale di Argonne), intitolato:
“Svelare l’interazione transitoria polvere-gas nel processo di fusione laser a letto di polvere attraverso la modellazione multifisica e l’imaging a raggi X di sincrotrone ad alta velocità.”
Combinazione imaging a raggi X di sincrotrone ad alta velocità con un Modello multifisico 2DQuesto lavoro spiega perché la polvere metallica si muove, si solleva, schizza o precipita direttamente nel bagno di fusione.
2. Metadati della ricerca e principali risultati
Ecco i dati di riferimento esatti per questo studio:
| Attributo | Dettagli |
|---|---|
| Titolo | Svelare l’interazione transitoria polvere-gas nel processo di fusione laser a letto di polvere attraverso la modellazione multifisica e l’imaging a raggi X di sincrotrone ad alta velocità. |
| Autori | Xuxiao Li, Cang Zhao, Tao Sun, Wenda Tan |
| Istituzioni | Dipartimento di Ingegneria Meccanica, Università dello Utah; Advanced Photon Source, Argonne National Laboratory |
| Diario / Anno | Produzione additiva, Volume 35, Articolo 101362 (2020) |
| Sistema di materiali | Letto di polvere di grado Ti-6Al-4V in atmosfera di argon (Ar). |
| Metodi principali | CFD unificata + tracciamento dell’interfaccia Level-Set + tracciamento lagrangiano delle particelle + imaging a raggi X di sincrotrone ad alta velocità |
| Terminologia chiave | LPBF, schizzi di polvere, interazione polvere-gas, getto di vapore, trascinamento di argon, pressione di rinculo, movimento di immersione della polvere |
Scoperte principali:
- La frizione a gas aziona il movimentoLa forza di trascinamento del gas causata dall’aspirazione dell’argon, generata da rapidi getti di vapore metallico, provoca il movimento della polvere, non la pressione diretta dei fotoni laser.
- Quattro modalità di movimentoIl movimento della polvere si suddivide in quattro categorie distinte in base alle forze dominanti: Rinculo, Intrattenimento, Elevazione, E Espulsione.
- Scia nella neve frescaLe particelle volanti colpite dalla luce laser vaporizzano nella parte superiore, generando un rinculo verso il basso che le spinge nella pozza di fusione a circa 10 m/s.
3. La sequenza: come l’esposizione al laser provoca gli schizzi
È possibile tracciare la dispersione della polvere attraverso una catena fisica passo dopo passo:
[High-Power Laser Hit]
         │
         ▼
[Rapid Local Heating & Melting (Ti-6Al-4V)]
         │
         ▼
[Boiling Point Surpassed]
         │
         ▼
[Vapor Jet Ejection + Recoil Pressure]
         │
         ▼
[Depression Zone / Keyhole Forms]
         │
         ▼
[Pressure Drops & Sucks In Shielding Gas]
         │
         ▼
[Aerodynamic Drag Pulls Loose Powder]
         │
         ▼
[4 Powder Modes: Recoil, Entrainment, Elevation, Expulsion]
         │
         ▼
[Spatter Lands / Powder Dives → Defects Form]
Quando un laser illumina uno strato di polvere di 20-60 μm, l’energia localizzata vaporizza rapidamente il metallo. Il vapore si propaga verso l’alto a centinaia di metri al secondo. Questo flusso veloce crea una zona di bassa pressione che attira il gas Argon circostante. Il flusso di Argon verso l’interno agisce come un aspirapolvere, trascinando la polvere sciolta nelle vicinanze direttamente verso la zona di fusione.
4. Formulazione matematica completa
Li et al. hanno creato un quadro completo che comprende substrato solido, polvere sfusa, bagno di fusione liquida, gas e singoli grani in movimento. Ecco le 10 formulazioni matematiche fondamentali del loro modello.
4.1 Flusso di massa, quantità di moto ed energia
Il modello gestisce il metallo liquido a bassa velocità e il gas ad alta velocità all’interno di un unico sistema CFD unificato.
1. Conservazione della massa (Continuità):
$$\frac{\partial \rho}{\partial t} + \nabla \cdot (\rho \mathbf{u}) = 0$$
Dove $\rho$ è la densità del fluido e $\mathbf{u}$ è la velocità.
2. Conservazione della quantità di moto (Navier-Stokes):
$$\frac{\partial (\rho \mathbf{u})}{\partial t} + \nabla \cdot (\rho \mathbf{u} \mathbf{u}) = -\nabla p + \nabla \cdot \boldsymbol{\tau} + \rho \mathbf{g}$$
Dove $p$ è la pressione statica, $\boldsymbol{\tau}$ è lo stress viscoso e $\mathbf{g}$ è la gravità.
3. Risparmio energetico:
$$\frac{\partial (\rho E)}{\partial t} + \nabla \cdot (\mathbf{u} (\rho E + p)) = \nabla \cdot (k \nabla T)$$
Dove $E$ è l’energia totale (interna più cinetica), $k$ è la conduttività termica e $T$ è la temperatura.
4.2 Arresto del movimento solido: forza di trascinamento di Darcy
Per impedire che le regioni solide scorrano come liquidi, il team ha aggiunto un forza di resistenza di Darcy ($\mathbf{F}_D$) all’equazione della quantità di moto:
4. Equazione della resistenza di Darcy:
$$\mathbf{F}_D = -\mu \cdot C(T) \cdot (\mathbf{u} – \mathbf{u}_s)$$
Dove $\mu$ è la viscosità dinamica del metallo liquido, $C(T)$ è un coefficiente dipendente dalla temperatura (alto nei solidi, zero nei liquidi) e $\mathbf{u}_s$ è velocità solida ($\mathbf{u}_s = \mathbf{v}_p$ polvere interna, $\mathbf{u}_s = 0$ in un substrato solido).
4.3 Tracciamento dei confini: metodo del livello-set
I confini tra metallo e gas si spostano e cambiano ogni microsecondo.
5. Equazione di tracciamento del livello di riferimento:
$$\frac{\partial \phi}{\partial t} + \mathbf{u} \cdot \nabla \phi = 0$$
Dove $\phi$ è la funzione distanza ($\phi > 0$ all’interno del metallo, $\phi < 0$ nel gas, $\phi = 0$ al confine).
4.4 Moto delle particelle (tracciamento lagrangiano)
Ogni singolo granello di polvere sfusa viene tracciato come un corpo rigido soggetto all’attrito, alla forza di gravità e agli urti con altri granelli.
6. Traslazione di particelle:
$$m_p \frac{d\mathbf{v}_p}{dt} = \mathbf{F}_{gas} + m_p \mathbf{g} + \mathbf{F}_c$$
Dove $m_p$ è la massa della particella, $\mathbf{v}_p$ è la velocità, $\mathbf{F}_{gas}$ il gas trascina sulla superficie $S_p$, E $\mathbf{F}_c$ è la forza di contatto derivante dalle collisioni.
7. Rotazione delle particelle:
$$I_p \frac{d\boldsymbol{\omega}_p}{dt} = \int_{S_p} \mathbf{r} \times d\mathbf{F}_{gas}$$
Dove $I_p$ è il momento d’inerzia, $\boldsymbol{\omega}_p$ è la velocità angolare e $\mathbf{r}$ è la distanza dal centro di massa.
8. Separazione della resistenza:
$$\mathbf{F}_{gas} = \mathbf{F}_p + \mathbf{F}_\tau = \int_{S_p} (-p \mathbf{n} + \boldsymbol{\tau} \cdot \mathbf{n}) dA$$
Dove $\mathbf{F}_p$ È resistenza di pressione E $\mathbf{F}_\tau$ È resistenza d’attrito lungo la superficie della particella.
4.5 Stato del gas e comportamento del flusso
Le temperature variano da $298\text{ K}$ a oltre $3000\text{ K}$. Presumere valori del gas costanti crea enormi errori di calcolo.
9. Equazioni di densità e viscosità dell’argon:
$$\rho_g = \frac{p}{R_{Ar} T}$$$$\mu_g = \mu_0 \left(\frac{T}{T_0}\right)^{3/2} \frac{T_0 + S}{T + S}$$
Dove $R_{Ar}$ è la costante dei gas per l’argon, $\mu_0$ è la viscosità dinamica alla temperatura di riferimento $T_0$, E $S$ è la costante di Sutherland.
Numero di Reynolds della particella ($Re_p$):
$$Re_p = \frac{\rho_g |\mathbf{u}_g – \mathbf{v}_p| d_p}{\mu_g}$$
- Valore calcolato: Il gas caldo vicino al getto abbassa la densità $\rho_g$ e aumenta la viscosità $\mu_g$. Ciò produce $Re_p \approx 10$. Ciò dimostra che il flusso di gas attorno alla polvere rimane in un stato limite intermedio laminare, piuttosto che turbolenza completa o semplice flusso di Stokes.
4.6 Confronto dell’energia termica
10. Riscaldamento convettivo contro potenza laser diretta
Il modello controlla i numeri di Nusselt ($Nu$) per vedere se il gas riscalda la polvere durante il volo:$$Nu = 2 + C \cdot Re_p^m \cdot Pr^n \quad \implies \quad h_{conv} = \frac{Nu \cdot k_g}{d_p}$$$$q_{conv} = h_{conv} (T_\infty – T_p) \approx 10^6 \text{ W/m}^2$$
La luce laser diretta fornisce una densità di energia molto più elevata: $$q_{laser} \approx 10^9 \text{ W/m}^2$$
- Trovare: La densità di energia laser ($10^9\text{ W/m}^2$) è 1.000 volte più alto rispetto al calore convettivo del gas caldo ($10^6\text{ W/m}^2$). La convezione del gas caldo non gioca quasi alcun ruolo nella fusione della polvere. L’assorbimento della luce laser determina la fusione e l’ebollizione superficiale.
Energia necessaria per fondere un grano in polvere ($Q_{melt}$):
$$Q_{melt} = \frac{1}{6} \pi d_p^3 \rho_s \left[ c_s (T_L – T_0) + \Delta H_f \right]$$
Dove $\rho_s$ è densità solida, $c_s$ è la capacità termica specifica, $T_L$ è il punto di liquidus e $\Delta H_f$ è il calore latente di fusione. L’assorbimento diretto del laser fonde una particella in decine di microsecondi.
5. Quattro modalità di movimento della polvere
Li et al. hanno suddiviso il movimento della polvere in quattro modalità di base in base alle forze locali:
                            [Laser Beam]
                                 │
                                 ▼
                 ┌───────────────┴───────────────┐
                 │   High-Speed Vapor Jet Core   │
                 └───────────────┬───────────────┘
                                 │
       ┌─────────────────────────┼─────────────────────────┐
       ▼                         ▼                         ▼
[RECOIL MODE]            [EXPULSION MODE]          [ELEVATION MODE]
(Direct Beam)           (Vapor Jet Core)          (Jet Boundary)
• Recoil Pressure       • High Pressure Drag      • Upward Pressure Drag
• Pushes Downward       • High Friction Drag      • Vertical Lift
• Rapid In-Pool Melt    • Fast Oblique Launch     • Low Angle Ejection
       ▲                         ▲                         ▲
       └─────────────────────────┼─────────────────────────┘
                                 │
                         [ENTRAINMENT MODE]
                         (Outer Inflow Area)
                         • Low Pressure Sink
                         • Inward Argon Suction
Tabella comparativa delle modalità di movimento
| Modalità | Fonte principale della forza | Schema di flusso del gas | Traiettoria e velocità | Effetto sulla qualità |
|---|---|---|---|---|
| 1. Modalità rinculo | Pressione di rinculo del vapore ($p_{recoil}$) | Il raggio laser diretto colpisce la parte superiore della particella | Spinto australe in piscina entro poche decine di $\mu\text{s}$ | Fusione rapida o disturbo della superficie |
| 2. Modalità di sincronizzazione | Resistenza dovuta alla pressione interna ($\mathbf{F}_p$) + Attrito ($\mathbf{F}_\tau$) | Il getto di vapore aspira l’argon circostante | Tirato orizzontalmente verso il laser ($1\text{–}3\text{ m/s}$) | Ripulisce il letto di polvere intorno alla pista |
| 3. Modalità elevazione | Attrito verticale + gradiente di pressione | Strato di taglio esterno al bordo del getto di vapore | Sollevato verticalmente verso l’alto ad angoli ripidi | Stato di configurazione per schizzi o immersioni |
| 4. Modalità di espulsione | Resistenza ad alta pressione + resistenza d’attrito | Nucleo del getto di vapore veloce ($>100\text{ m/s}$) | Sparo obliquamente ad alta velocità (circa 10 m/s) | Crea depositi di schizzi freddi e vuoti |
Analisi dettagliate per ciascuna modalità
Modalità 1: Modalità rinculo
- MeccanicaSi verifica quando la luce laser colpisce direttamente la polvere sfusa. L’evaporazione dalla superficie superiore spinge il vapore verso l’alto, generando una forte forza di rinculo reattiva verso il basso.
- Scala di forza: La forza di rinculo varia da $10^{-3}\text{ N}$ a diversi Newton, superando facilmente la resistenza del gas ($10^{-5}\text{–}10^{-3}\text{ N}$).
- RisultatoLa particella precipita nella pozza di fusione e si dissolve in 20-50 μs.
Modalità 2: Modalità di sincronizzazione
- Meccanica: Veloci getti di vapore si innalzano e attirano verso l’interno l’argon circostante.
- Scala di forzaLa resistenza combinata è approssimativamente pari a $10^{-5}\text{ N}$.
- RisultatoLa polvere sciolta attorno al tracciato laser scivola verso l’interno, in direzione della pozza. Questo crea zone prive di materiale (zone di denudazione) lungo i percorsi stampati.
Modalità 3: Modalità elevazione
- Meccanica: Una particella trascinata raggiunge il bordo del getto di vapore dove il gas si muove più velocemente da un lato rispetto all’altro.
- Scala di forza: La resistenza aerodinamica verso l’alto si aggira intorno a $10^{-4}\text{ N}$.
- RisultatoLa particella si solleva delicatamente e verticalmente nell’aria, al di sopra dello strato di polvere.
Modalità 4: Modalità di espulsione
- MeccanicaUna particella entra al centro del pennacchio di vapore, bloccando il gas veloce. La pressione aumenta sulla superficie anteriore, mentre dietro di essa si forma una bassa pressione. L’attrito superficiale accelera ulteriormente il grano.
- Scala di forzaLa resistenza totale raggiunge $10^{-3}\text{ N}$.
- RisultatoLa particella viene proiettata ad alta velocità (circa 10 m/s) su lunghe distanze, atterrando sulla polvere fredda sotto forma di schizzi.
6. Sequenze multimodali e immersioni in polvere
I granelli di polvere cambiano modalità di funzionamento durante il volo.
Percorso 1: Sequenza di schizzi standard
$$\text{Modalità di trascinamento (scivolamento orizzontale)} \longrightarrow \text{Modalità di elevazione (sollevamento verticale)} \longrightarrow \text{Modalità di espulsione (lancio rapido)}$$
Percorso 2: La sequenza di immersioni in polvere
$$\text{Modalità di trascinamento} \longrightarrow \text{Modalità di elevazione} \longrightarrow \text{Colpo di luce laser} \longrightarrow \text{Esplosione di rinculo di vapore} \longrightarrow \text{Immersione ad alta velocità}$$
   [Laser Beam] ──┐
                  │ (Direct or Reflected Light)
                  ▼
         ● Floating Powder Grain (Elevated)
         │
         ├── Top Surface Evaporates Instantly
         │
         ▼ [Massive Downward Recoil Force]
         │
         │  (Velocity ~10 m/s Downward)
         ▼
~~~~~~~~~🌊~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~
   [Melt Pool Surface Waves & Turbulence]
~~~~~~~~~🌊~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~
Meccanica del tuffo in polvere:
- Una particella trascinata viene sollevata nel raggio laser o cattura la forte luce riflessa dalle pareti del foro della serratura.
- La superficie superiore assorbe le radiazioni ($q_{laser} \approx 10^9\text{ W/m}^2$) e bolle all’istante.
- La rapida evaporazione dalla parte superiore spinge il vapore verso l’alto, sbattendo la particella verso il basso.
- Il grano cambia direzione e si lancia nella pozza di fusione a velocità prossime a $\sim 10\text{ m/s}$.
- Impatto sulla qualità: Colpire la piscina a 10 m/s solleva onde superficiali, sconvolge l’equilibrio del buco della serratura e intrappola le inclusioni non fuse, ricoperte di ossido, in profondità all’interno del metallo solido.
7. Confronto delle scale di forza
Ecco la classificazione delle forze che agiscono sui granelli di polvere in movimento nel processo LPBF:
Force Magnitude (Log Scale)
  ▲
  │  10^0 N  ├─────────────────────────────── Peak Recoil Force (Direct Laser Hit)
  │          │
  │  10^-3 N ├─────────────────────────────── Expulsion Drag Force (Vapor Core)
  │          │
  │  10^-4 N ├─────────────────────────────── Elevation Drag Force (Jet Boundary)
  │          │
  │  10^-5 N ├─────────────────────────────── Entrainment Drag Force (Argon Inflow)
  │          │
  │  10^-7 N ├─────────────────────────────── Particle Gravity (mp * g) [Negligible]
  └──┴───────┴───────────────────────────────► Physical States