

















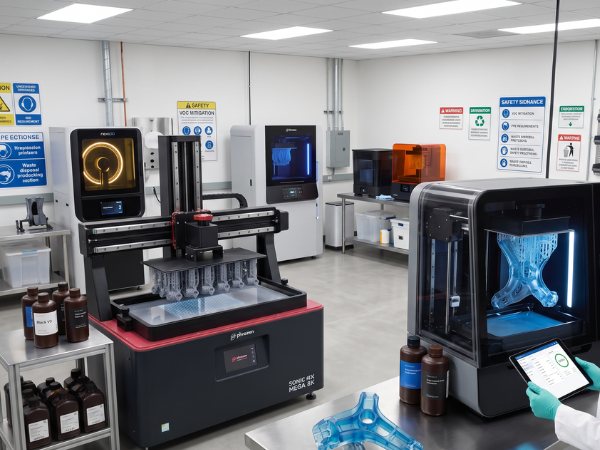
- Autor: Felix Lee, director ejecutivo de Forgecise
- Fecha de publicación: 10 de julio de 2026
- Tiempo de lectura: ~15 minutos
- Categoría: Fabricación aditiva, estrategia de compras B2B, automatización industrial
- Resumen ejecutivo: Análisis basado en datos sobre cómo las empresas escalarán la producción en serie en 2026 mediante la fotopolimerización en cuba de gran formato. Incluye un desglose tecnológico (SLA, MSLA, LFD, LSPc), estudios de caso B2B reales (NASA, Texas A&M, Prototek), modelos financieros de TCO y protocolos de seguridad laboral autorizados.
1. Introducción: La realineación aditiva de 2026
El sector global de la fabricación aditiva está experimentando una reestructuración fundamental. Estamos pasando rápidamente del prototipado rápido en la fase de diseño a la producción en serie funcional de bajo a medio volumen. Este cambio estructural impulsa una importante inversión de capital en los principales centros económicos. Gobiernos y empresas están invirtiendo fuertemente en investigación y desarrollo local.
- Estados Unidos Sigue siendo uno de los mercados más grandes y prometedores para las soluciones de fabricación aditiva. Está acelerando la inversión de capital en los sectores aeroespacial, de defensa y de dispositivos médicos.
- Porcelana Financia activamente la investigación y los procesos de fabricación aditiva para defender y expandir su enorme base de producción nacional.
- economías europeas, en particular Alemania, Aprovechar los marcos de la Industria 4.0 para establecer redes de fabricación nacionales competitivas y localizadas que mitiguen las vulnerabilidades de la cadena de suministro global.
Dentro de este entorno macro, comprar un equipo de alto rendimiento Impresora 3D de resina de gran formato Ya no es solo una costosa novedad de I+D. Se ha convertido en una piedra angular indispensable de la resiliencia industrial.
               [ Traditional Subtractive Tooling ]
                               │
                               ▼ (High material waste, long lead times)
              [ Strategic Additive Manufacturing ]
                               │
        ┌──────────────────────┴──────────────────────┐
        ▼                                             ▼
[ Large-Scale SLA / MSLA ]                   [ Ultra-Fast LSPc Systems ]
(Isotropic functional parts,                 (Continuous throughput,
high surface fidelity)                       modular production lines)
Los analistas de mercado destacan una trayectoria de crecimiento muy sólida para esta tecnología. El tamaño del mercado global de impresión 3D se estimó en 29.290 millones de dólares en 2025 y se prevé que se expanda a 34.850 millones de dólares en 2026. Para 2035, se pronostica que el mercado global alcanzará aproximadamente los 152.720 millones de dólares, lo que representa una tasa de crecimiento anual compuesta (TCAC) del 17,96 %.
Esta rápida expansión se sustenta en un punto de inflexión en 2026. Los obstáculos históricos en ingeniería de hardware, automatización de software y química avanzada de polímeros se están resolviendo simultáneamente. Históricamente, la adopción industrial se vio limitada por los altos costos de adquisición de maquinaria, el bajo rendimiento volumétrico, las elevadas tasas de fallos de impresión y el procesamiento posterior manual que requería mucha mano de obra.
En 2026, estas limitaciones se están solucionando activamente mediante la integración de sistemas multiláser, la preparación automatizada de la construcción, redes de fabricación localizadas y la monitorización de procesos en bucle cerrado. Como resultado, la impresión 3D de resina de gran formato se ha convertido en una alternativa económicamente viable a la fabricación sustractiva convencional, como el mecanizado CNC, para geometrías de alta complejidad, dispositivos médicos personalizados, componentes aeroespaciales estructurales ligeros y utillaje rápido.
2. Espectro técnico de motores ligeros industriales
Para lograr fiabilidad mecánica y precisión dimensional a gran escala, los equipos de compras B2B deben evaluar las arquitecturas subyacentes de los motores de luz que rigen la fotopolimerización en cubeta de gran formato. Estas tecnologías determinan la velocidad de impresión, el acabado superficial y la uniformidad óptica de borde a borde en volúmenes de impresión extensos.
Estereolitografía (SLA)
La SLA utiliza láseres de estado sólido dirigidos por escáneres galvanométricos de alta precisión para curar la resina punto por punto. Las plataformas industriales estándar, como la Línea Stratasys Neo (incluyendo el Neo450 y Neo800), aprovecha la estereolitografía (SLA) para ofrecer propiedades mecánicas isotrópicas, una precisión geométrica excepcional y acabados superficiales altamente pulidos directamente desde la plataforma de construcción. Si bien la exposición láser punto por punto garantiza una resolución superior, su escalabilidad es baja en términos de rendimiento volumétrico al imprimir geometrías densas o sólidas en superficies grandes.
Estereolitografía enmascarada (MSLA)
La tecnología MSLA reemplaza el láser puntual con una fuente de luz LED y una fotomáscara de pantalla de cristal líquido (LCD) para curar capas completas simultáneamente. Esta arquitectura garantiza que la velocidad de impresión sea independiente de la densidad de capas, lo que la hace muy útil para la fabricación en serie y la creación de modelos visuales de gran volumen. Sin embargo, las impresoras MSLA de gama básica suelen presentar problemas de difusión y colimación de la luz, lo que provoca imprecisiones dimensionales y detalles borrosos cerca de los bordes de la fotomáscara LCD.
Indicador de baja fuerza (LFD)
La tecnología LFD patentada de Formlabs representa una evolución avanzada de MSLA, combinando una unidad de retroiluminación de alta intensidad con una matriz de lentes plano-convexas personalizadas para lograr una colimación de luz excepcional. LFD integra una matriz de 145 LED de longitud de onda uniforme que proporciona una intensidad de potencia óptica de 16 mW/cm² al plano de curado, junto con un software anti-aliasing preajustado para lograr una resolución subpíxel. Al utilizar una membrana flexible para el tanque de resina, LFD minimiza las fuerzas de despegue generadas durante la separación de capas. Esto permite soportes de tacto ligero, acabados superficiales impecables y altas tolerancias dimensionales (± 0,15 % en XY) a velocidades de construcción vertical de hasta 80 mm/h.
Fotocurado de la subcapa lubricante (LSPc)
El proceso LSPc de Nexa3D resuelve las fuerzas de delaminación inherentes a la polimerización en cubeta invertida mediante una membrana patentada, autolubricante y no degenerativa. Este mecanismo evita por completo que la resina curada se adhiera a la ventana de la cubeta, lo que permite velocidades de construcción vertical de hasta 240 mm/h (24 cm/h). LSPc ofrece una trayectoria óptica uniforme y sin distorsiones en toda la plataforma de construcción, lo que garantiza la consistencia entre piezas y hace que la tecnología sea altamente escalable para la fabricación continua a escala industrial.
Impresoras 3D de resina de gran formato: Tabla comparativa técnica (2026)
La siguiente tabla ofrece un amplio análisis técnico comparativo de los principales sistemas de impresión de resina de gran formato, tanto profesionales como para usuarios avanzados, que se encuentran actualmente en el mercado:
| Fabricante y modelo | Tecnología de motores ligeros | Volumen de construcción ($W \times D \times H$ en $\text{mm}$) | Resolución XY | Velocidad vertical máxima | Aplicaciones B2B principales | Rango de precios inicial (USD) |
|---|---|---|---|---|---|---|
| Formlabs Formulario 4L | Indicador de baja fuerza (LFD) | $353 \times 196 \times 350$ | $46\ \mu\text{m}$ | $80\text{ mm/h}$ | Herramientas aeroespaciales, dispositivos médicos, prototipos de alta fidelidad. | $7,125 (Básico) a $19,769 (Completo) |
| Nexa3D XiP Pro | Fotocurado de la subcapa lubricante (LSPc) | $292 \times 163 \times 410$ | $46\ \mu\text{m}$ ($23\ \mu\text{m}$ subpíxel) | $240\text{ mm/h}$ | Fabricación en serie, plantillas/dispositivos funcionales, piezas elastoméricas | $15,000$ – $25,000$ (Varía según el paquete) |
| Phrozen Sonic Mega 8K V2 | MSLA (Matriz ParaLED 3.0) | $330 \times 185 \times 400$ | $43\ \mu\text{m}$ | $400\text{ capas/h}$ | Producción de granjas de impresión, accesorios para cosplay, modelos estéticos de gran tamaño | $1,500 – $2,000 |
| Elegoo Júpiter 2 | MSLA (COB + lente Fresnel) | $302 \times 162 \times 300$ | $20 \times 26\ \mu\text{m}$ | $15 – 25\text{ mm/h}$ (dependiendo de la resina) | Modelos de exhibición con gran nivel de detalle, componentes de producción limitada. | $949$ (Precio de venta sugerido por el fabricante) |
| Anycubic Photon Mono M7 Max | MSLA (COB + Sistema de Uniformidad de Luz) | $223 \times 126 \times 230$ | $46\ \mu\text{m}$ (Aproximado) | $100\text{ mm/h}$ (Resina de alta velocidad) | Verificación de diseño por parte del prosumidor, creación de prototipos de ingeniería de bajo costo. | $599$ – $649$ |
3. Evidencia empírica B2B: Estudios de caso de Reddit y LinkedIn
Un análisis detallado de las experiencias de usuarios profesionales compartidas en plataformas de redes sociales, foros industriales y redes empresariales revela cómo se comportan los diferentes sistemas de gran formato bajo la presión de entornos de producción exigentes.
Caso práctico 1: Prototipado y repetibilidad en el sector aeroespacial (subcontratación de la NASA)
Un perfil operativo compartido por un contratista de defensa que opera bajo el identificador AIRION-Defensa En Reddit se detalla el despliegue de la Formlabs Formulario 4L En un entorno de producción que presta servicios de investigación a la NASA, el operador B2B destacó que el principal motivo para seleccionar el Form 4L no fue simplemente la resolución bruta, sino la repetibilidad mecánica y dimensional de todo el ecosistema.
En industrias de alto riesgo, la resolución manual de problemas y la calibración constante suponen una pérdida de valiosas horas de ingeniería. El contratista observó que la configuración prevalidada, la dosificación automatizada e integrada de resina y la transición fluida a los sistemas Form Wash L y Cure L lograron una tasa de éxito de impresión cercana al 99 %. Esta eficiencia en el flujo de trabajo permitió a su equipo de ingeniería reducir los plazos de entrega de los modelos aeroespaciales visuales y funcionales, manteniendo todo el ciclo de creación de prototipos internamente y de forma segura.
Caso práctico 2: Seguridad y cumplimiento normativo en grupos de trabajo industriales (Texas A&M)
En un informe detallado de un gerente de laboratorio de producción en Texas A&MLa decisión de operar una flota de máquinas Formlabs las 24 horas del día, los 7 días de la semana, se evaluó desde la perspectiva de la seguridad laboral y el cumplimiento de la normativa ambiental. Debido a las preocupaciones regulatorias relacionadas con las emisiones de compuestos orgánicos volátiles (COV) de los fotopolímeros industriales, la institución invirtió 10 000 USD en la contratación de una empresa consultora especializada en calidad del aire.
La empresa realizó un análisis de $24\text{hora}$ del área de trabajo de la impresora utilizando monitores especializados de calidad del aire. La auditoría concluyó que no había COV significativos ni riesgo respiratorio presente durante las operaciones estándar de la máquina. Este caso subraya que las resinas de grado profesional, como Formlabs Black V5Presentan perfiles de olor mucho más bajos en comparación con las resinas de consumo económicas, con un ligero olor a pintura de látex y requiriendo únicamente equipos de protección personal (EPP) estándar de laboratorio en lugar de sistemas de ventilación química localizados y pesados.
Caso práctico 3: Herramientas microfluídicas de alta precisión
Un laboratorio de investigación y desarrollo especializado en microfluídica detalló su despliegue de Formulario Formlabs 4 y Formulario 4L sistemas para imprimir canales integrados de alta precisión. Para los dispositivos microfluídicos, el tamaño del punto láser, la colimación de la luz y la química de la resina de baja reactividad son fundamentales.
Si bien los modelos de estereolitografía anteriores a veces presentaban problemas con la resina curada que bloqueaba los canales submilimétricos, la matriz de retroiluminación colimada de la generación 4L logró resolver estos detalles finos sin fugas de luz. El laboratorio señaló que la plataforma LFD les permitió construir canales precisos y sin fugas que tradicionalmente requerían costosos procesos especializados de micromecanizado de vidrio o litografía blanda.
Caso práctico 4: Automatización del posprocesamiento en Prototek (Italia)
Prototek, una empresa italiana de servicios de fabricación aditiva que opera desde 2007, compartió una trayectoria operativa que enfatiza la importancia del posprocesamiento automatizado. Al producir componentes plásticos y elastoméricos de gran tamaño, la eliminación manual de la resina sin curar es muy ineficiente y propensa a generar grietas estructurales.
Mediante la integración de sistemas automatizados de postprocesamiento químico-mecánico (como Tecnologías de postprocesamientoPrototek eliminó el fregado manual y minimizó el desperdicio de disolventes. La integración de su flujo de trabajo demostró que las propiedades mecánicas de las impresiones de resina resistentes y de gran formato solo se alcanzan plenamente cuando las etapas de limpieza y curado están estandarizadas, lo que reduce drásticamente las microfracturas causadas por el polímero residual sin curar.
4. Información del foro: Las 5 discusiones más recientes y las respuestas más autorizadas.
Consulta 1: Flexión del eje Z, fuerzas de despegue y rigidez del pórtico en impresoras de gran volumen
Respuesta breve: Las fuerzas de despegue (la fuerza de vacío generada durante la separación de capas) pueden provocar desplazamientos masivos de capas o fallos de impresión si el pórtico de la impresora carece de rigidez estructural. En las compras B2B, la rigidez del bastidor y del pórtico son los principales indicadores mecánicos de fiabilidad.
En los foros profesionales, los usuarios debaten sobre Uniformación GK3 Ultra Se observó que el fabricante sustituyó los rieles del pórtico lineal doble por un único riel de aluminio mecanizado, lo que provocó una notable flexión en el eje Z durante los ciclos de despegue. Esta deflexión mecánica causa desplazamientos de microcapas y fallos de impresión catastróficos.
El consenso autorizado es que el verdadero rendimiento industrial requiere un sistema de pórtico altamente rígido que cuente con rieles de guía lineal dobles y husillos de bolas pesados, como se ve en el Nexa3D XiP Pro y sistemas SLA industriales. Las cintas de caucho estándar y los pórticos de un solo riel se degradan rápidamente bajo el peso de grandes bloques de resina.
Investigación 2: Gestión térmica y gradientes de temperatura localizados
Respuesta breve: Las resinas fotopoliméricas son muy sensibles a la temperatura; las bajas temperaturas ambiente aumentan la viscosidad de la resina, lo que provoca fallos catastróficos en la impresión. Para lograr el éxito industrial se requiere una cámara cerrada con calefacción activa (entre 60 °C y 90 °C) o un sistema de circulación continua y dinámica de la resina.
Los debates del foro destacan que las máquinas de gran formato económicas, como la Elegoo Júpiter 2, presentan calentadores de cuba propensos a una distribución térmica desigual, calentando solo las secciones de la cuba adyacentes a la sonda del termostato.
La solución ideal para resinas de alta viscosidad de grado industrial requiere una cámara con calentamiento activo o un sistema de calentamiento dinámico de la cuba que haga circular la resina continuamente. En la Jupiter 2, los usuarios deben confiar en el movimiento automático de la plataforma de impresión (subida y bajada) para mezclar físicamente la resina y distribuir el calor de manera uniforme antes de comenzar la impresión, o corren el riesgo de sufrir fallos de curado localizados.
Consulta 3: Reposición dinámica de resina y homogeneidad química durante la impresión.
Respuesta breve: Verter resina fría y sin mezclar directamente en una cuba caliente y activa provoca un choque térmico, lo que da lugar a líneas de capas, fallos en los soportes y deformaciones.
El procedimiento autorizado desarrollado por operadores experimentados comprende los siguientes pasos:
- Precalentamiento de la resina: El operador debe precalentar la botella de resina de reposición a aproximadamente $25^\circ\text{C}$ a $30^\circ\text{C}$ (utilizando un baño de agua caliente o una envoltura calefactora eléctrica) para que coincida con la temperatura de la cuba activa.
- Dispersión lenta: En lugar de verter la resina precalentada directamente en el recipiente, debe verterse lentamente sobre la superficie superior de la placa de construcción ascendente. La masa térmica de la placa metálica estabiliza la temperatura de la resina, mientras que el flujo descendente distribuye el líquido de manera uniforme por todo el recipiente sin generar fluctuaciones de corriente localizadas ni atrapar burbujas de aire.
Consulta 4: Coste total de propiedad (CTP) y ecosistemas abiertos frente a ecosistemas cerrados
Respuesta breve: Si bien las impresoras MSLA de código abierto tienen un menor costo de capital (CapEx), su mano de obra manual, los costos de calibración y las mayores tasas de fallas de impresión a menudo resultan en un costo total de propiedad (TCO) a tres años más alto en comparación con los sistemas cerrados plug-and-play.
                     [ Total Cost of Ownership ]
                                  │
       ┌──────────────────────────┴──────────────────────────┐
       ▼                                                     ▼
[ Closed Ecosystem (Form 4L) ]              [ Open-Source MSLA (Mega 8K V2) ]
- High CapEx ($7k - $20k)                   - Low CapEx ($1.5k - $2k)
- Low labor (Pre-tuned settings)            - High labor (Manual tuning/failures)
- Consistent, predictable output            - Low material cost (Generic resins)
Para aclarar esta decisión, la siguiente tabla modela las variables del TCO a lo largo de un ciclo operativo industrial estándar de tres años:
| Costo variable | Ecosistema LFD cerrado (por ejemplo, Formlabs Form 4L) | MSLA de código abierto (p. ej., Phrozen Sonic Mega 8K V2) |
|---|---|---|
| Gasto de capital inicial | Alto (entre $7,125 y $19,769 según las opciones del paquete) | Bajo (entre 1.500 y 2.000 dólares) |
| Costo del material (por litro) | Precio moderado (79 dólares para uso general, hasta 229 dólares para resinas especiales) | Bajo (entre 20 y 40 dólares para resinas estándar de terceros) |
| Costo de consumibles (películas para cubas) | Alto (249 dólares por tanque de resina patentada) | Bajo (entre 20 y 33 dólares por lámina de repuesto de ACF o FEP) |
| Costes generales de mano de obra (ajuste/limpieza) | Bajo (orientación automatizada, autonivelación, lavado integrado) | Alto (Nivelación manual, vaciado manual del tanque, calibración de ajustes constantes) |
| Costo promedio de recuperación ante fallas | Mínimo (detección de residuos integrada, tasa de éxito de impresión del 99 %) | Alto (Desperdicio de resina en impresiones de gran volumen fallidas, tiempo de inactividad por reemplazo de FEP) |
| Actualizaciones del ecosistema/Software | Incluye (software PreForm, panel de control de monitorización en la nube) | Variable (tarifas de segmentación de terceros, complementos de pago, soporte impulsado por la comunidad) |
El consenso en el sector B2B es que los ecosistemas cerrados representan una inversión operativa altamente predecible para las organizaciones que no pueden permitirse una resolución de problemas que requiera mucha mano de obra, mientras que los sistemas abiertos son más adecuados para operaciones con técnicos especializados y con habilidades técnicas que pueden asumir los costes laborales de la optimización manual.
Investigación 5: Infraestructura en el lugar de trabajo y realidades de seguridad en el posprocesamiento
Respuesta breve: Los sistemas de gran formato requieren un amplio espacio libre, sistemas de ventilación activos y procedimientos operativos estándar (POE) estructurados para la gestión de residuos químicos. Está estrictamente prohibido verter los disolventes de lavado por el desagüe municipal.
Las reseñas de los foros destacan que las impresoras de gran formato económicas como la Júpiter 2 Son físicamente voluminosas y utilizan puertas dobles anchas, lo que requiere casi 41 pulgadas de espacio libre horizontal. Además, la falta de un soporte estándar para la placa de impresión en algunas máquinas económicas significa que, al levantar un modelo pesado y hueco, la resina residual sin curar atrapada en su interior se derramará sobre la mesa de trabajo.
El plan de infraestructura oficial debe incluir:
- Mitigación de humos: Un recinto de extracción (como una carpa rígida de acrílico o ignífuga con ventiladores de conducto en línea que ventilan al exterior).
- Gestión de residuos líquidos: Un lavamanos exclusivo para recoger los residuos líquidos. Bajo ninguna circunstancia se debe verter agua de limpieza ni alcohol isopropílico (IPA) contaminado por el desagüe municipal. En su lugar, los residuos líquidos deben almacenarse en garrafas selladas y procesarse en centros de reciclaje industrial autorizados.
5. Directrices estratégicas de compras para responsables de la toma de decisiones en el ámbito B2B
Para maximizar el retorno de la inversión y minimizar las interrupciones operativas, los responsables de compras de las empresas deben adaptar sus decisiones de compra a sus requisitos específicos de volumen, precisión e instalaciones.
                    [ B2B Procurement Matrix ]
                                │
       ┌────────────────────────┼────────────────────────┐
       ▼                        ▼                        ▼
[ High Precision / Low Labor ] [ High Volume / Cost Focus ] [ High-Speed Production ]
- Select Closed LFD (Form 4L)  - Select Open MSLA (Mega)    - Select LSPc (XiP Pro)
- Best for medical/aerospace   - Best for visual models     - Best for industrial lines
Clasificación del mandato operacional
- Alta precisión, materiales certificados y bajos costos laborales: Si el caso de uso principal es la creación de prototipos de dispositivos médicos, patrones de fundición a la cera perdida, modelos visuales de grado aeroespacial o plantillas de ingeniería funcional, las organizaciones deben estandarizar ecosistemas cerrados o semiabiertos altamente validados. Formlabs Formulario 4L Proporciona el flujo de trabajo plug-and-play más consistente. Al eliminar la calibración manual y ofrecer motores de luz de alta colimación, estos sistemas reducen el tiempo de preparación de la impresión a minutos y garantizan resultados mecánicos repetibles y certificables que justifican con creces los mayores costos de capital y consumibles.
- Alto volumen de resultados visuales y sensibilidad al presupuesto: Para estudios de diseño, fabricantes de utilería teatral o firmas de arquitectura donde el volumen estético prima sobre la estricta certificación dimensional, las plataformas MSLA de código abierto son altamente competitivas. Phrozen Sonic Mega 8K V2 Ofrece un amplio volumen de impresión y una alta resolución a un precio muy accesible. Para tener éxito con estas plataformas, las organizaciones deben destinar suficientes recursos humanos internos para gestionar el posprocesamiento manual, la calibración de la configuración y el mantenimiento regular del sistema.
- Producción en serie de alto rendimiento: Cuando el flujo de trabajo de fabricación exige una producción de piezas rápida y semicontinua que rivalice en velocidad con el moldeo por inyección tradicional, Nexa3D XiP Pro (o NXE 400ProLos sistemas ) son la opción óptima. Impulsados por la tecnología LSPc, estos sistemas pueden generar hasta $19,5\text{ litros}$ de piezas curadas en menos de dos horas, lo que los hace ideales para líneas de fabricación de alta presión, producción especializada de elastómeros y utillaje rápido.
Evaluación de la preparación de la infraestructura
Antes de firmar un contrato de adquisición, los responsables de las instalaciones deben verificar que el lugar de instalación previsto cuente con los controles ambientales adecuados. Una sala de impresión de resina de gran formato que cumpla con la normativa debe disponer de un sistema de extracción de aire HVAC exclusivo y sin recirculación o de una campana extractora de humos localizada para el tratamiento de los COV.
El sitio debe albergar no solo el espacio físico de la impresora con sus puertas completamente abiertas, sino también un espacio equivalente para lavabos y cámaras de curado UV. Finalmente, se deben establecer procedimientos operativos estándar para el manejo seguro del alcohol isopropílico, incluyendo el uso de gabinetes de almacenamiento a prueba de explosiones y un contrato formalizado con un servicio local de eliminación de residuos químicos. Al abordar estas variables estructurales durante la fase de adquisición, los compradores empresariales pueden integrar con éxito un Impresora 3D de resina de gran formato en sus flujos de trabajo de fabricación más amplios.
6. Veredicto final: Elegir tu camino aditivo
El mercado de impresión 3D de resina de gran formato para 2026 ofrece soluciones altamente especializadas. La adquisición ya no se trata de elegir la «mejor» impresora, sino de adaptar la tecnología a las realidades operativas. Los ecosistemas cerrados como Formlabs LFD ofrecen una previsibilidad con baja mano de obra, mientras que los sistemas MSLA de código abierto proporcionan un valor volumétrico sin precedentes a costa de una mayor carga de trabajo manual. Para quienes gestionan líneas de fabricación en serie continuas, los sistemas LSPc de alta velocidad representan un futuro escalable.
Próximos pasos para los responsables de la toma de decisiones B2B:
Evalúe el espacio disponible en sus instalaciones y la capacidad de climatización, calcule el costo de mano de obra interna por hora de impresión y solicite una pieza de referencia en el material de ingeniería que desea utilizar. Solo así podrá determinar con precisión su costo total de propiedad (TCO) a tres años y asegurar un futuro de fabricación aditiva sólido y de alto rendimiento.