

















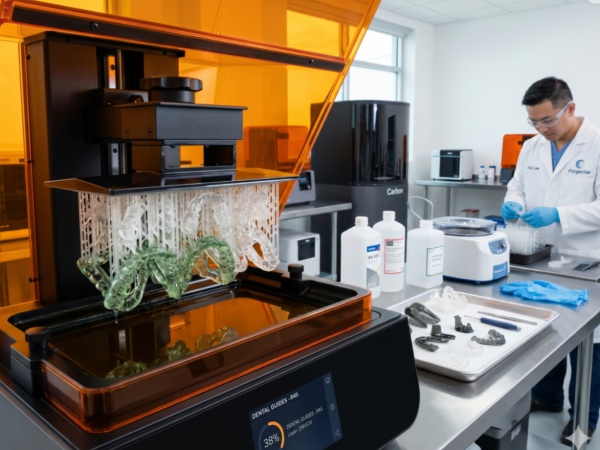
- Autor: Felix Lee, director ejecutivo de Forgecise
- Publicado: 22 de junio de 2026
- Categoría: Fabricación aditiva y diseño industrial
Table of Contents
1. Resumen ejecutivo: La transición industrial de la impresión 3D con resina
A medida que los sectores de fabricación exigen tolerancias más estrictas, tiempos de comercialización más rápidos y piezas de uso final personalizadas, polimerización en cubaLa impresión 3D con resina, conocida comercialmente como impresión 3D con resina, se ha consolidado como un proceso industrial dominante. Capaz de producir estructuras isotrópicas, de alta resolución y complejas, representa un desafío directo para el moldeo por inyección de plástico tradicional.
Al emplear longitudes de onda de luz específicas para curar selectivamente resinas fotopoliméricas líquidas (sistemas de materiales termoestables compuestos de monómeros, oligómeros y fotoiniciadores), esta técnica capa por capa logra una precisión dimensional y acabados superficiales excepcionales que eliminan el mecanizado posterior sustractivo tradicional. Para las organizaciones B2B, la impresión 3D de resina sirve como una solución de alta velocidad. puente a la producción vía de desarrollo. Sin embargo, para escalar con éxito esta tecnología se requiere una evaluación exhaustiva de las configuraciones ópticas principales, la dinámica de los polímeros, los requisitos de mano de obra para el posprocesamiento y los modelos de amortización de gastos de capital (CapEx).
2. Principios básicos de funcionamiento y dinámica química
En el corazón de todos los sistemas de polimerización en cuba se encuentra fotopolimerización: una reacción química exotérmica inducida por la luz que transforma las resinas termoestables líquidas en polímeros sólidos altamente reticulados.
                 [Liquid Photopolymer Resin Vat]
                                |
         -----------------------------------------------
        |                       |                       |
  [SLA Systems]           [DLP Systems]           [MSLA Systems]
        |                       |                       |
(Vector Laser Scan)     (Projector Flash)       (LED Array + LCD Mask)
La formulación química
Los fotopolímeros industriales son mezclas altamente especializadas que constan de tres categorías principales de ingredientes:
- Monómeros: Moléculas de baja viscosidad y bajo peso molecular que actúan como diluyentes reactivos y establecen la red de polimerización fundamental.
- Oligómeros: Prepolímeros de viscosidad media a alta que determinan las propiedades físicas primarias del material sólido final, incluyendo la resistencia a la tracción, la elongación a la rotura y la resistencia química.
- Fotoiniciadores: Compuestos químicos altamente fotosensibles. Al absorber fotones de una longitud de onda específica (normalmente 355 nm o 405 nm), sufren una ruptura homolítica o heterolítica. Esto genera radicales libres reactivos o cationes que atacan los enlaces dobles de carbono (C=C) en los monómeros y oligómeros, iniciando una polimerización rápida por crecimiento en cadena.
Por qué logra propiedades isotrópicas
A diferencia del modelado por deposición fundida (FDM), que sufre de debilidad direccional (anisotropía) debido a la unión mecánica en frío a lo largo de las líneas de capa del eje Z, la polimerización en cuba crea enlaces químicos covalentes a través de todos los ejes. Las cadenas de polímero se entrecruzan continuamente a través de los límites de las capas antes de que la pieza en estado verde se solidifique por completo. Como resultado, las propiedades físicas y mecánicas de la pieza permanecen completamente inalteradas. isotrópico, lo que significa que son idénticas ya sea que se midan a lo largo de la orientación $X$, $Y$ o $Z$.
3. Clasificaciones tecnológicas: SLA frente a DLP frente a MSLA
El panorama industrial de la polimerización en cuba se divide en tres configuraciones ópticas principales: estereolitografía (SLA), procesamiento digital de luz (DLP) y estereolitografía enmascarada (MSLA). Si bien comparten la misma química, difieren en la forma en que proyectan la radiación electromagnética sobre el fondo de la cuba, lo que altera directamente la velocidad, la resolución de los vóxeles y la durabilidad mecánica.
3.1 Estereolitografía (SLA): El método de escaneo vectorial
La estereolitografía (SLA) utiliza un láser ultravioleta (UV) de estado sólido de alta precisión (que normalmente emite a una longitud de onda de 355 nm en plataformas industriales) para trazar la geometría de la sección transversal de una pieza punto por punto. El haz láser se dirige dinámicamente a lo largo de los ejes X e Y mediante espejos galvanométricos de alta velocidad.
[Solid-State Point Laser: 355 nm] ---> [X/Y Galvanometer Mirrors] ---> [Liquid Resin Vat Surface]
Los sistemas SLA industriales se configuran en dos orientaciones físicas principales:
- Sistemas de arriba hacia abajo: La fuente láser se ubica sobre una cubeta de resina abierta. La plataforma de construcción comienza en la parte superior y desciende hacia el líquido. Tras cada exposición, una cuchilla de recubrimiento mecánica barre la superficie para extender una capa nueva y uniforme de resina líquida sobre la capa curada. Esta configuración es ideal para construcciones industriales de gran tamaño, ya que evita que las piezas sufran tensiones mecánicas de desprendimiento.
- Sistemas ascendentes: El láser proyecta luz hacia arriba a través de una cubeta con fondo transparente. La plataforma de construcción comienza en la parte inferior y asciende, construyendo el componente boca abajo. Este sistema requiere un paso de desprendimiento mecánico para separar cada capa curada del revestimiento de silicona o fluoropolímero del fondo de la cubeta antes de que la plataforma pueda elevarse y pasar a la siguiente capa.
El tamaño del punto láser, que suele oscilar entre 50 µm y 100 µm, proporciona superficies lisas y tolerancias dimensionales uniformes en todo el volumen de construcción.
3.2 Procesamiento digital de luz (DLP): El método de flash del proyector
Los motores DLP reemplazan el láser puntual de escaneo vectorial de la estereolitografía (SLA) con un motor de luz de proyección digital (que utiliza un chip de dispositivo de micromirror digital o DMD) ubicado debajo de una cubeta con fondo transparente. En lugar de trazar geometrías línea por línea, el proyector muestra simultáneamente el patrón transversal completo de una capa entera, curándola en segundos.
Debido a que el proyector es fijo y el tiempo de exposición es independiente del volumen de las piezas o de la cantidad de elementos en la plataforma de construcción, la tecnología DLP logra un alto rendimiento para la producción en serie de piezas pequeñas y medianas.
Sin embargo, debido a que los proyectores se construyen a partir de matrices de píxeles estáticas, las partes DLP se construyen a partir de píxeles tridimensionales microscópicos llamados vóxeles. Esta cuadrícula de píxeles puede introducir texturas de grano de vóxel en geometrías curvas. Además, la divergencia de la luz proveniente de la lente del proyector puede generar una ligera distorsión óptica cerca de los límites exteriores de áreas de impresión más grandes.
3.3 Estereolitografía enmascarada (MSLA): La matriz de enmascaramiento LCD
MSLA utiliza una matriz de alta intensidad de luces LED UV como fuente de luz, que proyecta rayos paralelos a través de una pantalla de cristal líquido (LCD). La pantalla LCD actúa como un modulador espacial de luz dinámico, mostrando patrones específicos de enmascaramiento de píxeles que bloquean o transmiten la luz para curar la resina.
Si bien las impresoras MSLA de escritorio tradicionales presentaban dificultades en entornos industriales debido a la transmisión irregular de la luz y la rápida degradación del panel LCD por el calor, las plataformas industriales modernas, como el motor de impresión Low Force Display (LFD) de Formlabs, han incorporado sistemas ópticos personalizados, detección de fuerza automatizada y paneles LCD resistentes a los productos químicos. Estos avances permiten velocidades de impresión de hasta 100 mm/h utilizando resinas rápidas especializadas, junto con resoluciones XY de alta precisión de 50 µm en grandes volúmenes de impresión.
4. Estudios de caso industriales B2B y análisis estratégico del retorno de la inversión (ROI).
Las empresas modernas evalúan las plataformas de polimerización en cuba utilizando métricas operativas precisas: Eficiencia general de los equipos (OEE)reducción de costos laborales, eficiencia en el rendimiento de materiales y amortización de gastos de capital. Los siguientes estudios de caso muestran cómo estas plataformas impulsan las métricas de negocio en entornos de producción.
4.1 Laboratorios dentales e integración digital
Los laboratorios dentales fueron pioneros en la adopción de flujos de trabajo digitales debido a la necesidad crítica de componentes altamente personalizados, biocompatibles y específicos para cada paciente.
[Intraoral Scan at Clinic] ---> [Direct Digital Transfer to Lab] ---> [Automated Nesting and High-Speed Print] ---> [Centrifugal Solvent-Free Post-Processing]
- Laboratorios Ziemek: Para abordar el aumento de los costos y las variaciones de calidad de los modelos dentales subcontratados, Ziemek Laboratories integró las plataformas de síntesis de luz digital (DLS) de la serie M de Carbons bajo un modelo de negocio de suscripción. Al trasladar la producción de modelos y troqueles al 100% internamente, Ziemek logró un ahorro inmediato del 12,5%. reducción en los costos de fabricación de modelos, que creció hasta el 27,5%$ a plena eficiencia de producción. Además, los tiempos de procesamiento digital se redujeron en un 40 %, lo que permitió la entrega a los médicos el mismo día o al día siguiente. El modelo de suscripción protegió al laboratorio contra la obsolescencia del hardware, ya que tanto el hardware como el software de la impresora se actualizan continuamente según el contrato de servicio.
- Laboratorio Dental Derby: Para escalar su negocio de alineadores termoformados de alto volumen, Derby Dental cambió la producción a la impresora L1 de Carbon. Mientras que los sistemas de estereolitografía más antiguos requerían $50\text{ minutos}$ para producir ocho modelos de arco sólido, la plataforma L1 produjo $28$ modelos sólidos en bajo $40\text{ minutos}$. Además, la implementación de un sistema de centrifugación de postprocesamiento sin solventes redujo los tiempos del ciclo de lavado y secado de $18\text{ minutos}$ a $7\text{ minutos}$, recuperando $15$ horas de trabajo por semana y eliminando los residuos de disolventes químicos.
- Laboratorio NEO: La transición a Carbons DLS permitió a NEO Lab imprimir cinco arcos completos en $1,5\text{ horas}$, lo que representa un $33\%$ aumento del rendimiento sobre sistemas de inyección de polímeros. El laboratorio no recibió ninguna queja de clientes relacionada con la precisión en los modelos de 1300 dólares producidos durante el primer mes, lo que impulsó la ampliación inmediata con motores de impresión adicionales.
- Laboratorio Dental Corus Byrnes: Tras adoptar la plataforma Carbon y el software de diseño integrado, Corus Byrnes redujo la tasa de fallos de impresión de un promedio del sector del 10 % a un mínimo del 0,01 %. Esta fiabilidad les permitió fabricar prótesis dentales personalizadas para pacientes con demencia bajo demanda en tan solo 24 horas, en comparación con el flujo de trabajo analógico estándar de 10 a 12 semanas.
4.2 Ingeniería Automotriz y Herramientas Rápidas
En el sector de la automoción, la polimerización en cuba sirve como una tecnología puente fundamental hacia la producción, evitando los altos costes y los largos plazos de entrega de los utillajes de inyección de metal.
- Vital Auto: El estudio de diseño industrial Vital Auto utiliza la polimerización en cuba para crear prototipos de alta fidelidad y componentes interiores para prototipos de automóviles, evitando los altos costos y las limitaciones geográficas de la fabricación de herramientas subcontratada. Mediante resinas resistentes como Tough $2000$, los ingenieros pueden imprimir piezas de ajuste a presión, carcasas de paredes delgadas y piezas roscadas que imitan la integridad estructural del ABS moldeado, conservando una geometría de diseño imposible de lograr con el moldeo por inyección tradicional.
- Brose y Ford: Al implementar impresoras de alto rendimiento como Formlabs Form $4$ y Form $4\text{L}$, los equipos de ingeniería han reducido los tiempos de validación de componentes. Una gran boquilla de prueba de flujo de aire que requería casi $9\text{ horas}$ para imprimirse en plataformas SLA más antiguas (Form $3+$) se imprime en bajo $3\text{ horas}$ en sistemas LFD basados en MSLA, lo que permite múltiples ciclos de diseño-prueba-iteración dentro de un solo día de trabajo.
4.3 Dispositivos médicos y biocompatibles
El sector sanitario depende en gran medida de materiales que puedan esterilizarse, sean biocompatibles y puedan personalizarse para adaptarse a la anatomía del paciente según sea necesario.
- Preceptis Medical: Para fabricar dispositivos pediátricos de inserción de tubos en el oído, Preceptis optó por no utilizar las herramientas tradicionales de aluminio y, en su lugar, empleó el proceso DLS de Carbon con resina biocompatible MPU de 100 dólares. Esto les permitió iterar diseños rápidamente, lograr acabados superficiales comparables a los del moldeo por inyección y pasar a una producción bajo demanda de bajo volumen con un flujo de trabajo digital totalmente trazable.
5. Realidades de escalabilidad en el mundo real, tanto para el ámbito profesional como para el B2B.
Si bien los materiales de marketing suelen destacar la alta velocidad de impresión y la alta resolución, los operadores experimentados señalan que la ampliación de la polimerización en cuba requiere la gestión de un entorno de posprocesamiento que exige mucha mano de obra. La experiencia práctica compartida en redes profesionales revela varios factores operativos que influyen directamente en el cálculo del coste total por pieza.
[Design & Slice] ---> [Print Phase] ---> [Draining on Plate] ---> [Solvent Bath (IPA)] ---> [Support Removal] ---> [Thermal/UV Post-Cure]
5.1 Intensidad de mano de obra y costos de consumibles
Las operaciones de impresión comercial requieren mucha mano de obra, así como la participación continua del operario para el posprocesamiento y el mantenimiento de la maquinaria.
- Flujo de trabajo de postprocesamiento: Una vez que se completa una impresión, la pieza existe en un «estado verde», recubiertos con fotopolímero líquido sin reaccionar. Los operarios deben raspar las piezas de la plataforma de construcción metálica, lavarlas con alcohol isopropílico (IPA, $C_3H_8O$) o éteres de glicol para disolver los monómeros de la superficie y retirar los soportes de sacrificio.
- Consumibles y seguridad: Este proceso requiere un suministro continuo de guantes de nitrilo, respiradores, gafas protectoras, toallas de papel y filtros cónicos para el reciclaje de resina. El desgaste físico derivado del raspado y la limpieza manual también puede provocar fatiga en el operario, irritación cutánea y, eventualmente, sensibilización alérgica si no se aplican estrictamente los protocolos de seguridad.
- Gestión de residuos: El proceso de lavado genera un disolvente saturado de resina, clasificado como residuo químico peligroso. Antes de su eliminación en un vertedero sanitario, este residuo debe exponerse a la luz ultravioleta para solidificar el fotopolímero en suspensión y filtrarse para cumplir con la normativa medioambiental local, lo que incrementa los costes operativos totales.
5.2 Impresión comercial Economía agrícola
A escala industrial, las empresas de servicios de fabricación aditiva aprovechan las granjas de impresión para lograr economías de escala, comprando resinas en grandes cantidades en cubas de 30 litros para sistemas de gran formato con volúmenes de construcción superiores a 25 × 25 cm. Esta escala reduce el coste por pieza, lo que convierte la polimerización en cuba en una alternativa viable al moldeo por inyección de bajo volumen.
Sin embargo, los operarios destacan que el éxito requiere impresiones muy consistentes, ya que las altas tasas de fallos pueden eliminar rápidamente los márgenes de beneficio. Si una impresión falla, los operarios deben detener la producción, vaciar y limpiar el depósito de resina, comprobar que no haya residuos en la película protectora y reiniciar la máquina, lo que conlleva una pérdida de tiempo de funcionamiento y un desperdicio de material.
6. Los 5 principales problemas técnicos y soluciones de ingeniería autorizadas.
Un análisis de foros de ingeniería profesional (como Reddit y Quora) pone de manifiesto cinco problemas técnicos recurrentes a los que se enfrentan los operadores. A continuación, se presentan las soluciones de ingeniería propuestas para estos desafíos.
H3: Q1: ¿Cómo prevenir el agrietamiento, la división y la deformación estructural con el tiempo en las impresiones de resina huecas?
Respuesta rápida: Diseñe orificios de drenaje dobles de al menos 2,0 mm en los extremos opuestos del modelo para drenar la resina líquida atrapada, lave el interior a fondo con alcohol isopropílico fresco y utilice micro-LEDs UV internos para curar las paredes internas.
Unvented Cavity ---> Trapped Liquid Resin ---> Slow De-polymerization & Gas Build-up ---> Internal Pressure ---> Crack/Rupture
- Causa: Los operarios suelen ahuecar piezas grandes y de paredes gruesas en el software de laminado para ahorrar resina, que es costosa, y reducir las fallas por fuerza de despegue durante la impresión ascendente. Sin embargo, ahuecar un modelo sin crear suficientes vías de ventilación crea una cámara interior sellada. Durante la impresión, la resina líquida queda atrapada dentro de esta cámara. Dado que la luz UV no puede penetrar fácilmente las paredes exteriores durante el postcurado, este líquido atrapado continúa liberando gases y sufriendo una lenta despolimerización. La resina atrapada ataca las paredes de polímero curado desde el interior, mientras que la presión del gas aumenta hasta que el modelo se rompe o se agrieta a lo largo de sus líneas de capa. Además, si la superficie exterior tiene mucha textura, se contrae más durante el postcurado que la pared interior lisa, lo que crea una tensión superficial desigual y una deformación gradual.
- Solución de ingeniería autorizada:
- Configuración de doble orificio de drenaje: Cada cámara hueca debe tener al menos dos orificios de drenaje situados en los extremos opuestos de la pieza para evitar el bloqueo por succión y facilitar el drenaje completo de la resina durante el lavado.
- Tamaño mínimo del orificio: Los orificios de drenaje deben tener un diámetro mínimo de 2,0 mm; las aberturas más pequeñas atrapan la resina viscosa debido a la tensión superficial, lo que hace que los lavados químicos sean ineficaces.
- Lavado interno mecánico: Durante el procesamiento posterior, los operarios deben inyectar alcohol isopropílico limpio directamente en los orificios de drenaje y agitar la pieza vigorosamente, repitiendo el ciclo hasta que el efluente salga completamente transparente.
- Curado UV interior: Inserte tiras miniatura flexibles de LED UV (por ejemplo, sondas de curado de fibra óptica o micro-LED especializados) a través de los orificios de drenaje para solidificar completamente las paredes internas, neutralizando el monómero no reaccionado y estabilizando las tensiones internas.
- Espesor de pared optimizado: Mantenga un espesor mínimo de pared de $1,8\text{ mm a }3,0\text{ mm}$ para las piezas huecas para soportar la contracción diferencial del curado.
H3: Q2: ¿Cuál es la configuración de ventilación de laboratorio más eficaz para controlar las emisiones tóxicas de COV y los olores químicos?
Respuesta rápida: Coloque las impresoras y las estaciones de lavado dentro de recintos con presión negativa y ventile los gases de escape directamente al exterior mediante ventiladores de conducto en línea activos ubicados cerca del punto de salida exterior.
Resin Vat/Wash Station ---> VOC/Monomer Release ---> Passive Carbon Masking (Ineffective) ---> Inhalation Risk
                                                ---> Negative Pressure Hood ---> Active Venting Out (Safe)
- Causa: Los fotopolímeros líquidos liberan compuestos orgánicos volátiles (COV), como monómeros de acrilato y fotoiniciadores, tanto durante el almacenamiento como durante la exposición a la luz ultravioleta. Si bien los niveles de COV de los filamentos de PLA o PETG son relativamente bajos, las resinas líquidas actúan como sensibilizadores químicos constantes; la inhalación repetida puede provocar alergias respiratorias permanentes. Además, los filtros de carbón de escritorio estándar o los purificadores de aire HEPA son muy ineficaces. Los filtros de carbón pasivos solo capturan las moléculas más grandes que causan el olor, enmascarando el aroma y permitiendo que los COV tóxicos y más ligeros vuelvan a la habitación.
- Solución de ingeniería autorizada:
- Recintos de presión negativa: Las impresoras y las estaciones de lavado deben estar ubicadas dentro de recintos sellados (como carpas de cultivo industriales o campanas de extracción de laboratorio) que se mantengan bajo presión negativa continua.
- Extracción activa en línea: Los recintos deben ventilarse directamente al exterior del edificio mediante conductos sellados y extractores de aire en línea de alto caudal. El extractor debe ubicarse cerca de la ventana o salida de ventilación, en lugar de en el propio recinto, para garantizar que cualquier fuga en los conductos aspire aire fresco en lugar de expulsar aire tóxico a la habitación.
- Gestión del aire de reposición: Los sistemas de extracción activa requieren una vía de admisión específica para suministrar aire fresco de reposición, estableciendo una corriente de aire estable y unidireccional que impide que los humos regresen a las zonas habitables o de oficina.
- Aislamiento de residuos consumibles: Las toallas de papel usadas, los guantes y las impresiones fallidas deben depositarse inmediatamente en contenedores sellados para residuos peligrosos y curarse bajo luz ultravioleta antes de su eliminación final.
H3: Q3: ¿Por qué las impresiones no se adhieren a la plataforma de construcción o no se pegan permanentemente a la película de liberación (FEP/nFEP/ACF)?
Respuesta rápida: Aumente los tiempos de exposición de la capa inferior a 10-15 veces el tiempo normal, incline los modelos entre 30 y 45 grados para reducir el área de impresión transversal y asegúrese de retirar todas las láminas de plástico protectoras de las nuevas películas FEP.
FEP Film Suction Force ---> Exceeds Support Tensile Strength ---> Part Separates and Adheres to Vat Floor
- Causa: La impresión de abajo hacia arriba depende de un equilibrio de adhesión: la capa de resina curada debe adherirse firmemente a la placa de construcción metálica (o a la capa anterior) y desprenderse fácilmente de la película FEP. Si el tiempo de exposición de la base es demasiado bajo, las primeras capas no se adhieren a la placa de construcción y permanecen pegadas al fondo de la cubeta. Por el contrario, imprimir secciones transversales grandes y sin ángulo crea una fuerza de succión significativa (bloqueo por succión) durante el paso de despegue. Esta fuerza puede arrancar la capa curada de sus soportes, deformar la pieza o rasgar la película FEP. Además, los operarios suelen cometer el error de no retirar las finas películas protectoras de plástico de ambos lados de los nuevos revestimientos FEP de repuesto antes de la instalación, lo que compromete la transmisión de la luz UV y provoca fallos de impresión inmediatos.
- Solución de ingeniería autorizada:
- Eliminación de la doble película protectora: Durante el reemplazo de la lámina FEP/nFEP, retire con cuidado las láminas protectoras de ambos lados de la película. Verifique la dirección de instalación si el fabricante la especificó.
- Verifique la tensión y la altura: Tense la película de manera uniforme a lo largo del marco de la cuba utilizando las dimensiones de los espaciadores especificadas por el fabricante para garantizar una resonancia acústica adecuada y una recuperación elástica óptima.
- Reducir el área de la sección transversal de la superficie: Modelos angulares en el cortador (normalmente de 30 a 45 grados a lo largo de múltiples ejes) para minimizar el área superficial curada por capa, reduciendo las fuerzas de despegue.
- Optimizar perfiles de exposición: Aumentar el tiempo de exposición de la capa inferior (generalmente de 10 a 15 veces el tiempo de exposición normal de la capa, por ejemplo, de 30 a 80 segundos) para asegurar que la resina se adhiera químicamente a la placa de construcción metálica. Lijar ligeramente la placa de construcción metálica con papel de lija de grano 400 también puede ayudar a mejorar la adhesión mecánica.
- Implementar tiempos de descanso (retraso en el apagado de las luces): Configure un tiempo de reposo de 1 segundo antes del curado y de 3 segundos después de la retracción. Esto permite que la resina líquida se asiente y enfríe completamente antes de la exposición, garantizando una formación de capas estable.
- Evite los raspadores mecánicos: Nunca toque el interior de la película FEP con una espátula de plástico o metal. Para eliminar las partes defectuosas del curado, utilice la función de limpieza de la cuba integrada en la impresora, que expone toda la capa inferior de resina. A continuación, puede retirar la lámina curada de una sola pieza levantando una esquina de soporte.
H3: Q4: ¿Por qué las fluctuaciones de temperatura en el espacio de trabajo provocan fallos de impresión y cómo gestionamos la viscosidad de la resina?
Respuesta rápida: Caliente el recipiente/botellas de resina a al menos 75 °F (24 °C) antes de imprimir, y utilice calentadores incorporados en el recipiente o calentadores de la cámara para mantener la resina fluyendo sin problemas.
Ambient Temp Drops (<65°F / 18°C) ---> Resin Viscosity Increases ---> Slow Flow Under Build Plate ---> Incomplete Curing & Delamination
- Causa: La fotopolimerización es una reacción química exotérmica altamente dependiente de la temperatura. La reactividad química de las resinas estándar y de ingeniería está optimizada para ocurrir dentro de un estrecho rango térmico de $70^\circ\text{F}$ a $85^\circ\text{F}$ ($21^\circ\text{C}$ a $29^\circ\text{C}$). Cuando la temperatura desciende por debajo de $65^\circ\text{F}$ ($18^\circ\text{C}$), la viscosidad de la resina líquida aumenta significativamente. Esta resina altamente viscosa fluye mucho más lentamente, lo que impide que se nivele y rellene el espacio debajo de la plataforma de construcción antes de que comience el siguiente ciclo de exposición. Esto conlleva un curado incompleto, una adhesión deficiente de las capas y, finalmente, la delaminación estructural.
- Solución de ingeniería autorizada:
- Calentadores integrados para cubas/cámaras: Para operaciones industriales, utilice impresoras con elementos calefactores de cubeta integrados y controlados por software. Para configuraciones de escritorio en climas fríos, instale calentadores PTC en miniatura dentro de la carcasa de la impresora.
- Protocolos de precalentamiento: Antes de comenzar la impresión, asegúrese de que la botella o el recipiente de resina alcance una temperatura mínima de 75 °F (24 °C). La resina líquida debe agitarse y removerse a fondo para distribuir el calor y mantener los pigmentos sedimentados en suspensión de manera uniforme.
- Recintos de aislamiento térmico: Coloque las estaciones de impresión dentro de recintos aislados (como carpas de cultivo térmicas) equipados con pequeños calefactores con termostato para mantener un microclima estable durante todo el ciclo de impresión.
H3: Q5: ¿Cómo calibramos los tiempos de exposición y la nivelación de la plataforma de construcción de la primera capa?
Respuesta rápida: Nivela la plataforma de impresión utilizando una plantilla de papel A4 estándar con una presión descendente uniforme y ejecuta series de impresiones de calibración interconectadas para encontrar el tiempo de exposición exacto para tu resina específica.
Exposure Level:
[Under-Exposed]  ---> Thin features, poor layer adhesion, print separates.
[Optimal Curing] ---> Dimensions match CAD, crisp feature detail, reliable strength.
[Over-Exposed]   ---> Bloated features, tight tolerances bind, brittle parts.
- Causa: Las resinas transparentes curan más rápido porque la luz las penetra con mayor facilidad, mientras que las resinas de ingeniería pigmentadas o con alto contenido de relleno requieren más energía UV para iniciar la reticulación. La sobreexposición provoca eflorescencia y piezas desproporcionadas, mientras que la subexposición da como resultado elementos delgados y estructuralmente débiles que no soportan su propio peso. Además, si la plataforma de impresión no es paralela a la pantalla a nivel microscópico, la exposición será desigual en toda la plataforma, lo que provocará fallos de impresión localizados.
- Solución de ingeniería autorizada:
- Nivelación mecánica con plantilla de papel: Nivela la plataforma de impresión con una hoja de papel A4 fina y uniforme, en lugar de las plantillas de cartón grueso que proporcionan los fabricantes. Aprieta firmemente los tornillos de nivelación mientras aplicas una presión uniforme hacia abajo sobre la plataforma para asegurar una separación mínima y paralela en la pantalla LCD.
- Realizar pruebas de calibración estándar: Imprima una matriz de prueba de exposición estandarizada (como las «Cajas de Calibración» o matrices de exposición similares). Estas pruebas presentan piezas encajables de grosores específicos (por ejemplo, cajas de 4 mm, 6 mm y 8 mm) que deben deslizarse fácilmente entre sí. Si están demasiado sueltas, la impresión está subexpuesta; si se atascan o requieren fuerza para ensamblarse, la impresión está sobreexpuesta.
- Optimizar los parámetros de corte y velocidad: Evite laminar con resoluciones extremas (como 0,03 mm) a menos que imprima modelos con alto nivel de detalle. Una altura de capa de entre 0,05 mm y 0,1 mm equilibra la calidad, la velocidad y la tasa de éxito. Para resinas de ingeniería, reduzca la velocidad de elevación a 30 mm/min para minimizar la tensión mecánica en las capas recién curadas.
7. Adquisiciones estratégicas B2B y evaluación del modelo de negocio
Para los clientes empresariales que integran la polimerización en cuba en sus flujos de trabajo de producción, la decisión de compra va más allá de los simples costes de la impresora y las resoluciones de capa.
                         [B2B Procurement Evaluation]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Direct CapEx Purchase]                                   [Subscription Service Plan]
  * Standard ownership.                                     * Zero obsolescence risk.
  * User-managed maintenance.                              * Turnkey hardware replacement.
  * Flexible third-party materials.                        * Predictable monthly costs.
  * Best for standard R&D.                                  * Best for nonstop production.
7.1 Estrategia de adquisición de hardware
- Compra directa de gastos de capital: Plataformas como Formlabs ofrecen opciones de entrada económicas, pero conllevan riesgos de mantenimiento. En entornos de producción continua, las interrupciones del servicio pueden ocasionar la pérdida de jornadas laborales y retrasos en los envíos. Si se opta por la inversión inicial, los operadores deben presupuestar repuestos, revestimientos antiadherentes y mano de obra especializada para el mantenimiento.
- Modelos de servicio de suscripción: Los acuerdos de suscripción, como el programa dental e industrial de Carbons, eliminan los riesgos de obsolescencia del hardware mediante la actualización automática de máquinas y software a medida que avanza la tecnología. Además, los planes de servicio completo suelen garantizar el reemplazo del hardware en un plazo de 24 a 48 horas, protegiendo así las instalaciones contra interrupciones inesperadas de la producción.
7.2 Integración de la calidad de producción y el análisis de modos y efectos de fallos (AMFE)
Las empresas que operan en el sector B2B deben incorporar la fiabilidad de las impresoras en su Análisis de Modos y Efectos de Fallo (AMFE).
Un estudio de laboratorio independiente realizado por terceros que evaluó la confiabilidad de la impresora Formlabs Form 4 obtuvo un 98,7 % de fiabilidad. tasa de éxito de impresión en sus impresiones, en comparación con las impresoras de referencia de la competencia que fallaron $13.8\%$ a El 25,3% del tiempo.
En un entorno de producción de alto rendimiento, una tasa de fallos del 25 % implica que una de cada cuatro piezas impresas debe desecharse, lo que aumenta directamente el coste de las piezas y los gastos generales de mano de obra. Seleccionar plataformas con alta precisión dimensional, diagnósticos automatizados y ajustes de material validados es fundamental para mantener tasas de rendimiento constantes y una alta eficiencia general de los equipos (OEE).
8. Resumen estratégico
Para los fabricantes que buscan integrar la polimerización en cuba, la clave para la rentabilidad reside en equilibrar la fisicoquímica con el rigor operativo. Al diseñar la cadena de posprocesamiento con sistemas automatizados de lavado centrífugo, conteniendo los vapores volátiles mediante extracción por presión negativa y adoptando ecosistemas de hardware fiables con modelos de amortización optimizados, las organizaciones pueden aprovechar al máximo el potencial de la producción digital.
Para analizar cómo integrar sistemas MSLA/LFD o Carbon DLS de alta fiabilidad en su flujo de trabajo de fabricación específico, póngase en contacto con nosotros en Forgecise hoy.