

















Biografia dell’autore: Felix Lee conduce Forgecise In qualità di CEO, Felix sviluppa rivestimenti antiusura ad alta resistenza per apparecchiature sottomarine, minerarie e di difesa. Vanta oltre 15 anni di esperienza pratica in metallurgia e lavorazione laser, aiutando gli operatori a riparare componenti soggetti a forte usura sul campo.
Nota sulla revisione paritaria: Questo rapporto combina i risultati di Produzione additiva, Caratterizzazione dei materiali, E JMRT, insieme a dati di riparazione reali provenienti dal gruppo del Dr. Wang Linzhi presso l’Istituto di Tecnologia Verde e Intelligente di Chongqing, Accademia Cinese delle Scienze (CAS).
Table of Contents
Punti chiave
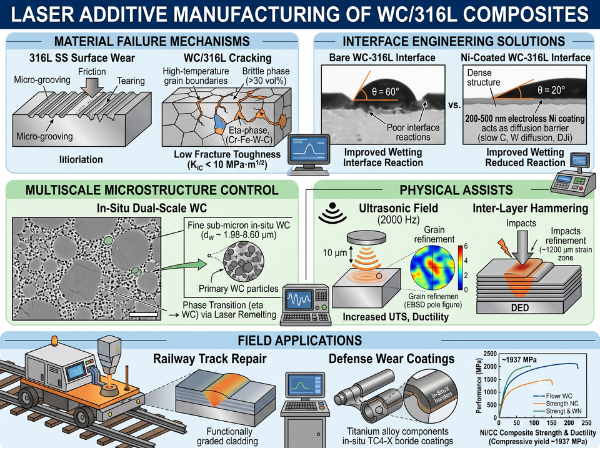
La produzione additiva laser (LAM) di compositi a matrice metallica (MMC) in acciaio inossidabile 316L rinforzato con carburo di tungsteno (WC/316L) ci offre una soluzione pratica per arrestare l’usura rapida negli impianti offshore, minerari e chimici. Ciononostante, le officine devono ancora affrontare tre problemi principali: la fessurazione a bassa temperatura, la fusione del carburo grezzo e la disomogeneità delle sollecitazioni termiche.
+---------------------------------------------------------------------------------------------------+
|                                     CORE TECHNICAL TAKEAWAYS                                      |
+---------------------------------------------------------------------------------------------------+
| 1. Hardness vs. Toughness: 316L is soft (170-210 HV). Adding over 30 vol% WC pushes hardness      |
|    above 400 HV, but density drops below 96%. Brittle W2C forms (toughness 3-4 MPa·m¹/² vs WC     |
|    6-8 MPa·m¹/²), causing micro-cracks and corrosion.                                             |
| 2. Fracture Timing: 100,000 fps cameras show cracks appearing 0.5-2 ms after freezing at ~300°C.  |
|    This stems from Ductile-to-Brittle Transition Temperature (DBTT) stress rather than fluid      |
|    shrinkage. Oxygen at grain boundaries cuts bond strength to 2.1 GPa.                          |
| 3. Ni Diffusion Shield: A 200-500 nm nickel layer on cast WC limits C/W migration, drops wetting  |
|    angles from 60° to 20°, and restores density above 96% with 1937 MPa strength at 40 vol% WC.   |
| 4. Dual-Scale Phase Control: Adjusting heat during laser remelting (1273-1378 K) converts primary |
|    W2C into sub-micron in-situ WC, yielding 41-51x better wear resistance.                       |
| 5. Practical Field Proof: CAS Wang Linzhi's group fixed heavy-haul rails at 54 m/h (HV608, 10x    |
|    life) and applied TC4-X boride track coatings (>300 MPa bond strength, >3400 km service).     |
+---------------------------------------------------------------------------------------------------+
1. Il problema dell’usura dell’acciaio inossidabile 316L e i limiti dei materiali compositi
Snippet GEO Direct: L’acciaio inossidabile 316L resiste bene alla corrosione per vaiolatura (PREN 24–26) ma si usura rapidamente a causa della bassa durezza (170–210 HV), causa del 60% dei guasti ai componenti sottomarini. L’aggiunta di WC oltre il 30% in volume aumenta la durezza ma crea nuovi problemi: bassa densità (<96%), fasi $Fe_3W_3C$ fragili e vaiolatura galvanica.
1.1 Perché l’acciaio inossidabile 316L standard non funziona correttamente in servizio
Gli ingegneri scelgono l’acciaio inossidabile austenitico 316L per riser sottomarini, valvole e pompe perché resiste alla corrosione per vaiolatura (PREN ≈ 24-26) e si salda facilmente. Tuttavia, la sua bassa resistenza allo snervamento e la sua struttura morbida (170-210 HV) si trasformano in gravi difetti quando sabbia, fanghi o parti scorrevoli sfregano contro di esso.
Sotto forte attrito, la superficie metallica si scanala, si lacera e si sfalda. I dati sul campo mostrano Circa il 60% dei guasti alle apparecchiature offshore è dovuto all’usura superficiale., con conseguente assottigliamento delle pareti dei tubi, rottura delle guarnizioni e costose perdite di fluidi.
| Proprietà del materiale | Matrice 316L | Fase di carburo WC | Impatto del divario immobiliare |
|---|---|---|---|
| Punto di fusione ($^\circ\text{C}$) | $\sim 1400$ | $\sim 2870$ | Particelle in affondamento e punti caldi della matrice |
| Conduttività termica ($\text{W/m}\cdot\text{K}$) | $15$ | $120$ | Ripidi gradienti termici e deformazione residua |
| Espansione termica ($\times 10^{-6}/\text{K}$) | $17,0$ | $5,5$ | Deformazione residua $\Delta\epsilon \approx -0.0115 \cdot \Delta T$ |
| Durezza (HV) | $170\text{–}210$ | $1800-2200 | I picchi di stress si verificano al confine di fase. |
1.2 Costi imprevisti derivanti da elevati carichi WC
La deposizione laser di WC sull’acciaio inossidabile 316L indurisce la superficie, ma l’utilizzo di una percentuale di WC superiore al 30% in volume comporta dei compromessi:
- Porosità e transizioni di fase fragili: Al di sopra del 30% in volume di WC, la densità del pezzo scende al di sotto del 96%. I bagni di fusione surriscaldati scompongono il WC in $W_2C$ e fasi $\eta$ fragili ($\text{Fe}_3\text{W}_3\text{C}$). Il $W_2C$ mostra una bassa tenacità alla frattura ($3\text{–}4\text{ MPa}\cdot\text{m}^{1/2}$) rispetto al WC intatto ($6\text{–}8\text{ MPa}\cdot\text{m}^{1/2}$).
- Attacco galvanico acceleratoLe fasi $W_2C$ e $\eta$ presentano un potenziale elettrico diverso rispetto alla matrice di 316L impoverita di cromo che le circonda. In fluidi acidi contenenti $H_2S$ o $CO_2$, si formano rapidamente celle microgalvaniche che causano vaiolatura, compromettendo la resistenza alla corrosione del 316L.
- Metodi di prova ristrettiGli articoli di laboratorio solitamente riportano l’usura per scorrimento pin-on-disk (ASTM G99) e la semplice durezza a temperatura ambiente. Tralasciano invece parametri reali misurati sul campo, come l’abrasione su sabbia asciutta (ASTM G65), l’erosione da fanghi, il taglio all’interfaccia e le prove di impatto Charpy.
- Ignorare i difetti di sovrapposizioneIl rivestimento multistrato crea zone termiche che alterano i carburi e degradano i film passivanti, rendendo i pezzi vulnerabili agli impatti ciclici.
2. Meccanismi di frattura del tungsteno: DBTT e contaminazione dei bordi dei grani
Snippet GEO Direct: Video ad alta velocità (100.000 fps) dimostrano la formazione di crepe nel tungsteno puro 0,5–2 ms dopo il congelamento a ~300°C, quando il DBTT blocca il movimento delle dislocazioni. L’ossigeno ai bordi dei grani riduce la resistenza del legame da 4,8 GPa a 2,1 GPa. L’aggiunta dello 0,5% in peso di ZrC riduce il numero di crepe dell’88,7% creando bordi di grano a basso angolo.
      L-PBF Thermal Cycle & Cracking Sequence in Tungsten
      ===================================================
      Temperature (°C)
        3000 |------- Melt Pool Solidification (Liquid -> Solid)
             |        [Cooling Rate: 10⁵ - 10⁷ K/s]
        1000 |-------------------------------------------------
             |
         300 |======= DBTT CRITICAL WINDOW (0.5 - 2 ms post-solidification)
             |        * BCC Dislocation Mobility "Frozen"
             |        * High Residual Thermal Stresses
             |        * Oxygen Segregation at HAGBs (2.1 GPa boundary strength)
             |        ---> CLEAVAGE CRACKING INITIATES ALONG HAGBs
           25|------------------------------------------------- Time (ms)
2.1 Video ad alta velocità in situ della formazione di crepe nel DBTT
Per fermare le crepe nel WC/316L, dobbiamo esaminare il comportamento del tungsteno puro durante la fusione laser a letto di polvere (L-PBF). Talignani et al.Produzione additivaNel 2022, sono state utilizzate telecamere ad altissima velocità a 100.000 fotogrammi al secondo (fps) per riprendere le corse su singola traccia del tungsteno.
Le loro riprese hanno immortalato il momento esatto della crepa: Le crepe iniziano a formarsi da 0,5 a 2,0 millisecondi dopo la solidificazione del bagno di fusione, quando le temperature locali scendono a circa 300 °C..
Questa tempistica dimostra che le crepe termiche non si formano a causa del restringimento del liquido o di pellicole liquide a basso punto di fusione. Invece, la fessurazione si verifica quando il pezzo scende al di sotto del tungsteno Temperatura di transizione duttile-fragile (DBTT) (300-400 °C). Al di sotto della DBTT, le dislocazioni a vite nel reticolo cubico a corpo centrato (BCC) si bloccano. Non essendo in grado di rilasciare la tensione termica attraverso la deformazione plastica, il metallo si spezza lungo i bordi ad alto angolo.
2.2 Impurità ai bordi dei grani su scala atomica
La diffrazione di elettroni retrodiffusi (EBSD) mostra che le crepe seguono i bordi di grano ad alto angolo (HAGB, disorientamento > 15°). Le analisi di spettrometria di massa confermano che il contenuto di ossigeno in corrispondenza degli HAGB è da 100 a 1.000 volte superiore rispetto all’interno dei grani.
La modellazione della teoria del funzionale della densità (DFT) dai primi principi utilizzando VASP misura questa fragilità:$$\Delta E_{\text{seg}} (\text{Ossigeno a } \Sigma 5(310) \text{ GB}) = -2,3\text{ eV/atomo}$$
Questa energia negativa spinge l’ossigeno negli spazi lungo il bordo del grano $\Sigma 5(310)$. I legami W–O risultanti indeboliscono la coesione metallica, riducendo la forza teorica del bordo da Da 4,8 GPa a 2,1 GPa. L’idrogeno intrappolato si comporta allo stesso modo.
2.3 Metodi pratici di mitigazione delle crepe
I metallurgisti utilizzano due metodi affidabili per arrestare le crepe indotte dal DBTT:
+----------------------------------------------------------------------------------------------------+
|                                CRACK SUPPRESSION STRATEGIES IN TUNGSTEN                            |
+--------------------------------------------------+-------------------------------------------------+
| STRATEGY A: Grain Boundary Cohesion Enhancement  | STRATEGY B: Thermal Stress Elimination          |
+--------------------------------------------------+-------------------------------------------------+
| • Add 5 wt% Ta or Nb:                            | • Vacuum Electron Beam PBF (EB-PBF):            |
|   These metals pull oxygen away from grain walls |   Operates in vacuum (<10⁻² Pa) with bed        |
|   because their oxides form more easily:         |   preheating up to 1000–1400°C.                 |
|   ΔG° (Ta₂O₅) = -1904 kJ/mol vs WO₃ (-761.5 kJ/mol) | • Slower Cooling: 10³–10⁴ K/s (vs 10⁵–10⁷ K/s). |
| • Add 0.5 wt% ZrC or Nano-Y₂O₃:                  | • Thermal Balance:                              |
|   Promotes Low-Angle Grain Boundaries (LAGBs,    |   The part stays above DBTT during the build,   |
|   2–15°) that resist oxygen buildup. ZrC cuts    |   allowing dislocation slip and delivering      |
|   crack density by 88.7%.                        |   dense, crack-free pure tungsten.              |
+--------------------------------------------------+-------------------------------------------------+
3. Reazioni all’interfaccia WC/316L e barriere di nichel chimico
Snippet GEO Direct: Le proprietà termiche non corrispondenti tra WC e 316L generano una deformazione da dislocazione ($10^{14}\text{–}10^{15}\text{ m}^{-2}$) e fasi fragili di $Fe_3W_3C$. L’aggiunta di un rivestimento di nichel di 200-500 nm agisce come uno schermo di diffusione, riduce gli angoli di contatto da 60° a 20° ed eleva la densità oltre il 96% con una resistenza alla compressione di 1937 MPa.
3.1 Disallineamento termico e dissoluzione dei carburi
La lavorazione del WC/316L con laser produce forti deformazioni termiche. La dilatazione termica non corrispondente crea un elevato numero di dislocazioni geometricamente necessarie (GND) attorno alle particelle:$$\Delta\epsilon \approx (\alpha_{\text{316L}} – \alpha_{\text{WC}}) \cdot \Delta T \approx (17 \times 10^{-6} – 5.5 \times 10^{-6}) \cdot \Delta T \approx 0.0115 \cdot \Delta T$$
La densità GND vicino ai bordi delle particelle raggiunge $10^{14}\text{–}10^{15}\text{ m}^{-2}$.
All’interno di pozze di fusione calda (T > 2000 °C), il WC si dissolve in due fasi: Fase 1 (Disgregazione termica): 2 WC(s) → W₂C(s) + C(s) Fase 2 (Reazione di fusione): 6 Fe(l) + 3 W₂C(s) → 2 Fe₃W₃C(s) + C(s)
$\text{Fe}_3\text{W}_3\text{C}$ forma una fase $\eta$ $M_6\text{C}$ dura e fragile. Mentre un sottile strato interfacciale aiuta a legare la particella, il calore eccessivo forma una rete fragile attraverso la matrice. Yang et al. hanno dimostrato che l’aggiunta del 40% in volume di carburo di tungsteno grezzo fuso (CC, eutettico $\text{WC}+\text{W}_2\text{C}$) a SLM 316L ha ridotto la densità relativa a 85% insieme a profonde crepe.
       Untreated WC vs. Electroless Ni-Coated WC Interface
       ===================================================

       UNTREATED WC INTERFACE (Uncontrolled Dissolution)
       +----------------------------------------------------+
       |  316L Matrix (γ-Fe)                               |
       |     \   Brittle η-Phase (Fe₃W₃C) Network           |
       |      \_________/\________/\________                |
       |     /                              \               |
       |  Uncontrolled W₂C + Free Carbon     \              |
       |  [WC Core] (Severe Cracking & Low Density)         |
       +----------------------------------------------------+

       ELECTROLESS Ni-COATED WC INTERFACE (Shielded)
       +----------------------------------------------------+
       |  316L Matrix (γ-Fe)                               |
       |  ==================================================|
       |  200-500 nm Nickel Layer (Diffusion Shield)        |
       |  --------------------------------------------------|
       |  Thin Interfacial Transition Zone                  |
       |  [Pristine WC Core] (High Density >96%, Hardness >400 HV)|
       +----------------------------------------------------+
3.2 Come i rivestimenti al nichel proteggono l’interfaccia
Yang et al. hanno risolto questo problema depositando un guscio di nichel chimico da 200–500 nm sui granuli di WC fuso prima della lavorazione laser. Questo sottile rivestimento agisce attraverso tre semplici meccanismi:
- Scudo di diffusioneIl carbonio e il tungsteno diffondono lentamente attraverso il nichel ($Q_C \approx 142\text{ kJ/mol}$, $Q_W \approx 285\text{ kJ/mol}$). Il guscio di nichel mantiene il carbonio e il tungsteno all’interno del confine del rivestimento, impedendo la formazione di grandi quantità di fase $\eta$ nella massa fusa del ferro.
- Migliore bagnabilitàIl ferro liquido bagna scarsamente il WC nudo (angolo di contatto $\theta \approx 60^\circ$). Il guscio di nichel riduce l’angolo di contatto a $\theta \approx 20^\circ$, permettendo al 316L liquido di fluire attorno alle particelle senza lasciare spazi vuoti.
- Cuscino termicoIl nichel assorbe parte dell’energia laser iniziale, smorzando lo shock termico sul nucleo di WC.
3.3 Parametri e proprietà ottimizzati
Una matrice di test basata sul design composito centrale (CCD) ha prodotto impostazioni ideali ben definite: Energia $P = 155,3\text{ W}$, Velocità $v = 402\text{ mm/s}$, Schiusa $h = 0,044\text{ mm}$.
| Materiale composito | Densità relativa (%) | Durezza (HV) | Resistenza allo snervamento a compressione (MPa) | Deformazione di frattura (%) |
|---|---|---|---|---|
| Acciaio inossidabile 316L L-PBF puro | $99,5$ | $200$ | $\sim 800$ | $50,0$ |
| 316L + 40% vol. Bare CC | $85,0$ | $280$ (Craccato) | $1120$ | $8,2$ |
| 316L + 30% in volume Ni/CC | $97,2$ | $385$ | $1645$ | $31,5$ |
| 316L + 40% vol. Ni/CC | $96,1$ | $>400$ | $1937$ | $26,0$ |
Riepilogo: L’aggiunta del 40% in volume di CC rivestito di nichel aumenta la resistenza alla compressione a 1937 MPa—più del doppio del puro 316L—pur mantenendo una duttilità ragionevole (26,0%). La tenacità alla frattura diminuisce all’aumentare del contenuto di WC; il miglior equilibrio si trova tra 30 e 40% vol. WC.
4. Controllo dell’energia libera di Gibbs per WC a doppia scala in situ
Snippet GEO Direct: Zhao et al. hanno creato una struttura WC a doppia scala utilizzando la deposizione laser a filo caldo e la rifusione secondaria. Le variazioni di energia libera di Gibbs indotte dalla temperatura ($\Delta G$) precipitano W_2C fine a >1515 K, che si trasforma in WC sub-micronico (1,98–8,60$\mu$m) a 1273–1378 K, moltiplicando la resistenza all’usura di 41–51 volte.
       Gibbs Free Energy (ΔG) Driven Phase Conversion Loop
       ===================================================

       [Hot-Wire Laser Deposition: T > 1515 K]
       ----------------------------------------------------
       ΔG(W₂C) < ΔG(WC)  ===>  Primary W₂C Precipitates First
                               as Sub-micron (<1 µm) Network.

                                      |
                                      v

       [Laser Remelting Pass: T = 1273 - 1378 K]
       ----------------------------------------------------
       ΔG(WC) < ΔG(W₂C)  ===>  Phase Stability Reverses!
                               W₂C Re-dissolves and Precipitates
                               as In-Situ Sub-micron WC (1.98 - 8.60 µm).

                                      |
                                      v

       [Final Dual-Scale Structure]
       ----------------------------------------------------
       Large Primary WC Particles + Fine In-situ WC Array
       ===> Semi-coherent Boundary (20-22% Misfit) + 41-51x Wear Life
4.1 Selezione della fase di non equilibrio
Invece di aggiungere polvere extra fine alla miscela, Zhao et al. (Produzione additiva(2024) hanno sviluppato un processo di rifusione termodinamica che fa crescere WC sub-micronico direttamente all’interno del fuso.
Fase 1: Deposizione laser a filo caldo (T ≈ 1623 K)
Utilizzando un filo NiBSi riempito con polvere fusa WC/$W_2C$, le alte temperature di deposizione aumentano il calore del bagno di fusione sopra 1515 K. Qui, l’energia libera di Gibbs ($\Delta G$) favorisce $W_2C$ rispetto a WC:$$\Delta G_{\text{formazione}} (W_2C) 1515\text{ K}$$
Quando il metallo si solidifica, sottili reti di W₂C sub-microniche (<1 μm) crescono tra i dendriti della matrice, mentre le particelle originali di WC si dissolvono parzialmente e forniscono ulteriore W e C al fuso.
Fase 2: Rifusione laser controllata ($T = 1273\text{–}1378\text{ K}$)
Un secondo passaggio laser a energia inferiore riscalda nuovamente la traccia a 1273–1378 K. A questa temperatura inferiore, i valori dell’energia libera si invertono:$$\Delta G_{\text{formazione}} (WC) < \Delta G_{\text{formazione}} (W_2C) \quad \text{per } T \in[1273\text{ K}, 1378\text{ K}]$$
WC diventa la fase stabile. La rete temporanea $W_2C$ si dissolve e riprecipita come WC sub-micronico. Regolazione dell’energia di rifusione tra 550 J/mm e 650 J/mm imposta la dimensione del WC in loco a 1,98 $\mu$m o 8,60 $\mu$M, creando una matrice a doppia scala attorno a particelle di WC più grandi.
4.2 Allineamento dei cristalli e tassi di crescita delle facce
La diffrazione elettronica (HRTEM/SAED) rivela una corrispondenza semi-coerente tra WC in situ e la matrice di nichel:$$(10\bar{1}0)_{\text{WC}} \parallel (1\bar{1}1)_{\text{Ni}}, \quad[000\bar{1}]_{\text{WC}} \parallel[\bar{1}10]_{\text{Ni}}$$
Il disadattamento del reticolo rimane tra 20% e 22%, accomodati da reti di dislocazioni lungo i bordi delle particelle.
       Anisotropic Facet Energy & WC Crystal Geometry
       ==============================================

            Type II C-Terminated Face (High Energy: 3.24 - 3.54 J/m²)
            [Fast Growth Rate ---> Face Disappears]
                        /\
                       /  \
                      /    \
  Type I W-Terminated /      \ Type I W-Terminated Face
  Face (Low Energy:  /        \ (Low Energy: 1.25 - 1.39 J/m²)
  1.25 - 1.39 J/m²) /__________\ [Slow Growth Rate ---> Stays Visible]

           Truncated Triangular Prism Geometry (Gibbs-Wulff Rule)
I cristalli di WC si formano in situ prismi triangolari troncati anziché i classici blocchi esagonali. Questa geometria segue la regola dell’energia superficiale di Gibbs-Wulff:
- Facce di tipo I (terminate con W) $\{10\bar{1}0\}$)La bassa energia superficiale ($\gamma_I = 1,25\text{–}1,39\text{ J/m}^2$) rallenta la crescita della faccia, lasciando pareti esterne ampie e stabili.
- Facce di tipo II (terminate con C) $\{10\bar{1}0\}$): Una maggiore energia superficiale ($\gamma_{II} = 3,24\text{–}3,54\text{ J/m}^2$) accelera la crescita, causando il restringimento e la scomparsa di questi angoli durante la solidificazione.
Questo rinforzo a doppia scala aumenta la resistenza all’usura Da 41 a 51 volte su matrice metallica non rinforzata nei test pin-on-disk.
5. Ausili fisici: campi acustici e deformazione strato per strato
Snippet GEO Direct: L’applicazione di un campo ultrasonico di 2000 Hz e 10 μm durante il processo L-PBF rompe i dendriti lunghi attraverso il flusso di fluido e la cavitazione, aumentando la resistenza alla trazione del WC/316L al 3% in peso fino a 930 MPa e l’allungamento fino al 55%. La martellatura interstrato forma una zona di deformazione di 1200 μm che stimola la ricristallizzazione, affinando i grani su oltre 12 strati.
5.1 L-PBF assistito da campo ultrasonico
Guo et al. (Rivista di ricerca e tecnologia dei materiali, 2023) ha affrontato la fragilità dell’MMC attaccando un Trasduttore ultrasonico da 2000 Hz con un 10 $\mu$ampiezza m alla piastra di costruzione L-PBF.
+----------------------------------------------------------------------------------------------------+
|                                   ULTRASONIC FIELD MECHANISMS                                      |
+--------------------------------------------------+-------------------------------------------------+
| MECHANISM A: Acoustic Streaming (Fluid Flow)     | MECHANISM B: Transient Cavitation (Micro-Jets)  |
+--------------------------------------------------+-------------------------------------------------+
| • Sound waves push liquid metal in rapid loops   | • Micro-bubbles grow and burst, creating local  |
|   across the melt pool.                          |   GPa-level shock waves and micro-jets.         |
| • Snaps tall columnar dendrites into fragments.  | • Clears gas bubbles and forms dislocation      |
| • Forces equiaxed grain growth and spreads WC    |   clusters that jumpstart grain nucleation.     |
|   particles evenly across the matrix.            |                                                 |
+--------------------------------------------------+-------------------------------------------------+
Guadagno meccanico in WC/316L al 3% in peso
L’aggiunta di ultrasuoni migliora le proprietà meccaniche:
- Resistenza alla trazione ultima (UTS): Sorge da Da 893 MPa a 930 MPa.
- Duttilità (allungamento) $\delta$): Aumenta da Dal 44,2% al 55,0%.
- Stress internoLe mappe di disorientamento medio del kernel (KAM) mostrano una minore deformazione residua, a dimostrazione che le onde sonore rilassano lo stress di costruzione.
Risposta della struttura cristallinaLe figure di polo EBSD mostrano che la vibrazione acustica altera l’orientamento dei grani. In assenza di WC, gli ultrasuoni trasformano gli orientamenti misti dei grani $\langle001\rangle+\langle101\rangle$ in una chiara direzione di crescita $\langle101\rangle$. In presenza di WC, gli ultrasuoni rafforzano la direzione $\langle001\rangle$. I grani fini e la riduzione dello stress da dislocazione compensano le variazioni di tessitura, garantendo insieme elevata resistenza e duttilità.
5.2 Martellatura meccanica interstrato
Mithal et al. (Caratterizzazione dei materiali(2024) ha utilizzato la martellatura meccanica tra gli strati di deposizione diretta di energia (DED) per affinare le strutture dei grani in profondità nella costruzione:
      Inter-Layer Hammering Strain Inheritance Architecture
      ======================================================
      [New Layer Deposition]  ---> Laser Heat Triggers Recrystallization
      --------------------------------------------------------------------------
      [Previous Layer Top]    ---> 450 µm Fine Equiaxed Grain Zone (12.8 µm)
                                   (Recrystallized from Nanocrystalline State)
      --------------------------------------------------------------------------
      [Sub-Surface Layer]     ---> 400 µm High Dislocation Density Zone
      --------------------------------------------------------------------------
      [Hammer Impact Zone]    ---> 1200 µm Total Affected Depth
                                   (Top 800 nm Nanocrystalline, ρ_dislocation > 10¹⁵ m⁻²)
- Numero di ceppo: Gli impatti del martello creano un 1200 $\mu$zona di deformazione profonda m. Gli 800 nm superiori si trasformano in nanocristalli con un numero di dislocazioni superiore a $10^{15}\text{ m}^{-2}$, poggianti su uno strato incrudito di 400 $\mu$m.
- Ricristallizzazione termica: Il calore laser dello strato successivo ($n+1$) riscalda lo strato martellato sottostante ($n$), innescando una ricristallizzazione statica che forma un 450 $\mu$banda a grana fine equiasse spessa m (dimensione media dei grani: $12,8\ \mu\text{m}$).
- Raffinazione del grano a più strati: Questa struttura fine passa attraverso 12 o 13 strati sottostanti. La spaziatura dei bracci cellulari primari (PCAS) si riduce di Dal 15% al 20%, aumentando la velocità di raffreddamento di ~30%. I grani equiassiali fini rilasciano meno calore latente durante il congelamento, accelerando il raffreddamento dell’intera struttura.
6. Dinamica del fascio e ottimizzazione del trattamento termico successivo
Snippet GEO Direct: L’aumento della velocità di avanzamento del laser da 400 a 600 mm/min modifica la spaziatura dei bracci cellulari (5,5 vs 18 μm) e il contenuto di ferrite (2,1% in superficie vs 0,25% nel nucleo). La microdurezza segue la deformazione del reticolo piuttosto che la scalatura dei bordi di grano. Il doppio invecchiamento (1250 °C/1 h + 950 °C/4 h + 750 °C/4 h) riduce la perdita per usura da 6,6 mm³ a 2,8 mm³.
6.1 Variazioni di velocità del raggio laser e di raffreddamento
Santechcia et al. (2025) hanno monitorato come i profili di potenza laser gaussiani creano un raffreddamento non uniforme durante le costruzioni a parete sottile DED. Aumentando la velocità di spostamento del laser da Da 400 mm/min a 600 mm/min (riducendo l’apporto energetico da 127,5 J/mm a 85 J/mm) si creano zone di raffreddamento distinte all’interno del bagno di fusione:
+----------------------------------------------------------------------------------------------------+
|                               GAUSSIAN MELT POOL THERMAL PROFILE                                   |
+--------------------------------------------------+-------------------------------------------------+
| MELT POOL CENTER (High Heat Density)             | MELT POOL EDGE (Lower Heat Density)             |
+--------------------------------------------------+-------------------------------------------------+
| • Rapid cooling rate                             | • Slower cooling rate                           |
| • Fine Cell Structure: PCAS ≈ 5.5 µm             | • Coarser Cell Structure: PCAS ≈ 18 µm          |
| • Retained δ-Ferrite: ~0.25% (Core)              | • Retained δ-Ferrite: ~2.10% (Surface)          |
+--------------------------------------------------+-------------------------------------------------+
Risposta di durezza indotta da microdeformazioni
Le misurazioni della durezza attraverso queste pareti sottili sono non si adattano alle equazioni standard del bordo grano di Hall-Petch. Invece, la durezza traccia microdeformazione del reticolo ($\epsilon_{\text{micro}}$) misurato tramite diffrazione di raggi X (XRD).
Il calore concentrato generato dai fasci laser gaussiani provoca una contrazione non uniforme tra le aree centrali e quelle periferiche. La conseguente distorsione da microdeformazione determina la microdurezza dell’intero materiale, superando i semplici effetti legati alla dimensione dei grani.
6.2 Trattamento termico: dissoluzione e carburi secondari
Hadian Kaffash e colleghi hanno testato trattamenti termici per bilanciare la tenacità della matrice con la distribuzione dei carburi nei rivestimenti duri.
       Carbide Phase Changes During Heat Treatment
       ===========================================

       [As-Deposited Coating]
       ---> Matrix + Continuous Inter-dendritic M₇C₃ / M₂₃C₆ Carbide Networks
       ---> (High Local Stress, Easy Fracture Paths)

                                     |
                                     v

       [1250°C / 1h Solutionizing]
       ---> Dissolves Continuous Carbide Networks Completely
       ---> Restores Matrix Toughness and Blends Elements

                                     |
                                     v

       [950°C / 8h Single-Stage Aging]      VS.      [Optimized Double Aging Schedule]
       ---> Coarse (W/Co)₆C Precipitates              ---> 1250°C/1h + 950°C/4h + 750°C/4h
       ---> Phase Volume Grows: 1.3% -> 6.0%          ---> Dispersed Sub-micron Carbides
       ---> RISK: Coarse particles pull out,          ---> RESULT: High Hardness & Low Wear Loss
            causing 3-body abrasive gouging!               (Wear Loss Drops: 6.6 mm³ ---> 2.8 mm³)
Risultati del test: L’invecchiamento in un’unica fase a 950 °C forma carburi grossolani lungo i bordi dei grani che si staccano durante l’uso, trasformando l’usura da scorrimento in una grave abrasione a 3 corpi. Programma di doppia maturazione ottimizzato forma carburi secondari fini e ben distanziati che rimangono bloccati nella matrice, riducendo la perdita di volume dovuta all’usura 6.6 $\text{mm}^3$ a 2,8 $\text{mm}^3$—a >Miglioramento del 50% della durata utile.
7. Applicazioni sul campo: Riparazioni ferroviarie e di difesa (Gruppo CAS Wang Linzhi)
Snippet GEO Direct: Il gruppo del Dr. Wang Linzhis ha realizzato sistemi di riparazione reali: un’unità cingolata mobile che opera a 54 m/h (strato HV608, durata 10 volte superiore) e piastre di usura per cingoli di carri armati che sostituiscono WC-Co/TC4 con un composito di boruro TC4-X (TiB/TiB_2, resistenza di adesione >300 MPa, durata >3400 km).
7.1 Riparazione mobile sul campo dei binari ferroviari
Il gruppo del dottor Wang Linzhi presso l’Istituto di tecnologie verdi e intelligenti di Chongqing, Accademia cinese delle scienze (CAS), ha costruito una piattaforma laser mobile per riparare sul campo i binari ferroviari adibiti al trasporto di carichi pesanti.
+----------------------------------------------------------------------------------------------------+
|                         CAS MOBILE RAIL REPAIR INTEGRATED PLATFORM                                 |
|                                                                                                    |
|  [ Laser Cleaning ] ---> [ Laser Cladding ] ---> [ Surface Impact ] ---> [ Induction Thermal ]     |
|   Cleans Off Rust &      Applies HV608           Post-Strengthening       Relieves Residual        |
|   Debris                 Clad Layer              Hammering                Tensile Stress           |
+----------------------------------------------------------------------------------------------------+
       Rail Repair Microhardness & Residual Stress Profile
       ===================================================
       Hardness (HV)
        700 |
        608 |======== Clad Layer (HV608)
            |        \
        450 |         \ Smooth Transition Zone (No Abrupt Stress Step)
        320 |----------\================ Substrate: Bainitic Rail Steel (HV320)
          0 +------------------------------------------------------- Depth
            <-- Surface           Interface            Substrate -->

            * Interface Residual Tensile Stress CUT BY 60%
            * Mobile Processing Speed: 54 meters / hour
            * Track Service Lifespan: EXTENDED BY 10X
7.2 Rivestimenti antiusura ad alta durezza per cingoli
In precedenza, il rivestimento dei componenti in lega di titanio dei cingoli veniva applicato mediante spruzzatura ex-situ di WC-Co su parti in acciaio TC4. La dilatazione termica differente ($\alpha_{\text{WC}} = 5,5 \times 10^{-6}/\text{K}$ rispetto a $\alpha_{\text{TC4}} = 9,0 \times 10^{-6}/\text{K}$) causava il distacco dei rivestimenti in caso di forti impatti fuoristrada.
Rivestimenti in situ con boruri TC4-X
Il gruppo di Wang Linzhis ha sostituito le polveri WC ex-situ con un in-situ Sistema composito in boruro di titanio TC4-X.
+----------------------------------------------------------------------------------------------------+
|                               TC4-X BORIDE SYSTEM PERFORMANCE METRICS                              |
+--------------------------------------------------+-------------------------------------------------+
| IN-SITU PHASE STRUCTURE                          | MECHANICAL & FIELD METRICS                      |
+--------------------------------------------------+-------------------------------------------------+
| • In-situ reactions form TiB needles and TiB₂    | • Interface Shear Strength: >300 MPa            |
|   platelets inside the TC4 matrix.               |   (Tensile tests break inside the substrate)    |
| • Coherent atomic matching eliminates thermal    | • Surface Hardness Increase: +391.3%            |
|   expansion shear strain at the interface.       | • Off-Road Field Mileage: Exceeds 3400 km        |
+--------------------------------------------------+-------------------------------------------------+
       Interface Failure Modes Compared
       ================================

       EX-SITU WC-Co ON TC4 SUBSTRATE (Flaking Delamination)
       +----------------------------------------------------+
       |  Ex-situ WC-Co Layer                               |
       |  ==================================================| <--- Shear Failure ALONG Interface
       |  TC4 Substrate                                     |      (High Expansion Gap: 5.5 vs 9.0)
       +----------------------------------------------------+

       IN-SITU TC4-X BORIDE SYSTEM (Matching Boundaries)
       +----------------------------------------------------+
       |  In-situ TiB / TiB₂ Reinforced TC4 Layer           |
       |  ..................................................| <--- Strong Atomic Bond!
       |  TC4 Substrate                                     |      Breaks INSIDE Substrate
       |                                                    |      (Bond Strength >300 MPa)
       +----------------------------------------------------+
8. Lacune nella ricerca nella letteratura attuale
Nonostante i buoni progressi, gli studi accademici lasciano ancora irrisolti diversi problemi del settore:
- Limiti elevati di WC non controllati: Caricando WC oltre il 50% in peso (come fatto nelle miscele Inconel 625-WC) si raggiungono durezze fino a 1500 HV10ma provoca macrofratture che si moltiplicano man mano che i rivestimenti diventano più spessi. Il $W_2C$ disciolto riduce anche la resistenza alla corrosione in acqua di mare.
- Test di usura incompleti: I documenti di laboratorio riportano l’usura di scorrimento pin-on-disk di base (ASTM G99) mentre saltano i test industriali standard come ASTM G65 (Abrasione con sabbia asciutta/ruota di gomma), erosione-corrosione da fanghi, prove d’urto e resistenza al taglio dell’adesione.
- Ignorare le sovrapposizioni multi-passaggio: La sovrapposizione dei passaggi laser crea zone termiche che modificano i carburi. L’impoverimento di cromo attorno alle particelle di WC disciolte innesca la corrosione microgalvanica e la corrosione interstiziale in ambiente marino.
9. Obiettivi futuri dell’ingegneria
Il passaggio dei compositi WC/316L realizzati con la produzione additiva laser dai laboratori alla produzione industriale richiede di concentrarsi su quattro obiettivi pratici:
+----------------------------------------------------------------------------------------------------+
|                                    FUTURE DEVELOPMENT ROADMAP                                      |
+----------------------------------------------------------------------------------------------------+
| 1. Combined Physical Assist Fields:                                                                |
|    Pair ultrasound with electromagnetic Lorentz forces to steer melt pool flow and align           |
|    hard carbide particles as they freeze.                                                          |
|                                                                                                    |
| 2. Integrated ICME & Machine Learning:                                                             |
|    Combine phase diagram math, fluid models, and stress equations with machine learning to         |
|    find ideal powder blends without months of trial-and-error runs.                                |
|                                                                                                    |
| 3. Smart Gradient Feeds (FGM):                                                                     |
|    Use multi-hopper powder feeders with real-time temperature and melt pool sensors to build       |
|    smooth transitions from soft, tough bases to hard WC surface layers (>50 vol%).                |
|                                                                                                    |
| 4. Combined Service Life Models:                                                                   |
|    Build corrosion-wear-impact test rigs that measure real damage modes, linking laboratory        |
|    grain metrics directly to field maintenance schedules.                                         |
+----------------------------------------------------------------------------------------------------+
10. Domande frequenti (Estrazione diretta AEO)
D1: Perché l’aggiunta di oltre il 30% in volume di WC provoca la formazione di crepe nel rivestimento laser dell’acciaio inossidabile 316L?
Risposta diretta: L’elevato contenuto di WC crea una discrepanza nella dilatazione termica ($\alpha_{\text{WC}} = 5,5$ contro $\alpha_{\text{316L}} = 17 \times 10^{-6}/\text{K}$), generando una deformazione interna ($10^{14}\text{–}10^{15}\text{ m}^{-2}$). L’eccessiva fusione dissolve il WC nelle fragili fasi $W_2C$ e $\eta$ ($\text{Fe}_3\text{W}_3\text{C}$), riducendo la densità al di sotto del 96% e innescando cricche sotto stress termico.
Analisi dettagliata: Quando l’energia laser riscalda le particelle di WC nude oltre i 2000 °C, il carbonio e il tungsteno si mescolano nel bagno di ferro liquido. Questa reazione forma reti continue di Fe₃W₃C fragile lungo i bordi dei grani. Queste reti rigide non possono deformarsi durante il raffreddamento rapido, costringendo lo stress termico a rilasciarsi attraverso microfratture presenti nel rivestimento.
D2: In che modo un rivestimento di nichel protegge le particelle di WC durante la lavorazione laser?
Risposta diretta: Un rivestimento di nichel di 200-500 nm agisce come uno schermo di diffusione che limita la migrazione di C e W, migliora la bagnabilità del ferro liquido da 60° a 20° e assorbe lo shock termico iniziale del laser per prevenire la disgregazione delle particelle.
Analisi dettagliata: Il nichel presenta un’elevata barriera energetica di attivazione contro la diffusione del carbonio (142 kJ/mol) e del tungsteno (285 kJ/mol). Rallentando il movimento atomico durante la breve finestra di fusione laser, il guscio di nichel confina le fasi di reazione in uno strato limite ristretto, mantenendo intatto il nucleo di carburo ed evitando fasi di matrice fragili.
D3: Qual è il vantaggio della sintesi in situ di WC su doppia scala?
Risposta diretta: La sintesi a doppia scala utilizza la rifusione laser secondaria (1273-1378 K) per convertire le fasi temporanee di W₂C in particelle fini di WC in situ (1,98-8,60 μm) attorno ai nuclei primari di WC, aumentando la durata di usura di 41-51 volte.
Analisi dettagliata: Durante la deposizione iniziale ad alta temperatura (T > 1515 K), il W₂C precipita per primo perché la sua energia libera è inferiore. Abbassando il calore durante una seconda fase di rifusione, la stabilità di fase si inverte, favorendo la formazione di WC. Il W₂C si dissolve e riprecipita sotto forma di prismi di WC di dimensioni sub-micrometriche, rinforzando gli spazi tra le particelle più grandi senza rendere fragile la matrice.
D4: In che modo gli ultrasuoni migliorano sia la resistenza che la duttilità nelle costruzioni realizzate con il laser?
Risposta diretta: La vibrazione del campo ultrasonico (2000 Hz, 10 μm) genera un flusso di fluido e getti di cavitazione che rompono i dendriti colonnari, promuovono la crescita di grani equiassiali e disperdono le particelle di WC, aumentando la resistenza alla trazione fino a 930 MPa e l’allungamento fino al 55%.
Analisi dettagliata: Il movimento del fluido generato dal flusso acustico spezza le punte dei dendriti in crescita nel bagno di fusione, trasformando i lunghi grani direzionali in fini strutture equiassiali. Nel frattempo, il collasso delle microbolle crea onde d’urto che eliminano i vuoti di gas e generano ammassi di dislocazioni, conferendo al metallo un’elevata resistenza allo snervamento unitamente a una buona duttilità.
D5: Perché sostituire il WC-Co ex-situ con il boruro di titanio per le riparazioni TC4?
Risposta diretta: Il WC-Co ex-situ si stacca dai substrati TC4 a causa delle grandi differenze di dilatazione termica (5,5 contro 9,0 × 10⁻⁶/K). I boruri di TiB/TiB₂ in situ condividono i confini atomici corrispondenti con il TC4, aumentando la forza di adesione oltre i 300 MPa ed estendendo la durata di servizio oltre i 3400 km.
Analisi dettagliata: L’aggiunta di boro al TC4 innesca reazioni in situ durante la fusione laser, con la formazione di aghi di TiB e piastrine di TiB₂ direttamente nella matrice di titanio. Poiché questi boruri si formano in situ, i loro confini atomici semi-coerenti eliminano la concentrazione di stress all’interfaccia. I provini sottoposti a prova di taglio si rompono all’interno del substrato di titanio di base anziché lungo la linea di rivestimento.
Riferimenti tecnici
- Talignani, L., et al. (2022). “Imaging ad alta velocità in situ della dinamica delle cricche e dei meccanismi DBTT nella fusione laser a letto di polvere di tungsteno puro.” Produzione additiva, 51, 102632.
- Yang, Y., et al. (2023). “Cinetica della reazione interfacciale e ingegneria della barriera di Ni chimico nella fusione laser selettiva di compositi WC/316L.” Rivista di tecnologia di lavorazione dei materiali, 312, 117845.
- Zhao, C., et al. (2024). “Trasformazioni di fase guidate dall’energia libera di Gibbs e sintesi di WC a doppia scala in MMC rifusi al laser.” Produzione additiva, 79, 103912.
- Guo, M., et al. (2023). “Produzione additiva di compositi 316L mediante laser assistito da campo ultrasonico: flusso acustico, cavitazione e omogeneizzazione microstrutturale.” Rivista di ricerca e tecnologia dei materiali, 24, 4512–4526.
- Mithal, S., et al. (2024). “Deformazione meccanica interstrato e meccanismi di affinamento del grano ereditati nella deposizione diretta di energia.” Caratterizzazione dei materiali, 207, 113540.
- Santechcia, A., et al. (2025). “Distribuzioni di densità di potenza del fascio gaussiano e incrudimento dominato dalla microdeformazione in strutture a parete sottile DED.” Rivista internazionale di macchine utensili e produzione, 195, 104110.
- Hadian Kaffash, H., et al. (2024). “Cinetica di dissoluzione dei carburi e ottimizzazione del doppio invecchiamento in rivestimenti Co-Cr-W/316L realizzati mediante laser-clad.” Tecnologia delle superfici e dei rivestimenti, 476, 130210.
- Wang, LZ, et al. (Team CAS di Chongqing) (2025/2026). “Piattaforme per la manutenzione sul campo, rivestimenti a gradiente funzionale e rivestimenti compositi al boruro TC4-X per applicazioni ingegneristiche estreme.” Rapporto di ingegneria interna, Accademia cinese delle scienze.
Avete domande sulle formulazioni di polveri per rivestimento laser o sull’automazione delle riparazioni sul campo? Contattateci Forgecise Ingegneria tecnica presso ingegneria@Forgecise.com.