

















Di Felix Lee, CEO di Forgecise Pubblicato il: 24 luglio 2026
Table of Contents
Riepilogo rapido e punti chiave
- Definizione: La produzione additiva di metalli (MAM) realizza parti metalliche tridimensionali strato per strato direttamente da file CAD digitali utilizzando calore focalizzato (laser, fasci di elettroni, archi elettrici) o attrito cinetico.
- Tecnologie di fusione primarie:
- Fusione laser a letto di polvere (LPBF / SLM): Massima precisione dimensionale (±0,05 mm) e finitura superficiale. Ideale per canali e reticoli interni di precisione.
- Fusione mediante fascio di elettroni (EBM): Funziona sotto vuoto (10⁻⁴ mbar) con preriscaldamento del letto di polvere calda (600°C – 1000°C). Riduce lo stress termico e previene la formazione di crepe nei metalli reattivi (Ti6Al4V, CoCr).
- Deposizione di energia diretta (DED / LMD / WAAM): Velocità di costruzione elevate (>1 kg/h). Ideale per grandi costruzioni strutturali, riparazioni e rivestimenti.
- Metodi allo stato solido: Le tecnologie di produzione additiva a frizione (FSAM) e additiva additiva a ultrasuoni (UAM) consentono di unire metalli a temperature inferiori al punto di fusione, evitando ritiri, porosità e fessurazioni termiche.
- L’intera catena di produzione: Il successo richiede una buona qualità della materia prima (atomizzazione a gas, PREP), ottimizzazione digitale della geometria, raffreddamento controllato (10^3 – 10^6 °C/s) e post-elaborazione come la pressatura isostatica a caldo (HIP) e i trattamenti termici di solubilizzazione per dissolvere le fasi fragili (come la fase di Laves nelle superleghe) e sigillare i pori.
1. Introduzione alla produzione additiva di metalli (MAM)
1.1 Che cos’è la produzione additiva di metalli?
La produzione additiva di metalli (MAM), spesso chiamata stampa 3D industriale di metalli, sta cambiando il modo in cui realizziamo componenti metallici ad alte prestazioni. Tradizionale produzione sottrattiva (come la fresatura o la tornitura CNC) modella i pezzi tagliando via il materiale. Produzione formativa (come la forgiatura o la fusione) utilizza stampi e pressione. Al contrario, la MAM forma strutture metalliche utilizzando un “impilamento discreto” metodo (strato per strato).
Subtractive: [Solid Block]  ──(Material Removal)──> [Final Part] + [Massive Scrap]
Formative:   [Liquid Metal] ──(Molding / Forging)─> [Final Part] (High Tooling Cost)
Additive:    [CAD Model]    ──(Layer Stacking)───> [Final Part] (Near-Zero Waste)
Suddividendo i modelli 3D progettati al computer (CAD) in sottili strati 2D, le macchine MAM fondono, uniscono o legano selettivamente polveri o fili metallici per creare componenti con forma quasi definitiva. Questo processo offre un’ampia libertà di progettazione, riduce gli sprechi di materiale ed elimina la necessità di attrezzature personalizzate.
1.2 Genealogia storica
Le basi tecniche di MAM affondano le radici in quattro decenni di lavoro nei settori della scienza dei materiali, dei laser, dell’ottica e dei controlli industriali:
- Anni ’80 (Primi passi nel campo dei polimeri): Le prime tecniche di stampa 3D utilizzavano polimeri fotopolimerizzabili tramite stereolitografia (SLA). I metallurgi hanno iniziato a testare miscele di leganti polimerici e polveri metalliche, prendendo in prestito concetti dalla metallurgia delle polveri.
- Anni ’90 (La transizione alla fusione nucleare): La stampa 3D su metallo a livello commerciale è arrivata. EOS GmbH (Germania) ha commercializzato la fusione laser a letto di polvere (con il nome di fusione laser selettiva, SLM). Pressappoco nello stesso periodo, Arcam AB (Svezia) ha sviluppato sistemi commerciali di fusione a fascio di elettroni (EBM).
- Dal 2000 ad oggi (Produzione industriale): MAM è passata dalla realizzazione di prototipi di base alla produzione di componenti critici e portanti per i settori aerospaziale, della difesa, degli impianti medicali e dei sistemi automobilistici.
1980s: Polymer SLA & early powder metallurgy experiments
  │
1990s: Launch of EOS Selective Laser Melting (SLM) & Arcam Electron Beam Melting (EBM)
  │
2000s: Multi-laser production machines and high-rate DED platforms
  │
2020s+: Real-time optical monitoring, AI-assisted design, and flight-ready parts
1.3 Quadro di classificazione ASTM AM e matrice dei materiali
IL Società americana per le prove e i materiali (ASTM International) sotto il ASTM F2792 / ISO 52900 Lo standard suddivide la produzione additiva in sette tipologie di processo principali:
- Fusione a letto di polvere (PBF)
- Deposizione di energia diretta (DED)
- Binder Jetting (BJ)
- Estrusione di materiale (ME)
- Laminazione a fogli (SL)
- Getto di materiale (MJ)
- Fotopolimerizzazione in vasca (VP)
Compatibilità tra materie prime e processi
- Laminazione a fogli (SL): Utilizza fogli di metallo o lamiere sottili.
- Estrusione di materiale (ME): Utilizza filamenti o fili metallici legati a polimeri.
- Fotopolimerizzazione in vasca (VP): Utilizza resine liquide fotopolimerizzabili (principalmente per polimeri e impasti ceramici).
                      ┌─────────────────────────────────────────┐
                      │    ASTM 7 AM Process Classification     │
                      └────────────────────┬────────────────────┘
                                           │
         ┌─────────────────────────────────┼─────────────────────────────────┐
         │                                 │                                 │
  [Polymers / Resins]               [Metals & Ceramics]               [Sheet / Foil]
  ├── Vat Photopolymerization (VP)  ├── Powder Bed Fusion (PBF)       └── Sheet Lamination (SL)
  ├── Material Jetting (MJ)         ├── Directed Energy Deposition(DED)
  ├── Binder Jetting (BJ)           └── Binder Jetting (BJ)
  └── Material Extrusion (ME)
| Gruppo di materiali | Processi ASTM applicabili | Caratteristiche principali nella lavorazione dei metalli |
|---|---|---|
| Polimeri | VP, BJ, MJ, ME, PBF | Massima compatibilità di processo; ampie finestre di elaborazione. |
| Metalli | PBF, DED, BJ, ME, SL | Per ottenere un consolidamento completo e un’elevata densità, è necessario un calore elevato (laser, fasci di elettroni, archi elettrici) o una forza cinetica. |
| Ceramica | PBF, BJ, ME, VP | Elevati punti di fusione; vulnerabili alle fessurazioni da stress termico; spesso si ricorre alla tecnica del binder jetting seguita dalla sinterizzazione in forno. |
2. Classificazione delle tecnologie di produzione additiva di metalli
I sistemi di produzione additiva di metalli si dividono in due gruppi principali a seconda che il metallo si fonda completamente e si risolidifichi nuovamente (Produzione additiva di metalli basata sulla fusione) o si unisce senza fusione tramite diffusione atomica (Produzione additiva di metalli allo stato solido).
                         ┌───────────────────────────────────┐
                         │   Metal Additive Manufacturing    │
                         └─────────────────┬─────────────────┘
                                           │
                  ┌────────────────────────┴────────────────────────┐
                  │                                                 │
       [Solid-State Metal AM]                            [Fusion-Based Metal AM]
       (No Liquefaction / No Melting)                    (Liquid-Phase Melting & Solidification)
       ├── Friction Stir AM (FSAM)                       ├── Powder Bed Fusion (PBF)
       └── Ultrasonic AM (UAM)                           │   ├── Laser Powder Bed Fusion (LPBF / SLM)
                                                         │   └── Electron Beam Melting (EBM)
                                                         └── Directed Energy Deposition (DED)
                                                             ├── Laser Metal Deposition (LMD / LENS)
                                                             └── Wire Arc AM (WAAM)
2.1 Produzione additiva di metalli allo stato solido
I sistemi allo stato solido uniscono metalli a temperature ben al di sotto delle loro temperature di fusione ($T_m$). Ciò evita difetti di fusione come cricche di solidificazione, fori di gas, segregazione di leghe e forti sollecitazioni termiche.
1. Produzione additiva mediante agitazione per attrito (FSAM)
- Processo: Basato sulla saldatura per attrito (FSW). Un perno utensile rotante e rigido preme su lamiere metalliche solide sovrapposte. Il calore generato dall’attrito e la forte deformazione plastica forzano il metallo in uno stato superplastico, unendo gli strati senza fusione.
- Punti di forza: Basso apporto termico, elevata densità di giunti, struttura a grani equiassiali fini, bassa distorsione e ridotte tensioni residue.
- Usi comuni: Lastre spesse di alluminio, magnesio e rame o blocchi strutturali.
2. Produzione additiva a ultrasuoni (UAM)
- Processo: Combina onde ultrasoniche ad alta frequenza (20 kHz) con rulli a pressione continua. Sottili lamine metalliche si sovrappongono in sequenza; un corno ultrasonico (sonotrodo) applica una forza verso il basso e un movimento laterale. Questo rompe gli ossidi superficiali e favorisce la diffusione atomica allo stato solido attraverso i punti di contatto metallici.
- Punti di forza: Funziona a basse temperature (spesso <30% T_m). Ciò consente agli ingegneri di incorporare sensori, fibre ottiche o di realizzare strati multimetallici (ad esempio, Al-Cu, Ti-Acciaio) senza creare composti intermetallici fragili.
2.2 Produzione additiva di metalli basata sulla fusione
I sistemi di fusione utilizzano fonti di calore concentrate per fondere polvere o filo metallico in una piccola pozza di fusione, che si solidifica mentre si muove. I due gruppi principali sono Fusione a letto di polvere (PBF) E Deposizione di energia diretta (DED).
3. Tecnologie principali: LPBF, EBM e DED
  Laser Powder Bed Fusion (LPBF)        Electron Beam Melting (EBM)          Directed Energy Deposition (DED)
 ┌──────────────────────────────┐     ┌──────────────────────────────┐     ┌──────────────────────────────┐
 │ • Fiber Laser Source         │     │ • High-Energy Electron Gun   │     │ • Diode/CO2 Laser or Arc     │
 │ • Argon Inert Gas Shield     │     │ • High Vacuum Chamber        │     │ • Coaxial Powder/Wire Nozzle │
 │ • Low Preheat Temperatures   │     │ • High Preheat (600-1000°C)  │     │ • Local Gas Shielding        │
 │ • Fine Fine Details & Finish │     │ • Low Stress / Fast Scan     │     │ • High Deposition Rates      │
 └──────────────────────────────┘     └──────────────────────────────┘     └──────────────────────────────┘
3.1 Fusione laser a letto di polvere (LPBF / SLM)
Meccanismo di processo
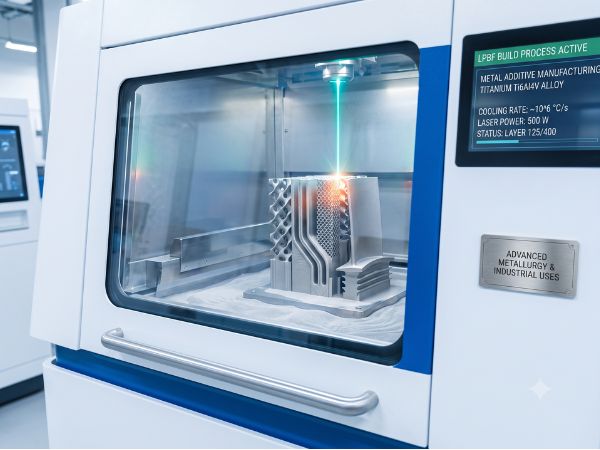
LPBF (chiamato anche Selective Laser Melting, SLM; Direct Metal Laser Sintering, DMLS; o Selective Laser Sintering, SLS / Selective Heat Sintering, SHS) utilizza un laser a fibra (da 200 W a 1000 W) puntato da specchi galvanometrici veloci. Una lama di precisione distribuisce un sottile strato di polvere metallica (da 15 a 53 μm) su una piastra di costruzione all’interno di una camera di costruzione sigillata. Un gas inerte (argon o azoto) mantiene i livelli di ossigeno al di sotto di 100 ppm. Il laser scansiona il percorso dello strato, fondendo completamente la polvere metallica in uno strato solido.
       [Galvanometer Scanner] ───┐
                                 │ Laser Beam
                                 ▼
   [Powder Reservoir] ──> [Recoater Blade] ──> [Powder Bed] ──> [Laser Melt Pool]
                                                                     │
                                                               [Substrate Plate]
                                                                     │
                                                              [Elevator Down]
Punti di forza
- Alta precisione: Mantiene tolleranze fino a $\pm0,05\,\text{mm}$ e finiture superficiali pulite ($Ra \approx 6,3 – 15\,\mu\text{m}$).
- Forme complesse: Crea pareti sottili, canali di raffreddamento interni e griglie reticolari complesse (come le forme giroidali o le forme primitive di Schwarz).
- Ampia selezione di leghe: Compatibile con leghe di produzione collaudate (316L, 17-4PH, Ti6Al4V, Inconel 718, CoCr, AlSi10Mg).
Limiti
- Stress termico: Le brusche variazioni di temperatura ($\Delta T$) causano elevate tensioni interne, che richiedono ancoraggi di supporto e un trattamento termico di distensione post-stampa.
- Lavoro di post-produzione: La rimozione dei supporti richiede il taglio a filo elettroerosivo, la molatura o la fresatura CNC.
- Velocità di compilazione: Velocità di costruzione del volume inferiori rispetto ai metodi DED.
Usi tipici
- Pale di turbine aerospaziali, iniettori per motori a razzo a propellente liquido, inserti di raffreddamento per stampi a iniezione, impianti dentali e protesi articolari personalizzate.
3.2 Fusione mediante fascio di elettroni (EBM)
Meccanismo di processo
Commercializzata inizialmente da Arcam (ora GE Additive), la tecnologia EBM utilizza un cannone elettronico ad alta tensione (60 kV) per accelerare gli elettroni a una velocità compresa tra 0,1 e 0,4 volte la velocità della luce. Bobine magnetiche focalizzano e guidano il fascio di elettroni su un letto di polvere metallica a grana grossa (45-105 μm). L’intero processo di costruzione si svolge all’interno di una camera ad alto vuoto (10⁻⁴ – 10⁻⁵ mbar).
          [Electron Gun / Cathode]
                     │ High Voltage Beam
                     ▼
         [Electromagnetic Lenses] (Focus & Deflect)
                     │
                     ▼
   [Vacuum Chamber: 10^-4 mbar] ──> [Preheated Powder Bed: 600–1000°C]
Prima di fondere ogni strato, il fascio di elettroni scansiona il letto di polvere ad alta velocità ($>10,000\,\text{mm/s}$) per preriscaldare il letto di polvere per $600^\circ\text{C} – 1000^\circ\text{C}$. Questa leggera fase di sinterizzazione mantiene il letto caldo, riducendo gli shock termici durante la fase di fusione primaria.
Punti di forza
- Bassa tensione termica: Il preriscaldamento del piano di stampa appiattisce i gradienti termici, mantenendo basse le sollecitazioni interne e consentendo la stampa senza supporti di pezzi complessi.
- Atmosfera sottovuoto: Blocca l’assorbimento di ossigeno nei metalli reattivi (Ti6Al4V, alluminuro di titanio TiAl).
- Velocità di scansione elevate: I deflettori a bobina magnetica spostano il fascio quasi istantaneamente su più punti.
Limiti
- Superficie più ruvida: Le particelle di polvere più grandi producono superfici più ruvide (Ra ≈ 20 – 50 μm), che richiedono la lavorazione CNC sulle superfici di contatto funzionali.
- Elevati costi operativi: Le pompe per alto vuoto e le ottiche a fascio di elettroni aumentano i costi delle apparecchiature.
- Meno leghe: Lavora principalmente su leghe conduttive con caratteristiche di sinterizzazione verificate ($\text{Ti6Al4V}$, $\text{Ti-48Al-2Cr-2Nb}$, $\text{CoCrMo}$).
Usi tipici
- Pale strutturali per turbine di motori a reazione (in titanio e alluminio), staffe aerospaziali e coppe ortopediche per l’anca.
3.3 Deposizione di energia direzionata (DED / LMD)
Meccanismo di processo
I sistemi DED (noti anche come Laser Metal Deposition, LMD; Laser Engineered Net Shaping, LENS; Direct Light Fabrication, DLF; o Wire Arc Additive Manufacturing, WAAM) alimentano polvere o filo direttamente in un bagno di fusione creato da un laser, un fascio di elettroni o un arco elettrico. Montato su portali CNC multiasse o bracci robotici, l’ugello deposita il metallo direttamente su pezzi esistenti o piastre di base.
       [Laser / Arc Power Source]
                  │
                  ▼
   [Coaxial Powder Feed / Wire Feed] ──> [Focused Thermal Melt Pool]
                                                 │
                                     [Substrate Component / Part]
                                                 │
                                   [Multi-Axis Robotic Motion]
Punti di forza
- Elevati tassi di compilazione: La portata del materiale varia da $0,5\,\text{kg/h}$ (sistemi laser a polvere) fino a $>5\,\text{kg/h}$ (WAAM ad arco di filo).
- Grandi volumi di costruzione e riparazione: L’assenza di vincoli di spazio di costruzione consente di effettuare riparazioni su alberi di turbine di grandi dimensioni, flange usurate o di aggiungere nervature a componenti forgiati.
- Miscele multimateriale: Le due tramogge per polveri consentono di miscelare al volo diverse proporzioni di composizione per realizzare materiali a gradiente funzionale (FGM).
Limiti
- Risoluzione più grossolana: La scarsa precisione e le superfici ruvide richiedono una finitura secondaria tramite macchine CNC.
- Strutture a grana più grossa: Un elevato apporto di calore crea pozze di fusione più grandi e un raffreddamento più lento, che portano alla formazione di grani direzionali più grandi.
- Restrizioni relative agli sbalzi: Impossibile stampare sporgenze orizzontali sottili non supportate o piccole griglie senza rotazione continua su più assi.
Usi tipici
- Riparazione di blisk di turbine, rivestimento di punte di perforazione petrolifera, grandi travi trasversali strutturali (WAAM) e gonne degli ugelli dei razzi.
3.4 Matrice di confronto tecnologico
| Parametri operativi | Fusione laser a letto di polvere (LPBF) | Fusione mediante fascio di elettroni (EBM) | Deposizione di energia diretta (DED) |
|---|---|---|---|
| Fonte di calore | Laser a fibra (200 – 1000 W) | Fascio di elettroni (60 kV) | Laser a fibra/diodo, ad arco, al plasma |
| Materie prime | Cipria fine (15 – 53 μm) | Polvere grossolana (45 – 105 μm) | Polvere grossolana (45 – 150 µm) / Filo |
| Creare atmosfera | Gas inerte (argon/azoto) | Vuoto alto ($10^{-4}\,\text{mbar}$) | Getto di gas inerte di protezione / Scatola sigillata |
| Temperatura di preriscaldamento del letto | Temperatura ambiente fino a 200°C (fino a 500°C) | $600^\circ\text{C} – 1000^\circ\text{C}$ | Induzione non riscaldata/localizzata |
| Precisione dimensionale | Alto ($\pm0.05\,\text{mm}$) | Moderato ($\pm0.2\,\text{mm}$) | Basso ($\pm0,5 – 1,0\,\text{mm}$) |
| Finitura superficiale ($Ra$) | $6,3 – 15\,\mu\text{m}$ | $20 – 50\,\mu\text{m}$ | $>40\,\mu\text{m}$ |
| Velocità di deposizione | Basso (10 – 100 cm³h) | Medio (100 – 500 cm³h) | Alto ($500 – 5000+\,\text{cm}^3\text{/h}$) |
| Stress residuo | Livello molto alto (necessita di supporto e riduzione dello stress) | Basso (riduzione durante il preriscaldamento) | Da moderato ad alto |
| Obiettivo primario | Dettagli raffinati, pareti sottili, canali interni | Componenti strutturali in lega reattiva di medie e grandi dimensioni | Fabbricazione, riparazione e rivestimento su larga scala |
4. La catena tecnica MAM end-to-end
La trasformazione del metallo grezzo in un componente finito e certificato per il volo richiede un’attenta gestione in tre fasi: Pre-elaborazione, Produzione in corso, E Post-elaborazione.
┌──────────────────────────────────────────────────────────────────────────────────────────┐
│                             END-TO-END MAM PROCESS CHAIN                                 │
└──────────────────────────────────────────────────────────────────────────────────────────┘
  [1. PRE-PROCESSING]
   ├── Feedstock Prep: Gas Atomization (GA), PREP, Wire Drawing, Water Spinning
   └── Digital Design: CAD -> Topology Optimization -> Lattice Tuning -> Slicing (STL)
          │
          ▼
  [2. IN-PROCESS MANUFACTURING]
   ├── Energy-Powder Physics (Melt Pool Dynamics, Cooling Rates 10^3–10^6 °C/s)
   └── Parameter Tuning: Laser Power, Scan Speed, Hatch Spacing, Layer Thickness, Gas Atmosphere
          │
          ▼
  [3. POST-PROCESSING]
   ├── Support Removal & CNC Finish Machining
   ├── Stress Relief & Solution Heat Treatment (e.g., Laves Phase Dissolution)
   └── Hot Isostatic Pressing (HIP): Closing Internal Gas Porosity & Micro-Cracks
4.1 Fase di pre-elaborazione
Produzione delle materie prime e qualità delle polveri
Le caratteristiche della polvere determinano la stabilità della costruzione e i tassi di difettosità. I parametri chiave includono Distribuzione granulometrica (PSD), Sfericità, Densità di particelle satellitari, Contenuto di ossigeno/azoto, Porosità interna (sfere cave), E Flusso di sala.
 Powder Atomization Methods:
 1. Gas Atomization (GA):         Liquid Stream ──(Supersonic Gas Jets)──────> Spherical Powder
 2. Plasma Rotating Electrode:   Rotating Rod  ──(Plasma Torch + Centrifugal Force)──> Ultra-Pure Powder
 3. Ultrasonic Atomization:     Liquid Stream ──(Ultrasonic Vibrating Horn)───> Fine Droplets
- Atomizzazione del gas (GA):
- Processo: Il metallo liquido fuoriesce da un ugello in ceramica e incontra getti di gas inerte ad alta velocità (argon/azoto). L’energia cinetica frantuma il flusso in goccioline finissime, che si arrotondano e si solidificano trasformandosi in polvere sferica.
- Caratteristiche: Produce grandi quantità, ma il gas intrappolato può creare minuscole sfere cave (“polvere cava”), causando porosità gassosa nelle parti stampate.
- Processo di elettrodo rotante al plasma (PREP):
- Processo: Una barra di lega in rapida rotazione (>15.000 giri/minuto) ha la punta fusa da una torcia al plasma. La forza centrifuga proietta le goccioline di liquido dal bordo in un serbatoio di raccolta riempito di gas inerte.
- Dinamiche di rottura: Le goccioline si formano tramite separazione diretta, rottura della linea liquida e rottura del film liquido. La rottura del film liquido produce distribuzioni dimensionali più ampie con forme occasionalmente irregolari.
- Caratteristiche: Produce una polvere altamente sferica, priva di particelle satelliti e vuoti. Ideale per leghe di titanio ad alta purezza (Ti6Al4V) e superleghe.
- Atomizzazione ultrasonica:
- Processo: Utilizza onde sonore ad alta frequenza provenienti da un corno di contatto o da un trasduttore per frantumare il metallo fuso in goccioline uniformi.
Produzione di materie prime per fili metallici
Per le piattaforme DED a filo, la qualità dipende dalla purezza della composizione, dalla pulizia della superficie, dalle tolleranze del diametro, dall’attrito di alimentazione del filo e dalla colata del filo. I percorsi di produzione includono:
- Schema di collegamento: Il principale percorso industriale per le leghe duttili, i metalli a memoria di forma (SMA) e le leghe ad alta entropia (HEA).
- Rotazione dell’acqua: Creato da Ohnaka et al.Questo processo raffredda i getti di metallo liquido all’interno di un anello d’acqua rotante per produrre un filo amorfo a memoria di forma.
- Metodo di rivestimento del vetro: Utilizzato per micro/nanofili sottili (ad esempio, leghe amorfe a base di Fe e Ni, microfili di $\text{Cu-Sn}$ e $\text{Ni}_2\text{MnGa}$).
- Estrazione da fusione: Presentato da Maringer e Mobley (1972)Una ruota raffreddata che ruota velocemente tocca un bagno di metallo fuso, estraendo sottili filamenti di filo (leghe amorfe a base di $\text{Zr}$ e $\text{Ti}$).
Flusso di lavoro digitale e ottimizzazione geometrica
Le fasi digitali ottimizzano la geometria specificamente per la produzione additiva anziché per la lavorazione sottrattiva:
[CAD 3D Solid Model] ──> [Topology Optimization] ──> [Lattice Structure Integration]
                                                             │
[Machine Toolpath Code] <── [2D Layer Slicing] <─── [STL / AMF File Conversion]
- Ottimizzazione topologica (TO): Gli algoritmi riorganizzano il materiale in base ai modelli di carico, concentrando la resistenza dove si focalizzano le sollecitazioni e rimuovendo il metallo superfluo per massimizzare il rapporto rigidità-peso ($E/\rho$).
- Integrazione reticolare: Consente di inserire reticoli a superficie minima triplamente periodica (TPMS) o reticoli a celle unitarie (come IsoTruss o a traliccio ottetto) in spazi aperti per costruire strutture mediche porose o scambiatori di calore leggeri.
- Progettazione generativa: Utilizza simulazioni multifisiche per iterare le geometrie in funzione simultanea di peso, resistenza, controllo termico e orientamento di stampa.
4.2 Fisica termica in corso di processo
Durante la stampa a fusione, l’energia laser colpisce la polvere in intervalli di tempo di microsecondi. Le rapide velocità di raffreddamento (10³ – 10⁶ °C/s) e i forti gradienti termici (nabla T) inducono trasformazioni di fase fuori dall’equilibrio.
                  ┌─────────────────────────────────────────┐
                  │ Focused Laser Beam / Energy Input       │
                  └────────────────────┬────────────────────┘
                                       │
                                       ▼
                  ┌─────────────────────────────────────────┐
                  │ Keyhole / Conduction Melt Pool Dynamics │
                  │  • Thermal Gradient (∇T)                │
                  │  • Rapid Cooling: 10^3 – 10^6 °C/s      │
                  └────────────────────┬────────────────────┘
                                       │
       ┌───────────────────────────────┴───────────────────────────────┐
       │                                                               │
       ▼                                                               ▼
┌───────────────────────────────────────────┐     ┌───────────────────────────────────────────┐
│ Primary Process Parameters                │     │ Physical Phenomena Driven                 │
│ • Laser Power (P), Scan Speed (v)         │     │ • High Nucleation Rate / Fine Grains      │
│ • Hatch Spacing (h), Layer Thickness (t)  │     │ • Non-Equilibrium Metastable Phases      │
│ • Volumetric Energy Density (VED = P/vht) │     │ • Residual Stress & Marangoni Convection  │
└───────────────────────────────────────────┘     └───────────────────────────────────────────┘
Osservazioni derivanti dalla ricerca empirica
- Regolazione del preriscaldamento laser (Bagehorn et al.): Il preriscaldamento della piastra di base riduce le sollecitazioni termiche, diminuisce il consumo di energia del laser, migliora la bagnatura della polvere e previene la formazione di crepe nei pezzi senza compromettere la tolleranza dimensionale.
- Atmosfera di gas inerte e raffreddamento (Khorasani et al.): Il gas inerte puro previene l’ossidazione del metallo. Velocità di raffreddamento estreme (10^3 – 10^6 °C/s) aumentano i tassi di nucleazione termica e limitano la crescita dei grani, creando microstrutture raffinate.
- Dinamica del bagno di fusione (Bruschi et al.): La forma del bagno di fusione, i gradienti di temperatura e il comportamento di solidificazione dipendono dalle interazioni tra i parametri:
$$\text{VED} = \frac{P}{v \cdot h \cdot t}$$
(Dove $P$ = Potenza laser, $v$ = Velocità di scansione, $h$ = Spaziatura tra le tratteggiature, $t$ = Spessore dello strato).
- Preriscaldamento del letto di polvere EBM (Wang Yajuan et al.): Il preriscaldamento dei letti di polvere a $600^\circ\text{C} – $1000^\circ\text{C}$ stabilizza le temperature, riduce i gradienti termici e migliora l’adesione tra gli strati.
- Vuoto della camera EBM (Cui Yadi e altri): Gli ambienti ad alto vuoto (10⁻⁴ mbar) impediscono l’assorbimento di ossigeno nelle leghe di titanio.
- Movimento di scansione del fascio (Li Longfei et al.): Il rapido movimento del raggio riduce il tempo di contatto del laser, mantenendo costanti gli apporti di energia e limitando al contempo l’accumulo complessivo di stress termico interno.
- Interdipendenza dei parametri EBM (Yu et al.): La corrente del fascio, lo scostamento di messa a fuoco, la velocità e le impostazioni di preriscaldamento del piano interagiscono per modificare i confini di crescita dei grani.
- Alimentazione in polvere DED (Qin Renyao et al.): L’erogazione sincrona della polvere crea pozze di fusione dense con porosità di massa minima e forti proprietà meccaniche.
- Schermatura DED all’aria aperta (Wu Yuqin et al.): Nelle celle robotizzate aperte, la schermatura localizzata con gas inerte protegge i bagni di saldatura dall’ossidazione.
- Modelli di calore DED (Huang Weibo et al.): Una maggiore potenza totale in ingresso produce gradienti termici più netti, formando grani dendritici direzionali più grandi rispetto al metodo LPBF.
4.3 Fase di post-elaborazione (sblocco delle prestazioni del materiale)
I pezzi stampati presentano tensioni interne, microstrutture non in equilibrio, grani anisotropi e occasionali microvuoti. Un post-trattamento mirato risolve questi problemi per soddisfare le specifiche di utilizzo finale.
As-Printed Part ──> [1. Support Removal] ──> [2. Stress Relief Heat Treat] ──> [3. Hot Isostatic Pressing] ──> [4. Finish Machining]
 (High Residual      (EDM / CNC Cut)          (Dissolve Brittle Phases,          (Apply 100-200 MPa Argon Pressure   (Precision Surface
  Stress & Porosity)                           e.g., Laves Phase)                  at Elevated Temperatures)            Grinding / Polishing)
Rimozione dei supporti e lavorazione delle superfici
I pezzi vengono tagliati da piastre di costruzione mediante elettroerosione a filo (Wire EDM) o seghe a nastro. I supporti vengono rimossi con utensili manuali o fresatrici CNC, seguiti dalla lavorazione finale delle superfici di accoppiamento critiche e dei fori filettati.
Trattamento termico e allineamento della microstruttura
I cicli termici controllati alleviano la tensione interna, favoriscono la ricristallizzazione e dissolvono le fasi fragili non in equilibrio.
- Dissoluzione della fase di Laves nelle superleghe (Luo et al.): Nell’Inconel 718 ($\text{IN718}$) stampato tramite LPBF, la segregazione del niobio crea una fase intermetallica di Laves fragile $(\text{Ni, Co, Fe})_2(\text{Nb, Ti, Si})$ lungo i bordi dei grani. Questa fase riduce la duttilità a trazione e la durata a fatica.
- Il trattamento termico di solubilizzazione tra $980^\circ\text{C}$ e $1230^\circ\text{C}$ modifica questa struttura:
- A temperature comprese tra 980°C e 1000°C, le reti di Laves continue si disgregano in piccole particelle individuali.
- A 1080°C, la fase di Laves si trasforma in forme globulari rotonde.
- Al di sopra di $1180^\circ\text{C} – 1230^\circ\text{C}$, la fase di Laves si dissolve completamente nella matrice $\gamma$. Questo omogeneizza la struttura e rilascia il niobio per la precipitazione di rinforzo ($\gamma-\text{Ni}_3\text{Nb}$).
Pressatura isostatica a caldo (HIP)
La pressatura isostatica a caldo sottopone i pezzi a temperature elevate simultanee (1000°C – 1200°C) e ad alta pressione di gas (100 – 200 MPa di argon) all’interno di un recipiente a pressione.
       Ar Argon Pressure (100–200 MPa) ──┐
                                          │
   Elevated Temp (1000–1200°C) ───────> [HIP Chamber] ──> [Plastic Flow & Plastic Yielding]
                                                                   │
   Internal Void Collapse <────────────────────────────────────────┘
- Fisica della chiusura del vuoto: L’elevata temperatura e la pressione uniforme del gas circostante innescano un flusso plastico locale, uno scorrimento viscoso e una diffusione atomica attraverso le pareti dei vuoti interni. Ciò provoca il collasso di fori, pori di gas e vuoti dovuti alla mancanza di fusione senza alterare le dimensioni esterne del pezzo.
- Modifiche della microstruttura nella superlega IN738-0.3C prodotta mediante LPBF:
- La tomografia computerizzata a raggi X ad alta risoluzione mostra che il trattamento HIP riduce il volume totale dei pori a valori prossimi allo zero (>99,9% della densità teorica).
- I bordi del bagno di fusione, così come stampati, si dissolvono e le fini strutture dendritiche ricristallizzano in grani equiassiali uniformi, migliorando la resistenza allo scorrimento viscoso ad alta temperatura.
5. Applicazioni industriali e casi d’uso reali
                               ┌─────────────────────────────────────────┐
                               │       MAM Industrial Applications       │
                               └────────────────────┬────────────────────┘
                                                    │
         ┌──────────────────────────────────────────┼──────────────────────────────────────────┐
         │                                          │                                          │
  [Aerospace & Defense]                     [Medical & Bioengineering]               [Automotive Manufacturing]
  ├── Topology-Optimized Brackets           ├── Porous Ti6Al4V Bone Implants         ├── Engine Upper Covers (Al-Alloy)
  ├── 8-Node IsoTruss Cooling               ├── TPMS Structural Biomaterials         ├── WAAM Lightweight Crossbeams
  └── Integrated Combustion Chambers        └── Custom Craniofacial Plates           └── Conformal Cooled Molds
5.1 Aerospaziale e Difesa
La progettazione aerospaziale si concentra sulla riduzione del peso; la riduzione della massa consente di risparmiare carburante e aumentare la capacità di carico utile.
- Riduzione del peso tramite ottimizzazione topologica: Le staffe dei motori degli aeromobili, le cerniere strutturali e i supporti per i satelliti sono stati riprogettati con un’ottimizzazione topologica, riducendo il peso del 30% – 55% pur mantenendo la resistenza.
- Gestione termica: Gli scambiatori di calore utilizzano IsoTruss a 8 nodi Reticoli reticolari spaziali e percorsi di raffreddamento interni per massimizzare le superfici di dissipazione del calore per unità di volume.
- Consolidamento delle parti: Le camere di combustione e gli iniettori di carburante dei motori a razzo, un tempo realizzati con centinaia di componenti separati lavorati meccanicamente, vengono ora combinati in un unico blocco LPBF (Laser Phase Blowback). Ciò riduce i tempi di assemblaggio ed elimina i punti di potenziale perdita.
5.2 Medicina e bioingegneria
Gli impianti ortopedici richiedono una rigidità meccanica compatibile con quella dell’osso umano, oltre a reti porose per l’integrazione biologica.
 Solid Titanium Implants ──────> Elastic Modulus Mismatch (~110 GPa vs ~15 GPa) ──> Stress Shielding & Bone Loss
 Porous Ti6Al4V Lattice Implants ─> Tuned Elastic Modulus (~15-20 GPa) ───────────> Osseointegration & Long-Term Stability
- $\text{Ti6Al4V}$ Impianti porosi: I sistemi LPBF ed EBM stampano impianti su misura (coppe per anca, gabbie spinali) utilizzando $\text{Ti6Al4V}$. I reticoli porosi aperti (porosità del 50% – 70%, dimensione dei pori di 300 – 600 μm) abbassano il modulo elastico strutturale ($E$) fino a farlo corrispondere a quello dell’osso umano (circa 1,5 – 3 GPa). Questo impedisce protezione dalle sollecitazioni mentre aiuta le cellule ossee a crescere nella struttura (osteointegrazione).
- Super-biomateriali e geometrie TPMS: Strutture biocompatibili costruite con Superfici minime triplamente periodiche (TPMS) (come le forme giroidali o a diamante) e favi auxetici rientranti Migliorano la distribuzione delle sollecitazioni e l’assorbimento di energia, aumentando la durata a fatica sotto carichi ciclici.
5.3 Produzione automobilistica
La progettazione automobilistica si concentra sulla prototipazione rapida, sulla riduzione degli utensili e sulle piccole serie di produzione.
- Componenti del motore: I coperchi delle valvole del motore, stampati in leghe di alluminio ad alta resistenza ($\text{AlSi10Mg}$, Scalmalloy), resistono alle alte temperature di esercizio e alle sollecitazioni vibratorie.
- Strutture portanti realizzate da WAAM: La tecnologia di produzione additiva ad arco di filo (WAAM) stampa traverse del telaio e componenti del telaio per veicoli speciali, riducendo i tempi di realizzazione degli stampi da mesi a giorni.
- Stampi per raffreddamento conforme: Gli inserti per stampi a iniezione stampati con tecnologia LPBF, dotati di percorsi di raffreddamento interni conformi, seguono fedelmente i contorni della cavità. Ciò riduce i tempi del ciclo di stampaggio del 20% – 40% e minimizza la deformazione dei pezzi.
6. Principali sfide del settore e roadmap futura
L’adozione diffusa della tecnologia MAM nella produzione critica dipende dalla risoluzione di diversi colli di bottiglia ingegneristici:
                  ┌─────────────────────────────────────────┐
                  │   MAM Technical Bottlenecks & Roadmap   │
                  └────────────────────┬────────────────────┘
                                       │
  ┌──────────────────────┬─────────────┴────────────┬──────────────────────┐
  │                      │                          │                      │
  ▼                      ▼                          ▼                      ▼
[Standardization &     [Multi-Physics          [In-Situ Closed-       [Synergistic Stress
 Qualification]        Simulation]              Loop Control]          & Defect Tuning]
 • Database build      • Melt pool dynamics     • Real-time optical    • Grain refinement
 • Parameter windows   • Residual stress fields   tomography / IR      • Phase suppression
6.1 Standardizzazione e qualificazione dei materiali
Lievi variazioni nei lotti di polvere, nella qualità della polvere riciclata, nelle condizioni delle lenti ottiche o nell’umidità ambientale causano differenze di proprietà tra le diverse macchine e le diverse serie di produzione.
- Bersaglio: Creazione di database condivisi sulle proprietà dei materiali, regole di qualificazione delle macchine e confini di processo standardizzati tra gli enti di settore (FAA, ESA, ISO, ASTM).
6.2 Simulazione multifisica ad alta fedeltà
La verifica dei parametri tramite tentativi ed errori è lenta e costosa.
- Bersaglio: Sviluppo di strumenti di modellazione agli elementi finiti (FEM) multiscala per simulare la dinamica del bagno di fusione, la convezione di Marangoni, la formazione di keyhole, le sollecitazioni termiche interne e la crescita dei grani microstrutturali prima di eseguire la stampa fisica.
6.3 Monitoraggio in situ e controllo a circuito chiuso
L’ispezione post-produzione tramite tomografia computerizzata a raggi X (TC) può risultare costosa per le produzioni di massa.
- Bersaglio: Installazione di pacchetti di monitoraggio multisensore, che combinano telecamere ottiche ad alta velocità, sensori termici a infrarossi (IR) e spettrometri ottici. Collegati a sistemi di intelligenza artificiale edge, questi strumenti individuano fori o difetti di fusione durante la stampa, regolando automaticamente la potenza del laser o la velocità di scansione per correggere i difetti in tempo reale.
6.4 Microstruttura e controllo delle tensioni residue
La rapida solidificazione crea tensioni termiche residue, microfratture e crescita direzionale dei grani.
- Bersaglio: Progettazione di leghe specializzate specificamente adattate alla lavorazione additiva (come polveri trattate con nanoparticelle per l’affinamento della grana), unitamente a una gestione termica personalizzata e a trattamenti termici post-stampa per bilanciare resistenza e duttilità.
7. Domande frequenti (FAQ)
D1: Quali sono le principali differenze fisiche tra LPBF ed EBM?
Risposta: LPBF utilizza un laser a fibra in una camera a gas inerte a temperature più basse, mentre EBM utilizza un fascio di elettroni in una camera ad alto vuoto con un preriscaldamento del letto di polvere ad alta temperatura (600°C – 1000°C).
A causa di questa differenza, la LPBF consente di ottenere finiture superficiali più pulite (Ra ≈ 6 – 15 μm) e dettagli più fini, ma presenta tensioni interne più elevate. La EBM produce componenti con tensioni interne molto basse, risultando efficace per metalli sensibili alle cricche come il Ti6Al4V e il TiAl, sebbene con una finitura superficiale più ruvida (Ra ≈ 20 – 50 μm).
D2: Perché la pressatura isostatica a caldo (HIP) è necessaria per le parti metalliche stampate in 3D?
Risposta: Il processo HIP applica simultaneamente calore elevato (1000°C – 1200°C) e alta pressione del gas (100 – 200 MPa) per chiudere i pori interni, i fori e le microfratture, portando la densità del pezzo oltre il 99,9%.
Anche le stampe a fusione ottimizzate possono conservare minuscoli vuoti interni. L’alta pressione e il calore inducono un flusso plastico localizzato e una diffusione atomica attraverso le pareti dei pori, sigillando i vuoti interni senza alterare le dimensioni esterne, il che migliora la resistenza alla fatica sotto carico.
D3: I fili metallici possono sostituire completamente le polveri metalliche nella produzione additiva?
Risposta: No, i materiali di partenza in filo non possono sostituire completamente le polveri perché i processi di lavorazione a filo non hanno la risoluzione necessaria per realizzare dettagli fini, pareti sottili e canali interni complessi.
I materiali di alimentazione in filo (utilizzati in DED e WAAM) offrono velocità di costruzione elevate (>2-5 kg/h) e costi delle materie prime inferiori, il che li rende utili per grandi telai strutturali e riparazioni. Tuttavia, i materiali di alimentazione in polvere (utilizzati in LPBF e EBM) rimangono necessari per elementi piccoli e di alta precisione, reticoli complessi e percorsi di raffreddamento conformi.
D4: Quali leghe metalliche sono le più utilizzate oggi nella produzione additiva?
Risposta: Le leghe più utilizzate sono il titanio ($\text{Ti6Al4V}$), le superleghe di nichel ($\text{IN718}$), l’alluminio ($\text{AlSi10Mg}$), gli acciai inossidabili ($\text{316L}$, $\text{17-4PH}$) e il cobalto-cromo ($\text{CoCrMo}$).
Ciascun metallo risponde a specifiche esigenze applicative:
- Leghe di titanio ($\text{Ti6Al4V}$, Classe 5 / Classe 23): Protesi aerospaziali e impianti articolari medicali.
- Superleghe di nichel ($\text{Inconel 718}$, $\text{Inconel 625}$, $\text{IN738}$): Componenti per turbine ad alta temperatura e ugelli per razzi.
- Leghe di alluminio ($\text{AlSi10Mg}$, $\text{Scalmalloy}$): Scambiatori di calore e coperture del motore leggeri.
- Acciai inossidabili ($\text{316L}$, $\text{17-4PH}$): Attrezzature, strumenti medicali e accessori industriali.
- Cobalto-cromo ($\text{CoCrMo}$): Corone dentali e impianti articolari ortopedici.
8. Riepilogo finale e prospettive tecniche
La produzione additiva di metalli (MDM) si è evoluta da semplice strumento di prototipazione a processo digitale per la produzione in serie di componenti critici nei settori aerospaziale, medicale e automobilistico. Il raggiungimento di una qualità ripetibile dei pezzi richiede un controllo attivo in ogni fase della catena: dalla meccanica dell’atomizzazione delle polveri (GA, PREP) e dall’ottimizzazione del design geometrico alla dinamica del bagno di fusione (velocità di raffreddamento di 10³ – 10⁶ °C/s) e alle fasi termiche post-stampa (HIP, trattamento in soluzione).
Con il continuo sviluppo di sistemi di rilevamento ottico in tempo reale, strumenti di simulazione multifisica e leghe additive personalizzate, la MAM (Material Additive Manufacturing) offrirà maggiore flessibilità di progettazione, efficienza dei materiali e prestazioni strutturali in diversi settori dell’ingegneria avanzata.
Metadati relativi ad autore e fonte
- Autore principale: Felix Lee, CEO e ingegnere metallurgico principale presso Forgecise — Specializzato in metallurgia delle polveri, progettazione dell’interazione laser-materiale e gestione di impianti di produzione additiva.
- Riferimento accademico fondamentale: Bai Yuhao, Shen Leilei, Wang Xudong, Zheng Liuwei (Facoltà di Scienza e Ingegneria dei Materiali, Università di Tecnologia di Taiyuan e Centro di Analisi e Collaudo). Originariamente pubblicato in Tecnologia di lavorazione a caldo (2026, Vol. 55, n. 7) / Ripubblicato da Fusioni speciali e leghe non ferrose.