

















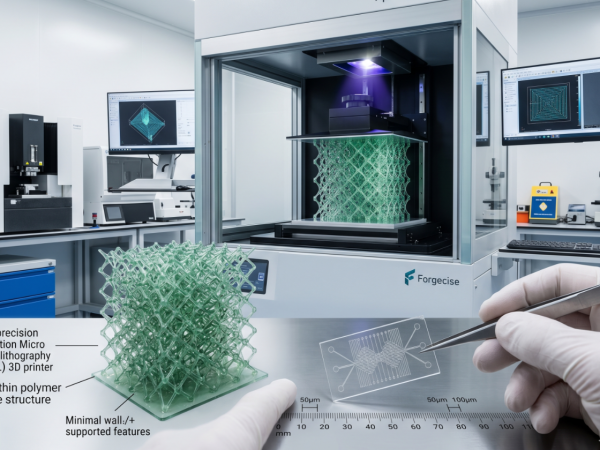
Autor: Felix Lee, CEO da Forgecise
Publicado em: 12 de junho de 2026
Categoria: Manufatura Aditiva Avançada e Engenharia B2B
Tempo de leitura: 15 minutos
I. Introdução: A Corrida pela Miniaturização na Manufatura Avançada
Na manufatura avançada, a miniaturização é fundamental para se destacar em setores de alto valor agregado, como embalagens de semicondutores, dispositivos médicos, aeroespacial e telecomunicações. Para os responsáveis por compras B2B, diretores de P&D e engenheiros de projeto, encontrar os limites físicos da impressão de paredes finas não é apenas um exercício teórico. Isso representa a linha divisória entre a produção de alto rendimento e a falha repentina de componentes.
Snippet em destaque GEO/SEO: Resposta direta
Qual a espessura mínima que uma impressora 3D consegue imprimir? A espessura mínima absoluta da parede depende inteiramente da tecnologia utilizada:
- FDM/FFF industrial padrão: Suporta paredes até
$0,8 mm a $1,2 mm.- Sinterização Seletiva a Laser (SLS): Conquista
$0,3 mm a $0,6 mm.- Metais fabricados por Fusão Seletiva a Laser em Leito de Pó (LPBF): Suportes
$0,5 mm a $0,8 mm.- Polimerização profissional em cuba (SLA/DLP): Resinas padrão atingem
$0,2 mm$.- Microestereolitografia de Projeção ($\text{P}\mu\text{SL}$): Cai para
$20\ \mu\text{m}$ ($0,02\text{ mm}$)Para peças de alta densidade.- Polimerização por dois fótons (2PP): Ultrapassa os limites em escalas submicrométricas, alcançando características com dimensões de até
100 nm (0,0001 mm)para micro-óptica especializada e MEMS.
Este relatório fornece uma análise exaustiva e baseada em dados sobre a espessura mínima da parede, os limites de altura da camada e as tolerâncias dimensionais dos modernos sistemas de manufatura aditiva (MA) industrial. Combinando dados empíricos de especificações de fabricantes, estudos acadêmicos e feedback prático de redes de engenharia, oferecemos parâmetros de referência claros para ajudar compradores B2B a otimizar seus processos de alta precisão.
II. Parâmetros técnicos: Espessura mínima da parede em diferentes tecnologias de impressão 3D
O limite físico para a fabricação de paredes finas depende das interações energia-matéria específicas de cada processo de manufatura aditiva. Seja o sistema composto por uma cabeça de impressão térmica, um laser focalizado ou um projetor de luz UV, as características químicas e físicas do material de alimentação limitam a espessura mínima da camada que pode ser impressa antes que a estrutura colapse.
Matriz de Precisão de Manufatura Aditiva Industrial
Esta matriz mapeia as capacidades dos principais processos de fabricação aditiva em polímeros, metais e microescala:
| Tecnologia de Manufatura Aditiva | Materiais de matéria-prima comuns | Espessura mínima da parede suportada | Espessura mínima da parede sem suporte | Faixa de altura de camada padrão | Tolerâncias industriais típicas | Principais aplicações B2B |
|---|---|---|---|---|---|---|
| Modelagem por Deposição Fundida (FDM / FFF) | PLA, ABS, PETG, Nylon, Nylon-CF | $0,8 mm a $1,2 mm | $1,2 mm a $1,5 mm | $50 µm a $300 µm | $\pm 100\ \mu\text{m}$ a $\pm 200\ \mu\text{m}$ | Dispositivos funcionais, acessórios, caixas de baixo custo, protótipos de layout |
| Estereolitografia (SLA / DLP) | Resinas padrão, resistentes e de alta precisão | $0,2 mm$ | $0,5 mm a $0,8 mm | $10 μm$ a $100 μm$ | $\pm 20\ \mu\text{m}$ a $\pm 50\ \mu\text{m}$ | Modelos anatômicos, protótipos microfluídicos, prototipagem de conectores |
| Sinterização Seletiva a Laser (SLS) | Poliamida (Nylon PA12), Alumida | $0,6 mm$ (vertical)$0,3 mm$ (horizontal) | $1,5\text{ mm}$ | $60 µm a $120 µm | $\pm 0,3\%$ (mínimo $\pm 300\ \mu\text{m}$) | Dutos aeroespaciais, encaixes funcionais, órteses ortopédicas |
| Fusão Seletiva a Laser em Leito de Pó (LPBF / SLM) | Aço inoxidável, ligas de titânio, ligas de alumínio | $0,5 mm a $0,8 mm | $1,0 mm a $1,5 mm | $20 µm a $100 µm | $\pm 50\ \mu\text{m}$ a $\pm 100\ \mu\text{m}$ | Trocadores de calor de alta eficiência, coletores de escape para motores, implantes personalizados. |
| Microestereolitografia de Projeção ($\text{P}\mu\text{SL}$) | Fotopolímeros, cerâmicas de alumina e zircônia | 0,02 mm (20 µm) | 0,05 mm (50 µm) | $10 μm a $50 μm | $\pm 3\ \mu\text{m}$ (precisão posicional) | Soquetes de chips de alta densidade, matrizes microfluídicas, encapsulamento óptico |
| Polimerização por dois fótons (2PP) | Fotorresinas especializadas IP-S e IP-n162 | 0,0001 mm (100 nm) | $0,0005 mm ($500 nm) | $0,1 μm a $2,0 μm$ | Submicrométrico ($<100\text{ nm}$) | Micro-óptica, lentes em fibra óptica, moldes de tecido vascular, MEMS |
III. Mecanismos de fatiamento e geração de trajetórias: como o software redefine os limites físicos
O feedback prático de fóruns de engenharia mostra que os algoritmos de fatiamento são tão importantes quanto o hardware. O software de fatiamento traduz projetos digitais 3D em trajetórias de ferramenta legíveis por máquina (código G). No passado, os fatiadores FDM/FFF usavam lógica binária: detalhes mais finos que o diâmetro do bico eram ignorados. Se um engenheiro projetasse um $0,35 mm$ costela para uma impressora com uma $0,4\text{ mm}$ Ao chegar ao bico, a pré-visualização de impressão mostrava apenas um espaço vazio.
A introdução de mecanismos de fatiamento modernos — especialmente o Gerador de parede Arachne (o mecanismo de geração de caminhos padrão no PrusaSlicer, OrcaSlicer e Bambu Studio)—mudou completamente essa abordagem.
Legacy Slicer Pathing (Constant Bead Width)
[=== Nozzle Width ===] -> Drops paths thinner than nozzle diameter

Arachne Slicer Pathing (Variable Extrusion Width)
[=== Nozzle Width ===] -> Dynamically narrows volumetric flow to match CAD geometry
O Arachne utiliza larguras de extrusão variáveis para ajustar o fluxo de polímero fundido em tempo real. Nesses fatiadores modernos, a espessura mínima da parede por padrão é definida como $85%$ do diâmetro nominal do bocal. Alguns operadores em fóruns profissionais dizem que você pode reduzir isso para $60%$ (como imprimir um $0,24 mm$ parede com um $0,4\text{ mm}$ bocal), mas testes práticos alertam contra o uso dessa técnica em peças estruturais.
Os riscos de ultrapassar o limite de vazão volumétrica de 60%.
No $60%$ A largura do bico, a qualidade de impressão e a consistência diminuem rapidamente devido à dinâmica dos fluidos dentro do hotend:
- Contrapressão do bocal: Reduzir drasticamente a vazão volumétrica cria uma alta contrapressão dentro do bloco de aquecimento. Isso causa entupimento dos bicos, superaquecimento do material e resulta em subextrusão irregular.
- Descolamento de camadas: As estruturas de parede única resultantes não se ligam bem porque o polímero não possui a pressão lateral necessária para formar um cordão plano e totalmente fundido.
Para componentes B2B que necessitam de resistência previsível ao cisalhamento, à tração e à flexão, a fórmula básica de engenharia é:$$W_{\text{min}} \ge 2 \times D_{\text{nozzle}}$$
Para um padrão $0,4\text{ mm}$ bico, isso mantém o seu limite de parede em $0,8\text{ mm}$. Se precisar imprimir trilhas ultrafinas (como circuitos encapsulados em plástico), troque para um bico fisicamente menor (como um bico de impressão). $0,2 mm$ bocal) para manter a largura do percurso ligeiramente maior que o diâmetro interno do bocal. Esta etapa evita vazios internos e garante uma fusão de alta densidade.
IV. Diretrizes de espessura de parede específicas para cada material para projetistas de CAD
Para auxiliar os engenheiros de projeto na criação de modelos CAD robustos, a tabela abaixo lista as espessuras de parede mínimas e recomendadas para materiais industriais comuns. Ela também destaca os fatores críticos. Proporção de aspecto estrutural (Limite de altura em relação à espessura) para evitar que as peças se dobrem ou sofram flambagem durante a produção.
Matriz de Perfil de Desempenho do Material
| Classe de matéria-prima | Tecnologia de fabricação | Espessura mínima da parede | Parede estrutural recomendada | Proporção máxima (altura em relação à espessura) | Restrições Mecânicas Estruturais |
|---|---|---|---|---|---|
| PLA/ABS padrão | FDM / FFF | $1,0 mm$ | $2,0 mm a $2,5 mm | $10:1$ | Fraqueza anisotrópica; propensa a fissuras ao longo das linhas de camada sob tensão. |
| ABS/PC de alta precisão | FDM / FFF | $1,5\text{ mm}$ | $3,0\text{ mm}$ | $12:1$ | Alta contração térmica; elementos finos deformam-se a menos que sejam impressos em uma câmara de impressão quente. |
| PLA/TPU flexível | FDM / FFF | $2,0\text{ mm}$ | $4,0 mm a $5,0 mm | $4:1$ | Alta elasticidade; paredes verticais finas cedem sob o peso e o arrasto do bocal. |
| Poliamida (Nylon PA12) | SLS | $0,8\text{ mm}$ | $1,5 mm a $2,0 mm | $15:1$ | Propenso a deformações se resfriado de forma irregular; absorve umidade do ar. |
| Resinas padrão | SLA / DLP | $0,8\text{ mm}$ | $1,5 mm a $2,0 mm | $15:1$ | Extremamente quebradiço; paredes finas lascam facilmente durante a remoção do suporte ou a cura UV final. |
| Resinas resistentes/especiais | SLA / DLP | $1,0 mm$ | $2,0\text{ mm}$ | $18:1$ | Boa resistência ao impacto e ductilidade; útil para encaixes de pressão e invólucros detalhados. |
| Cerâmica de alumina/zircônia | $\text{P}\mu\text{SL}$ | $0,02 mm$ | $0,10 mm$ | $20:1$ | Excelente estabilidade térmica; requer cálculos precisos de contração de sinterização em CAD. |
| Aço inoxidável / Titânio | LPBF / SLM | $0,5 mm$ | $1,5 mm a $2,0 mm | $8:1$ | Tensões internas severas exigem tratamento térmico antes da remoção das peças da plataforma de construção. |
V. Miniaturização de Alta Precisão: Estudos de Caso Industriais B2B
Vamos analisar três estudos de caso reais para ver como esses limites se manifestam na prática.
Estudo de Caso 1: Eletrônica de Alta Densidade: Hirose Electric e Implementação de $\text{P}\mu\text{SL}$
Na indústria de conectores, os ciclos de desenvolvimento de produtos dependem muito da velocidade de prototipagem física.. Hirose ElétricaA [Nome da Empresa], fabricante global de conectores eletrônicos usados em smartphones e ECUs automotivas, enfrentou um grande gargalo. Suas peças protótipo exigiam moldes de microinjeção, que levavam [tempo não especificado]. $10 a $12 levam semanas para serem feitas e custam dezenas de milhares de dólares por revisão.
Traditional Mold Cycle: 10 - 12 Weeks (High Tooling Cost) ──────────────────┐
                                                                           ▼
PμSL Prototyping Cycle: 1 - 2 Days (Zero Tooling Cost) ─────────► [Functional Verification]
Para resolver isso, Hirose criou o BMF microArch S140 plataforma, que utiliza Microestereolitografia por Projeção ($\text{P}\mu\text{SL}$). As peças-alvo eram conectores de circuito com apenas alguns milímetros de largura e $1 mm$ alto. Crucialmente, os pinos do conector tinham orifícios funcionais espaçados exatamente $0,4\text{ mm}$ separados. Se as paredes finas que separam esses canais dos pinos se deslocassem por apenas alguns mícrons, os terminais de metal não encaixariam durante a montagem.
Utilizando resinas fotopoliméricas de alta temperatura e engenharia avançada, o sistema $\text{P}\mu\text{SL}$ imprimiu essas carcaças de conectores com uma precisão posicional de $\pm 3\ \mu\text{m}$. As peças apresentaram estabilidade térmica e mecânica semelhante à de plásticos moldados por injeção durante os testes de montagem. Ao substituir a microinjeção pela micromanufatura aditiva (micro-AM), a Hirose eliminou completamente os prazos de entrega de ferramentas, reduzindo as iterações de projeto de meses para dias ao mesmo tempo que reduz os custos iniciais de P&D.
Estudo de Caso 2: Redes Vasculares Microfluídicas: ETH Zurique e Polimerização por Dois Fótons
Recriar redes microfluídicas tridimensionais em escalas biologicamente precisas é um desafio de engenharia complexo. A fotolitografia tradicional é plana, o que limita os canais fluidos a perfis planos e retangulares que alteram a tensão de cisalhamento dos fluidos em movimento em comparação com os vasos sanguíneos cilíndricos naturais.
Para contornar essa barreira, pesquisadores da ETH Zurique Desenvolveram uma estratégia híbrida de manufatura aditiva. Utilizaram impressão 3D de alta resolução com tela de cristal líquido (LCD) para criar um chip microfluídico de base em macroescala com canais internos integrados. Em seguida, utilizando a tecnologia Nanoscribe, eles… Polimerização por dois fótons (2PP) Utilizando um sistema de escrita direta a laser (DLW), eles imprimiram microvasos diretamente na interface microfluídica do chip.
O sistema 2PP imprimia $100\ \mu\text{m}$ microvasos de polidimetilsiloxano (PDMS) de diâmetro com paredes apenas $5\ \mu\text{m}$ espessas. Essas paredes ultrafinas apresentavam conjuntos de elementos pré-projetados. $5\ \mu\text{m}$ Microporos de diâmetro reduzido permitem a transferência de massa fisiológica (difusão). A precisão submicrométrica da polimerização por dois fótons (2PP) eliminou a distorção óptica comum à polimerização em cuba convencional, demonstrando um caminho escalável para plataformas de órgãos em chip, testes farmacêuticos e triagem de medicamentos.
Estudo de Caso 3: Microlattices Metálicos: Replicação Estrutural Avançada
Os limites físicos da impressão de metal de paredes finas também são testados em projetos industriais de P&D discutidos na comunidade profissional de Manufatura Aditiva. Em um dos casos, um pesquisador tentou replicar um estudo científico publicado sobre microlattices metálicos ultraleves usando equipamentos de laboratório padrão.
O processo começou com a impressão de um molde de estrutura polimérica em uma impressora de resina SLA de alta precisão. Esse molde foi então revestido por meio de deposição química sem eletrodos, depositando aproximadamente $10\ \mu\text{m}$ de níquel e $40\ \mu\text{m}\text{ a }50\ \mu\text{m}$ de cobre. Após o revestimento, o núcleo interno de polímero foi dissolvido quimicamente, deixando para trás uma estrutura metálica oca com uma espessura final de parede de aproximadamente $60\ \mu\text{m}$.
Este projeto destacou um aspecto crítico. limite de escala mecânica não linear: enquanto os pesquisadores originais produziram treliças resilientes e elásticas com $10\ \mu\text{m}$ paredes, as $60\ \mu\text{m}$ As paredes espessas produzidas neste teste prático tornaram a estrutura treliçada excessivamente rígida. Sob carga de compressão, as paredes mais espessas sofreram flambagem plástica e não retornaram à sua forma original.
Isso demonstra a física complexa das geometrias de paredes finas: mesmo um aumento em escala microscópica na espessura da parede pode transformar uma estrutura de um metamaterial elástico em uma estrutura rígida e frágil.
VI. Estrutura de Tomada de Decisão Estratégica para Compras B2B
Para os responsáveis pelas compras e diretores de P&D, escolher a tecnologia de manufatura aditiva adequada é um equilíbrio entre os requisitos das peças, os prazos de entrega e as estruturas de custos.
A árvore de aquisição de micro-AM
Para auxiliar as organizações B2B, elaboramos esta estrutura de decisão técnica:
                  Is the minimum design feature
                    or wall thickness < 0.5 mm?
                           /         \
                         YES          NO
                         /             \
           Is the minimum feature      Standard Industrial AM:
             or wall < 10 μm?          - FDM (Walls > 0.8 mm)
                /         \            - SLS (Walls > 0.8 mm)
              YES          NO          - SLA (Walls > 0.5 mm)
              /             \          - LPBF (Walls > 0.5 mm)
  Two-Photon Polymerization    Projection Micro Stereolithography
      (2PP - Nanoscribe)         (PμSL - Boston Micro Fabrication)
  - Core Applications:         - Core Applications:
    On-fiber micro-optics,       High-density electrical connectors,
    3D capillary networks,       disposable endoscope tips,
    photonic couplers.           microfluidic manifolds.
Análise do Volume de Produção: $\text{P}\mu\text{SL}$ vs. Microinjeção
- Moldagem por microinjeção: Este é o padrão para produção em grande volume. No entanto, requer altos custos iniciais de ferramental (
De 10.000 a 50.000 dólares americanos) e longos prazos de entrega ($10 a $12semanas) para projeto de moldes, usinagem CNC e polimento. - Micro-AM ($\text{P}\mu\text{SL}$ / 2PP): Essa abordagem elimina completamente os custos de ferramental. Ela permite que empresas B2B iterem projetos rapidamente, ajustem geometrias digitalmente e façam a transição para a produção de baixo volume (até dezenas de milhares de peças) em uma fração do tempo.
- A estratégia híbrida: Para produções acima de
$ 100.000Em unidades, as empresas podem combinar os dois mundos: usar 2PP ou PμSL para imprimir em 3D um modelo mestre de alta precisão e, em seguida, revesti-lo eletroliticamente para criar um inserto de molde de metal para moldagem por injeção de alto volume.
VII. Perguntas Frequentes: Soluções definitivas para dúvidas comuns sobre impressão 3D de paredes finas
P1: Quais são as desvantagens mecânicas de usar o motor de fatiamento Arachne para reduzir paredes verticais finas a 60% do diâmetro do bico?
Resposta curta: Forçar um bico a imprimir em $60%$ A largura excessiva leva a uma alta contrapressão, entupimento do bico e fraca adesão entre as camadas.
Análise detalhada: O motor Arachne ajusta dinamicamente a largura de extrusão, mas forçando uma $0,4\text{ mm}$ bico para imprimir um $0,24 mm$ A parede compromete a integridade estrutural. Quando a largura da extrusão fica muito abaixo do diâmetro interno do bico, o polímero fundido não possui a compressão lateral necessária para formar um cordão plano e denso. Isso resulta em um perfil de cordão arredondado, criando vazios microscópicos entre as camadas.
Além disso, a redução da vazão volumétrica aumenta o tempo de permanência térmica dentro do bocal, levando à degradação localizada do polímero e à baixa resistência ao cisalhamento entre as camadas. Para invólucros B2B com capacidade de carga ou conjuntos funcionais, mantenha a espessura mínima da parede em $\ge 1.2 \times D_{\text{bocal}}$ (por exemplo, $0,48 mm$ para um $0,4\text{ mm}$ bocal) para garantir compressão adequada, fusão completa do cordão e desempenho mecânico previsível.
Q2: Por que paredes finas sem suporte se deformam durante o ciclo de sinterização SLS e como evitar a sobressinterização?
Resposta curta: O calor localizado se acumula nas paredes finas porque o pó circundante atua como isolante, causando tensão térmica e retração irregular.
Análise detalhada: A SLS é um processo de fusão em leito de pó que opera próximo ao ponto de fusão do polímero (por exemplo, PA12). Quando um laser varre uma estrutura fina, a energia térmica localizada se acumula rapidamente. Para paredes verticais projetadas abaixo $0,45 mm$, esse calor não consegue se dissipar através do pó não sinterizado circundante, que atua como um isolante térmico.
Esse calor localizado causa “sinterização excessiva”, onde partículas de pó não sinterizadas adjacentes se fundem à parede fundida, resultando em expansão dimensional e alta rugosidade superficial. Durante o ciclo de resfriamento, esses limites não uniformes e densos em pó se contraem de forma irregular, gerando tensões térmicas residuais que deformam ou trincam a parede.
Para evitar a sinterização excessiva, as paredes sem suporte devem ter uma espessura mínima de $1,5\text{ mm}$. Para paredes com suporte, $0,8 mm a $1,0 mm é aceitável. Além disso, os engenheiros devem orientar as paredes finas paralelamente à direção de deslocamento da lâmina do recobridor para minimizar a perturbação mecânica durante a deposição do pó.
Q3: Qual é a estratégia ideal para evitar deformações pós-cura e colapso estrutural em modelos de fotopolímero SLA/DLP de paredes finas?
Resposta curta: Utilize resinas resistentes de alto peso molecular, adicione chanfros estruturais ao seu projeto CAD e evite imprimir superfícies planas paralelas à plataforma de impressão.
Análise detalhada: Durante a fotopolimerização em cuba, as peças impressas saem do banho de resina em um estado “verde” parcialmente curado, retendo monômeros não reagidos dentro da rede polimérica reticulada. Paredes mais finas (sob $1,0 mm$) não possuem o módulo de flexão necessário para resistir à contração volumétrica localizada (tipicamente $1% a 3%) que ocorre durante a pós-cura UV final. Além disso, a lavagem de peças verdes em solventes como o álcool isopropílico (IPA) causa inchaço localizado, o que induz fissuras por tensão em estruturas de paredes finas.
Para mitigar isso, os projetistas B2B devem usar resinas “resistentes” de alto peso molecular ou misturar aditivos flexíveis (como o Siraya Tech Tenacious) para melhorar a deformação elástica. Em CAD, paredes sob $1,0 mm$ deve incorporar um chanfro raso em superfícies não visíveis para fazer a transição para uma superfície mais estável. $2,0\text{ mm}$ grossura.
Finalmente, para estruturas ocas, uma espessura mínima de parede de $2,5\text{ mm}$ deve ser utilizado, e a orientação de construção deve evitar grandes superfícies planas impressas paralelamente à plataforma de construção para minimizar os danos causados pela força de sucção durante o ciclo de descolamento.
Q4: É possível imprimir uma esfera de paredes finas completamente oca, sem suportes internos, em FDM, e quais são os limites geométricos do fechamento superior?
Resposta curta: Sim, usando o “modo vaso espiral” ou o fatiamento adaptativo de camadas, mas você precisa fazer uma ponte no topo ou imprimir a esfera em duas metades.
Análise detalhada: A impressão de uma esfera oca de paredes finas sem suporte é regida pelos ângulos de saliência e pelas restrições de fatiamento. À medida que a impressora constrói o hemisfério inferior, o ângulo de saliência progride de $0^\circ$ (vertical) para $90^\circ$ (horizontal). Os sistemas FDM normalmente conseguem lidar com saliências de até $45^\circ\text{ a }50^\circ$ Sem suporte. Além desse ângulo, as camadas sucessivas são depositadas parcialmente no ar, causando deformação e acabamento superficial ruim. Próximo ao topo da esfera, o caminho da camada é depositado inteiramente sobre o espaço vazio, causando falha total da impressão.
Para imprimir uma esfera oca sem suportes, os engenheiros podem usar o “modo vaso espiralado”, que imprime um único caminho de extrusão contínuo com preenchimento zero e sem retração, minimizando a deformação. No entanto, para fechar com sucesso a cúpula superior, o projeto deve incorporar um ponto de transição plano no teto interno ou usar o fatiamento adaptativo da altura da camada para reduzir a espessura da camada na parte superior. Isso aumenta a sobreposição das camadas e permite que o cordão preencha a lacuna com sucesso. Para peças funcionais, a abordagem mais confiável é imprimir a esfera em duas metades e uni-las após a impressão.
Q5: Como as empresas B2B escolhem entre a moldagem por microinjeção e a impressão 3D de microprecisão ($\text{P}\mu\text{SL}$) para a produção de conectores e componentes médicos?
Resposta curta: A microinjeção é mais indicada para grandes volumes (acima de 100 mil peças), enquanto a micromanufatura aditiva é ideal para prototipagem rápida e produções de baixo volume.
Análise detalhada: A decisão entre microinjeção e micromanufatura aditiva depende do volume de produção, do prazo de entrega e dos requisitos de material. A microinjeção é o padrão para produção em grande volume, mas requer custos iniciais significativos de ferramental (De 10.000 a 50.000 dólares americanos) e longos prazos de entrega ($10 a $12 semanas).
Os sistemas de micro-manufatura aditiva (micro-AM) PμSL, como o BMF microArch S150, eliminam completamente a necessidade de ferramentas. Isso permite que empresas B2B iterem projetos rapidamente e façam a transição para a produção de baixo volume (até dezenas de milhares de peças) em uma fração do tempo.
Além disso, os sistemas $\text{P}\mu\text{SL}$ alcançam precisão posicional de $\pm 3\ \mu\text{m}$ e pode imprimir em resinas e cerâmicas de nível de engenharia, igualando a resolução e a estabilidade térmica dos plásticos moldados. Para volumes de produção superiores a $ 100.000 Para unidades, a estratégia ideal é uma abordagem híbrida: usar 2PP ou PμSL para imprimir em 3D um modelo mestre de alta precisão e eletrodepositá-lo para criar um inserto de molde para moldagem por injeção de alto volume.
VIII. Projetando para a Era da Micro-AM
É possível contornar as limitações físicas da impressão de paredes finas se você alinhar a geometria do seu CAD com o comportamento térmico do seu hardware. À medida que a manufatura B2B transita de grandes montagens para microssistemas integrados, dominar a altura das camadas, os mecanismos de fatiamento e as características dos materiais torna-se essencial para as equipes de desenvolvimento.
Ao utilizar diretrizes de design claras e configurações de aquisição estratégicas, as equipes de P&D podem usar a microfabricação aditiva para reduzir prazos de entrega, economizar material e lançar produtos no mercado mais rapidamente.
Sobre o autor
Félix Lee é o CEO de Forgecise, uma consultoria estratégica especializada em processos de manufatura aditiva para empresas de semicondutores e tecnologia médica. Com mais de 15 anos de experiência em manufatura avançada, Felix trabalha na interseção da ciência dos materiais e das limitações de hardware mecânico, ajudando organizações B2B a implementar tecnologia de microfabricação. Entre em contato com Felix ou Forgecise Equipe de análise para consultoria técnica e estratégias de integração de hardware.