

















Autor: Felix Lee, CEO da Forgecise (Especialistas em Manufatura Aditiva)
Publicado: 11 de junho de 2026
Table of Contents
Resposta direta (Quanto tempo leva para curar impressões em resina?)
Os tempos de pós-cura para impressões em resina de polimerização em cuba variam de 7 minutos para peças elastoméricas finas curadas em água 3 horas de pós-cura térmica para resinas de engenharia de alto desempenho. A duração exata da cura é determinada por três variáveis: química de resinas (rígido, compósito, biocompatível ou flexível), irradiância luminosa (variando de unidades de bancada padrão de 20 mW/cm² a câmaras industriais de 200 mW/cm²), e temperatura ambiente da câmara (geralmente entre 60 °C e 170 °C). A pós-cura UV ambiente padrão normalmente leva 20 a 60 minutos por lado, mas os materiais de grau de engenharia requerem ciclos térmicos sincronizados para atingir a estabilidade molecular completa.
1. Introdução: A realidade do “Estado Verde”
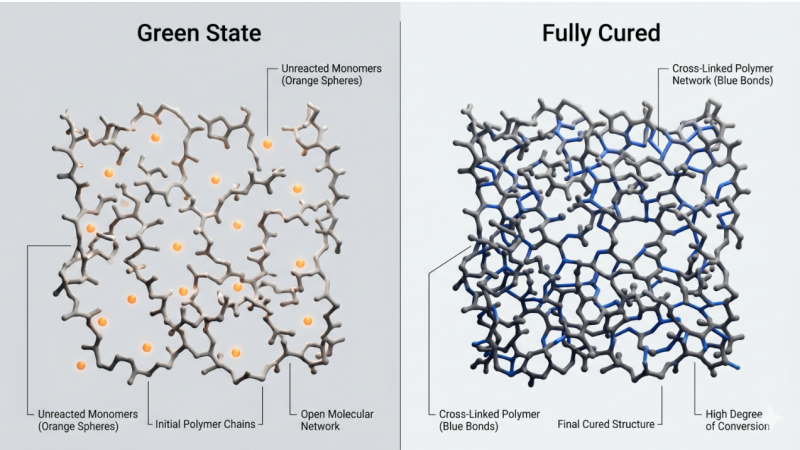
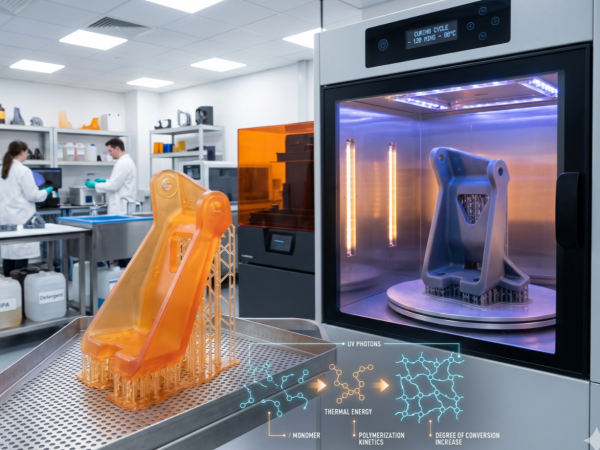
Na polimerização industrial em cuba — que inclui a estereolitografia (SLA), o processamento digital de luz (DLP) e a estereolitografia mascarada (MSLA) — a fase de impressão representa apenas uma transformação química parcial. Os componentes impressos emergem da cuba de fotopolímero líquido em um estado estruturalmente sólido, porém quimicamente incompleto, conhecido como estado sólido. “Estado verde.”
[Printed Part in Green State] ──(UV Photons + Controlled Thermal Energy)──> [Fully Polymeric Matrix (Optimal Properties)]
Embora essas peças tenham atingido sua forma geométrica final, sua reação de polimerização ainda não está concluída. Até 30% para Cerca de 40% dos monômeros e oligômeros reativos permanecem sem reagir, aprisionados como bolsas de monômero líquido dentro da rede polimérica gelificada.
Para transformar uma peça verde em um componente funcional capaz de suportar cargas de trabalho industriais, os fabricantes devem empregar um protocolo de pós-cura padronizado. A pós-cura não é um acabamento estético; é um processo químico crítico necessário para liberar:
- resistência máxima à tração ($\sigma_{\text{uts}}$)
- Módulo de flexão ($E_f$)
- Temperatura de Deflexão Térmica (HDT)
- Conformidade com a biocompatibilidade e estabilidade química a longo prazo.
2. Cinética Química: O que acontece no nível molecular?
O principal objetivo físico da pós-cura é maximizar a Grau de Conversão (DC%). O DC% representa a porcentagem de ligações duplas carbono-carbono ($\text{C}=\text{C}$) nos grupos funcionais acrílicos, metacrílicos ou tiol-eno monoméricos que reagiram com sucesso para formar ligações simples carbono-carbono estáveis ($\text{C}-\text{C}$) na cadeia principal do polímero reticulado.
O Modelo Cinético da Fotopolimerização
O progresso da fotopolimerização é governado pela concentração de fotoiniciadores disponíveis, pelo fluxo de fótons localizado (irradiância, $I_e$, medida em $\text{mW/cm}^2$) e pela energia térmica ambiente do sistema. A taxa de reação pode ser modelada pela seguinte equação de taxa de polimerização radical: $$R_p = k_p$[M]\left(\frac{\Phi I_a}{k_t}\right)^{1/2}$$
Onde:
- $R_p$ é a taxa de polimerização.
- $k_p$ é a constante de taxa de propagação.
- $[M]$ representa a concentração do monômero.
- $\Phi$ é o rendimento quântico de iniciação.
- $I_a$ é a intensidade da luz absorvida.
- $k_t$ é a constante de taxa de terminação.
A barreira de vitrificação
Durante a fase inicial de impressão 3D, a exposição à luz, camada por camada, promove uma transição rápida da resina através de suas propriedades. ponto de gelificação. Este é o momento crítico em que uma rede macromolecular tridimensional começa a se formar, restringindo a macromobilidade das cadeias poliméricas. À medida que a reação continua, a temperatura de transição vítrea local ($T_g$) da rede polimérica verde aumenta.
Quando a temperatura local crescente (T_g) atinge e ultrapassa a temperatura ambiente de impressão, o sistema passa por um processo de vitrificação (transição vítrea). Nesse estado vítreo, a difusão das espécies reativas é bloqueada e a taxa de polimerização ($R_p$) diminui para um valor insignificante. Isso resulta em uma alta densidade de grupos reativos não ligados, permanentemente congelados no lugar.
Polymerization Progress ──> Local Tg Rises ──> Tg > Ambient Temp ──> Vitrification (Reaction Freezes at ~60-70% DC)
A pós-cura supera a barreira da vitrificação combinando radiação ultravioleta (UV) direcionada (normalmente em um comprimento de onda de 385 nm ou 405 nm para corresponder aos espectros de absorção do fotoiniciador) com energia térmica controlada.
A introdução de calor aumenta a energia vibracional e a mobilidade dentro da rede polimérica. Essa ativação térmica permite que os grupos reativos restantes superem o impedimento estérico e sofram ligações cruzadas adicionais. Essa combinação de calor e luz acelera o grau de conversão, levando diretamente a um aumento na densidade, no módulo de elasticidade e na resistência química.
3. Comparação quantitativa: perfis pós-cura e propriedades mecânicas
O impacto dos parâmetros de pós-cura no desempenho mecânico e térmico de resinas de engenharia é altamente específico para cada material. A tabela abaixo reúne perfis de pós-cura validados e padronizados, bem como seus respectivos efeitos em fotopolímeros B2B de destaque:
| Classificação de resinas | Designação do material | Preparativos pré e pós-cura | Especificações de exposição aos raios UV | Especificações de pós-cozimento térmico | Desempenho mecânico e térmico resultante |
| Compósito de alta rigidez | Resina rígida Formlabs 4000 | Completamente lavado e seco | 15 min a 405 nm | 15 min a 80 °C (câmara integrada) | $116%$ aumento no módulo de elasticidadeA pós-cura por mais de 15 minutos causa amarelamento cosmético. |
| Alta temperatura | Loctite 3D IND147 BK | Lavagem ultrassônica em IPA por 2 minutos; secagem por 60 minutos à temperatura ambiente. | Exposição à radiação UV de amplo espectro | 3 horas a $170\ ^\circ\text{C}$ (forno não alimentar) | Temperatura máxima de deflexão térmica (HDT) de 230 °C. no $1,82\ \text{MPa}$. |
| Dissipativo eletrostático | Loctite 3D IND3380 BK | Lavar em álcool isopropílico por 2 minutos; secar por 60 minutos; opcionalmente, secar em forno por 45 minutos a 60°C. | 30 min por lado (LED CL36 a 80 mW/cm²) | 3 horas a $170\ ^\circ\text{C}$ (taxa de variação $\le 5\ ^\circ\text{C}/\text{min}$) | Conquista dissipação eletrostática completaMódulo de flexão de $3200$–$3400\ \text{MPa}$. |
| Biocompatível Médico | Loctite 3D MED3394 BK | Lave em álcool isopropílico por 2 minutos; seque por 60 minutos à temperatura ambiente. | 10 minutos por lado (LED CL36 a 80 mW/cm²) | 1 hora a $100\ ^\circ\text{C}$ | Alta taxa de conversão para atender às exigências ISO 10993 Requisitos de citotoxicidade e irritação. |
| Alto impacto | Loctite 3D 3172 GY | Lave em álcool isopropílico por 2,5 minutos; seque por 60 minutos à temperatura ambiente. | 20 minutos por lado (LED CL36 a 80 mW/cm²) | N/A (Cura ambiente padrão) | Impacto Izod com entalhe de 73 ± 6 J/m; dureza Shore D de 57–$ 63$. |
| Retardante de chamas | Retardante de chamas Formlabs | Completamente lavado e seco | 10 min a 405 nm | Pré-aqueça por 5 minutos a 100 °C (luzes apagadas); cure por 10 minutos a 100 °C. | Alta temperatura de deflexão térmica (HDT de $94$–$111\ ^\circ\text{C}$ no $0,45\ \text{MPa}$); está em conformidade com UL94 classificação de queima vertical. |
| Elastômero / Flexível | Formlabs Elastic 50A | Mergulhe a parte seca em um béquer com água à temperatura ambiente. | 7 min a 405 nm | 7 min a 70 °C (banho-maria integrado) | Elimina a aderência superficial por meio da exclusão de oxigênio; mantém alto alongamento na ruptura e resistência ao rasgo. |
4. Fluxos de trabalho de pós-processamento operacional e padrões de validação
A obtenção de propriedades mecânicas consistentes exige o cumprimento rigoroso de um fluxo de trabalho de pós-processamento em várias etapas. Qualquer desvio nos parâmetros de lavagem, secagem ou cura introduzirá defeitos mecânicos e imprecisões dimensionais.
 1. Automated Wash ──> 2. Complete Drying ──> 3. Support Evaluation ──> 4. UV/Thermal Curing ──> 5. Quality Check
 (Dirty + Clean)        (Ambient/Convective)    (Pre vs. Post-Cure)      (Water/Nitrogen Bath)     (Vickers Hardness)
Etapa 1: Cinética do solvente e secagem
O primeiro passo no pós-processamento da SLA é a remoção da película de resina líquida aderida à superfície impressa. Isso geralmente é feito usando álcool isopropílico (IPA) de alta pureza (≥ 95%) ou uma alternativa não inflamável como o éter monometílico de tripropilenoglicol (TPM) em estações de lavagem automatizadas com agitação.
As linhas de produção B2B implementam um sequência de lavagem em dois estágios:
- UM lavagem “suja” dissolver a maior parte da resina bruta.
- UM lavagem “limpa” Em solvente novo e não contaminado, remova qualquer película oleosa restante.
Se um componente ficar submerso em solvente por muito tempo, a mistura de resina líquida e solvente penetrará na camada externa da peça impressa, causando inchaço, microfissuras e redução permanente da resistência à tração. A exposição extrema ao IPA (por exemplo, deixar uma peça submersa por 1 a 2 dias) causa degradação química severa, tornando a resina quebradiça e facilmente esmagada sob a pressão dos dedos.
Após a lavagem, as peças devem estar completamente secas. O solvente retido nos microporos da rede polimérica comporta-se como um agente localizado. plastificante, interferindo na fotopolimerização subsequente e causando grave fragilidade estrutural. Os protocolos industriais exigem um Tempo mínimo de espera de 60 minutos em ambiente climatizado. ou uma etapa de secagem convectiva a baixa temperatura antes de expor as peças à pós-cura UV.
Etapa 2: Superando a inibição do oxigênio e a cura da superfície
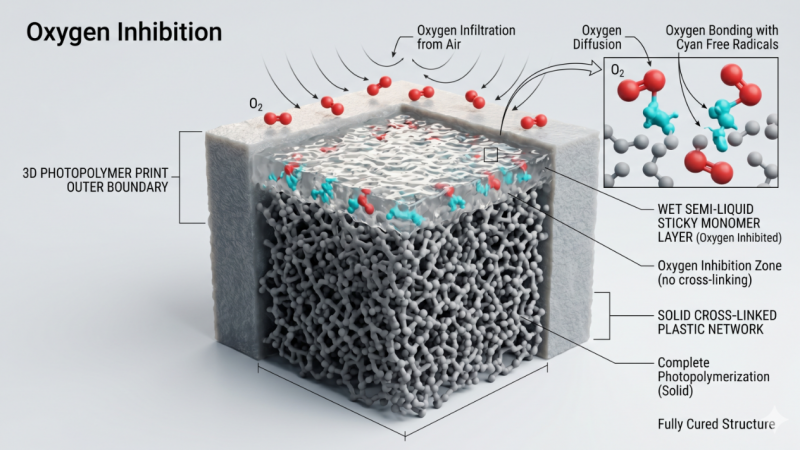
Um dos principais obstáculos na fotopolimerização é a inibição pelo oxigênio. O oxigênio ambiente ($\text{O}_2$) atua como um eficiente sequestrador de radicais, reagindo com espécies radicais ativas centradas em carbono na interface líquido-ar para formar radicais peroxi estáveis e não reativos: $$\text{R}^\bullet + \text{O}_2 \longrightarrow \text{ROO}^\bullet \quad (\text{Radical Peroxi Estável e Não Reativo})$$
Essa reação impede a polimerização completa na borda externa, deixando uma camada superficial pegajosa e subcurada.
Para eliminar essa camada pegajosa e garantir a conversão completa da superfície, os fluxos de trabalho B2B utilizam técnicas especializadas. A cura de componentes submersos em um banho de água (cura em água) ou sob pressão nitrogênio ($\text{N}_2$) manta de gás Bloqueia com sucesso o contato com o oxigênio. Isso permite uma conversão rápida e sem pegajosidade da superfície e pode reduzir os tempos de exposição aos raios UV necessários em até 50%.
Etapa 3: Gerenciamento de Suporte e Integridade Dimensional
O momento da remoção da estrutura de suporte representa um equilíbrio crítico entre o acabamento estético e a precisão dimensional:
- Remoção do suporte pré-cura: No estado verde, a resina tem um módulo mais baixo e é altamente maleável. A imersão do componente em água morna a aproximadamente 50 °C amolece ainda mais os suportes, permitindo que sejam removidos facilmente. Isso minimiza marcas de suporte, corrosão e microfissuras estruturais na superfície do modelo.
- Remoção do suporte pós-cura: Para peças mecânicas com tolerâncias rigorosas e paredes finas, a estrutura de suporte atua como uma restrição física essencial. A cura do componente com os suportes intactos evita a contração assimétrica e a deformação térmica que frequentemente ocorrem quando a rede polimérica se densifica e sofre expansão térmica durante a exposição ao calor UV.
Etapa 4: Modelos Ocos e Controles de Ventilação
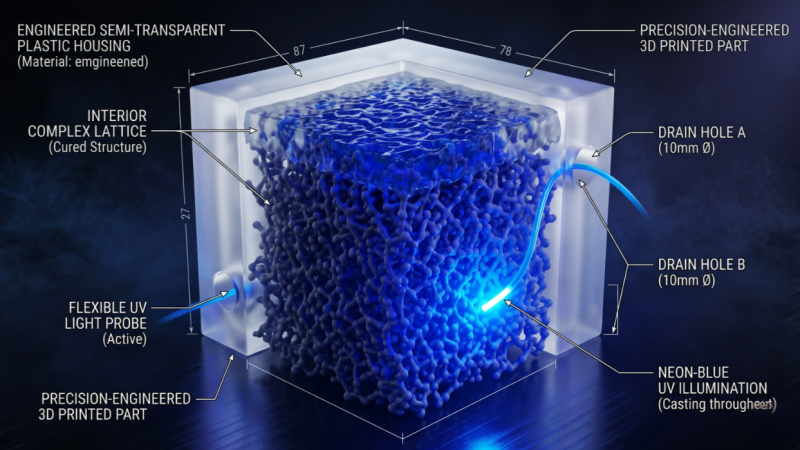
Para otimizar o consumo de material e controlar o acúmulo exotérmico durante a impressão, componentes grandes são frequentemente ocos. No entanto, projetos ocos apresentam riscos químicos e estruturais significativos se não forem manuseados corretamente.
A resina líquida retida dentro de uma cavidade selada degrada quimicamente a camada curada ao longo do tempo. O material não curado decompõe lentamente a rede polimérica reticulada, gerando pressão interna e liberação de gases. Esse processo leva a fissuras por tensão, vazamento de resina tóxica não curada ou ruptura catastrófica da peça semanas ou meses após a produção.
Para evitar isso, o projeto CAD deve incorporar pelo menos duas aberturas de escape estrategicamente posicionadas com um diâmetro mínimo de 10 mm. Este layout cria um caminho contínuo para o fluido, permitindo que os operadores lavem o espaço interno com solvente até que o efluente esteja completamente limpo.
Após a cavidade secar, as paredes internas devem ser curadas ativamente. Isso é feito através de:
- Inserir uma sonda UV de fibra óptica flexível ou uma matriz de LED UV em miniatura diretamente nos orifícios de drenagem.
- A impressão é imersa em um banho de água sob exposição UV de alta intensidade. O alto índice de refração da água (n ≈ 1,33) refrata e dispersa a luz UV através dos orifícios de drenagem, garantindo que a luz alcance e cure as superfícies internas da cavidade.
5. Estudos de Caso B2B do Mundo Real e Insights Profissionais
A experiência prática em laboratórios odontológicos industriais, no setor de manufatura e em fóruns especializados de pós-processamento oferece informações valiosas sobre o comportamento dos fotopolímeros:
Estudo de Caso A: Evaporação de Compostos Voláteis e o Pico de Intensidade em 48 Horas
Operadores industriais frequentemente relatam que os componentes apresentam alta flexibilidade imediatamente após a impressão e a pós-cura, flexibilidade essa que diminui ao longo das 24 a 48 horas seguintes. Esse fenômeno é causado pela evaporação de compostos voláteis residuais presentes na resina.
Embora a cura incompleta preserve a flexibilidade temporária, ela acaba reduzindo a resistência à tração da peça a longo prazo. A cura térmica sincronizada ajuda a eliminar esses compostos voláteis de forma controlada, resultando em uma matriz polimérica mais estável e resistente.
Estudo de Caso B: Mistura Industrial de Resinas para Mitigar a Fragilidade
Em linhas de produção B2B padrão, onde resinas de engenharia especializadas têm um custo proibitivo, os operadores frequentemente misturam resinas resistentes ou flexíveis em resinas padrão ou similares ao ABS. Uma mistura comum usada para reduzir a fragilidade das resinas padrão consiste na mistura de… Siraya Tech Tenaz ou Elegoo Resistente em resina padrão em proporções entre 1:5 e 2:8. Essa abordagem melhora a resistência ao impacto da peça curada sem exigir ciclos especializados de pós-cura em altas temperaturas.
Estudo de Caso C: A natureza dependente da máquina nas unidades de cura
A experiência prática demonstra que os parâmetros de cura dependem muito da máquina. Por exemplo, uma unidade de cura de alta potência com uma irradiância de 200 mW/cm² pode curar uma resina de engenharia Loctite em 10 minutos, enquanto uma câmara de bancada padrão com apenas $20\ \text{mW/cm}^2$ de irradiância requer 100 minutos para atingir o mesmo grau de conversão. Isso destaca a necessidade de os operadores B2B calibrarem os tempos de cura com base na irradiância e no comprimento de onda específicos de seus equipamentos.
6. Controle de Qualidade Industrial, Conformidade e Padronização
Para organizações B2B, a implementação da manufatura aditiva de fotopolímeros em larga escala exige o cumprimento rigoroso das normas internacionais de testes de materiais e dos protocolos de controle de qualidade.
Estruturas de padronização
Os fabricantes devem alinhar seus protocolos de teste e validação com padrões reconhecidos para garantir um desempenho consistente e confiável das peças:
- Ensaios mecânicos (ASTM D638 e ASTM D790): As propriedades dos materiais devem ser avaliadas utilizando corpos de prova padronizados. As propriedades de tração, incluindo o módulo de Young e o alongamento na ruptura, são medidas utilizando corpos de prova do tipo IV da norma ASTM D638. A resistência e o módulo de flexão são determinados por meio de ensaios de flexão em três pontos, de acordo com a norma ASTM D790.
- Caracterização térmica (ASTM D648): A temperatura de deflexão térmica (HDT) deve ser verificada sob cargas padrão (normalmente 0,455 MPa ou 1,82 MPa) seguindo a norma ASTM D648 para confirmar se o material pode suportar as temperaturas operacionais desejadas.
- Biocompatibilidade (ISO 10993 e ISO 20795): Para dispositivos médicos e odontológicos, os componentes devem estar em conformidade com os testes da norma ISO 10993, que incluem as avaliações ISO 10993-5 (citotoxicidade) e ISO 10993-10 (sensibilização). Os materiais para bases de próteses dentárias também devem atender aos requisitos da norma ISO 20795-1.
Repetibilidade do processo e validação de equipamentos
Pesquisas demonstram que a escolha do equipamento de pós-cura pode ter um impacto maior nas propriedades finais de uma impressão do que a escolha da própria impressora 3D.
Estudos comparativos demonstraram que a utilização de diferentes unidades de cura na mesma resina pode resultar em variações significativas no Grau de Conversão: $$\text{Unidade de Alta Potência (79,7%)} \longleftrightarrow \text{Unidade Padrão (73,2%)} \Longrightarrow \text{Resistência à Compressão: } 181,55\ \text{MPa} \text{ vs. } 151,54\ \text{MPa}$$
Essa variação impacta diretamente o desempenho, levando a diferenças substanciais na resistência à compressão (por exemplo, 181,55 MPa vs. 151,54 MPa).
Os testes quantitativos de materiais também demonstraram uma forte correlação positiva ($r = 0,796$) entre o Grau de Conversão (DC%) e a Microdureza Vickers (VHN), juntamente com uma forte correlação negativa ($r = -0,763$) entre o DC% e a suscetibilidade à pigmentação ($\Delta E_{00}$):
       [Degree of Conversion (DC%)]
             /                  \
            /                    \
   (r = +0.796)                (r = -0.763)
          /                        \
         v                          v
 [Vickers Hardness (VHN)]    [Staining Susceptibility (ΔE)]
Essas relações indicam que a cura incompleta após a cura não apenas compromete a integridade estrutural, mas também acelera a degradação física, a absorção de umidade e o aparecimento de manchas ao longo do tempo.
Para estabelecer um fluxo de trabalho de produção confiável, as organizações B2B devem evitar configurações de cura não validadas ou improvisadas. Em vez disso, devem utilizar câmaras de cura equipadas com controles térmicos de circuito fechado, fontes de luz UV calibradas e plataformas giratórias para garantir uma exposição consistente e uniforme.
7. Perguntas Frequentes: Respondidas às principais dúvidas do fórum com dados confiáveis.
Q1: A “cura excessiva” é um fenômeno quimicamente válido e como a exposição prolongada aos raios UV afeta o desempenho mecânico dos fotopolímeros de engenharia?
Resposta direta: A cura excessiva é quimicamente impossível além de um certo ponto. 100% taxa de conversão, mas a exposição prolongada aos raios UV causa degradação foto-oxidativa que torna as peças quebradiças e amareladas.
Uma vez que todos os fotoiniciadores e grupos funcionais reativos disponíveis tenham formado ligações covalentes, a exposição adicional à luz UV não aumenta a densidade ou a densidade de ligações cruzadas.
No entanto, “cura excessiva” é um termo válido quando se refere à degradação foto-oxidativa. A exposição prolongada aos raios UV na presença de oxigênio inicia a fotólise, que cliva as cadeias primárias do polímero. Essa degradação resulta em perda de resistência ao impacto, redução do alongamento na ruptura e amarelamento significativo da superfície.
Além disso, a cura rápida e intensa apenas na superfície pode criar uma camada externa de alta densidade sobre um núcleo ainda não curado. A contração diferencial resultante estabelece altos gradientes de tensão interna, tornando o componente propenso a falhas mecânicas prematuras sob carga. Os fabricantes devem seguir rigorosamente os tempos e temperaturas de exposição validados na Ficha Técnica (FT) do material.
Q2: Quais são os riscos mecânicos e químicos associados às impressões em resina oca e quais são as etapas industriais validadas para evitar rachaduras após a impressão?
Resposta direta: A resina líquida retida dentro de impressões ocas decompõe lentamente a camada externa, causando fissuras por tensão, liberação de gases e vazamentos; você deve usar pelo menos duas $10\ \text{mm}$ Faça furos de drenagem, lave o núcleo com solvente, seque-o e cure ativamente o interior.
A resina líquida retida em uma cavidade sem ventilação permanece quimicamente ativa. Com o tempo, esse líquido retido sofre polimerização lenta e localizada quando exposto à luz ambiente, gerando calor e gás.
Como os fotopolímeros encolhem ao se reticularem, o líquido interno reage com a camada externa curada, exercendo tensão sobre ela. Esse processo leva ao surgimento de fissuras por tensão, distorção dimensional, liberação de gases e eventual vazamento de resina líquida tóxica.
Para eliminar esses riscos, os fluxos de trabalho B2B devem implementar as seguintes etapas validadas:
- Orifícios de ventilação e drenagem: Incorpore pelo menos dois orifícios de escape estrategicamente posicionados com um diâmetro mínimo de 10 mm para garantir o escoamento completo do líquido.
- Lavagem com solvente: Lave bem a cavidade interna com álcool isopropílico fresco usando uma seringa ou bomba de pressão até que o efluente saia completamente limpo.
- Secagem: Assegure-se de que a peça esteja completamente seca internamente antes da cura, utilizando ar comprimido.
- Cura interna: Insira sondas flexíveis de fibra óptica com LED UV diretamente nos orifícios de ventilação ou mergulhe a peça em água durante a exposição aos raios UV para aproveitar as propriedades de refração da água (n ≈ 1,33) e dispersar a luz na cavidade interna.
P3: Como os fabricantes devem decidir entre a remoção do suporte antes e depois da cura para equilibrar a produtividade, o acabamento superficial e a precisão dimensional?
Resposta direta: Remova os suportes antes da cura (usando calor). $50\ ^\circ\text{C}$ água) para um acabamento cosmético suave em peças detalhadas, mas deixe-as durante o ciclo de pós-cura para evitar deformações em componentes mecânicos de alta tolerância.
A decisão entre a remoção do suporte antes ou depois da cura depende da complexidade geométrica e dos requisitos de tolerância dimensional do componente:
- Remoção do suporte pré-cura (melhor acabamento superficial): O amolecimento dos suportes em banho-maria (aproximadamente 50 °C) antes da cura permite que sejam removidos facilmente ainda em estado cru. Isso minimiza a formação de poros na superfície e o trabalho de lixamento posterior, tornando o processo ideal para peças altamente detalhadas, biocompatíveis ou com foco na estética.
- Remoção do suporte pós-cura (melhor precisão dimensional): Para peças mecânicas com tolerâncias rigorosas e paredes finas, a estrutura de suporte atua como uma restrição física essencial. A cura do componente com os suportes intactos evita a contração assimétrica e a deformação térmica que podem ocorrer à medida que a rede polimérica se densifica e sofre expansão térmica durante a exposição ao calor UV.
Q4: Por que a engenharia de resinas de alto desempenho requer ciclos sincronizados de pós-cura UV e térmica em vez de apenas exposição UV?
Resposta direta: A luz UV sozinha faz com que a resina vitrifique (congele a reação) antes de atingir as propriedades ideais; a adição de calor mantém as cadeias poliméricas móveis, permitindo que a reação atinja um alto grau de conversão.
Para resinas de engenharia (como formulações resistentes a altas temperaturas, com carga de vidro ou de alta tenacidade), a luz UV sozinha é insuficiente para atingir propriedades mecânicas ótimas. Como a radiação UV inicia a reticulação à temperatura ambiente, a temperatura de transição vítrea (Tg) do polímero aumenta. Quando a Tg local excede a temperatura de cura ambiente, o polímero vitrifica, fixando os grupos não reagidos restantes e interrompendo a reação.
A integração de calor (tipicamente entre 60 °C e 100 °C, e até 170 °C para resinas avançadas) fornece a energia térmica necessária para manter a mobilidade molecular. Isso permite que o ciclo de cura atinja um grau de conversão (DC%) significativamente maior. Essa abordagem sinérgica é essencial para maximizar o módulo de flexão, a resistência ao impacto e a temperatura de deflexão térmica (HDT) dos materiais.
Q5: Como as variações nos parâmetros de pós-cura impactam a conformidade com a biocompatibilidade (por exemplo, ISO 10993) na fabricação de produtos médicos e odontológicos?
Resposta direta: A cura insuficiente da resina biocompatível deixa monômeros tóxicos não reagidos que se desprendem e causam irritação nos tecidos ou falhas na citotoxicidade; é necessário maximizar o grau de conversão usando parâmetros de hardware validados.
Em aplicações médicas, odontológicas e de contato com a pele, a pós-cura é uma etapa regulatória crítica, e não um aprimoramento opcional. Os fotopolímeros líquidos contêm monômeros residuais, oligômeros reativos e fotoiniciadores que são citotóxicos e podem causar irritação ou sensibilização dos tecidos ao contato.
Conformidade com a biocompatibilidade de acordo com normas como ISO 10993-5 (citotoxicidade) e ISO 10993-10 (sensibilização) É necessário maximizar o Grau de Conversão (DC%) para minimizar esses componentes residuais lixiviáveis. Qualquer desvio das instruções de pós-processamento validadas pelo fabricante — como o uso de temperaturas mais baixas, tempos de cura mais curtos ou comprimentos de onda UV incompatíveis — pode resultar em níveis inseguros de monômeros não reagidos. Isso leva a falhas de biocompatibilidade, não conformidade regulatória e riscos clínicos.
8. Lista de verificação resumida: Protocolo de controle de qualidade acionável para operações de impressão B2B
Para garantir qualidade consistente, reduzir as taxas de rejeição de peças e manter a conformidade regulatória, as operações de manufatura B2B devem implementar o seguinte protocolo de cinco pontos:
- Instale uma linha de lavagem com solvente em dois estágios: Implemente uma lavagem “suja” para dissolver a maior parte da resina bruta, seguida de uma lavagem “limpa” com solvente não contaminado. Monitore os níveis de saturação do solvente usando hidrômetros ou densitômetros para garantir uma limpeza eficaz e evitar que a resina bruta se deposite novamente nas superfícies das peças.
- Implementar janelas de secagem obrigatórias: Exija que as peças lavadas sequem completamente antes da pós-cura. Implemente um tempo de espera documentado (por exemplo, um mínimo de 60 minutos) ou utilize estufas de secagem convectiva de baixa temperatura para garantir que todo o solvente residual tenha evaporado da matriz polimérica.
- Utilize a cura térmica UV em dois estágios para peças de alto desempenho: Para componentes estruturais, de alta temperatura ou de grau médico, implemente ciclos sincronizados de pós-cura UV e térmica. Aquecimento gradual e ciclos de resfriamento controlados (taxa de aquecimento ≤ 5 °C/min) devem ser utilizados para minimizar a tensão interna e evitar deformações.
- Padronizar a ventilação e a cura de estruturas ocas: Exija pelo menos dois orifícios de escape com diâmetro igual ou superior a 10 mm para todas as geometrias ocas. Certifique-se de que as cavidades internas estejam completamente lavadas, secas e curadas ativamente usando fontes de luz UV internas ou técnicas de imersão em água.
- Validar equipamentos e padronizar receitas de cura: Padronize os fluxos de trabalho de pós-processamento utilizando unidades de cura validadas que oferecem controle preciso de comprimento de onda, temperatura e exposição. Defina receitas calibradas para cada família de resina e realize testes regulares (como o teste de microdureza Vickers) para garantir propriedades mecânicas e térmicas consistentes em todas as produções.