

















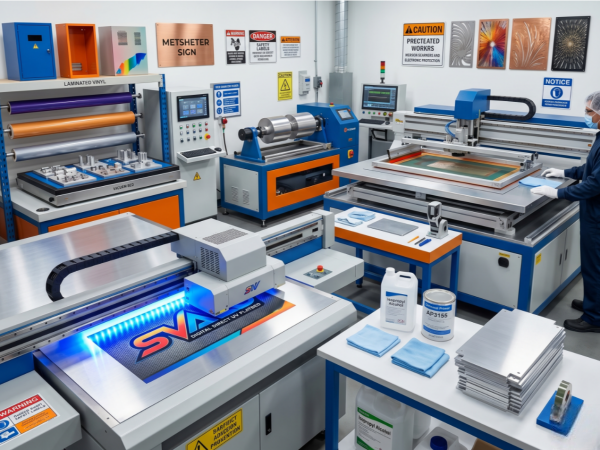
Nella moderna produzione B2B e nella fabbricazione di insegne di alta gamma, conoscere esattamente come stampare su metallo È un vantaggio competitivo fondamentale. Che si tratti di realizzare etichette di sicurezza resistenti per macchinari pesanti, di personalizzare custodie in alluminio per apparecchiature o di stampare opere d’arte su rame spazzolato, il vostro lavoro deve essere preciso e durare per anni.
Stampare su metallo è diverso dal stampare su carta, plastica o tessuto. Le superfici metalliche presentano specifiche problematiche fisiche e chimiche che possono facilmente interrompere una linea di produzione se non vengono gestite in modo sistematico:
- Superficie non porosa: A differenza della carta o del legno, i metalli grezzi non assorbono gli inchiostri liquidi. L’inchiostro deve aderire direttamente alla superficie.
- Elevata conduttività termica: I metalli trasferiscono il calore rapidamente. Questo rende la polimerizzazione termica estremamente sensibile alle variazioni di temperatura.
- Energie superficiali variabili: Dall’alluminio grezzo all’acciaio inossidabile lucidato a specchio, i diversi metalli presentano energie superficiali molto diverse. Senza un trattamento adeguato, l’inchiostro si graffierà, si sfoglierà o formerà bolle.
Questa guida illustra le tecnologie comparative, la chimica dell’adesione, gli standard di controllo qualità, casi di studio reali e soluzioni pratiche per i problemi più complessi relativi alla decorazione dei metalli.
Scegliere la giusta tecnologia di stampa su metallo
La scelta del processo corretto è il primo passo. I responsabili degli acquisti B2B devono trovare un equilibrio tra velocità di produzione, costi di installazione, volume e durata di stampa.
Ecco le cinque principali opzioni di stampa industriale su metallo:
1. Stampa diretta UV su piano di stampa
La stampa digitale a letto piano con luce ultravioletta (UV) diretta su substrato è un moderno processo digitale che non utilizza lastre o telai serigrafici fisici. La stampante deposita inchiostri fotopolimerici speciali sul metallo. Questi inchiostri si asciugano istantaneamente sotto potenti lampade UV-LED. Ciò consente una rapida personalizzazione, la stampa di dati variabili e tirature medio-basse a costi contenuti. Stampa colori CMYK, basi bianche ad alta densità e vernici trasparenti per finiture texturizzate.
2. Serigrafia
La serigrafia è uno standard di produzione classico per ordini B2B ad alto volume. L’operatore preme inchiostri resistenti a base di solvente o epossidici catalizzati attraverso una rete personalizzata direttamente sul metallo. Questo forma un legame chimico e fisico spesso e resistente che resiste facilmente alle intemperie e all’usura fisica. Tuttavia, la serigrafia ha costi di avviamento elevati, spesso superiori a 150 dollari a corsa solo per realizzare e allineare gli schermi, il che rende la produzione di piccoli lotti altamente impraticabile.
3. Sublimazione del colore
La sublimazione del colore utilizza calore e pressione per trasformare coloranti speciali in gas, fondendoli direttamente su una lastra metallica rivestita di poliestere. Invece di essere depositata sulla superficie del metallo, l’immagine diventa parte integrante dello strato polimerico stesso. Questo permette di creare stampe a tonalità continue, di qualità museale e con un’eccellente profondità. Tuttavia, la sublimazione del colore funziona solo su pannelli bianchi pretrattati e rivestiti in poliestere e può sbiadire se esposta alla luce solare diretta.
4. Stampa a tampone
Per componenti metallici 3D curvi, irregolari, di piccole dimensioni o incassati, la tampografia è la scelta standard. Un tampone flessibile in silicone trasferisce l’inchiostro da una lastra incisa al componente metallico. Sebbene stampi solo una piccola area e un numero limitato di colori spot, funziona incredibilmente bene su componenti industriali se abbinata a inchiostri epossidici bicomponenti.
5. Montaggio di decalcomanie e vinile
Gli adesivi in vinile laminato ad alta adesività sono un’opzione semplice ed economica. Si stampano le grafiche sul vinile e si applicano su lastre di metallo. Questa soluzione è economica e facile da usare per pannelli strutturali di grandi dimensioni o macchinari agricoli, ma gli adesivi sono soggetti a scollamento dei bordi, problemi dovuti al gelo e al disgelo invernale e danni da calore nel tempo.
Matrice di confronto tecnologico
Questa tabella confronta le principali tecnologie di decorazione dei metalli per aiutare i responsabili degli acquisti B2B a scegliere il metodo più adatto.
| Tecnologia di stampa | Volume target | Profilo di durabilità | Costo di installazione | Versatilità dei colori | Applicazioni ideali | Principali vincoli del substrato |
| Lettore UV diretto a superficie piana | Da basso a medio | Alto (se correttamente innescato) | Estremamente basso | Quadricromia CMYK completa + Bianco + Vernice | Insegne personalizzate, componenti prototipo, metalli con texture | La superficie deve essere piana o richiedere sensori di altezza dinamici. |
| Stampa serigrafica | Alto | Eccezionale ( | Alto ( | Colori spot (PANTONE) o CMYK | Etichette di sicurezza, telai industriali, staffe di volume | Stampabile solo su fogli piani; non è possibile stampare in prossimità di angoli metallici acuti. |
| Sublimazione del colore | Da basso a medio | Elevato (Interni; Esterni sensibili ai raggi UV) | Mezzo | Tono continuo vibrante | Belle arti, segnaletica per interni di uffici, articoli da regalo di alta qualità | Richiede pannelli bianchi speciali rivestiti in poliestere |
| Stampa a tampone | Da medio ad alto | Alta (con inchiostri epossidici bicomponenti) | Mezzo | Colori spot limitati | Quadranti industriali, componenti cilindrici, marchi smaltati | Area di stampa di dimensioni limitate; limitata alle dimensioni del tampone di trasferimento. |
| Adesivo/Vinile da applicare | Da basso ad alto | Moderato (soggetto a usura all’aperto) | Basso | Quadricromia completa + laminazione | Macchinari agricoli, grandi pannelli strutturali | Soggetto a scrostamento dei bordi e a cicli di gelo-disgelo invernali. |
Preparazione del substrato e scienza dell’adesione
L’adesione permanente dell’inchiostro su superfici metalliche non porose dipende interamente dalla preparazione chimica e dalla fisica dell’energia superficiale. A ForgeciseSi dice che la qualità di una stampa dipenda dalla qualità della sua preparazione.
Pulizia e sgrassaggio chimico
I metalli grezzi, come l’acciaio inossidabile spazzolato, il rame, l’ottone o l’alluminio grezzo, spesso contengono residui di lavorazione. Tra questi:
- Fluidi e lubrificanti per il taglio industriale.
- Oli antiruggine.
- Tracce di sebo e impronte digitali dovute alla manipolazione.
Se non si rimuovono questi contaminanti, lo strato di inchiostro non può aderire. Si formeranno bolle, crepe o si staccherà immediatamente. Le officine professionali richiedono una pulizia chimica con solventi forti. Gli standard del settore sono metiletilchetone (MEK) o ad alta purezza alcol isopropilico (IPA). Questi solventi dissolvono gli oli e asciugano rapidamente, lasciando una superficie pulita e liscia.
La fisica dell’energia superficiale
Un legame efficace dipende dalla tensione superficiale. Nella fisica della stampa, la “Regola delle 10 dine” afferma che La tensione superficiale dell’inchiostro liquido deve essere di circa 10 dyne/cm inferiore all’energia superficiale del substrato solido. affinché l’inchiostro si distribuisca e aderisca correttamente.
+———————————————————–+
| LA REGOLA DELLE 10 DYNE |
| |
| [ Liquid Ink Surface Tension ]<[ Metal Surface Energy ]|
| (da 25 a 35 dyne/cm) (Deve essere da 35 a 45+ dyne)|
| |
| Differenza di circa 10 dine richiesta |
| per una corretta impregnazione dell’inchiostro |
+———————————————————–+
- Gli inchiostri UV digitali standard hanno una tensione superficiale di da 25 a 35 dyne/cm.
- Pertanto, è necessario aumentare l’energia superficiale dei metalli a da 35 a 45 dyne/cm (o superiore) per ottenere un legame forte.
Pre-trattamenti fisici
Per aumentare l’energia superficiale dei metalli, le linee di produzione utilizzano trattamenti fisici:
- Trattamento contro il Coronavirus: Invia una scarica elettrica ad alta tensione vicino al metallo per creare gruppi di ossigeno polari sulla superficie, aumentandone l’energia.
- Trattamento al plasma: Utilizza gas ionizzato per pulire e modificare la superficie metallica a livello molecolare, in modo microscopico.
- Trattamento alla fiamma con ossidazione blu: Particolarmente utile per linee di stampa veloci e automatizzate. Una fiamma a gas controllata passa sopra il metallo. Questo ossida la superficie, brucia i residui organici microscopici e accelera temporaneamente il movimento molecolare per fissare l’inchiostro al metallo.
Primer chimici
Per le applicazioni B2B più esigenti, le officine combinano il trattamento fisico con primer chimici. Questi primer agiscono come un ponte molecolare: un lato della molecola del primer si lega allo strato di ossido metallico, mentre l’altro si lega all’inchiostro UV in fase di polimerizzazione.
È possibile applicare i primer manualmente con un panno privo di lanugine (passare e lucidare) o fornirli su richiesta Grazie a una testina di stampa aggiuntiva su una macchina da stampa digitale, i primer a getto consentono di risparmiare manodopera e prevenire gli sprechi, poiché vengono applicati solo dove l’inchiostro verrà effettivamente spruzzato.
Ecco un elenco dei principali primer industriali utilizzati nella stampa professionale su metallo B2B:
| Marca Primer | Metalli e substrati compatibili | Metodo di applicazione principale | Principali indicatori di performance tecnica |
| Legami metallici | Metalli grezzi, acciaio inossidabile | Applicazione manuale con panno, lucidatura | Resistente al lavaggio in lavastoviglie, a basso impatto olfattivo. |
| PowerBond | Metalli verniciati a polvere, metalli grezzi | Spruzzabile / Gettabile | Completamente compatibile con i sistemi di pretrattamento MagiCoat. |
| SureBond | Prodotti verniciati a polvere | Tavolo a getto (Helix ONE® in linea) | Ottimizzato per bicchieri cilindrici verniciati a polvere |
| Manuale introduttivo GL | Vetro, piastrelle e metallo promozionali | Pulizia manuale | Garantisce un’elevata resistenza all’abrasione negli articoli promozionali. |
| ITS#2 | Cromo, acciaio, alluminio | Pulizia manuale | Garantisce un’adesione uniforme su superfici lisce e altamente lucidate. |
| AP3155 | Vetro, metallo, alluminio, acrilico | Spruzzare (con pistola per metalli) o pulire manualmente | Adatto sia per ambienti interni che esterni, per resistere alle intemperie. |
| Primer metallico M2 | metalli grezzi e rivestiti | Processo di applicazione a spruzzo in 3 fasi | Kit di primer in due parti progettato per un legame chimico permanente |
| JP254 | acciaio inossidabile, vetro | Jettable | Non corrosivo; elimina la necessità di cambiare gli inchiostri per i substrati |
Calibrazione del colore e controllo qualità
Superare gli ostacoli legati al colore del substrato
Poiché alluminio, ottone e acciaio non sono bianchi, la stampa di inchiostri CMYK traslucidi direttamente sul metallo grezzo rende la grafica opaca e confusa. Il metallo non riflette la luce attraverso gli strati di inchiostro, compromettendo il bilanciamento cromatico standard.
Per risolvere questo problema e ottenere colori brillanti:
- Base bianca a macchie: Stampa uno strato di inchiostro bianco a densità elevata direttamente dietro il disegno CMYK. Questo strato bianco si comporta come la carta, riflettendo la luce e mostrando l’intera gamma di colori CMYK.
- Impaginazione morbida: I grafici devono utilizzare profili colore ICC specifici forniti dalla tipografia. La simulazione di stampa (soft proofing) nel software riproduce l’aspetto dei colori su metallo, prevenendo variazioni indesiderate.
- Selezione dello spazio colore: Le tipografie standard utilizzano profili CMYK, che possono smorzare la saturazione delle immagini RGB. Le tipografie specializzate utilizzano set di inchiostri multicanale ampliati (con l’aggiunta di inchiostri arancioni, verdi, viola o chiari) per gestire spazi colore RGB più ampi.
STAMPA DIRETTA SU METALLO STAMPA CON SOTTOBASE BIANCA
[Translucent CMYK Ink] [Translucent CMYK Ink]
| |
v v
======================= =======================
|| Metallo grezzo || || Sottostrato bianco ||
======================= =======================
(Assorbe/Disperde la luce) (Riflette la luce attraverso l’inchiostro)
Risultato: Colore spento e a basso contrasto Risultato: Colore vibrante e preciso
Standard per le prove di durabilità
Per garantire che i componenti metallici stampati resistano a un utilizzo industriale, esterno o domestico gravoso, i produttori eseguono test fisici e chimici standardizzati. Qualsiasi scrostamento o crepa indica un difetto.
- Test di adesione del nastro adesivo (stacco a 180 gradi): Applicare saldamente il nastro adesivo sulla stampa polimerizzata sul metallo, quindi tirarlo via rapidamente a
angolo. Questo simula l’attrito durante la spedizione, i graffi e la manipolazione quotidiana.
- Metodo a graffio (sclerometro): Trascinare uno strumento simile a una penna, dotato di una molla interna calibrata e di una punta in carburo di tungsteno, sulla stampa esercitando una pressione predefinita. La stampa è considerata valida se la punta traccia una linea netta senza scheggiature o sollevamenti dell’inchiostro circostante.
- Test di reticolatura (ASTM D3359): Un test estremamente impegnativo utilizzato dai principali marchi.
- Tratteggio incrociato A (taglio a X): Incidete una “X” nell’inchiostro con una lametta, applicate del nastro adesivo e tirate.
- Tratteggio incrociato B (taglio a griglia): Tagliare una griglia densa di
O
quadrati nella stampa. Applicare il nastro adesivo e tirare. La quantità di inchiostro rimosso determina la valutazione su una scala standard da 0B a 5B.
- Test della lavastoviglie: Essenziale per bicchieri, bottiglie e articoli da regalo in metallo. Gli articoli passano attraverso Da 50 a 100 cicli di lavastoviglie domestiche. Standard Beranda Le macchine vengono utilizzate perché i loro elementi riscaldanti e i detergenti aggressivi sono più efficaci dei disinfettanti commerciali.
- Test di compressione estrema: Per metalli flessibili e fogli di alluminio sottili. Comprimere l’oggetto stampato esercitando una forte pressione fino a quando le pareti non si toccano, verificando la presenza di microfratture o spaccature lungo le pieghe.
- Test di migrazione: Richiesto dai clienti del settore degli imballaggi alimentari. Questo test conferma che le sostanze chimiche UV e i monomeri non polimerizzati non migrano nei prodotti alimentari, garantendo la conformità alle normative di sicurezza.
Casi di studio reali
Esaminiamo come queste tecnologie e regole di preparazione si comportano in contesti commerciali reali.
Caso di studio 1: Test di resistenza agli agenti atmosferici estremi e di adesione presso Urban Sign Co.
- Posizione: Ohio, Stati Uniti
- Proprietario: Lisa Chen
- Specialità: Targhe personalizzate con indirizzo, insegne aziendali da parete e segnaletica per esterni.
La sfida: Urban Sign Co. utilizzava inchiostri a base di solvente per stampare adesivi in vinile e applicarli su lamiere metalliche. Questo metodo si rivelò inefficace a causa delle mutevoli condizioni meteorologiche dell’Ohio:
- L’inchiostro sbiadito all’interno
in pieno sole.
- I bordi si sono scrostati a causa del gelo invernale.
- La colla si è deteriorata, causando bolle e variazioni di colore.
La soluzione: Lisa ha spostato la sua configurazione su una Stampante flatbed UV 6050, stampando direttamente su lamiere di alluminio spazzolato con inchiostri industriali polimerizzabili ai raggi UV. La luce UV-LED ha polimerizzato gli inchiostri all’istante, creando un legame resistente ai graffi.
I risultati: Lisa ha testato tre cartelli in alluminio all’aperto per 18 mesi in punti difficili: pieno sole, sotto una tettoia ombreggiante e su un cancello di metallo esposto. Dopo 18 mesi, tutti e tre i cartelli hanno mantenuto oltre il 95% del loro colore originale, non presentava crepe o scrostature ed era ancora nitido a 1200 DPI. Questo successo le ha permesso di offrire ai clienti B2B una garanzia a vita.
Caso di studio 2: Stampa diretta su metallo su superfici irregolari
- Posizione: Toronto, Canada
- Proprietario: Marco Reed
- Specialità: Opere d’arte in metallo personalizzate e prototipi industriali.
La sfida: Marcus stampa su superfici irregolari come rame martellato, acciaio inossidabile spazzolato e alluminio riciclato ammaccato. La sua vecchia attrezzatura non era in grado di gestire questi dislivelli, lasciando zone vuote sulle sporgenze e accumulando inchiostro nelle depressioni.
La soluzione: Marcus ha provato il Stampante flatbed UV 6050, che ha un piano a vuoto, un sensore di altezza laser e un asse Z regolabile. Il laser scansiona la superficie metallica ogni 2 secondiregolando l’altezza della testina di stampa per mantenere una distanza perfetta su dossi e avvallamenti.
Marcus ha eseguito una prova di stampa di un paesaggio dettagliato su un -lastra di rame spessa martellata utilizzando tre macchine diverse:
- Epson SureColor SC-F2100: Questa macchina a rulli non era in grado di caricare la spessa piastra di rame.
- Mimaki UJF-3042: Stampa riuscita, ma sono rimasti degli spazi vuoti dove la texture color rame risultava troppo alta per gli ugelli fissi.
- Il modello 6050 UV Flatbed: Ha garantito una copertura completa dell’inchiostro, senza lasciare zone scoperte, adattandosi alla superficie ruvida.
Inoltre, quando si stampa su superfici ultrasottili foglio di alluminioIl piano aspirante della stampante manteneva il materiale piatto senza bisogno di nastro adesivo o morsetti, impedendone spostamenti.
Caso di studio 3: Stampa di precisione di medaglie in piccolo formato presso Merit Badge Co.
- Posizione: Droitwich, Regno Unito
- Certificazione: Certificazione ISO 9001
- Specialità: Medaglie, monete, distintivi e piccoli componenti industriali di marca.
La sfida: La Merit Badge Co necessitava di un posizionamento estremamente preciso durante la stampa su rilievi metallici. Le grandi produzioni di minuscoli componenti metallici comportavano inoltre il rischio di spostamenti dovuti ai flussi d’aria delle lampade di polimerizzazione.
La soluzione: L’azienda ha progettato dime metalliche personalizzate per tenere in posizione centinaia di piccole parti sul piano di stampa. Sono anche passati a Inchiostri ECO-UV certificati Greenguard Gold.
I risultati: Questi inchiostri sicuri e a basse emissioni hanno permesso a Merit Badge Co di rispettare le rigide normative ambientali per i negozi di souvenir dei musei e le collezioni storiche, mentre le dime personalizzate hanno garantito un perfetto allineamento di registro.
Caso di studio 4: Media ibridi fisico-digitali presso Metaliccards
- Specialità: Biglietti da visita e tessere associative in acciaio inossidabile di alta qualità.
La sfida: Metalliccards desiderava aggiungere funzionalità digitali alle carte metalliche di alta gamma senza comprometterne la sensazione fisica di pregio.
La soluzione: L’azienda ha creato un processo misto:
- Base fisica: Taglio laser e incisione chimica.
- Precisione del colore: Utilizzando Colori spot PANTONE tramite la tradizionale serigrafia.
- Immagini di alta qualità: Stampa offset CMYK per sfumature realistiche.
- Funzionalità digitali: Codici QR incisi al laser, strisce magnetiche e incorporati microchip NFC.
I risultati: Questo metodo ibrido ha trasformato un normale biglietto da visita in una chiave di accesso digitale e in uno strumento sicuro per la condivisione dei dati, aprendo un nuovo mercato B2B di fascia alta.
Traiettorie di mercato: il futuro della stampa industriale su metallo
Il settore della stampa industriale su metallo sta passando rapidamente alla tecnologia digitale, spinta dall’automazione, dall’intelligenza artificiale e dai nuovi standard ambientali. I sistemi a getto d’inchiostro si stanno diffondendo più velocemente rispetto ai sistemi a toner e offset per applicazioni su metallo personalizzate e a tiratura limitata.
VALORE DEL MERCATO GLOBALE DELLA STAMPA E DEL PACKAGING
+——————————————–+
Valore totale di mercato
| ======================================== |
Quota di mercato della stampa digitale (prevista entro il 2035):
| [ 22.5% ]-> Rappresenta 251,1 miliardi di dollari |
+——————————————–+
1. Crescita del mercato e transizione digitale
La stampa digitale è sulla buona strada per rivendicare del mercato globale totale della stampa e degli imballaggi, raggiungendo 251,1 miliardi di dollari entro il 2035. Questa crescita deriva dalle richieste B2B di personalizzazione, spedizioni più rapide e produzione su richiesta.
2. Intelligenza artificiale e controllo qualità automatizzato
L’automazione è ormai essenziale per proteggere i profitti aziendali. Oggi, Oltre l’85% delle tipografie considera l’intelligenza artificiale una necessità. per rimanere competitivi. L’IA gestisce:
- Impostazione e preparazione automatizzate dei file di prestampa.
- Correzione del colore in tempo reale.
- Controlli di qualità in linea, come Konica Minoltas Intelligent Quality Optimizer (IQ-601)che gestisce automaticamente la calibrazione e la coerenza del colore.
- Sensori intelligenti per supporti di stampa che identificano le proprietà del metallo e rilevano le variazioni di taglio per prevenire errori e inceppamenti.
3. Apprendimento automatico e manutenzione
I sistemi di manutenzione predittiva (PdM) utilizzano algoritmi di apprendimento automatico per controllare i dati relativi a vibrazioni, temperatura e testina di stampa. Questo permette di individuare tempestivamente potenziali problemi ai macchinari, programmando le riparazioni prima che la linea si fermi. Quando si verificano problemi imprevisti, programmi come Visite di servizio virtuali (VSV) consentire agli ingegneri di riparare fino a un terzo degli errori delle macchine da remoto, riducendo i costi e risparmiando tempo.
4. Materiali e flussi di lavoro ecocompatibili
Si sta assistendo a una forte spinta verso substrati sostenibili e inchiostri ecologici, tra cui formule a base di soia, a base d’acqua e polimerizzabili con LED UV. Questi riducono le emissioni chimiche e consumano meno energia.
Al contempo, le principali aziende di stampa stanno integrando i propri flussi di lavoro in sistemi digitali unificati. Questi sistemi collegano le piattaforme di ordinazione online direttamente con i sistemi informativi gestionali (MIS) e le schermate di produzione, consentendo alle aziende di elaborare migliaia di ordini personalizzati con un minimo sforzo manuale.
Raccomandazioni strategiche per i flussi di lavoro B2B
Per i manager e gli ingegneri che desiderano migliorare le proprie configurazioni di stampa su metallo, suggeriamo i seguenti passaggi:
- Confronta i costi di installazione per scegliere il metodo: Utilizzare il Costo di allestimento per la serigrafia: 150 dollari come guida. Per grandi volumi di pezzi identici (oltre 1.000 unità), la serigrafia con inchiostri epossidici catalizzati offre il costo unitario più basso e la migliore durata. Per piccole tirature, etichette personalizzate o numeri di serie univoci, la stampa diretta UV su piano è la scelta più economica.
- Pulizia e preparazione corrette di metalli specifici: Stabilisci regole di pulizia rigorose in base al metallo. Pulisci l’alluminio grezzo e l’acciaio inossidabile con sgrassanti industriali (come MEK o alcol isopropilico) per rimuovere gli oli di produzione. Per i metalli verniciati a polvere o il cromo lucido, richiedi promotori di adesione chimica (come PowerBond o ITS#2) per evitare che l’inchiostro si stacchi.
- Realizza dime personalizzate per piccoli componenti: Quando si stampa su piccoli pezzi di metallo come medaglie o valvole, è consigliabile realizzare delle dime fisiche personalizzate (fresate in acrilico o alluminio) per tenerli fermi sul piano di stampa. Questo mantiene le stampe allineate, evita danni alla testina di stampa e consente di stampare centinaia di pezzi contemporaneamente.
- Rispettare le norme di sicurezza e ambientali: Mantieni sicuro il tuo spazio di stampa. Se utilizzi inchiostri a solvente o epossidici per la serigrafia, installa un sistema di ventilazione adeguato in conformità con le normative OSHA. Per la segnaletica interna o gli articoli promozionali, specifica inchiostri UV certificati Greenguard Gold per ridurre al minimo le emissioni chimiche.
- Combinare strumenti fisici e digitali: Integra elementi digitali moderni su oggetti metallici fisici. Aggiungi chip NFC incorporati, strisce magnetiche e codici QR incisi al laser a badge, carte ed etichette in metallo per trasformare i prodotti fisici in chiavi digitali e strumenti di dati.
FAQ: Risoluzione dei problemi più comuni nella stampa su metallo
D: Come possiamo gestire in modo economicamente vantaggioso la personalizzazione di lamiere in piccole tirature (da 10 a 50 unità)?
A: Per prototipi rapidi, utilizza la stampa digitale UV diretta su piano di stampa abbinata a un primer ad alta resistenza, oppure adesivi in vinile laminato ad alta adesività. La serigrafia richiede la bruciatura degli stencil e la pulizia delle presse, con conseguenti costi di avviamento elevati (spesso per ciclo) che rendono i lotti a basso volume troppo costosi. Le stampanti UV digitali a letto piano non richiedono alcuna configurazione della piastra, consentendo di eseguire layout variabili su richiesta. Per eguagliare la durata della serigrafia, pulire le lamiere metalliche con MEK o alcol isopropilico ad alta purezza e applicare un primer ad alta durata (come AP3155 O Legami metallici) prima di stampare con inchiostri polimerizzabili UV.
D: Qual è il modo migliore per decorare direttamente oggetti metallici cilindrici come bottiglie e lattine?
A: Utilizzare stampanti digitali cilindriche UV dedicate con mandrini rotanti attivi e stampare su lattine bianche preverniciate oppure utilizzare trattamenti a fiamma blu in linea. La stampa offset rotativa a secco non ha la risoluzione necessaria per grafiche complesse e le etichette adesive spesso si sgualciscono o si staccano in ambienti umidi. I sistemi UV cilindrici dedicati (come il LSINC Perivallo360m O Velox I sistemi) ruotano il cilindro in sincronia con le testine di stampa per stampe a 360 gradi senza interruzioni. Per evitare la lenta stampa digitale della base bianca, utilizzare metallo bianco preverniciato oppure un primer a getto in linea e una stazione di trattamento a fiamma blu per ossidare i metalli grezzi e ottenere un’adesione immediata.
D: Come possiamo prevenire il distacco della vernice su metalli verniciati a polvere e anodizzati?
A: Applicare primer chimici specifici (come PowerBond o SureBond) su metalli verniciati a polvere, oppure utilizzare inchiostri epossidici catalizzati e coloranti a solvente che possono penetrare nei pori dell’anodizzazione. La verniciatura a polvere crea una finitura resistente, ma la sua composizione chimica respinge gli inchiostri liquidi. L’utilizzo di primer come PowerBond, SureBond, O Primer XF modifica la superficie verniciata a polvere per formare un legame molecolare con gli inchiostri UV. In alternativa, è possibile utilizzare laser ad alta potenza per incidere i loghi direttamente Attraverso la verniciatura a polvere per mostrare il metallo sottostante. Per l’alluminio anodizzato, utilizzare inchiostri epossidici catalizzati o coloranti a base di solvente formulati per penetrare nei pori microscopici del film anodico prima della sigillatura.
D: Come si possono risolvere i problemi di grana visiva e alterazione del colore nelle stampe artistiche su metallo?
A: Utilizza la sublimazione su pannelli bianchi di alta qualità rivestiti in poliestere (come Chromaluxe) oppure stampa con una stampante UV a letto piano configurata con inchiostri chiari e una base bianca uniforme. Le stampe UV dirette su metallo grezzo e spazzolato spesso risultano granulose e piatte perché le tipografie standard utilizzano un’ampia spaziatura tra i punti e inchiostri traslucidi che disperdono la luce sulla superficie non lucidata. Per le stampe artistiche, la sublimazione è l’opzione migliore perché il calore fonde il colorante direttamente nel rivestimento in poliestere, creando una finitura liscia senza punti di inchiostro visibili. Se si deve necessariamente utilizzare una stampante UV, stampare uno strato di base bianco spot ad alta opacità sotto il disegno CMYK e utilizzare inchiostri ciano chiaro e magenta chiaro per riempire gli spazi tra i punti di inchiostro principali.
D: Qual è la soluzione per l’etichettatura sequenziale ad alta risoluzione e di piccolo formato su metalli sottili specializzati?
A: Utilizzare macchine da stampa per etichette a bobina a banda stretta specializzate per pellicole sintetiche metalliche, oppure utilizzare maschere fresate su misura abbinate a telecamere di visualizzazione CCD. I piani di appoggio standard faticano a contenere e registrare metalli molto sottili (come A
parti in nichel elettroformato di dimensioni fino a
). Le linee ad alta velocità dovrebbero utilizzare presse roll-to-roll a banda stretta (come la ArrowJet Nova 250R) che stampano numeri sequenziali e fustellano in un’unica passata. Per la stampa diretta su singoli componenti metallici di piccole dimensioni, è possibile realizzare dime personalizzate in acrilico o alluminio per bloccare i componenti in posizione, consentendo alle telecamere CCD della stampante di scansionare e stampare con una precisione sub-millimetrica.
Conclusione
Per stampare con successo su metallo sono necessarie la tecnologia giusta, una pulizia accurata e test adeguati. Comprendendo l’energia superficiale e utilizzando protocolli di test standardizzati, i produttori possono realizzare stampe su metallo in grado di resistere agli ambienti più difficili.
Con l’evoluzione del settore verso sistemi di stampa automatizzati, sostenibili e a basse emissioni, la padronanza di questi passaggi tecnici è una necessità strategica.Agisci: Ispeziona oggi stesso le tue linee di stampa su metallo. Stai utilizzando i primer corretti? Il tuo protocollo di pulizia è accurato? Contatta il nostro team di ingegneri all’indirizzo Forgecise per rivedere la configurazione dell’adesione e migliorare la qualità della produzione.