

















Di Felix Lee, CEO di Forgecise | Pubblicato: 19 maggio 2026
- I. Matrice di classificazione funzionale dei film
- II. L'interfaccia del piano di costruzione: pellicola di spedizione e interblocco meccanico
- III. Pellicole protettive per schermi LCD vs. polarizzatori: indurimento e ottimizzazione ottica
- IV. Pellicole distaccanti per tino: chimica, tensionamento e dinamica di distacco
- V. FAQ: Le 5 domande più frequenti sulla risoluzione dei problemi da parte degli operatori di centri di stampa
- 1. Il dilemma della piastra di costruzione "Blue Film"
- 2. Rottura inspiegabile del piano di costruzione e violenti scatti verso l'alto dell'asse Z.
- 3. Falsi allarmi di consumo vs. usura effettiva della pellicola di rilascio
- 4. Divergenza di guasto localizzata (il fenomeno "Scrooge McFail")
- 5. Rischi di bolle e fuoriuscita di resina dalla pellicola protettiva
- VI. Post-elaborazione industriale, gestione della resa e scalabilità della flotta
- VII. Protocollo operativo strategico per le aziende agricole di produzione additiva
Il successo finanziario degli impianti di stampa a stereolitografia (SLA) e a elaborazione digitale della luce (DLP) dipende in larga misura dall’adesione del primo strato. In ambito industriale, i difetti di stampa comportano ben più della semplice perdita di pochi dollari di polimero a basso costo. Causano spreco di manodopera, fermi macchina, consumo di solventi costosi e usura di componenti di alto valore come gli schermi LCD monocromatici.
Alla base di questi problemi c’è spesso una gestione inadeguata delle varie pellicole di plastica utilizzate nelle moderne stampanti a resina. Per mantenere elevati i tassi di resa e prolungare la durata di funzionamento delle macchine, gli operatori devono comprendere le proprietà fisiche e chimiche di ogni strato, dai rivestimenti di spedizione del piano di stampa alle protezioni per gli schermi LCD e alle membrane di distacco del bagno di stampa.
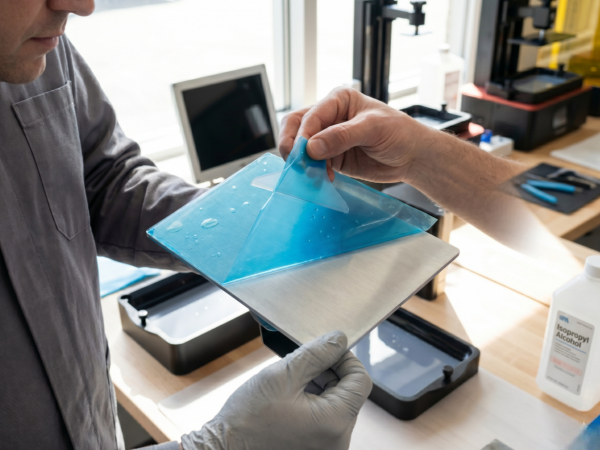
Se stai configurando una nuova macchina e chiedi, “Bisogna rimuovere la pellicola dalla piastra di stampa 3D in resina?” La risposta è SÌ. Subito dopo aver estratto il prodotto dalla confezione, è necessario rimuovere la pellicola protettiva dalla piastra metallica di costruzione. Se la si lascia, la resa del primo strato si ridurrà allo 0%.
Di seguito è riportato il protocollo operativo completo per la gestione delle pellicole e l’adesione all’interfaccia nella produzione additiva aziendale.
I. Matrice di classificazione funzionale dei film
Per prevenire i problemi di stampa, gli operatori B2B devono saper distinguere tra le diverse pellicole funzionali di un sistema di stampa 3D a resina. Questa matrice ne illustra le proprietà, le modalità di gestione e le conseguenze in caso di malfunzionamenti.
| Tipo di film | Posizione | Materiale | Rimozione necessaria? | Funzione ingegneristica primaria | Conseguenze operative di una gestione errata |
| Pellicola di spedizione della piastra di costruzione | Aderisce alla superficie della piastra di costruzione in alluminio/acciaio. | Polietilene (PE) o polietilene tereftalato (PET). | Sì, subito dopo averlo tolto dalla confezione. | Previene graffi superficiali e ossidazione atmosferica durante il trasporto. | Completa rottura dell’adesione. Il fotopolimero polimerizzato non riesce ad aderire alla pellicola di plastica a bassa energia superficiale; la resina rimane polimerizzata sul fondo della vasca. |
| Pellicola protettiva per schermo LCD | Applicato direttamente sopra il display LCD monocromatico dell’esposizione. | Vetro temperato o PET di qualità ottica. | No, sostituire solo se danneggiato. | Protegge il costoso pannello LCD da graffi meccanici e da eventuali fuoriuscite accidentali di resina. | Distruzione dello schermo. Rimuovendo la pellicola protettiva, il polarizzatore rimane esposto al contatto chimico diretto con la resina fuoriuscita, causando danni ottici permanenti durante la pulizia. |
| Pellicola di rilascio del flacone (FEP, PFA, ACF) | Sospeso sul fondo della vasca di resina. | Etilene propilene fluorurato (FEP) o composito opaco fluoropolimero (ACF). | No (mantieni installato); tuttavia, pellicole protettive temporanee su entrambe le parti I fogli di ricambio devono essere rimossi prima dell’installazione. | Funge da fondo trasparente della vasca, consentendo la trasmissione dei raggi UV e facilitando al contempo il distacco della stampa. | Scarsa adesione e cedimento della pellicola. Lasciare le pellicole protettive temporanee riduce drasticamente la trasparenza ottica, blocca la trasmissione della luce UV e provoca una rapida lacerazione della pellicola stessa. |
II. L’interfaccia del piano di costruzione: pellicola di spedizione e interblocco meccanico
La piastra di costruzione metallica funge da ancoraggio principale per l’intera stampa. Un buon legame iniziale dello strato avviene attraverso un processo chiamato incastro meccanico. Il monomero liquido penetra nelle minuscole cavità ruvide di una piastra di alluminio sabbiata o di acciaio incisa al laser. Una volta polimerizzato, il materiale plastico solido aderisce fisicamente alla superficie metallica.
Quando gli operatori dimenticano di rimuovere la pellicola protettiva trasparente o blu dalle macchine appena estratte dalla confezione (come le serie Elegoo Saturn o i sistemi Anycubic Photon), bloccano completamente questo processo di incastro. Il monomero entra in contatto solo con la pellicola di plastica liscia e chimicamente inerte, che presenta un’energia superficiale estremamente bassa.
Questo problema si riscontra frequentemente nei forum B2B professionali. È quasi un errore di “rito di passaggio”. Gli operatori fanno funzionare le loro macchine nuove di zecca per ore, solo per scoprire che il piano di stampa è perfettamente pulito quando l’asse Z si solleva, mentre il modello di prova polimerizzato giace piatto sul fondo della vasca di resina.
A volte, i produttori applicano il supporto adesivo di queste pellicole di imballaggio in modo così stretto da farlo sembrare una pellicola antigraffio permanente. Gli operatori si sono persino ritrovati a carteggiare le loro piastre di costruzione immacolate prima di rendersi conto che sotto c’era una seconda pellicola trasparente.
Metallo nudo contro pellicola di spedizione non rimossa
| Parametro dell’interfaccia | Metallo grezzo sabbiato/inciso al laser | Pellicola polimerica di spedizione non rimossa |
| Energia di superficie | Elevato (bagnabilità e affinità chimica favorevoli). | Bassa (tendenza idrofobica/oleofobica). |
| Profilo della microstruttura | Ra 1,6–3,2 µm (fornisce ancoraggio meccanico). | Ra < 0,1 µm (superficie praticamente liscia). |
| Resa del primo strato | > 99% in condizioni di esposizione UV ottimali. | 0% (delaminazione immediata durante il sollevamento a Z). |
| Resistenza all’usura chimica | Elevata resistenza ai solventi di pulizia standard (IPA/TPM). | Soggetto a gonfiore, sfaldamento e deterioramento dell’adesivo. |
III. Pellicole protettive per schermi LCD vs. polarizzatori: indurimento e ottimizzazione ottica
Lo schermo LCD monocromatico rimane il componente di consumo più vulnerabile e costoso di qualsiasi stampante 3D a resina. Trasmette l’esatto schema di pixel della luce UV necessario per polimerizzare ogni strato di resina fotopolimerica.
È fondamentale conoscere la differenza tra la pellicola protettiva temporanea applicata durante il trasporto sullo schermo LCD, che va rimossa per evitare la dispersione ottica, e la pellicola protettiva permanente o aftermarket, che rimane in posizione per proteggere lo schermo da eventuali fuoriuscite di resina.
Avviso critico: Molte stampanti sono dotate di una pellicola polarizzatrice preinstallata in fabbrica direttamente sotto lo strato protettivo esterno. Se per errore si rimuove questa pellicola, si compromette la capacità dello schermo di bloccare i raggi UV. Il pannello diventerà inutilizzabile e la garanzia del produttore verrà invalidata.
Il costo finanziario dei danni agli schermi LCD in un impianto B2B ad alto volume si accumula rapidamente. Una singola perdita di resina da una membrana del serbatoio rotta può aderire direttamente a un pannello di vetro LCD non protetto. Se si tenta di raschiare via la resina indurita senza un foglio di protezione, si rischia quasi sempre di graffiare il vetro o di danneggiare il polarizzatore. Ciò comporta la sostituzione completa dello schermo, con un costo di oltre 150 dollari per i pezzi di ricambio, oltre alle ore di manodopera per la manutenzione.
L’installazione di pellicole protettive in vetro temperato o PET di alta qualità, adatte all’ottica, è un metodo collaudato ed economico per mitigare questo rischio. Queste pellicole mantengono la piena trasparenza ottica e resistono all’ingiallimento nel tempo, garantendo un percorso luminoso uniforme e una risoluzione di polimerizzazione nitida.
IV. Pellicole distaccanti per tino: chimica, tensionamento e dinamica di distacco
La pellicola distaccante forma il fondo trasparente della vasca di resina, separando il fotopolimero liquido dallo schermo LCD sottostante. Deve resistere a ripetute forze meccaniche di distacco ogni volta che l’asse Z solleva uno strato appena polimerizzato dal fondo.
Gli impianti industriali utilizzano principalmente pellicole in etilene propilene fluorurato (FEP), perfluoroalcossi (PFA, comunemente chiamato nFEP) e composito opaco fluoropolimero (ACF). Quando si installano membrane di ricambio, è necessario rimuovere le pellicole protettive da entrambi i lati del nuovo foglio. Lasciare questi strati temporanei causa una scarsa trasmissione della luce UV e una notevole perdita di dettagli di stampa.
Una corretta installazione richiede anche una tensione precisa. Per installare le pellicole FEP tradizionali è necessario utilizzare un distanziatore, come un tappo di bottiglia da 13 mm, per conferire alla pellicola la giusta elasticità. Una tensione eccessiva provoca la rottura prematura della pellicola, mentre una tensione insufficiente impedisce alla pellicola di staccarsi nettamente dalla resina polimerizzata, rovinando la stampa.
Le membrane ACF ad alta velocità presentano un lato opaco e testurizzato a contatto con la resina liquida. Questa testurizzazione riduce le forze di aspirazione e consente distanze di sollevamento sull’asse Z molto più brevi.
Confronto dei materiali della pellicola di rilascio
| Parametro | Etilene propilene fluorurato (FEP) | Perfluoroalcossi (PFA / nFEP) | Fluoropolimero-Opaco (ACF) |
| Elasticità e flessibilità | Elevato (richiede una distanza di sollevamento di 8–10 mm). | Moderato (profilo di rilascio più graduale). | Basso (consente alta velocità, distanza di sollevamento di 4–5 mm). |
| Finitura superficiale | Lucido (altamente trasparente). | Lucido (basso coefficiente di attrito). | Lato opaco a contatto con la resina (riduce al minimo la tenuta sottovuoto). |
| Forza di aspirazione | Alto (crea un vuoto fisico). | Moderato (adesione ridotta). | Eccezionalmente basso (consente una velocità di sollevamento fino a 2 volte superiore). |
| Durata media di servizio | Circa 20.000-30.000 strati induriti. | Circa 40.000 strati polimerizzati. | > 50.000 strati polimerizzati sotto tensione ottimale. |
V. FAQ: Le 5 domande più frequenti sulla risoluzione dei problemi da parte degli operatori di centri di stampa
Abbiamo analizzato le domande tecniche più discusse sui forum professionali di produzione additiva come Reddit e Quora per fornirvi queste soluzioni.
1. Il dilemma della piastra di costruzione “Blue Film”
Problema: I nuovi operatori si imbattono spesso in fallimenti di stampa completi sui sistemi Anycubic o Elegoo appena estratti dalla confezione. Non sanno se rimuovere lo strato di plastica blu o trasparente applicato al piatto di stampa metallico, presumendo che protegga l’alluminio dai graffi durante la post-elaborazione.
Risposta breve: Sì, staccalo immediatamente prima di stampare.
Soluzione autorevole: Questa pellicola funge esclusivamente da rivestimento temporaneo per la spedizione. Se si tenta di stampare con la pellicola applicata, il monomero liquido non riesce a raggiungere la superficie metallica microstrutturata. L’incastro meccanico fallisce completamente e la resina polimerizzata si lega invece alla pellicola FEP sul fondo della vasca. Prendere una spatola di plastica, sollevare un angolo della pellicola e rimuoverla completamente per esporre la superficie metallica grezza.
2. Rottura inspiegabile del piano di costruzione e violenti scatti verso l’alto dell’asse Z.
Problema: Gli operatori che utilizzano stampanti di medio-grande formato (come la Anycubic Photon M3 Max) sentono il piatto di costruzione emettere un forte e violento schiocco quando viene sollevato dopo la polimerizzazione degli strati di base. Questo improvviso strappo schizza la resina sulle guide dell’asse Z.
Risposta breve: Ciò accade a causa dell’eccessiva aspirazione tra gli strati di base polimerizzati e la pellicola distaccante del tino.
Soluzione autorevole: Stai lavorando con una forza di vuoto elevata. Per risolvere questo problema, regola tre parametri chiave:
- Esposizione dello strato inferiore: Ridurre il tempo di esposizione dello strato inferiore del 10-15% (di solito da 45 secondi a 35-38 secondi). Questo impedisce alla resina di polimerizzare eccessivamente e di aderire troppo saldamente al FEP.
- Velocità di sollevamento dell’asse Z: Ridurre la velocità di sollevamento iniziale a 40 mm/min. Ciò consente alla pellicola di rilascio di staccarsi gradualmente anziché spezzarsi.
- Temperatura della resina: Mantenete la resina a una temperatura compresa tra 25°C e 30°C utilizzando una cinghia riscaldante per vaschette. La resina fredda è densa e aumenta notevolmente le forze di aspirazione.
3. Falsi allarmi di consumo vs. usura effettiva della pellicola di rilascio
Problema: Gli utenti di stampanti avanzate con sistemi di monitoraggio integrati, come la serie Elegoo Saturn, ricevono notifiche di sistema per la sostituzione della pellicola di rilascio anche quando la membrana appare pulita e le stampe risultano perfette.
Risposta breve: Considerate questi avvisi come promemoria per guardare il film, non come regole rigide per buttarlo via.
Soluzione autorevole: I moderni firmware delle stampanti utilizzano algoritmi di conteggio degli strati lineari e basilari (che spesso si attivano a 30.000 strati) anziché verificare le effettive condizioni fisiche della pellicola. È necessario sostituire la pellicola solo in caso di usura visibile. Cercate pieghe profonde, fori, un’eccessiva opacizzazione che blocca la luce o una perdita di tensione che causa errori di stampa. Se la pellicola appare in buone condizioni, è sufficiente reimpostare il contatore software sul touchscreen e continuare a stampare.
4. Divergenza di guasto localizzata (il fenomeno “Scrooge McFail”)
Problema: Su una piastra di costruzione caricata con modelli identici, una singola stampa vicino al centro della piastra fallisce e si attacca alla pellicola FEP, mentre le stampe esterne vengono completate senza problemi.
Risposta breve: La parte centrale della pellicola del tino si allunga più dei bordi, come un trampolino, impedendo al pezzo di staccarsi.
Soluzione autorevole: La pellicola di distacco aderisce saldamente lungo il suo telaio metallico esterno, tendendo ad allungarsi maggiormente proprio al centro geometrico. Quando l’asse Z si solleva, potrebbe non alzarsi abbastanza da superare questa elasticità locale. La resina non si stacca completamente dalla pellicola prima che inizi la deposizione dello strato successivo. Per risolvere questo problema, aumenta la distanza di sollevamento dell’asse Z di 1-3 mm. Inoltre, prova a posizionare i modelli più grandi o con maggiore aspirazione più vicino ai bordi esterni rigidi del piatto e utilizza supporti di ancoraggio pesanti sulle isole di stampa iniziali.
5. Rischi di bolle e fuoriuscita di resina dalla pellicola protettiva
Problema: Gli operatori temono che bolle d’aria intrappolate o lievi disallineamenti durante l’installazione di una pellicola protettiva per schermi LCD non originale possano causare difetti di polimerizzazione o errori di stampa.
Risposta breve: Le bolle minuscole non danneggeranno le stampe, ma i bordi mal sigillati rovineranno lo schermo.
Soluzione autorevole: Le piccole bolle d’aria isolate (1-2 mm di diametro) non disperdono la luce UV a sufficienza da alterare la qualità di stampa, poiché la matrice LED emette luce altamente collimata. È comunque consigliabile rimuovere le bolle più grandi o la polvere intrappolata per evitare distorsioni ottiche localizzate. Il vero pericolo deriva da una cattiva sigillatura dei bordi. Se la pellicola protettiva non è allineata correttamente o ci si dimentica di sigillare i bordi esterni con il nastro adesivo, la resina liquida può infiltrarsi al di sotto per capillarità. Una volta attivata la luce UV, la resina intrappolata polimerizza e fissa permanentemente la pellicola protettiva al polarizzatore. Pulire sempre lo schermo con alcol isopropilico al 95% e un panno in microfibra, allinearlo perfettamente e sigillare l’intero perimetro con nastro isolante nero.
VI. Post-elaborazione industriale, gestione della resa e scalabilità della flotta
Gestire un centro di stampa commerciale significa impostare un flusso di lavoro di post-elaborazione intelligente per ridurre i costi di manodopera, proteggere le macchine e aumentare la produttività. Le aziende B2B ad alto volume devono abbandonare la raschiatura manuale dei pezzi e le semplici procedure di lavaggio, che comportano sprechi di tempo e spesso danneggiano i componenti.
La sostituzione delle piastre standard con piattaforme di stampa flessibili, come la Formlabs Build Platform 2 o piastre magnetiche in acciaio armonico disponibili sul mercato, velocizza il flusso di lavoro. La Formlabs Build Platform 2 utilizza una superficie di stampa flessibile in acciaio con palette di rilascio dei pezzi integrate. Gli operatori possono rimuovere le stampe completate istantaneamente senza utilizzare raschietti metallici affilati, eliminando completamente il rischio di graffiare la piastra di costruzione in alluminio o rompere i supporti delicati.
Flusso di lavoro del sistema di lavaggio a due fasi:
Per ottimizzare l’utilizzo del solvente, adotta una procedura di lavaggio in due fasi.
- Prima fase: prelavaggio della resina in massa (solvente sporco). Anziché immergere direttamente i pezzi rivestiti di resina in una stazione di lavaggio pulita, immergeteli prima in un bagno di prelavaggio “sporco” a base di alcol isopropilico stagionato o tripropilenglicole monometil etere (TPM). Questo rimuove la maggior parte della resina ancora umida.
- Seconda fase: lavaggio fine automatizzato (solvente pulito). Trasferire i pezzi in una stazione di lavaggio automatizzata riempita con solvente pulito per il risciacquo finale.
Questa semplice suddivisione mantiene il solvente primario pulito molto più a lungo, riducendo il consumo complessivo di solvente fino al 50%. È possibile riciclare il solvente di prelavaggio sporco esponendolo alla luce UV per indurire la resina in sospensione, quindi filtrandolo attraverso un filtro ceramico a gravità per ripristinarne la trasparenza. Lasciare sempre asciugare completamente il solvente per evitare segni sulla superficie prima di passare alla fase finale di post-polimerizzazione UV.
VII. Protocollo operativo strategico per le aziende agricole di produzione additiva
Per mantenere elevati gli standard di produzione ed eliminare i tempi di inattività di un parco stampanti 3D industriali a resina, le aziende dovrebbero attenersi a un rigoroso programma di manutenzione preventiva.
| Frequenza di manutenzione | Componente di destinazione | Azione richiesta | Risultato atteso |
| Ogni ciclo di stampa | Piastra di costruzione. | Raschiare la superficie con una lama di plastica per verificare la presenza di frammenti induriti; pulire con alcol isopropilico al 90% o superiore. | Impedisce che il piatto di costruzione schiacci detriti solidi contro lo schermo LCD durante la successiva sequenza di homing. |
| Ogni ciclo di stampa | Vasca di resina | Mescolare la resina liquida per evitare la sedimentazione del pigmento; controllare che la pellicola di distacco non sia torbida o contenga detriti. | Garantisce una polimerizzazione uniforme e previene la sottoesposizione localizzata dovuta al deposito del pigmento. |
| Settimanale | Vite di comando dell’asse Z. | Rimuovere il vecchio grasso e i residui con un panno privo di lanugine; applicare un sottile strato di grasso al litio. | Elimina il bloccaggio meccanico, riducendo le linee di sovrapposizione e gli artefatti verticali. |
| Settimanale | Schermo LCD. | Pulisci lo schermo con alcol al 95% e un panno in microfibra; esegui un test LED per verificare la presenza di pixel difettosi. | Rileva tempestivamente il degrado del display LCD, prevenendo errori di stampa dovuti a un’emissione luminosa non uniforme. |
| Mensile | Filtri di raffreddamento. | Aspirare i filtri a rete delle prese d’aria e pulire le ventole di raffreddamento posteriori dall’accumulo di polvere. | Previene il surriscaldamento dei componenti interni, prolungando la durata del modulo a luce UV. |
| Mensile | Crea la texture della piastra. | Verifica la planarità della piastra; se la superficie è diventata troppo liscia, carteggiala leggermente con carta vetrata a grana 220 bagnata. | Ripristina la struttura meccanica della piastra, mantenendo un’elevata adesione del primo strato. |
Attenendosi a queste procedure standard, gli impianti di produzione possono ridurre drasticamente i difetti di stampa, sprecare meno materiale e solventi e sfruttare al massimo la durata utile delle proprie apparecchiature per la produzione additiva.