

















Autore: Felix Lee, CEO di Forgecise
Pubblicato: 26 maggio 2026
Pubblico di riferimento: Responsabili della flotta per la produzione additiva, tecnici di officina aziendale, approvvigionamento B2B
Table of Contents
Sintesi / Risposta rapida: Se stai chiedendo, “Si rimuove la pellicola dalla piastra di stampa 3D in resina?“la risposta è definitiva SÌ. Prima della calibrazione, è necessario rimuovere completamente la pellicola protettiva temporanea in PVC trasparente o blu dalla piastra di costruzione in alluminio. La mancata rimozione impedisce alla resina liquida di stabilire un legame chimico o meccanico, causando un’immediata rottura dell’adesione. Tuttavia, la gestione delle interfacce polimeriche va ben oltre la piastra di costruzione. Questa guida descrive le procedure operative standard (SOP) precise necessarie per le operazioni della flotta B2B per la gestione delle pellicole protettive per schermi LCD, delle pellicole di rilascio (FEP/PFA/ACF) e della manutenzione preventiva.
L’importanza della gestione dell’interfaccia polimerica nella produzione additiva B2B
Per le flotte di stampanti 3D aziendali e industriali, il successo si basa sull’efficienza operativa, sul tempo di attività delle macchine e sulla riduzione degli scarti. La stampa 3D basata su fotopolimeri liquidi, in particolare la stereolitografia (SLA), l’elaborazione digitale della luce (DLP) e la stereolitografia mascherata (MSLA), offre una finitura superficiale eccezionale, un’elevata precisione dimensionale e la capacità di lavorare elastomeri e polimeri rigidi di qualità ingegneristica.
La stampa a resina bottom-up impone enormi forze meccaniche di distacco e rigorose esigenze ottiche ai principali componenti hardware. I più importanti di questi componenti sono:
- L’interfaccia tra la piastra di costruzione e la resina
- L’interfaccia tra la resina e la pellicola di distacco
- L’interfaccia tra la pellicola di rilascio e la maschera ottica (LCD/LPU)
Molti guasti iniziali dell’hardware, componenti danneggiati e costosi ritardi nella produzione derivano da un semplice errore: una gestione errata delle pellicole protettive applicate in fabbrica. I produttori di stampanti a resina industriali e da tavolo applicano sistematicamente pellicole protettive temporanee a vari componenti per prevenire graffi, accumulo di polvere e ossidazione durante il trasporto e l’assemblaggio.
Se i tecnici non identificano e rimuovono sistematicamente queste pellicole durante l’apertura della confezione o la sostituzione dei materiali di consumo, esse alterano le proprietà chimiche, ottiche e meccaniche della stampante. Le conseguenze possono variare da cedimenti immediati dell’adesione a danni alle vasche di resina, crepe negli schermi LCD e invalidamento della garanzia. Per i clienti B2B (business-to-business) che gestiscono linee di produzione, standardizzare l’identificazione e la rimozione di queste pellicole attraverso rigorose procedure operative standard (SOP) è essenziale per eliminare i guasti precoci e proteggere beni strumentali di alto valore.
Mappatura completa delle pellicole protettive e funzionali
Una stampante MSLA o SLA di livello industriale contiene diversi strati di pellicole polimeriche. Alcune sono materiali di imballaggio temporanei, mentre altre sono componenti ottici funzionali e permanenti. Distinguere tra queste pellicole è fondamentale per i tecnici operativi.
Schema a pila dell’hardware:
- Piastra di costruzione (alluminio) ->
[X]Rimuovere la pellicola temporanea in PVC - (Interfaccia in resina liquida)
- Vasca di resina ->
[X]Rimuovere la pellicola biadesiva|[ ]Mantenere FEP/PFA/ACF permanente - (Trasmissione della luce UV)
- Schermo LCD ->
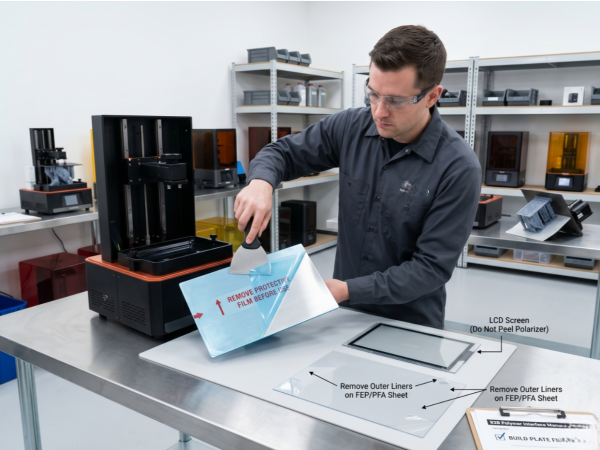
[X]Rimozione della pellicola temporanea|[ ]NON rimuovere il filtro polarizzatore|[O]Installare il vetro temperato
1. Realizzazione di pellicole per la spedizione di lastre
La piastra di costruzione, in genere realizzata in alluminio anodizzato o inciso al laser, funge da substrato su cui devono aderire saldamente gli strati iniziali di resina fotopolimerica. Per proteggere questa superficie dall’ossidazione e dalle abrasioni fisiche durante il trasporto, i produttori rivestono la piastra con una pellicola protettiva in cloruro di polivinile (PVC) trasparente o leggermente colorata di blu, altamente aderente.
Poiché i primi modelli manuali spesso non presentavano linguette di estrazione evidenti o avvertenze chiare su questo strato specifico, gli operatori tentavano frequentemente di calibrare e stampare direttamente sopra la pellicola. Questo errore impedisce completamente alla resina liquida di stabilire un legame chimico o meccanico con il metallo sottostante, causando un’immediata cedimento dell’adesione. Durante un ciclo di stampa di diverse ore, l’esposizione alla luce UV e al calore localizzato può causare la deformazione della pellicola o l’intrappolamento della resina liquida al di sotto. Ciò porta alla formazione di un blocco di polimero indurito estremamente difficile da rimuovere senza danneggiare permanentemente la lastra.
2. Protezioni per schermo LCD e polarizzatore
Lo schermo LCD monocromatico si trova direttamente sotto la vasca di resina e funge da maschera ottica che modella ogni strato bloccando o trasmettendo la luce UV. Durante l’apertura della confezione, è necessario rimuovere una pellicola trasparente temporanea dallo schermo per consentire la trasmissione senza ostacoli della luce UV.
Avviso critico: I tecnici devono prestare estrema attenzione. Direttamente sotto questa pellicola di spedizione temporanea si trova il filtro polarizzatore, che è un componente permanente e integrato dello stack LCD. Rimuovere il polarizzatore distrugge la capacità dello schermo di bloccare selettivamente la luce UV, danneggiando completamente l’LCD e invalidando la garanzia del produttore. Per proteggere questo delicato gruppo schermo da fuoriuscite accidentali di resina, forature o danni meccanici dovuti a stampe non riuscite, gli operatori industriali dovrebbero installare una pellicola protettiva in vetro temperato sacrificale dedicata sullo schermo, fissandola ai bordi con nastro oscurante.
3. Distribuisci i film: FEP, PFA e ACF
Sul fondo della vasca di resina si trova la pellicola di rilascio. Essa funge da barriera antiaderente tra la resina in fase di polimerizzazione e la sorgente luminosa sottostante. I fogli di ricambio di queste pellicole sono materiali di consumo estremamente delicati. È fondamentale notare che i nuovi fogli di ricambio in FEP (etilene propilene fluorurato), PFA o ACF (Advanced Release Film) vengono spediti con pellicole protettive ultrasottili e altamente trasparenti. entrambe le parti.
Gli operatori devono rimuovere questi rivestimenti Prima avvitando la pellicola di distacco al telaio della vasca. Se installata con i rivestimenti intatti, la pellicola non avrà l’elasticità necessaria, subirà una grave distorsione ottica e si strapperà rapidamente sotto l’effetto delle forze meccaniche di distacco. Ciò provoca ingenti perdite di resina direttamente sullo schermo LCD.
Tabella di mappatura industriale: film polimerici e interfacce
| Componente | Tipo di film | Caratteristiche visive | Scopo della fabbrica | Azione obbligatoria | Modalità di guasto se trascurata |
| Piastra di costruzione | Linea di trasporto temporanea | PVC blu trasparente; a volte privo di etichette. | Previene graffi superficiali e ossidazione durante il trasporto. | Rimuovere prima della prima calibrazione/livellamento. | Completa mancata adesione della stampa; la resina polimerizza solo sul fondo della vasca. |
| Schermo LCD | Linea di trasporto temporanea | Plastica sottile e trasparente; spesso dotata di linguetta colorata per aprirla. | Protegge il vetro dello schermo dai graffi durante il montaggio. | Rimuovere prima di installare la vasca di resina. | Diffusione della luce, imprecisioni nella polimerizzazione e adesione al fondo della vasca. |
| Filtro polarizzatore LCD | Strato ottico integrato | Pellicola opaca grigio o scura applicata direttamente sul display LCD. | Polarizza la luce per consentire il blocco selettivo dei raggi UV e la polimerizzazione. | NON RIMUOVERE; componente permanente. | Guasto totale del display LCD; esposizione continua ai raggi UV a schermo intero; garanzia invalidata. |
| Sostituzione di FEP/PFA/ACF | Fodere protettive a doppio lato | Fogli sottilissimi e altamente trasparenti su entrambe le facce del prodotto. | Previene l’accumulo di polvere e i graffi durante la conservazione. | Staccare la pellicola protettiva da entrambi i lati prima di installare il prodotto nella struttura della vasca. | Perdita di tensione della pellicola, grave distorsione ottica, strappi e perdite immediate di resina. |
| Pellicola protettiva ACF (installata) | Membrana di rilascio funzionale | Foglio in fluoropolimero morbido e semi-opaco; estremamente delicato. | Funge da fondo antiaderente della vasca; riduce al minimo la forza di distacco durante il sollevamento. | Conservare; sostituire solo in caso di usura o foratura. | Perdite di liquido dalla vasca, degrado ottico e guasto meccanico del meccanismo di ribaltamento. |
FAQ e analisi del forum: sintesi di soluzioni B2B professionali
L’analisi delle discussioni nei forum professionali sulla produzione additiva rivela una netta discrepanza tra la progettazione degli imballaggi da parte dei produttori e gli standard di interfaccia utente. Ecco i cinque problemi principali e le relative soluzioni autorevoli per la gestione delle flotte aziendali.
D1: Perché la pellicola del piano di costruzione non ha una linguetta di avvertenza? (Il dibattito tra UX e diligenza)
Risposta breve: La scarsa standardizzazione degli imballaggi dei produttori rende obbligatorio, e pertanto, un requisito imprescindibile è l’ispezione fisica da parte dell’operatore.
Il dibattito: Gli operatori lamentano spesso che, mentre gli schermi LCD e le vasche di stampa presentano linguette colorate con l’avvertenza “Rimuovere prima dell’uso”, le pellicole delle piastre di costruzione sono spesso completamente trasparenti, a filo e prive di etichetta. Ciò causa errori di calibrazione. Si tratta di un problema di usabilità o di una mancanza di attenzione da parte dell’operatore?
Soluzione autorevole: Affidarsi a imballaggi di fabbrica incoerenti rappresenta un rischio sistemico per le flotte B2B. I responsabili degli acquisti e della formazione devono implementare un sistema obbligatorio e standardizzato. Lista di controllo per l’apertura della confezione prima del volo. Ciò richiede un’ispezione fisica della superficie del piano di costruzione con uno strumento di bordo in plastica che non lasci segni, per confermare l’assenza di qualsiasi pellicola polimerica prima della messa in funzione della macchina. (I dispositivi più recenti, come la serie Elegoo Saturn 4, hanno iniziato a stampare grafiche di avvertenza direttamente sulla pellicola per risolvere questo problema).
D2: Come posso rimuovere in modo sicuro le stampe fortemente aderenti da una piastra di costruzione in alluminio nudo?
Risposta breve: Invece di usare la forza, applica sbalzi di temperatura estremi (come acqua gelida o bollente) per rompere il legame.
Il dibattito: Quando le stampe aderiscono troppo saldamente al metallo nudo, una raschiatura aggressiva con spatole d’acciaio provoca lacerazioni alle piastre, deformazioni alle superfici o la distruzione delle geometrie. I produttori di stampanti dovrebbero modificare l’hardware (piastre flessibili, levigatura) o regolare il software (esposizione di burn-in)?
Soluzione autorevole: I tecnici dovrebbero sfruttare le differenze di dilatazione termica. L’alluminio ha un elevato coefficiente di dilatazione termica (CTE), definito dalla formula lineare di dilatazione termica: $$\Delta L = \alpha L_0 \Delta T$$
Dove:
- $\Delta L$ rappresenta la variazione della dimensione lineare.
- $L_0$ è la lunghezza iniziale.
- $\alpha$ è il coefficiente di dilatazione termica (per l’alluminio, $\alpha \approx 23 \times 10^{-6} \text{ K}^{-1}$).
- $\Delta T$ rappresenta la differenza di temperatura.
Poiché il coefficiente di dilatazione termica (CTE) dell’alluminio è significativamente più elevato di quello della resina fotopolimerica polimerizzata, sottoporre l’assemblaggio a sbalzi di temperatura estremi induce una sollecitazione di taglio localizzata all’interfaccia, che rompe il legame adesivo. I migliori metodi industriali non distruttivi sono:
- Shock criogenico (congelamento): Mettere l’intero assemblaggio in un congelatore a -18 °C per 15-30 minuti. L’alluminio si contrae più velocemente della resina, facendo staccare il modello.
- Addolcimento termico (calore): Versare acqua bollente (circa 95°C) sulla base, oppure utilizzare una pistola termica a bassa temperatura. Questo dilata l’alluminio e ammorbidisce la rete polimerica reticolata, rendendola malleabile.
Gli operatori devono evitare di effettuare solchi profondi con le spatole d’acciaio, poiché le bave affilate possono successivamente perforare la pellicola FEP durante la fase di azzeramento.
D3: Qual è il modo più sicuro per rimuovere i residui di stampa non riusciti senza toccare il FEP?
Risposta breve: Utilizzare la funzione “Pulizia vasca” per polimerizzare uno strato solido e rimuoverlo in un unico pezzo utilizzando una linguetta angolare di carta.
Il dibattito: La rimozione manuale dei residui polimerizzati con spatole di plastica spesso graffia o ammacca la delicata pellicola di rilascio in FEP, causando usura precoce e distorsione ottica.
Soluzione autorevole: Utilizzare il metodo non invasivo Metodo di estrazione monolitica “Vat Clean” (Pulizia della cisterna).
- Posizionare un pezzo di struttura di supporto indurita di scarto, un cartoncino piegato a L o un post-it in un angolo della vasca, appoggiandolo direttamente al FEP.
- Eseguire la funzione di esposizione UV per 15-30 secondi per polimerizzare un singolo strato uniforme sulla parte inferiore, bloccando la scheda nella matrice.
- Tirate delicatamente verso l’alto la parte asciutta del cartoncino. L’intero foglio polimerizzato, insieme a tutti i residui intrappolati, si staccherà in un unico pezzo, lasciando il FEP intatto senza bisogno di raschiare.
D4: Devo sostituire la pellicola di rilascio in base all’avviso del software relativo al numero di strati?
Risposta breve: No. La sostituzione va effettuata in base all’usura fisica effettiva, come forte opacità, ammaccature profonde o perdita di tensione della pellicola.
Il dibattito: Le stampanti di fascia alta moderne (come Elegoo Saturn 4 Ultra o Mars 5 Ultra) richiedono la sostituzione della pellicola al raggiungimento di determinati limiti (ad esempio, 60.000 strati). È necessario sostituirla immediatamente anche se la stampa è andata a buon fine?
Soluzione autorevole: Il conteggio degli strati del firmware è un parametro puramente arbitrario e conservativo. Le pellicole, se correttamente mantenute, possono resistere da 150.000 a oltre 500.000 strati. I gestori delle flotte dovrebbero ignorare il contatore e valutare le pellicole in base a parametri visivi e meccanici concreti:
- Nuvolosità e foschia: La fitta nuvolosità diffonde la luce UV, causando difetti di sottoesposizione localizzati.
- Deformazioni fisiche: Microammaccature o pieghe profonde causano un elevato stress meccanico. Se si notano stiramenti o microlacerazioni, sostituire immediatamente la pellicola per evitare la rottura.
- Tensione e suono: Una pellicola sana emette una risonanza chiara, simile a quella di un tamburo, se picchiettata delicatamente. Una risposta opaca e flaccida indica una deformazione plastica (allungamento), che richiede distanze di sollevamento maggiori sull’asse Z per il rilascio e causa cedimenti dei supporti.
D5: Come posso pulire una perdita di resina dallo schermo LCD senza danneggiarlo?
Risposta breve: Non usare mai acetone. Immergi la resina indurita nell’IPA per ammorbidirla, quindi fai scorrere delicatamente una lama sotto di essa con un’angolazione bassa.
Il dibattito: Le pellicole di rilascio perforate rilasciano resina sul display LCD, che si indurisce sotto la luce UV. Spesso gli operatori danneggiano gli schermi utilizzando lame metalliche o solventi aggressivi come l’acetone.
Soluzione autorevole: L’acetone non deve mai essere utilizzatoDissolve immediatamente il filtro polarizzatore, gli strati di adesivo e il telaio in plastica. Seguire questo protocollo di bonifica industriale:
- Immergere e ammorbidire: Posiziona un panno in microfibra piegato o un tovagliolo di carta sopra la macchia di resina indurita. Imbevilo con alcol isopropilico (IPA, >95%) o acqua calda. Copri e lascia agire per 10-15 minuti. Il solvente o il calore penetrano nella matrice polimerica, provocandone il rigonfiamento e l’ammorbidimento.
- Raschiatura ad angolo basso: Utilizzate una lametta di plastica nuova di zecca (o una lama di metallo tenuta con un’angolazione estremamente ridotta di circa 10°) e fatela scorrere delicatamente sotto la resina ammorbidita. Dovrebbe staccarsi come la cera.
- Pulizia finale: Pulisci lo schermo con una schiuma detergente specifica per schermi e un panno in microfibra pulito.
Per eliminare completamente questa modalità di guasto, le operazioni B2B devono installare una pellicola protettiva in vetro temperato sacrificale sullo schermo LCD.
Quadro di riferimento per la manutenzione operativa e la garanzia della qualità B2B
Per le operazioni B2B, affidarsi alla risoluzione dei problemi reattiva non è economicamente sostenibile. Ridurre al minimo i tempi di inattività e garantire un’elevata resa di componenti funzionanti richiede un programma di manutenzione preventiva standardizzato.
Programma di manutenzione standardizzato per flotte industriali MSLA
| Frequenza | Area di destinazione | Intervento di manutenzione | Criteri di verifica |
| Post-stampa / Quotidiano | Piastra di costruzione | Rimuovere i residui di modellazione; pulire la superficie con alcol isopropilico al 95% o superiore. Verificare la presenza di sbavature o graffi profondi. | La piastra di costruzione deve essere liscia, piatta e completamente priva di residui di resina non polimerizzata o sbavature metalliche. |
| Post-stampa / Quotidiano | Vasca e film di resina | Eseguire il protocollo “Pulizia vasca” in caso di errore di stampa. Ispezionare FEP/PFA/ACF per eventuali fori sotto retroilluminazione. | La pellicola di rilascio deve essere pulita, asciutta sul lato inferiore e priva di fori o opacità eccessive. |
| Quotidiano | Optoelettronica | Pulisci la superficie in vetro/protezione dello schermo LCD con un panno in microfibra e alcol isopropilico. | Nessuna traccia di polvere, impronte digitali o macchie di resina; perfetta trasmissione della luce. |
| Settimanale | Sensori e componenti meccanici | Pulire e ispezionare il finecorsa ottico dell’asse Z, i sensori di temperatura e le sonde di livello della resina. Lubrificare la vite a ricircolo di sfere dell’asse Z. | Movimento fluido dell’asse Z senza vibrazioni né rumore; sensori privi di incrostazioni di resina. |
| Mensile | Motore leggero | Eseguire un test di esposizione a secco (con la vaschetta rimossa) posizionando un foglio di carta bianco sopra il display LCD per verificare la presenza di pixel difettosi. | Lo schermo LCD visualizza modelli di esposizione uniformi; nessuna macchia scura o pixel tremolante. |
| Basato su soglia | Sostituzione FEP/PFA | Sostituire la pellicola protettiva in caso di pieghe profonde, microlacerazioni o grave perdita di tensione. | La pellicola installata deve vibrare come un tamburo (da circa 150 Hz a 250 Hz a seconda delle dimensioni della vasca) e non presentare perdite durante la prova di tenuta all’acqua. |
Raccomandazioni strategiche per la gestione della flotta aziendale
Per raggiungere la massima efficienza e prevedibilità nei laboratori di stampa 3D commerciali, i responsabili aziendali dovrebbero implementare i seguenti protocolli strutturali:
- Implementare una procedura operativa standard (SOP) di verifica rigorosa a “tre pellicole”. Prima che una stampante possa eseguire la sua prima calibrazione, un tecnico deve firmare fisicamente la rimozione delle tre pellicole temporanee critiche:
- La pellicola protettiva per la spedizione del piano di costruzione.
- La pellicola protettiva per lo schermo LCD.
- Entrambi strati protettivi di qualsiasi pannello in FEP/PFA/ACF appena installato.
- Standardizzare su materiali di consumo omogenei Evitate di utilizzare pellicole FEP e PFA su stampanti identiche appartenenti allo stesso parco macchine. PFA e FEP presentano caratteristiche di elasticità, resistenza alla trazione e distacco differenti. L’utilizzo di questi materiali in combinazione costringe gli operatori a utilizzare profili di slicing e impostazioni di esposizione diversi, aumentando il rischio di errori umani e riducendo la percentuale di successo nella stampa.
- Adottare piastre di costruzione magnetiche flessibili Negli ambienti B2B ad alta produttività, la rimozione manuale delle stampe dalle piastre di costruzione rigide rappresenta un collo di bottiglia significativo e una fonte di usura fisica. L’installazione di coperture magnetiche flessibili in acciaio di alta qualità consente agli operatori di rimuovere istantaneamente le stampe flettendo delicatamente la lamiera d’acciaio. Ciò elimina i tempi di inattività, protegge la calibrazione del livellamento delle piastre e garantisce la sicurezza dei tecnici.
- Obbligo di rigoroso controllo chimico e ambientale
- Non permettere mai l’acetone nell’area di stampa. Standardizzare su Alcol isopropilico (IPA) con una purezza superiore al 95% O Tripropilenglicole monometil etere (TPM) per il lavaggio di tutte le parti e la pulizia dei filtri.
- Mantenere un ambiente operativo controllato con temperature ambiente stabilizzate tra $20^\circ\text{C}$ e $28^\circ\text{C}$. Temperature ambiente molto diverse alterano la viscosità della resina, influenzando drasticamente le forze di distacco e la meccanica dell’adesione, con conseguente qualità di stampa incoerente e usura precoce della pellicola di rilascio.
- Assicurarsi che tutti i residui di resina fotopolimerica e gli strumenti di pulizia contaminati siano completamente polimerizzati sotto luce UV o luce solare diretta prima dello smaltimento, al fine di rispettare le normative ambientali locali e ridurre i rischi di tossicità.