

















Von Felix Lee, CEO bei Forgecise Expertenbewertung & Faktencheck durch Forgecise Metallurgische Forschungsgruppe Letzte Aktualisierung: 25. Juli 2026
Table of Contents
Kurzzusammenfassung
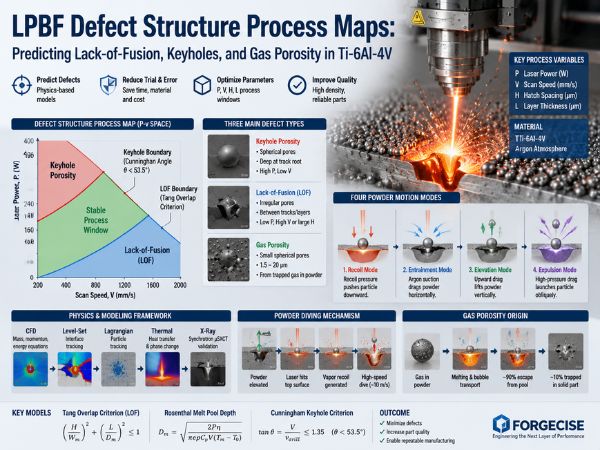
Was ist eine Defektstruktur-Prozesskarte (DSPM) beim LPBF-Verfahren? Eine Fehlerstruktur-Prozesskarte (DSPM) ist ein physikalisch basiertes Diagramm, das Laserleistung ($P$), Scangeschwindigkeit ($V$) und Linienabstand ($H$) darstellt, um genau zu zeigen, wo verschiedene Fertigungsfehler beim 3D-Metalldruck entstehen. Anstatt endlose Versuche durchzuführen, nutzen Ingenieure DSPMs, um sichere Druckeinstellungen zu ermitteln.
Warum versagt die volumetrische Energiedichte (VED) bei der Vorhersage von Defekten? VED reduziert die Prozessparameter auf eine einzige Zahl ($E = P / (V \cdot H \cdot L)$). Dies schlägt fehl, da unterschiedliche Parameterkombinationen zwar denselben VED-Wert ergeben können, aber völlig unterschiedliche Schmelzbadformen erzeugen – was in einer Konfiguration zu mangelnder Verschmelzung und in einer anderen zum Zusammenbruch des Schmelzbades führt.
Wie lassen sich Defektgrenzen beim LPBF-Verfahren vorhersagen? * Mangelnde Fusion (LOF): Verursacht durch unzureichende Überlappung der Schmelzspuren. Vorhergesagt durch die Kombination von Tangs geometrischem Überlappungsmodell $\left(\frac{H}{W_m}\right)^2 + \left(\frac{L}{D_m}\right)^2 \le 1$ mit der dreidimensionalen Rosenthal-Wärmegleichung für die Schmelzbadtiefe ($D_m$) und -breite ($W_m$).
- Schlüssellochporosität: Verursacht durch den Zusammenbruch der Dampfdepression bei hoher Leistung und niedriger Geschwindigkeit. Vorhergesagt wird dies, wenn der Vorderwandwinkel des Hauptkanals unter 53,5° (tan θ ≤ 1,35) gemäß dem Cunningham-Modell sinkt.
- Gasporosität: Verursacht durch eingeschlossenes Gas im Ausgangspulver. Rund 90 % der Gasblasen entweichen beim Schmelzen, aber etwa 10 % bleiben im festen Teil eingeschlossen.
1. Die zentrale Herausforderung bei der LPBF-Qualitätskontrolle
Das Laser-Pulverbett-Schmelzverfahren (LPBF) gilt als führende Technik in der additiven Fertigung von Metallen. Es ermöglicht die Herstellung präziser Bauteile für Triebwerke in der Luft- und Raumfahrt, medizinische Implantate und Strukturbauteile. Dennoch stellen innere Defekte nach wie vor die größte Herausforderung dar.
Ein gedrucktes Bauteil kann äußerlich makellos aussehen, aber im Inneren Mikroporen aufweisen. Unter wiederholter Belastung führen diese verborgenen Poren zu Ermüdungsrissen, die die Bauteile zerstören. Um LPBF-Bauteile für kritische Anwendungen vorzubereiten, muss man auf Vermutungen verzichten und stattdessen präzise physikalische Modelle verwenden, um Defekte vor dem Druckvorgang zu erkennen.
Im Jahr 2020 veröffentlichten die Forscher Jerard V. Gordon, Sneha P. Narra, Ross W. Cunningham, He Liu, Hangman Chen, Robert M. Suter, Jack L. Beuth und Anthony D. Rollett eine wegweisende Studie in Additive Fertigung betitelt „Prozesskarten zur Fehlerstruktur für die additive Fertigung mittels Laser-Pulverbettfusion“ (Vol 36, 101552). In ihrer Arbeit wurde Synchrotron-Mikrostrahl-Röntgen-Computertomographie ($\mu$SXCT) am Argonne National Laboratory eingesetzt, um zu zeigen, dass innere Hohlräume im gesamten Parameterraum unterschiedlichen Regeln folgen.
Bei ForgeciseWir nutzen diese Prinzipien, um Prognosewerkzeuge zu entwickeln und Richtlinien festzulegen. Im Folgenden finden Sie eine detaillierte Beschreibung der Funktionsweise von Fehlerstruktur-Prozesslandkarten (DSPMs) und deren Anwendung in der Fertigung.
2. Warum die volumetrische Energiedichte (VED) nicht ausreicht
Verfahrenstechniker verwenden häufig die volumetrische Energiedichte (VED) zur Parameterwahl:$$E = \frac{P}{V \cdot H \cdot L}$$
Wo:
- $E$ = Energiedichte ($\text{J/mm}^3$)
- $P$ = Laserleistung ($\text{W}$)
- $V$ = Scangeschwindigkeit ($\text{mm/s}$)
- $H$ = Schraffurabstand ($\text{mm}$)
- $L$ = Schichtdicke ($\text{mm}$)
VED bietet zwar eine schnelle Faustregel, kann aber Defekte nicht zuverlässig vorhersagen.
Wo die Kfz-Steuer versagt
Zwei Parametersätze können denselben VED-Wert ergeben, aber entgegengesetzte Defekte hervorrufen:
- Nicht geschmolzene Spalten aufgrund großer Lukenabstände: Wenn man den Abstand der Schraffuren $H$ vergrößert und die Schichtdicke $L$ verringert, bleibt $E$ unverändert. Wenn sich $H$ jedoch über die tatsächliche Schmelzbadbreite $W_m$ hinaus ausdehnt, bleibt ungeschmolzenes Pulver zwischen den Scanspuren eingeschlossen, was zu erheblichen Problemen führt. Mangelnde Fusion (LOF) Leerräume.
- Extreme Seitenverhältnisse: Hohe Leistung bei hoher Geschwindigkeit ($P\uparrow, V\uparrow$) kann die VED von niedriger Leistung bei niedriger Geschwindigkeit ($P\downarrow, V\downarrow$) erreichen. Die erste Einstellung bildet jedoch ein flaches Wärmeleitungsbad, während die zweite ein tiefes, instabiles Schlüsselloch erzeugt.
Die Entstehung von Defekten hängt von der Geometrie des lokalen Schmelzbades, der Überlappung von Spuren und der Stabilität von Dampfblasen ab – nicht von einem einzigen globalen Energiewert.
3. Die 3 Haupttypen der LPBF-Porosität
Synchrotron-CT-Scans zeigen drei Haupttypen von Hohlräumen in gedrucktem Ti-6Al-4V:
                          LPBF DEFECT TYPES
                                  │
         ┌────────────────────────┼────────────────────────┐
         ▼                        ▼                        ▼
┌──────────────────┐     ┌──────────────────┐     ┌──────────────────┐
│  Lack of Fusion  │     │ Keyhole Porosity │     │   Gas Porosity   │
└────────┬─────────┘     └────────┬─────────┘     └────────┬─────────┘
         │                        │                        │
 ┌───────┴───────┐        ┌───────┴───────┐        ┌───────┴───────┐
 │• Irregular    │        │• Near-Spherical│        │• Small Sphere │
 │• Large Size   │        │• Deep Location│        │• 1.5 - 20 μm  │
 │• Unmelted Pow │        │• Vapor Pinch  │        │• Feedstock Gas│
 └───────────────┘        └───────────────┘        └───────────────┘
1. Mangelporosität (LOF-Porosität)
- Form & Merkmale: Große, gezackte, nicht kugelförmige Hohlräume, die oft ungeschmolzene Pulverkörner enthalten.
- Ursache: Zu geringer Energieeintrag, der zu schmale oder flache Schmelzspuren hinterlässt, um angrenzende Schichten oder darunterliegende Schichten vollständig aufzuschmelzen.
- CT-Standort: Entlang der Scanspurkanten oder Schichtgrenzen gefunden.
2. Schlüssellochporosität
- Form & Merkmale: Runde oder ovale Hohlräume, die tief am Grund der Schmelzspuren liegen.
- Ursache: Hohe Laserleistung bei gleichzeitig niedriger Scangeschwindigkeit ($P\uparrow, V\downarrow$). Der Metalldampfdruck drückt auf das flüssige Metall und formt so einen tiefen, schmalen Hohlraum. Während die Flüssigkeitswände wellenförmig werden und zusammenfallen, lösen sich am Boden Gasblasen ab und erstarren durch die schnelle Abkühlung.
- CT-Standort: Konzentriert in der Nähe der Basis tiefer Schmelzpässe.
3. Gasporosität
- Form & Merkmale: Winzige, glatte Kugeln mit einem Durchmesser von $1,5\ \mu\text{m}$ bis $20\ \mu\text{m}$.
- Ursache: Beim Zerstäuben des Metallpulvers entstehen Gaseinschlüsse (z. B. Argonblasen). Wenn der Laser das Pulver schmilzt, gelangen diese Blasen in das flüssige Becken. Die meisten steigen auf, einige werden jedoch beim Erstarren des Metalls eingeschlossen.
- CT-Standort: Über das gesamte Bauteil verstreut, sogar innerhalb optimaler Prozessfenster.
4. Testaufbau und Synchrotron-CT-Einrichtung
Gordon et al. führten kontrollierte Druckversuche an einem EOS M290 Maschine mit Plasmazerstäubung EOS Ti-6Al-4V PulverDie
Grundeinstellungen & Matrix
- Grundeinstellungen (Beispiel 1): Laserleistung $P = 280\text{ W}$, Scangeschwindigkeit $V = 1200\text{ mm/s}$, Linienabstand $H = 140\ \mu\text{m}$, Schichtdicke $L = 30\ \mu\text{m}$.
- Testmatrix: Durch Anpassen der Parameter $P$, $V$ und $H$ um die Basiswerte herum wurden 12 kubische Blöcke gedruckt, um das Risiko von Leckagen, das Risiko von Schlüssellochbildung und die Grenzen der Gleisüberlappung abzubilden.
Details zur Synchrotron-Mikro-Computertomographie (μSXCT)
- Einrichtung: Argonne National Laboratory Advanced Photon Source (APS).
- 3D-Pixelgröße: $0,65\ \mu\text{m}$ Voxelgröße.
- Nachweisgrenze: Kleinster auflösbarer Porendurchmesser $\approx 1.5\ \mu\text{m}$.
- Warum das wichtig ist: Die Synchrotron-Computertomographie ermöglicht die Auflösung kleinster Strukturen unterhalb von 1 µm und erlaubt so eine klare physikalische Unterscheidung zwischen Gasporen und Keyhole-/LOF-Hohlräumen.
5. Physikalisch-mathematische Modelle für Defektgrenzen
                 P-V PARAMETER SPACE & DEFECT BOUNDARIES
  Laser
  Power (P)
    ▲
    │  [Keyhole Porosity Zone]
    │  (High P, Low V -> Vapor Depression Collapse)
    │  ------------------------------------------------- Keyhole Boundary (Cunningham Angle)
    │
    │            =================================
    │            │     STABLE PROCESS WINDOW     │  <- Optimal Density
    │            │   (Gas Porosity Baseline)     │
    │            =================================
    │  ------------------------------------------------- LOF Boundary (Tang Geometric Model)
    │  [Lack-of-Fusion Zone]
    │  (Low P, High V -> Insufficient Overlap)
    └─────────────────────────────────────────────────────────► Scan Speed (V)
5.1 Die fehlende Fusionsgrenze
LOF (Lower Overlap) tritt auf, wenn benachbarte Scanspuren sich seitlich oder nach unten nicht überlappen. Gordon et al. verwendeten Tangs geometrisches Überlappungsmodell: $$\left(\frac{H}{W_m}\right)^2 + \left(\frac{L}{D_m}\right)^2 \le 1$$
Wo:
- $H$ = Schraffurabstand ($\mu\text{m}$)
- $W_m$ = Schmelzbadbreite ($\mu\text{m}$)
- $L$ = Schichtdicke ($\mu\text{m}$)
- $D_m$ = Schmelzbadtiefe ($\mu\text{m}$)
Wie die Mathematik funktioniert
- $\frac{H}{W_m}$ Spuren seitliche Überlappung. Falls $H \ge W_m$, entstehen Lücken zwischen nebeneinanderliegenden Spuren.
- $\frac{L}{D_m}$ Spuren vertikale Wiederaufschmelztiefe. Wenn $L \ge D_m$, dringt der Laser nicht in die vorherige Schicht ein.
- Wenn die Summe ihrer quadrierten Verhältnisse größer als 1 ist, bilden sich ungeschmolzene Lücken, wodurch LOF-Defekte entstehen.
Berechnung der Schmelzbadgeometrie mit der Rosenthal-Lösung
Um die Schmelzbadtiefe $D_m$ analytisch zu bestimmen, ohne die Probe zu öffnen, verwendet man die dreidimensionale Rosenthal-Punktwärmequellengleichung:$$D_m = \sqrt{\frac{2 P \eta}{\pi e \rho C_p V (T_m – T_0)}}$$
Wo:
- $P$ = Laserleistung ($\text{W}$)
- $\eta$ = Absorptionskoeffizient des Materials ($\eta \approx 0,35 – 0,40$ für Ti-6Al-4V unter Faserlasern)
- $e$ = Eulersche Zahl ($\approx 2.71828$)
- $\rho$ = Materialdichte ($\approx 4430\text{ kg/m}^3$)
- $C_p$ = Spezifische Wärmekapazität ($\approx 526\text{ J/(kg}\cdot\text{K)}$)
- $V$ = Scangeschwindigkeit ($\text{m/s}$)
- $T_m$ = Schmelzpunkt ($\approx 1660^\circ\text{C} = 1933\text{ K}$)
- $T_0$ = Temperatur der Pulverbettbasis ($\text{K}$)
Unter der Annahme eines einfachen halbkreisförmigen Schmelzbadquerschnitts:$$W_m \approx 2 D_m$$
Testergebnisse
- Probe 9 (Außerhalb der LOF-Grenze): Einstellung mit niedriger Leistung und hoher Geschwindigkeit im Verhältnis zum Lukenabstand. Synchrotron-CT zeigte unregelmäßige LOF-Hohlräume bis zu 0,34 %Die
- Probe 1 (Basislinie, innerhalb der Grenze): Das Kriterium von Met Tang wurde erfüllt. Die Synchrotron-CT zeigte Folgendes: unregelmäßige LOF-Porosität unter 0,0056 % (eine 60-fache Reduzierung).
5.2 Die Keyhole-Porositätsgrenze
Hohe Laserleistung bei gleichzeitig niedriger Geschwindigkeit führt dazu, dass der Prozess in den Keyhole-Modus übergeht. Metall verdampft, und der Rückstoßdruck bohrt ein tiefes Loch in das Flüssigkeitsbad.
Gordon et al. wandten Cunninghams Keyhole-Instabilitätsmodell auf Basis von Hochgeschwindigkeits-Röntgenaufnahmen an. Der Keyhole-Kollaps hängt vom Neigungswinkel der Vorderwand ($\theta$) ab:$$\tan \theta = \frac{V}{v_{\text{drill}}}$$
Wo:
- $V$ = Scangeschwindigkeit ($\text{mm/s}$)
- $v_{\text{drill}}$ = Laserbohrgeschwindigkeit in das Schmelzbad ($\text{mm/s}$)
Der kritische Schwellenwert
Wenn eine hohe Laserenergie eine steile Vorderwand erzeugt, sodass:$$\theta <lt; 53,5^\circ \quad \left(\text{oder } \tan \theta \le 1,35\right)$$
Die Flüssigkeitsfrontwand kollabiert. Wellen breiten sich in dem Hohlraum aus und schnüren Dampfblasen an ihrer Basis ab, die sich in schlüssellochförmige Hohlräume verwandeln.
Testergebnisse
- Beispiel 2 (Hohe Leistung, niedrige Geschwindigkeit): Tief in die Tiefen des Schlüssellochbereichs vorgedrungen. Synchrotron-CT-Aufnahme sphärische Schlüssellochhohlräume erreichen einen Höchstwert von 0,67 %, dominiert von runden Löchern an den Gleiswurzeln.
- Beispiel 1 (Standardeinstellungen): Der Schlüssellochwinkel blieb konstant; runde Hohlräume blieben vernachlässigbar.
6. Wie sich der Abstand der Luken ($H$) auf die Wärmeentwicklung auswirkt
Durch die Änderung des Lukenabstands $H$ wird die Überlappung der Fahrspuren beeinflusst und die Wärmeansammlung zwischen benachbarten Überfahrten verlagert.
                           HATCH SPACING EFFECTS
                                     │
         ┌───────────────────────────┴───────────────────────────┐
         ▼                                                       ▼
┌─────────────────────────────────┐             ┌─────────────────────────────────┐
│     Hatch Spacing Too Large     │             │     Hatch Spacing Too Small     │
│          (H > W_m)              │             │          (H << W_m)             │
└────────────────┬────────────────┘             └────────────────┬────────────────┘
                 │                                               │
                 ▼                                               ▼
┌─────────────────────────────────┐             ┌─────────────────────────────────┐
│ Insufficient Transverse Overlap │             │ Severe Thermal Accumulation     │
│ -> Lack of Fusion Voids         │             │ -> Pushes Pool into Keyhole Zone│
└─────────────────────────────────┘             └─────────────────────────────────┘
Analyse der Testproben 10, 11 und 12
- Proben 10 & 11 (Enge Schraffurabstände): Wenn $P$ und $V$ konstant gehalten und gleichzeitig $H$ verkleinert wird, erhöht sich die Gleisüberlappung. Tests haben jedoch gezeigt, dass Ungewöhnlich enger Lukenabstand erhöht die Anzahl runder Poren.. Enge Schmelzpassagen führen zu lokalem Wärmestau, wodurch die lokale Betttemperatur $T_0$ ansteigt, die Schmelztiefe $D_m$ zunimmt und stabile Schmelzbecken in den Keyhole-Kollaps getrieben werden.
- Probe 12 (großer Schraffurabstand): Eine Vergrößerung von $H$ beschleunigt den Aufbau. Doch selbst wenn mathematische Modelle sichere Grenzen vorhersagen, führen Flüssigkeitsbewegungen, Spritzer und Schwankungen in der Pulverpackung in der Realität gelegentlich zu LOF-Lücken.
Regeln für den Schraffurabstand:
- Vermeiden Sie es, $H$ ausschließlich zur Maximierung der Build-Geschwindigkeit festzulegen.
- Vermeiden Sie extrem enge Abstände, da diese Wärme einschließen und zum Zusammenbrechen des Schlüssellochs führen können.
- Geometrische Modelle bilden eine solide Grundlage; fügen Sie ein Sicherheitsüberlappungsmarge von 10–15 % für den realen Druck.
7. Wie sich Pulvergasblasen in gedruckte Teile bewegen
Selbst innerhalb eines sauberen Prozessfensters, in dem LOF und Schlüssellochporen verschwinden, weisen gedruckte Teile eine geringe Hintergrundgasporosität auf (ca. 0,01 % – 0,05 %). Gordon et al. verfolgten, wie Gas vom Pulverrohstoff in das fertige Metall gelangt.
                   POWDER-TO-PART GAS TRANSFER DYNAMICS
                                     │
 ┌───────────────────────────────────┴───────────────────────────────────┐
 │ 1. Atomized Feedstock Powder with Trapped Gas Pockets                 │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ 2. Powder Pulled into Laser Melt Pool (Denudation & Melting)          │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ 3. Bubble Dynamics: Buoyancy vs. Marangoni Flow vs. Solidification    │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                     ┌───────────────┴───────────────┐
                     ▼                               ▼
     ┌───────────────────────────────┐ ┌───────────────────────────────┐
     │ ~90% Gas Bubbles Escape       │ │ ~10% Trapped as Gas Pores     │
     │ through Melt Pool Surface     │ │ in Final Solidified Part      │
     └───────────────────────────────┘ └───────────────────────────────┘
7.1 Plasmazerstäubung (PA) vs. PREP-Pulver
In der Studie wurden zwei Ti-6Al-4V-Pulvertypen getestet:
- EOS Plasma Atomisiertes (PA) Pulver
- Plasma-Rotationselektrodenverfahren (PREP) Pulver
Mathematik zur Skalierung von Gashohlräumen
Das Porenvolumen $V_p$ und der Radius $r_p$ folgen der Standardkugelgeometrie:$$V_p = \frac{4}{3}\pi r_p^3 \implies r_p = \left(\frac{3 V_p}{4\pi}\right)^{1/3}$$
Für PREP-Pulver besteht eine Potenzgesetzbeziehung zwischen dem inneren Gasporenradius $r_{\text{pore}}$ und dem Radius des Wirtspulverpartikels $r_{\text{particle}}$:$$r_{\text{pore}} \propto r_{\text{particle}}^\beta \quad (\text{wobei } \beta \approx 0.34)$$
- Eigenschaften des PREP-Pulvers: Weniger Gesamtgashohlräume, aber die einzelnen eingeschlossenen Poren sind etwas größer.
- Eigenschaften des PA-Pulvers: Höhere Gesamtporenzahl, aber die Porengröße zeigt aufgrund von Gaseinschlüssen während der Sprühzerstäubung keinen klaren Zusammenhang mit der Partikelgröße.
7.2 Die 90%-Fluchtregel
Hochgeschwindigkeits-Röntgenscans zeigten, dass Etwa 90 % der inneren Gaseinschlüsse entweichen, solange das Metall flüssig ist.Die
- Beim Schmelzen des gasgefüllten Pulvers ziehen starke Flüssigkeitsströmungen und der Auftrieb Gasblasen an die Oberfläche, wo sie platzen.
- Allerdings bleiben etwa 10 % gefangen. bei schnellen Gefrierraten ($10^5 – 10^6\text{ K/s}$), die die Blasen abfangen, bevor sie die Oberfläche erreichen.
Maximale eingeschlossene Porengrößen
- PA-Pulverteile: Größter Durchmesser der eingeschlossenen Gasporen $\appo 15 – 20\ \mu\text{m}$.
- PREP Pulverteile: Größter Durchmesser der eingeschlossenen Gasporen $\appo 10 – 15\ \mu\text{m}$.
Bei Bauteilen, die einer hohen Ermüdungsbeständigkeit unterliegen, ist die Parameteroptimierung nur die halbe Miete – für optimale Leistung ist die Verwendung von PREP-Pulvern mit geringer Porosität oder entgastem Rohmaterial unerlässlich.
8. Tabelle mit den zusammenfassenden experimentellen Daten
Hier folgt ein direkter Vergleich wichtiger Beispielblöcke aus Gordon et al. (2020):
| Beispiel-ID | Laserleistung $P$ (W) | Scangeschwindigkeit $V$ (mm/s) | Schraffurabstand $H$ ($\mu\text{m}$) | Position auf der Prozesskarte | Hauptfehler festgestellt | Gemessene CT-Porosität |
|---|---|---|---|---|---|---|
| Probe 1 | 280 (Ausgangswert) | 1200 | 140 | Stallfenster | Kleine Gasporen | < 0,0056 % (LOF) |
| Probe 2 | Hoher $P$ | Niedriges $V$ | 140 | Schlüssellochzone | Runde Schlüssellochhohlräume | $\sim 0.67\%$ (Sphärisch) |
| Beispiel 9 | Niedriges $P$ | Hoher $V$ | 140 | Zone ohne Verschmelzung | Unregelmäßige LOF-Kavitäten | $\sim 0.34\%$ (Unregelmäßig) |
| Beispiel 10 | 280 | 1200 | Eng | Wärmestau | Schlüsselloch-/Runde Hohlräume | Hohe Kugelzahl |
| Beispiel 11 | 280 | 1200 | Mäßig | Wärmestau | Mäßige Schlüssellochhohlräume | Mittlere Kugelanzahl |
| Probe 12 | 280 | 1200 | Breit | Nahe der LOF-Grenze | Kleinere LOF-Karies | Niedrige bis mittlere LOF |
9. 5 Schritte zur Auswahl von LPBF-Parametern ohne Ausprobieren
                  5-STEP PROCESS OPTIMIZATION WORKFLOW
                                     │
 ┌───────────────────────────────────┴───────────────────────────────────┐
 │ STEP 1: Analytical LOF Boundary Screening                             │
 │ Calculate D_m & W_m via Rosenthal Model; apply Tang Criterion.      │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 2: Keyhole Instability Limit Evaluation                          │
 │ Evaluate V/v_drill ratio; enforce Keyhole angle threshold > 53.5°.   │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 3: Hatch Spacing & Thermal Accumulation Balancing                │
 │ Set H to preserve 15-20% overlap margin without excessive heat build.│
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 4: Raw Feedstock Powder Quality Audit                            │
 │ Conduct CT or pycnometry on powder; prefer PREP for critical parts.   │
 └───────────────────────────────────┬───────────────────────────────────┘
                                     │
                                     ▼
 ┌───────────────────────────────────────────────────────────────────────┐
 │ STEP 5: Targeted Micro-CT & Metallographic Verification              │
 │ Print narrow test matrix in predicted DSPM window to verify density.  │
 └───────────────────────────────────────────────────────────────────────┘
Schritt 1: Filtern der LOF-Grenze
- Sammeln Sie die thermischen Kennwerte des Materials ($\rho, C_p, T_m, \eta$).
- Schätzen Sie Tiefe $D_m$ und Breite $W_m$ über Kandidatenpaare $P$ und $V$ mit der 3D-Rosenthal-Gleichung.
- Entfernen Sie die Parameter, die Tangs Grenze überschreiten: $\left(\frac{H}{W_m}\right)^2 + \left(\frac{L}{D_m}\right)^2 > 0.85$ (einschließlich eines Sicherheitsfaktors von 15%).
Schritt 2: Schlüssellochgrenzen prüfen
- Berechnen Sie die Bohrgeschwindigkeit $v_{\text{drill}}$ und den Vorderwandwinkel $\theta$.
- Einstellungen entfernen, bei denen der Schlüssellochwinkel unter 53,5° (tanθ ≤ 1,35°) fällt.
Schritt 3: Schraffurabstände ausgleichen
- Stellen Sie den Schraffurabstand $H$ so ein, dass das Seitenüberlappungsverhältnis $H/W_m \approx 0,6 – 0,75$ erhalten bleibt.
- Verwenden Sie die Scanvektorrotation ($67^\circ$), um eine lokale Wärmeansammlung zu vermeiden.
Schritt 4: Pulverqualität prüfen
- Testen Sie Pulverchargen auf ihren Gasgehalt mittels CT oder Pyknometrie.
- Für Anwendungen mit hoher Ermüdungsbelastung empfiehlt sich PREP- oder vakuumzerstäubtes Pulver.
Schritt 5: Endgültige Einstellungen überprüfen
- Drucken Sie einen kleinen Testdatensatz (5–8 Blöcke statt Dutzende) innerhalb Ihres berechneten DSPM-Fensters.
- Die Dichte kann mittels Archimedes-Test, optischen Querschnitten oder Mikro-Computertomographie bestätigt werden.
10. Häufig gestellte Fragen (FAQ)
Worin besteht der Unterschied zwischen mangelnder Verschmelzung und Schlüssellochporosität beim 3D-Druck?
Schmelzporen sind große, unregelmäßige Hohlräume, die durch unzureichende Laserwärme und mangelhafte Überlappung der Laserbahnen entstehen. Keyhole-Poren sind runde Hohlräume, die sich bilden, wenn ein Laser mit hoher Leistung ein tiefes Loch brennt, das kollabiert und Gas am Boden des Schmelzbades einschließt.
Wie lässt sich Gasporosität in LPBF-Teilen verhindern?
Gasporosität entsteht direkt durch hohle Pulverkörner. Sie lässt sich reduzieren durch die Verwendung von hochwertigem PREP-Pulver, Vakuum-Entgasung des Ausgangsmaterials oder optimierte Laserparameter, die das Schmelzbad lange genug offen halten, damit Gasblasen entweichen können.
Warum ist die volumetrische Energiedichte (VED) für die Festlegung von LPBF-Parametern unzuverlässig?
VED behandelt vier verschiedene Einstellungen ($P, V, H, L$) als eine einzige Zahl. Zwei unterschiedliche Konfigurationen können denselben VED-Wert aufweisen und dennoch völlig unterschiedliche Schmelzbadformen erzeugen – was bei einem Bauteil zu unvollständiger Verschmelzung und bei einem anderen zum Einsturz der Schmelze führen kann.
Welche CT-Auflösung ist erforderlich, um LPBF-Defekte zu erkennen?
Standardmäßige Labor-CT kann große LOF- und Keyhole-Hohlräume bis zu einer Größe von 10–20 µm erkennen. Die Erkennung kleiner Gasporen (1,5–10 µm) erfordert Synchrotron-Röntgen-CT mit Voxelgrößen um 0,65 µm.
Technische Referenzen & Zitate
Um die in diesem Leitfaden erwähnte Forschungsarbeit zu zitieren:
@article{gordon2020defect,
  title={Defect structure process maps for laser powder bed fusion additive manufacturing},
  author={Gordon, Jerard V and Narra, Sneha P and Cunningham, Ross W and Liu, He and Chen, Hangman and Suter, Robert M and Beuth, Jack L and Rollett, Anthony D},
  journal={Additive Manufacturing},
  volume={36},
  pages={101552},
  year={2020},
  publisher={Elsevier},
  doi={10.1016/j.addma.2020.101552}
}
Für technische Beratung, Optimierung der LPBF-Prozessparameter oder Implementierungen digitaler Zwillinge kontaktieren Sie uns. Felix Lee und das Ingenieurteam bei Forgecise.comDie