

















Von Felix Lee | CEO bei Forgecise Veröffentlicht am 25. Juli 2026
Table of Contents
Suchübersicht
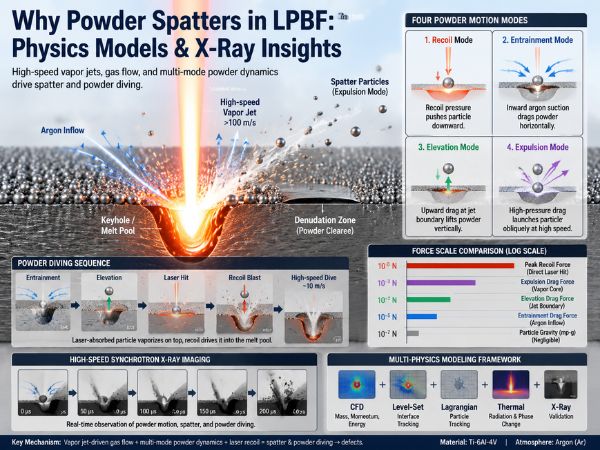
Warum spritzt Metallpulver beim Laser-Pulverbett-Schmelzen (LPBF)? Metallpulver spritzt, weil Hochleistungslaser Metall verdampfen und dabei einen schnellen Dampfstrahl (>100 m/s) ausstoßen. Dieser Strahl saugt das umgebende Argon-Schutzgas an, wodurch Sog- und Druckkräfte entstehen, die lose Partikel mitreißen, anheben oder wegschleudern. Je nachdem, wo die Partikel liegen und welche Kräfte auf sie einwirken, bewegt sich das Pulver auf vier Arten: Rückstoßmodus, Mitführungsmodus, Höhenmodus, Und Ausstoßmodus. Wenn Partikel in der Luft von Laserlicht getroffen werden, schleudert der Rückstoß des Dampfes sie mit etwa 10 m/s in das flüssige Schmelzbad – ein gefährliches Ereignis, das als … bekannt ist. PulvertauchenDie
1. Praktischer Kontext & Perspektive des Autors
Bei ForgeciseUnser Team arbeitet täglich daran, Fehler in gedruckten Metallbauteilen zu beseitigen. Lufteinschlüsse, mangelnde Verschmelzung und raue Oberflächen lassen sich in der Regel auf eine einzige Fehlerursache zurückführen: Pulverspritzer und DenudationDie
Um Spritzer zu beheben, müssen Ereignisse im Mikrosekundenbereich (µs) und Mikrometerbereich (µm) betrachtet werden. Das Pulverbett ist ein sich schnell bewegendes physikalisches System, in dem Flüssigkeitsströmung, Phasenübergänge und Wärmestrahlung aufeinandertreffen.
Diese Analyse untersucht eine grundlegende Arbeit, die in veröffentlicht wurde. Additive Fertigung (Band 35, 101362, 2020) von Xuxiao Li, Cang Zhao, Tao Sun und Wenda Tan (Universität von Utah und Argonne National Laboratory), mit dem Titel:
„Aufdeckung der vorübergehenden Pulver-Gas-Wechselwirkung im Laser-Pulverbettfusionsprozess durch multiphysikalische Modellierung und Hochgeschwindigkeits-Synchrotron-Röntgenbildgebung.“
Kombination Hochgeschwindigkeits-Synchrotron-Röntgenbildgebung mit einem 2D-Multi-Physik-ModellDiese Arbeit zeigt, warum sich Metallpulver bewegt, anhebt, spritzt oder direkt in das Schmelzbad stürzt.
2. Forschungsmetadaten & Wichtigste Ergebnisse
Hier sind die genauen Referenzdaten für diese Studie:
| Attribut | Details |
|---|---|
| Titel | Aufdeckung der transienten Pulver-Gas-Wechselwirkung im Laser-Pulverbettfusionsprozess durch multiphysikalische Modellierung und Hochgeschwindigkeits-Synchrotron-Röntgenbildgebung |
| Autoren | Xuxiao Li, Cang Zhao, Tao Sun, Wenda Tan |
| Institutionen | Institut für Maschinenbau, Universität von Utah; Advanced Photon Source, Argonne National Laboratory |
| Zeitschrift / Jahr | Additive Fertigung, Band 35, Artikel 101362 (2020) |
| Materialsystem | Pulverbett der Güteklasse Ti-6Al-4V unter Argon-Atmosphäre |
| Primärmethoden | Vereinheitlichte CFD + Level-Set-Interface-Tracking + Lagrangesche Partikelverfolgung + Hochgeschwindigkeits-Synchrotron-Röntgenbildgebung |
| Wichtige Begriffe | LPBF, Pulverspritzer, Pulver-Gas-Wechselwirkung, Dampfstrahl, Argonmitführung, Rückstoßdruck, Pulvertauchbewegung |
Primäre Entdeckungen:
- Gaswiderstand treibt die Bewegung anDie Bewegung des Pulvers wird durch die Argonansaugung – angetrieben von schnellen Metalldampfstrahlen – verursacht, nicht durch den direkten Laserphotonendruck.
- Vier BewegungsmodiDie Pulverbewegung lässt sich anhand der dominierenden Kräfte in vier verschiedene Kategorien einteilen: Rückstoß, Mitnahme, Elevation, Und VertreibungDie
- Pulvertauchen: Von Laserlicht getroffene fliegende Partikel verdampfen an der Oberseite und erzeugen einen nach unten gerichteten Rückstoß, der sie mit $\sim 10\text{ m/s}$ in das Schmelzbad treibt.
3. Die Abfolge: Wie Laserbestrahlung Spritzer verursacht
Man kann die Spuren von Pulverspritzern anhand einer schrittweisen physikalischen Kette nachvollziehen:
[High-Power Laser Hit]
         │
         ▼
[Rapid Local Heating & Melting (Ti-6Al-4V)]
         │
         ▼
[Boiling Point Surpassed]
         │
         ▼
[Vapor Jet Ejection + Recoil Pressure]
         │
         ▼
[Depression Zone / Keyhole Forms]
         │
         ▼
[Pressure Drops & Sucks In Shielding Gas]
         │
         ▼
[Aerodynamic Drag Pulls Loose Powder]
         │
         ▼
[4 Powder Modes: Recoil, Entrainment, Elevation, Expulsion]
         │
         ▼
[Spatter Lands / Powder Dives → Defects Form]
Wenn ein Laser auf eine 20–60 µm dicke Pulverschicht trifft, verdampft das Metall durch die lokalisierte Energie schlagartig. Der Dampf schießt mit Hunderten von Metern pro Sekunde nach oben. Dieser schnelle Strom erzeugt eine Unterdruckzone, die umgebendes Argongas ansaugt. Der einströmende Argon wirkt wie ein Staubsauger und zieht loses Pulver direkt in die Schmelzzone.
4. Vollständige mathematische Formulierung
Li et al. entwickelten ein umfassendes Modell, das festes Substrat, loses Pulver, flüssiges Schmelzbad, Gas und einzelne, sich bewegende Körner abdeckt. Im Folgenden werden die zehn zentralen mathematischen Formulierungen ihres Modells vorgestellt.
4.1 Massen-, Impuls- und Energiefluss
Das Modell verarbeitet langsam strömendes flüssiges Metall und schnell strömendes Gas in einem einzigen, einheitlichen CFD-System.
1. Massenerhaltung (Kontinuitätssatz):
$$\frac{\partial \rho}{\partial t} + \nabla \cdot (\rho \mathbf{u}) = 0$$
Wo $\rho$ ist die Flüssigkeitsdichte und $\mathbf{u}$ ist Geschwindigkeit.
2. Impulserhaltung (Navier-Stokes):
$$\frac{\partial (\rho \mathbf{u})}{\partial t} + \nabla \cdot (\rho \mathbf{u} \mathbf{u}) = -\nabla p + \nabla \cdot \boldsymbol{\tau} + \rho \mathbf{g}$$
Wo $p$ ist statischer Druck, $\boldsymbol{\tau}$ ist viskose Spannung, und $\mathbf{g}$ ist die Schwerkraft.
3. Energieeinsparung:
$$\frac{\partial (\rho E)}{\partial t} + \nabla \cdot (\mathbf{u} (\rho E + p)) = \nabla \cdot (k \nabla T)$$
Wo $E$ ist die Gesamtenergie (innere plus kinetische Energie), $k$ ist Wärmeleitfähigkeit und $T$ ist Temperatur.
4.2 Festkörperbremsung: Darcy-Widerstandskraft
Um zu verhindern, dass feste Bereiche wie Flüssigkeiten fließen, fügte das Team Folgendes hinzu: Darcy-Widerstandskraft ($\mathbf{F}_D$) zur Impulsgleichung:
4. Darcy-Widerstandsgleichung:
$$\mathbf{F}_D = -\mu \cdot C(T) \cdot (\mathbf{u} – \mathbf{u}_s)$$
Wo $\mu$ ist die dynamische Viskosität von flüssigem Metall, $C(T)$ ist ein temperaturabhängiger Koeffizient (hoch in Feststoffen, null in Flüssigkeiten), und $\mathbf{u}_s$ ist die Festkörpergeschwindigkeit ($\mathbf{u}_s = \mathbf{v}_p$ im Inneren Pulver, $\mathbf{u}_s = 0$ (auf festem Substrat).
4.3 Boundary Tracking: Level-Set-Methode
Die Grenzflächen zwischen Metall und Gas verändern sich im Mikrosekundentakt.
5. Level-Set-Tracking-Gleichung:
$$\frac{\partial \phi}{\partial t} + \mathbf{u} \cdot \nabla \phi = 0$$
Wo $\phi$ ist die Distanzfunktion ($\phi > 0$ innen aus Metall, $\phi < 0$ in Gas, $\phi = 0$ an der Grenze).
4.4 Partikelbewegung (Lagrange-Verfolgung)
Jedes einzelne lose Pulverkorn wird als starrer Körper verfolgt, auf den Luftwiderstand, Schwerkraft und Stöße von anderen Körnern einwirken.
6. Partikelübersetzung:
$$m_p \frac{d\mathbf{v}_p}{dt} = \mathbf{F}_{gas} + m_p \mathbf{g} + \mathbf{F}_c$$
Wo $m_p$ ist die Masse des Teilchens. $\mathbf{v}_p$ ist Geschwindigkeit, $\mathbf{F}_{gas}$ ist der Gaswiderstand über die Oberfläche $S_p$, Und $\mathbf{F}_c$ ist die Kontaktkraft bei Kollisionen.
7. Partikelrotation:
$$I_p \frac{d\boldsymbol{\omega}_p}{dt} = \int_{S_p} \mathbf{r} \times d\mathbf{F}_{gas}$$
Wo $I_p$ ist das Trägheitsmoment, $\boldsymbol{\omega}_p$ ist die Winkelgeschwindigkeit, $\mathbf{r}$ ist der Abstand vom Massenschwerpunkt.
8. Schleppkrafttrennung:
$$\mathbf{F}_{gas} = \mathbf{F}_p + \mathbf{F}_\tau = \int_{S_p} (-p \mathbf{n} + \boldsymbol{\tau} \cdot \mathbf{n}) dA$$
Wo $\mathbf{F}_p$ Ist Druckwiderstand Und $\mathbf{F}_\tau$ Ist Reibungswiderstand entlang der Partikelhaut.
4.5 Aggregatzustand und Strömungsverhalten von Gasen
Die Temperaturen reichen von 298 K bis über 3000 K. Die Annahme konstanter Gaswerte führt zu massiven Berechnungsfehlern.
9. Gleichungen für Dichte und Viskosität von Argon:
$$\rho_g = \frac{p}{R_{Ar} T}$$$$\mu_g = \mu_0 \left(\frac{T}{T_0}\right)^{3/2} \frac{T_0 + S}{T + S}$$
Wo $R_{Ar}$ ist die Gaskonstante für Argon. $\mu_0$ ist die dynamische Viskosität bei Referenztemperatur $T_0$, Und $S$ ist die Sutherland-Konstante.
Partikel-Reynolds-Zahl ($Re_p$):
$$Re_p = \frac{\rho_g |\mathbf{u}_g – \mathbf{v}_p| d_p}{\mu_g}$$
- Berechneter WertHeißes Gas in der Nähe des Strahls verringert die Dichte $\rho_g$ und erhöht die Viskosität $\mu_g$. Dies führt zu $Re_p \approx 10$. Dies beweist, dass die Gasströmung um das Pulver in einem bestimmten Bereich bleibt. laminarer Zwischengrenzzustand, anstatt vollständiger Turbulenz oder einfacher Stokes-Strömung.
4.6 Vergleich der thermischen Energie
10. Konvektive Erwärmung vs. direkte Laserleistung
Das Modell prüft die Nusselt-Zahlen ($Nu$), um festzustellen, ob das Gas das Pulver während des Fluges erhitzt:$$Nu = 2 + C \cdot Re_p^m \cdot Pr^n \quad \implies \quad h_{conv} = \frac{Nu \cdot k_g}{d_p}$$$$q_{conv} = h_{conv} (T_\infty – T_p) \approx 10^6 \text{ W/m}^2$$
Direktes Laserlicht liefert eine viel höhere Energiedichte: $$q_{laser} \approx 10^9 \text{ W/m}^2$$
- FindenDie Laserenergiedichte ($10^9\text{ W/m}^2$) beträgt 1.000-mal höher als die konvektive Wärme heißer Gase (10⁶ W/m²). Die Konvektion heißer Gase spielt beim Schmelzen von Pulvern nahezu keine Rolle. Die Absorption von Laserlicht treibt das Oberflächenschmelzen und Sieden an.
Energie zum Schmelzen eines Pulverkorns ($Q_{melt}$):
$$Q_{melt} = \frac{1}{6} \pi d_p^3 \rho_s \left[ c_s (T_L – T_0) + \Delta H_f \right]$$
Wo $\rho_s$ ist die Dichte eines Feststoffs. $c_s$ ist die spezifische Wärmekapazität $T_L$ ist der Liquiduspunkt, und $\Delta H_f$ Das ist die Schmelzwärme. Direkte Laserabsorption schmilzt ein Partikel in wenigen zehn Mikrosekunden.
5. Vier Pulverbewegungsmodi
Li et al. unterteilen die Pulverbewegung in vier Grundmodi basierend auf lokalen Kräften:
                            [Laser Beam]
                                 │
                                 ▼
                 ┌───────────────┴───────────────┐
                 │   High-Speed Vapor Jet Core   │
                 └───────────────┬───────────────┘
                                 │
       ┌─────────────────────────┼─────────────────────────┐
       ▼                         ▼                         ▼
[RECOIL MODE]            [EXPULSION MODE]          [ELEVATION MODE]
(Direct Beam)           (Vapor Jet Core)          (Jet Boundary)
• Recoil Pressure       • High Pressure Drag      • Upward Pressure Drag
• Pushes Downward       • High Friction Drag      • Vertical Lift
• Rapid In-Pool Melt    • Fast Oblique Launch     • Low Angle Ejection
       ▲                         ▲                         ▲
       └─────────────────────────┼─────────────────────────┘
                                 │
                         [ENTRAINMENT MODE]
                         (Outer Inflow Area)
                         • Low Pressure Sink
                         • Inward Argon Suction
Vergleichstabelle der Bewegungsmodi
| Modus | Hauptkraftquelle | Gasströmungsmuster | Flugbahn und Geschwindigkeit | Qualitätseffekt |
|---|---|---|---|---|
| 1. Rückstoßmodus | Dampfrückstoßdruck ($p_{recoil}$) | Ein direkter Laserstrahl trifft auf die Oberseite eines Partikels. | geschoben nach unten innerhalb von zehn µs in den Pool | Schnelles Schmelzen oder Oberflächenstörung |
| 2. Mitführungsmodus | Einwärts gerichteter Druckwiderstand ($\mathbf{F}_p$) + Reibung ($\mathbf{F}_\tau$) | Dampfstrahl saugt umgebendes Argon an | Gezogen horizontal in Richtung Laser ($1\text{–}3\text{ m/s}$) | Räumt das Pulverbett um die Fahrbahn herum. |
| 3. Höhenmodus | Vertikale Reibung + Druckgradient | Äußere Scherschicht am Rand des Dampfstrahls | Angehoben senkrecht nach oben bei steilen Winkeln | Voreinstellungen für Spritz- oder Tauchvorgänge |
| 4. Ausstoßmodus | Hochdruckwiderstand + Reibungswiderstand | Kern eines schnellen Dampfstrahls ($>100\text{ m/s}$) | Schuss schräg mit hoher Geschwindigkeit ($\sim 10\text{ m/s}$) | Erzeugt Kaltspritzerablagerungen und Hohlräume |
Detaillierte Aufschlüsselungen für jeden Modus
Modus 1: Rückstoßmodus
- MechanikDies geschieht, wenn Laserlicht direkt auf loses Pulver trifft. Die Verdampfung an der Oberfläche schleudert den Dampf nach oben und erzeugt so eine starke Rückstoßkraft nach unten.
- KraftskalaDie Rückstoßkraft skaliert von 10⁻³ N bis zu mehreren Newtons, wodurch der Gaswiderstand ($10^{-5}\text{–}10^{-3}\text{ N}$) leicht überwunden wird.
- Ergebnis: Das Partikel taucht in das Schmelzbad ein und löst sich in $20\text{–}50\,\mu\text{s}$ auf.
Modus 2: Mitführungsmodus
- MechanikSchnelle Dampfstrahlen schießen nach oben und ziehen nahes Argon nach innen.
- KraftskalaDer kombinierte Luftwiderstand beträgt ungefähr $10^{-5}\text{ N}$.
- ErgebnisLose Pulverpartikel um die Laserspur rutschen nach innen in Richtung des Beckens. Dadurch entstehen kahle Stellen (Abtragungszonen) entlang der gedruckten Bahnen.
Modus 3: Höhenmodus
- MechanikEin mitgerissenes Partikel erreicht den Rand des Dampfstrahls, wo sich das Gas auf der einen Seite schneller bewegt als auf der anderen.
- KraftskalaDer Aufwärtswiderstand beträgt etwa $10^{-4}\text{ N}$.
- ErgebnisDas Partikel hebt sich sanft senkrecht nach oben in die Luft über die Pulverschicht.
Modus 4: Ausstoßmodus
- MechanikEin Partikel dringt in die Mitte der Dampfwolke ein und blockiert den schnellen Gasausstoß. An der Vorderseite baut sich Druck auf, während sich dahinter ein Unterdruck bildet. Die Oberflächenreibung beschleunigt das Korn zusätzlich.
- KraftskalaDer Gesamtwiderstand erreicht $10^{-3}\text{ N}$.
- ErgebnisDas Partikel wird mit hoher Geschwindigkeit ($\sim 10\text{ m/s}$) über weite Strecken weggeschleudert und landet als Spritzer auf kaltem Pulver.
6. Multimodus-Sequenzen und Pulvertauchen
Die Pulverkörner wechseln während des Fluges zwischen verschiedenen Betriebsmodi.
Pfad 1: Standard-Spritzsequenz
$$\text{Mitnahmemodus (Horizontales Gleiten)} \longrightarrow \text{Elevationsmodus (Vertikaler Auftrieb)} \longrightarrow \text{Ausstoßmodus (Schneller Start)}$$
Pfad 2: Die Pulvertauchersequenz
$$\text{Entrainment-Modus} \longrightarrow \text{Elevationsmodus} \longrightarrow \text{Laserlicht-Treffer} \longrightarrow \text{Dampfrückstoß-Explosion} \longrightarrow \text{Hochgeschwindigkeitssturz}$$
   [Laser Beam] ──┐
                  │ (Direct or Reflected Light)
                  ▼
         ● Floating Powder Grain (Elevated)
         │
         ├── Top Surface Evaporates Instantly
         │
         ▼ [Massive Downward Recoil Force]
         │
         │  (Velocity ~10 m/s Downward)
         ▼
~~~~~~~~~🌊~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~
   [Melt Pool Surface Waves & Turbulence]
~~~~~~~~~🌊~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~
Mechanik des Tiefschneetauchens:
- Ein mitgerissenes Partikel wird in den Laserstrahl gehoben oder fängt starkes Licht ein, das von den Wänden des Schlüssellochs reflektiert wird.
- Die Oberfläche absorbiert Strahlung ($q_{laser} \approx 10^9\text{ W/m}^2$) und siedet sofort.
- Durch die rasche Verdunstung an der Oberfläche wird der Dampf nach oben geschleudert und schleudert das Partikel nach unten.
- Die Faserrichtung ändert sich und fährt mit Geschwindigkeiten nahe in das Schmelzwasserbecken $\sim 10\text{ m/s}$.
- QualitätsauswirkungBeim Aufprall auf das Becken mit $10\text{ m/s}$ werden Oberflächenwellen erzeugt, das Gleichgewicht im Schlüsselloch gestört und ungeschmolzene, oxidbeschichtete Einschlüsse tief im Inneren des festen Metalls eingeschlossen.
7. Vergleich der Kraftskala
Hier die Rangfolge der Kräfte, die auf sich bewegende Pulverkörner beim LPBF wirken:
Force Magnitude (Log Scale)
  ▲
  │  10^0 N  ├─────────────────────────────── Peak Recoil Force (Direct Laser Hit)
  │          │
  │  10^-3 N ├─────────────────────────────── Expulsion Drag Force (Vapor Core)
  │          │
  │  10^-4 N ├─────────────────────────────── Elevation Drag Force (Jet Boundary)
  │          │
  │  10^-5 N ├─────────────────────────────── Entrainment Drag Force (Argon Inflow)
  │          │
  │  10^-7 N ├─────────────────────────────── Particle Gravity (mp * g) [Negligible]
  └──┴───────┴───────────────────────────────► Physical States