

















Volver a la fabricación de piezas
Escrito por Felix Lee, director ejecutivo de Forgecise
Última actualización: agosto de 2026
Table of Contents
¿Para qué se utiliza la electroerosión por hilo en la fabricación aditiva de metales?
La electroerosión por hilo (o WEDM, por sus siglas en inglés) es un método de corte de precisión que se utiliza después de la impresión 3D de metales para eliminar las placas de construcción, separar las estructuras de soporte y cortar perfiles precisos. A diferencia del mecanizado tradicional, la electroerosión por hilo elimina material mediante chispas eléctricas en lugar de fuerza de corte física, lo que la hace idónea para piezas sometidas a esfuerzos fabricadas mediante procesos SLM y DED.
Conclusiones rápidas
- La electroerosión por hilo se utiliza ampliamente en el postprocesamiento de la fabricación aditiva de metales.
- Ayuda a retirar las piezas impresas de las plataformas de construcción con un bajo riesgo de deformación.
- La electroerosión por hilo lento proporciona mayor precisión y calidad superficial que la electroerosión por hilo rápido.
- El control de la capa refundida es necesario para componentes sensibles a la fatiga.
- La secuencia de corte, los ajustes de la máquina y los registros de inspección determinan la calidad final de la pieza.
La fabricación aditiva de metales ha transformado la forma en que los ingenieros producen componentes metálicos complejos. Procesos como la fusión selectiva por láser (SLM) y la deposición de energía dirigida (DED) permiten a los fabricantes crear estructuras ligeras, diseños optimizados y piezas difíciles de producir con métodos tradicionales.
Sin embargo, la impresión es solo el principio.
Una vez que una pieza metálica sale de la impresora, los ingenieros aún deben retirar la plataforma de construcción, cortar los soportes, mejorar las superficies y preparar el componente para el mecanizado final o la inspección.
Esta etapa puede determinar si una pieza pasa o no.
Un componente de titanio impreso puede tener una geometría interna excelente, pero los métodos de corte incorrectos pueden provocar distorsiones, daños en la superficie o una liberación de tensiones no deseada.
Por eso, la electroerosión por hilo se ha convertido en un proceso importante en la fabricación aditiva de metales.
¿Qué es la electroerosión por hilo y cómo funciona?
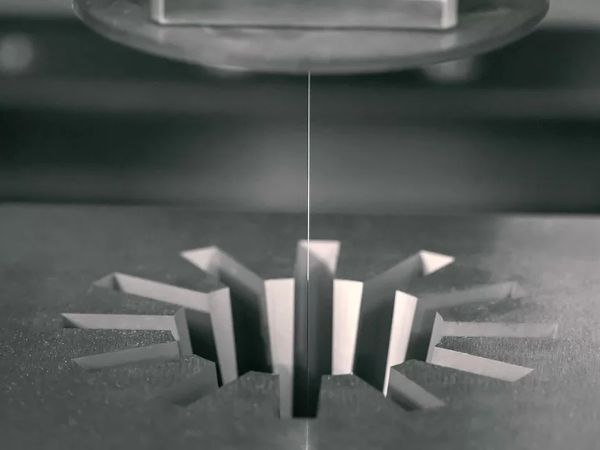
La electroerosión por hilo utiliza un fino hilo metálico en movimiento como electrodo para eliminar material mediante una descarga eléctrica controlada.
El proceso no utiliza una herramienta de corte tradicional.
En cambio, la máquina genera miles de pequeñas chispas eléctricas entre el alambre y la pieza de trabajo. Cada chispa produce un calor localizado intenso que funde una cantidad mínima de material. El sistema CNC controla el movimiento del alambre y crea la trayectoria de corte necesaria.
El proceso básico incluye:
- Se coloca un alambre metálico cerca de la pieza de trabajo.
- Se aplica un voltaje eléctrico pulsado.
- Se producen chispas entre el cable y la pieza metálica.
- La alta temperatura elimina material por erosión.
- El sistema CNC guía el cable a lo largo de la trayectoria programada.
Los cables de electrodos comunes incluyen:
- Alambre de latón
- Alambre recubierto de zinc
- Alambre de molibdeno
El fluido de trabajo depende del sistema de electroerosión por hilo:
- La electroerosión por hilo lento normalmente utiliza agua desionizada.
- La electroerosión por hilo rápido suele utilizar fluido de emulsión.
Debido a que el proceso prácticamente no genera fuerza de corte mecánica, la electroerosión por hilo funciona bien para piezas de fabricación aditiva de metal que contienen tensiones residuales.
¿Por qué la electroerosión por hilo es adecuada para piezas metálicas impresas en 3D?
La mayor ventaja de la electroerosión por hilo es simple:
Corta sin necesidad de presionar la pieza.
El mecanizado tradicional genera fuerzas de corte que pueden desplazar paredes delgadas, liberar tensiones o dañar estructuras frágiles. Las piezas metálicas fabricadas mediante manufactura aditiva suelen contener tensiones internas debido a los repetidos ciclos de calentamiento y enfriamiento que experimentan durante la impresión.
La electroerosión por hilo reduce estos problemas porque:
- No hay presión de corte directa.
- Los materiales duros pueden procesarse.
- Las paredes delgadas tienen menos probabilidades de deformarse.
- Las aleaciones de alta resistencia se pueden mecanizar.
Por ejemplo, un soporte delgado de aleación de titanio impreso mediante SLM puede moverse durante el fresado debido a que el material ya está sometido a tensión. La electroerosión por hilo permite separar la pieza manteniendo la forma original de forma más estable.
¿Cómo se utiliza la electroerosión por hilo en el postprocesamiento de la fabricación aditiva de metales?
La electroerosión por hilo tiene varias aplicaciones importantes después de la impresión de metales.
Extracción de piezas de la placa de construcción
Uno de los usos más comunes es separar las piezas impresas de la plataforma de construcción.
Los componentes fabricados mediante SLM y DED suelen conectarse a un sustrato metálico durante la impresión. Tras la impresión, los ingenieros deben retirar la pieza sin dañar la geometría final.
La electroerosión por hilo puede cortar:
- Construir conexiones de placas
- Pestañas de fabricación
- Conexiones de soporte
Las ventajas incluyen:
- Influencia del calor bajo
- Separación precisa
- Deformación reducida
- Mejor control de piezas metálicas costosas
Para componentes aeroespaciales y médicos, este método de separación controlada suele ser el preferido.
Eliminación de estructuras de soporte difíciles
La retirada de los soportes puede resultar difícil cuando las estructuras son grandes, profundas o están ubicadas en zonas estrechas.
La electroerosión por hilo puede eliminar:
- Grandes bloques de soporte
- Áreas de apoyo de difícil acceso
- Secciones impresas sobrantes
- Ranuras y perfiles de precisión
Esto lo hace útil para:
- Componentes de pared delgada
- Estructuras en voladizo
- Geometrías impresas complejas
¿Cuáles son los límites de la electroerosión por hilo?
La electroerosión por hilo es potente, pero no sustituye a todos los procesos de mecanizado.
Funciona mejor para:
- Mediante cortes
- Corte de perfiles
- Separación de piezas
- Mecanizado de contornos de precisión
Sin embargo, la electroerosión por hilo no puede sustituir al mecanizado CNC para:
- Cavidades internas cerradas
- Superficies tridimensionales complejas
- Operaciones completas de modelado 3D
Un error común en la producción es pedirle a una máquina de electroerosión por hilo que realice un trabajo diseñado para una máquina CNC.
Un mejor flujo de trabajo es:
Electroerosión por hilo → separación y preparación del contorno
Mecanizado CNC → geometría final y superficies de precisión
Electroerosión por hilo lento vs. electroerosión por hilo rápido: ¿Cuál es mejor?
En la fabricación se utilizan dos métodos principales de electroerosión por hilo.
| Característica | Electroerosión por hilo lento | Electroerosión por hilo rápido |
|---|---|---|
| movimiento de cables | Unidireccional | Cable reciclado de alta velocidad |
| Uso de cables | Cable nuevo usado una sola vez. | Cable reutilizado |
| Exactitud | Más alto | Más bajo |
| Calidad de la superficie | Mejor | Más áspero |
| Costo | Más alto | Más bajo |
| Aplicación principal | Piezas de precisión | Corte basto |
Electroerosión por hilo lento (LS-WEDM)
La electroerosión por hilo lento es la opción preferida para la fabricación aditiva de piezas metálicas de alto valor.
Rendimiento típico:
- La precisión puede alcanzar aproximadamente ±0,005 mm.
- La rugosidad superficial puede alcanzar un valor de Ra inferior a 1,6 μm.
- El acabado fino puede alcanzar una rugosidad superficial (Ra) de aproximadamente 0,8 μm.
- El espesor de la capa refundida suele ser menor.
Se utiliza comúnmente para:
- Componentes aeroespaciales
- piezas de aleación de titanio
- Componentes de superaleación a base de níquel
- Aplicaciones de ingeniería de precisión
Electroerosión por hilo rápido (HS-WEDM)
La electroerosión por hilo rápido utiliza un hilo que se mueve rápidamente y se recicla.
Sus ventajas son:
- Mayor velocidad de corte
- Menor costo operativo
Sus limitaciones incluyen:
- Menor precisión
- Acabado superficial más rugoso
- Mayor desgaste del cable
Se utiliza comúnmente para:
- Soporte para la eliminación
- Corte basto
- Aplicaciones de herramientas
¿Qué parámetros de electroerosión por hilo controlan la calidad del corte?
La calidad del mecanizado por electroerosión por hilo depende de que varios ajustes de la máquina funcionen en conjunto. Un desequilibrio incorrecto puede provocar un acabado superficial deficiente, capas refundidas gruesas, un corte inestable o incluso la rotura de la pieza.
Los parámetros principales incluyen:
- Duración del pulso
- intervalo de pulso
- Corriente máxima
- Velocidad de cable
- Tensión del cable
- Conductividad del fluido de trabajo
- Temperatura del fluido de trabajo
Estos ajustes controlan tres resultados importantes:
- Velocidad de corte
- Calidad de la superficie
- Nivel de daño térmico
Un corte más rápido no siempre es un mejor corte.
En el caso de las piezas metálicas fabricadas mediante manufactura aditiva, especialmente los componentes aeroespaciales, el estado de la superficie suele ser más importante que la velocidad de corte.
¿Cómo afectan la energía y la corriente de pulso a los resultados del mecanizado por electroerosión por hilo?
La energía eléctrica de cada descarga afecta directamente a la superficie final.
Los ajustes de mayor energía permiten una eliminación más rápida del material, pero también generan más calor.
El corte de alta energía puede causar:
- Superficies más rugosas
- Capas refundidas más gruesas
- Zonas afectadas por el calor (ZAC) de mayor tamaño
- Mayor riesgo de microfisuras
Los ajustes de menor energía generan:
- Mejor acabado superficial
- Efectos térmicos menores
- Reducción del espesor de la capa refundida
Para las aleaciones de titanio y las superaleaciones a base de níquel, controlar la energía de pulso único es especialmente importante.
Estos materiales se utilizan ampliamente en la industria aeroespacial debido a su alta resistencia y durabilidad. Sin embargo, sus propiedades también los hacen sensibles a la entrada de calor no controlada.
Un proceso adecuado de electroerosión por hilo debe equilibrar:
Velocidad de remoción de material + Integridad de la superficie + Control térmico
¿Qué es la capa EDM Recast y por qué es importante?
La capa refundida es una fina capa fundida y solidificada que queda en la superficie de corte después del proceso de electroerosión.
Durante cada descarga eléctrica, una pequeña área del material se funde. Parte de este material fundido es eliminado por el fluido de trabajo, mientras que el material restante se enfría rápidamente y se convierte en una nueva capa superficial.
Esta nueva capa es diferente del material original.
Para piezas industriales en general, puede ser aceptable una pequeña capa refundida.
En el caso de componentes sensibles a la fatiga, como las piezas de motores aeroespaciales, esto puede convertirse en un problema grave.
Entre los posibles riesgos se incluyen:
- Microfisuras
- Estructura superficial diferente
- Rendimiento reducido ante la fatiga
- Menor fiabilidad a largo plazo
Esta es una de las razones por las que los fabricantes aeroespaciales prestan mucha atención a la calidad de la superficie en el mecanizado por electroerosión por hilo.
¿Cómo pueden los ingenieros reducir los problemas de las capas refundidas?
Se utilizan varios métodos para controlar la capa refundida.
Múltiples pasadas de corte
Un método común es:
Corte basto → Cortes de acabado fino
El primer corte elimina la mayor parte del material rápidamente.
Las pasadas de acabado utilizan menor energía eléctrica para mejorar la superficie y eliminar el material dañado.
Menor energía de descarga
Reducir la energía del pulso ayuda a crear:
- capas refundidas más delgadas
- Zonas más bajas afectadas por el calor
- Mejor calidad de superficie
Tratamientos superficiales adicionales
Dependiendo de los requisitos de la pieza, los ingenieros pueden utilizar:
- Chorro de arena
- pulido electroquímico
- Molienda química
En el caso de piezas críticas para la fatiga, la capa refundida debe incluirse en el plan de inspección de fabricación.
Los ingenieros pueden utilizar el análisis metalográfico para confirmar el estado de la superficie.
Un requisito superficial común para componentes de precisión es:
Ra ≤1,6 μm
¿Cómo pueden los ingenieros prevenir la deformación por electroerosión de hilo?
La tensión residual es uno de los mayores desafíos al cortar piezas metálicas mediante fabricación aditiva.
Durante la impresión SLM y DED, el material experimenta ciclos repetidos de calentamiento y enfriamiento. Estos ciclos térmicos generan tensiones internas en el componente.
Al eliminarse el material, esta tensión puede liberarse y cambiar la forma de la pieza.
Un error común es cortar primero el perfil exterior.
Esto elimina el soporte demasiado pronto y permite que la pieza se mueva.
¿Cuál es la secuencia correcta de corte por electroerosión por hilo?
Un enfoque más seguro es:
Paso 1:
Mantenga la conexión entre la pieza y la plataforma de construcción.
Paso 2:
Primero, realice los cortes internos de precisión.
Paso 3:
Retire la conexión de soporte restante en la etapa final.
Este método reduce la liberación repentina de estrés.
Otros métodos útiles incluyen:
- Trayectorias de corte simétricas
- Corte de segmentos
- Estrategias de recorte de saltos
- elementos de soporte temporales
Para piezas grandes de paredes delgadas, los ingenieros también pueden utilizar:
- Relleno de aleación de bajo punto de fusión
- Estructuras de apoyo temporales especiales
Antes de realizar el corte, evaluar el estado de tensión puede mejorar el proceso.
Los métodos comunes incluyen:
- Medición de tensiones residuales
- Análisis de simulación
¿Qué deben tener en cuenta los ingenieros antes de realizar un corte por electroerosión por hilo?
El éxito en el mecanizado por electroerosión por hilo suele comenzar antes de que la máquina empiece a cortar.
La preparación del diseño, el estado de la máquina y la planificación del proceso influyen en el resultado.
¿Cómo deben diseñarse los orificios de entrada y los puntos de inicio de los cables?
La electroerosión por hilo requiere un orificio de inicio porque el hilo del electrodo debe entrar en la pieza de trabajo.
En perfiles cerrados, el cable no puede simplemente comenzar desde el exterior sin dejar marcas o dañar la superficie.
Las buenas prácticas de diseño incluyen:
- Agregar orificios de entrada de cables durante la preparación de la pieza.
- Hacer agujeros en áreas no funcionales
- Comience los cortes alejándose de las superficies visibles.
- Evitar curvas pronunciadas al arrancar
En la fabricación aditiva, esto significa que la planificación del mecanizado por electroerosión por hilo (Wire EDM) debe comenzar durante la fase de diseño, no después de la impresión.
¿Cómo afectan los equipos y consumibles a la calidad del mecanizado por electroerosión por hilo?
La estabilidad de la máquina influye directamente en la precisión.
Entre los factores importantes se incluyen:
Diámetro del alambre del electrodo
Los diámetros de alambre comunes son:
0,1–0,3 mm
Los cables más delgados pueden mejorar la precisión, pero son más fáciles de romper.
Sistema de tensión y guía de cables
Una tensión deficiente del cable o guías desgastadas pueden provocar:
- vibración del cable
- Precisión deficiente
- marcas superficiales
Se requiere mantenimiento regular para:
- guías de alambre
- Sistemas de transporte por cable
- Sistemas de posicionamiento de máquinas
Control del fluido de trabajo
La calidad del fluido de trabajo afecta la estabilidad de la descarga.
Los controles importantes incluyen:
- Conductividad
- Precisión de la filtración
- Control de temperatura
Para electroerosión por hilo lenta:
- Es necesario mantener la calidad del agua desionizada.
- La temperatura del agua afecta la estabilidad dimensional.
¿Qué requisitos de seguridad y medioambientales se aplican a la electroerosión por hilo?
La electroerosión por hilo utiliza sistemas de alimentación por pulsos de alto voltaje, por lo que es necesario un control de seguridad adecuado.
Entre las prácticas de seguridad importantes se incluyen:
Conexión a tierra eléctrica adecuada
Protección contra sistemas de alta tensión
Manipulación segura de fluidos de trabajo
Prevención de incendios en presencia de chispas y escombros calientes.
Protección contra los riesgos de cables rotos
Los fluidos de trabajo pueden causar irritación en la piel, especialmente los fluidos a base de emulsiones que se utilizan en algunos sistemas de electroerosión por hilo rápido.
Operators should use:
- Ventilación adecuada
- Equipo de protección
- Procedimientos de manipulación segura
La gestión de residuos también es importante.
Las partículas metálicas, los filtros y los fluidos usados deben clasificarse y manipularse de acuerdo con las normativas medioambientales locales.
¿Cómo funciona la electroerosión por hilo con el mecanizado CNC?
El mecanizado por electroerosión por hilo y el mecanizado CNC no son tecnologías que compitan entre sí.
Resuelven diferentes problemas de fabricación.
Un flujo de trabajo típico de postprocesamiento en la fabricación aditiva de metales es el siguiente:
Impresión 3D de metales
↓
separación de la placa de construcción de electroerosión por hilo
↓
Alivio del estrés o tratamiento térmico
↓
Mecanizado de precisión CNC
↓
Tratamiento de superficies
↓
Marcado láser
↓
Inspección final
¿Qué hace la electroerosión por hilo?
La electroerosión por hilo es la principal responsable de:
- Extracción de piezas de las placas de construcción
- Estructuras de soporte de corte
- Creación de perfiles de precisión aproximada
- Reducción del estrés mecánico durante la separación
¿Qué hace el mecanizado CNC?
El mecanizado CNC es responsable de:
- Precisión dimensional final
- Superficies 3D complejas
- Áreas de ajuste de precisión
- Ajuste final de la geometría
Un error común en la producción es utilizar el control numérico computarizado (CNC) demasiado pronto en una pieza impresa sometida a tensión.
La pieza puede moverse durante el mecanizado y generar problemas dimensionales.
Un mejor enfoque es:
Separar primero → Controlar el estrés → Mecanizar características finales
Parámetros recomendados para electroerosión por hilo en piezas de fabricación aditiva de metal.
Los siguientes valores son referencias generales y deben confirmarse mediante pruebas en máquina.
| Parámetro | Rango típico |
|---|---|
| Diámetro del alambre | 0,1–0,3 mm |
| Alambre EDM de hilo lento | 0,2–0,25 mm |
| Margen de acabado | 0,02–0,05 mm |
| Acabado superficial | Ra 0,8–1,6 μm |
Para aleaciones de titanio y superaleaciones a base de níquel:
- Controle cuidadosamente la energía de descarga.
- Evite la entrada excesiva de calor.
- Verifique los parámetros mediante un corte de prueba.
Cada proceso de producción debe contar con una hoja de parámetros documentada.
Problemas y soluciones comunes en el mecanizado por electroerosión por hilo.
| Problema | Posible causa | Solución |
|---|---|---|
| Error de tamaño | Compensación incorrecta o calibración de la máquina | Verifique la precisión de la máquina y actualice la compensación. |
| Líneas o marcas en la superficie | Descarga inestable o vibración del cable | Ajuste la configuración eléctrica y la estabilidad del cable. |
| Capa gruesa refundida | Entrada excesiva de energía | Añade pasadas de acabado y reduce la energía del pulso. |
| rotura de cables | Tensión deficiente, guías desgastadas, problemas de fluidos | Verifique el sistema de cableado y las condiciones de funcionamiento. |
| Deformación de la pieza | Secuencia de corte incorrecta | Cambiar el orden de corte y mejorar el control de la tensión. |
¿Cómo se deben inspeccionar las piezas mecanizadas por electroerosión por hilo después del corte?
La inspección es un paso final importante antes de que las piezas pasen a la siguiente etapa de fabricación.
Un proceso de inspección adecuado debe incluir:
Medición de dimensiones críticas
Inspección de la rugosidad superficial
Evaluación de la capa refundida
Inspección de microfisuras
confirmación de la condición de estrés
Para componentes aeroespaciales y sensibles a la fatiga, los registros de fabricación deben incluir:
- Número de máquina
- Información del lote de cables
- Parámetros de corte
- Resultados de la inspección
Estos registros respaldan la trazabilidad y el control de procesos.
Lista de verificación de calidad para electroerosión por hilo
Antes de aprobar una pieza terminada, los ingenieros deben confirmar lo siguiente:
Se ha seleccionado el tipo de cable correcto.
Secuencia de corte revisada
Tensión residual considerada
Capa de refundición controlada
El acabado superficial cumple con los requisitos.
Dimensiones verificadas
Registros de procesos completados
Preguntas frecuentes sobre la electroerosión por hilo para la fabricación aditiva de metales
¿Puede la electroerosión por hilo cortar piezas de aleación de titanio fabricadas mediante manufactura aditiva?
Sí. La electroerosión por hilo se utiliza habitualmente para piezas de aleación de titanio fabricadas mediante impresión 3D de metales, ya que elimina material sin necesidad de aplicar fuerzas de corte mecánicas intensas. Sin embargo, los ingenieros deben controlar la energía eléctrica para evitar zonas afectadas por el calor excesivo y la formación de capas refundidas.
Las aleaciones de titanio, como la Ti-6Al-4V, son difíciles de mecanizar con herramientas tradicionales debido a su resistencia y baja conductividad térmica. El mecanizado por electroerosión por hilo (EDM) ofrece una alternativa controlada, especialmente para piezas con paredes delgadas o estructuras de soporte complejas.
¿Daña la electroerosión por hilo las piezas metálicas impresas en 3D?
La electroerosión por hilo no produce daños mecánicos como las herramientas de corte tradicionales, pero puede generar una capa refundida en la superficie de corte. Esta capa debe controlarse cuando el componente requiere un alto rendimiento frente a la fatiga.
Para las piezas aeroespaciales críticas, los fabricantes suelen utilizar procesos de acabado, tratamientos superficiales y métodos de inspección como el análisis metalográfico para confirmar la calidad de la superficie.
¿Por qué se prefiere la electroerosión por hilo lento para componentes aeroespaciales?
La electroerosión por hilo lento proporciona mayor precisión, mejor acabado superficial y un control mejorado de la capa refundida, lo que la hace adecuada para piezas de fabricación aditiva de metales de precisión y para la industria aeroespacial.
Aunque su coste es superior al del mecanizado por electroerosión de hilo rápido (Fast Wire EDM), la mejora en la calidad suele ser necesaria para componentes en los que se requiere fiabilidad y precisión dimensional.
¿Cómo pueden los ingenieros reducir la deformación por electroerosión por hilo?
Los ingenieros reducen la deformación controlando la secuencia de corte, manteniendo conexiones temporales, equilibrando la liberación de tensiones y comprobando las tensiones residuales antes del procesamiento.
El mayor error es liberar demasiada tensión demasiado pronto. Un plan de corte controlado ayuda a mantener la geometría original impresa.
¿Puede la electroerosión por hilo sustituir al mecanizado CNC?
No. El mecanizado por electroerosión por hilo y el mecanizado CNC funcionan conjuntamente. El mecanizado por electroerosión por hilo es ideal para la separación y el corte de perfiles, mientras que el mecanizado CNC crea superficies 3D finales y características de precisión.
Utilizar ambos procesos en el orden correcto crea un flujo de trabajo de fabricación aditiva de metales más fiable.
Acerca del autor
Felix Lee
Director ejecutivo en Forgecise
Felix Lee es el director ejecutivo de ForgeciseSu trabajo se centra en soluciones de fabricación avanzada, flujos de trabajo de producción industrial y aplicaciones de ingeniería. Abarca la fabricación aditiva de metales, los procesos de mecanizado de precisión y enfoques prácticos para conectar la fabricación digital con las necesidades reales de producción.
Su especialización técnica incluye la mejora de los procesos de fabricación, la fiabilidad de la producción y el uso de métodos de mecanizado avanzados para componentes metálicos de última generación.
Última actualización: agosto de 2026
Descargo de responsabilidad técnica
Este artículo se proporciona con fines educativos y de referencia para la ingeniería. Los parámetros de electroerosión por hilo deben validarse siempre según las especificaciones de la máquina, las propiedades del material, los requisitos de producción y los procedimientos de seguridad. Los resultados reales pueden variar según el equipo, el estado del material y el entorno de fabricación.