

















Volver a la fabricación de piezas
Última actualización: 7 de agosto de 2026
Escrito por Felix Lee, director ejecutivo de Forgecise
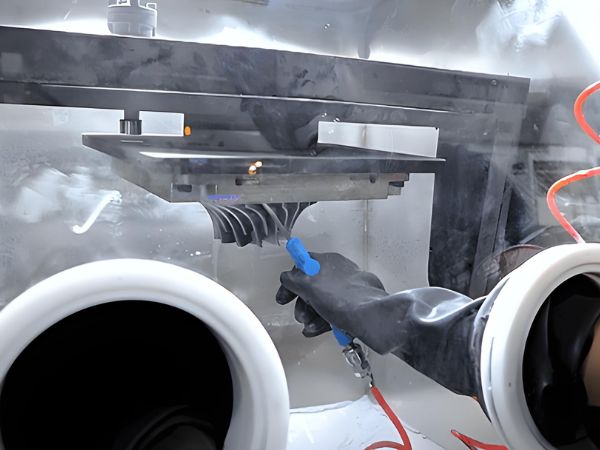
La eliminación del polvo de impresión 3D metálica, también llamada despulpadora, elimina el polvo suelto y atrapado de las piezas fabricadas mediante SLM y LPBF antes del tratamiento térmico, el mecanizado, las pruebas de presión o su uso final. Los principales métodos incluyen el golpeteo, la vibración, el soplado de gas, la extracción por vacío, el mecanizado por flujo abrasivo, la limpieza ultrasónica y los sistemas de limpieza automatizados.
Table of Contents
TL;DR
- Elimine el polvo antes del tratamiento térmico y el mecanizado.
- La vibración funciona mejor en superficies y cavidades poco profundas.
- El gas pulsado, el vacío y los dispositivos personalizados ayudan a limpiar los conductos internos.
- Los polvos de titanio, aluminio y magnesio requieren estrictos controles de fuego y oxígeno.
- Las piezas críticas necesitan pruebas de flujo, inspecciones con boroscopio, rayos X, tomografía computarizada, pesaje o corte de muestras.
Una pieza metálica impresa puede tener un aspecto limpio, pero aun así ocultar un grave problema en su interior.
Imagínese un intercambiador de calor con numerosos conductos internos curvos. El exterior parece estar bien. Ambas aberturas de los canales parecen despejadas. Sin embargo, detrás de una curva queda polvo suelto compactado. Durante el tratamiento térmico, ese polvo puede fundirse y formar una obstrucción dura.
Puede que la impresión sea buena. Pero la pieza sigue fallando.
Por eso, el proceso de eliminación de polvo no es una simple tarea de limpieza. Conecta la impresión con el tratamiento térmico, el mecanizado, la inspección y la aprobación final.
¿Por qué es necesario eliminar el polvo de las piezas metálicas impresas en 3D?
Es necesario eliminar el polvo metálico, ya que a menudo quedan restos de metal sin fundir en la superficie y en el interior de elementos ocultos. Si permanecen allí, pueden obstruir los conductos, dañar las herramientas, contaminar los equipos, alterar los resultados de las pruebas, exponer a los trabajadores a riesgos y aumentar el riesgo de incendio o explosión.
A menudo, el polvo residual queda atrapado en el interior:
- Cavidades cerradas o parcialmente cerradas
- Canales de refrigeración conformados
- Estructuras reticulares
- Paneles sándwich y núcleos celulares
- Surcos profundos
- agujeros ciegos
- Pasajes largos y curvos
- Áreas donde cambia el tamaño del canal
El problema puede empeorar más adelante.
Durante el tratamiento térmico, el polvo suelto puede sinterizarse formando un grumo duro. Durante el mecanizado, el polvo puede desprenderse y rayar la herramienta o la superficie acabada. También puede contaminar el fluido de corte.
Durante las pruebas de presión o caudal, el polvo atrapado puede obstruir un canal y provocar un resultado erróneo. Una pieza en buen estado puede parecer defectuosa. Además, una obstrucción real puede pasar desapercibida hasta que la pieza esté en funcionamiento.
El polvo metálico fino conlleva otro riesgo. Su pequeño tamaño de partícula le confiere una gran superficie. El aluminio, el titanio, el magnesio y algunos otros polvos metálicos pueden arder o explotar al entrar en contacto con polvo, oxígeno y una fuente de ignición.
El desempolvado es un paso tanto para garantizar la calidad como para garantizar la seguridad.
¿Qué métodos se utilizan para eliminar el polvo de las piezas metálicas impresas en 3D?
Los métodos principales son el golpeteo, la vibración, el soplado de gas, la extracción por vacío, el pulido rotatorio, el mecanizado por flujo abrasivo, la limpieza ultrasónica y la limpieza húmeda. Las piezas más complejas requieren la aplicación secuencial de varios métodos.
¿Cómo funcionan el golpeteo y la vibración mecánica?
El golpeteo manual y la vibración utilizan el movimiento para liberar el polvo suelto.
El operario puede golpear ligeramente la pieza con un mazo de goma. La pieza también puede colocarse sobre una mesa vibratoria para que el polvo caiga de las zonas abiertas y las cavidades poco profundas.
Los sistemas de vibración industrial pueden utilizar:
- Frecuencias de decenas a cientos de hercios
- Fuerza de vibración ajustable
- Ciclos de limpieza programados
- Inclinación multiángulo
- Rotación de piezas
Este método es económico y útil para superficies exteriores, cavidades abiertas y huecos sencillos. Suele ser el primer paso de la limpieza.
Tiene límites claros.
El polvo puede quedar atrapado en orificios ciegos, curvas estrechas, nodos de la red cristalina y zonas muertas internas. Las piezas de paredes delgadas también requieren ajustes de baja fuerza, ya que las vibraciones intensas pueden doblarlas o dañarlas.
¿Cómo funcionan la inyección de gas y la extracción por vacío?
El soplado de gas envía gas limpio, seco y libre de aceite a través de una boquilla hacia una cavidad o canal. Una boquilla de vacío recoge el polvo a medida que sale.
Para orificios ciegos profundos, el operario puede alternar entre soplado y succión. Para conductos largos y conformados, se puede conectar un accesorio personalizado a la abertura del conducto y enviar gas pulsado a través de todo el recorrido.
El gas pulsado puede aflojar el polvo compactado en:
- Curvas cerradas
- Secciones estrechas
- Intersecciones de canales
- Cambios repentinos de tamaño
- Callejones sin salida
Las configuraciones comunes incluyen:
- Flujo de gas constante con recolección al vacío
- Ciclos de soplado y succión
- flujo de gas pulsado
- Rotación de piezas durante la limpieza
- Adaptadores de canal personalizados
- Limpieza dentro de una cámara de presión negativa
En algunos procesos autorizados se puede utilizar aire comprimido, pero debe estar seco y libre de aceite.
Los polvos reactivos requieren mayor cuidado. Los polvos de titanio, aluminio y magnesio pueden necesitar argón u otro gas inerte para reducir la exposición al oxígeno y el riesgo de ignición.
El gas debe ser compatible con la aleación, el estado del polvo, la configuración de la máquina y el plan de seguridad del lugar de trabajo. El polvo reactivo no debe soplarse con aire comprimido común sin una revisión adecuada.
¿Cuándo se utilizan el pulido rotatorio y el mecanizado por flujo abrasivo?
Los tambores rotatorios pueden limpiar muchas piezas pequeñas al mismo tiempo. A medida que el tambor gira, las piezas se mueven, cambian de posición y liberan el polvo suelto.
Se puede añadir cerámica u otro material aprobado para facilitar la eliminación del polvo. El proceso debe controlarse, ya que las piezas pueden chocar entre sí, dañar los bordes, enredarse o recoger residuos del material abrasivo.
El mecanizado por flujo abrasivo, o AFM, funciona de una manera diferente.
El sistema AFM empuja un medio abrasivo espeso a través de un conducto interno. Este medio puede extraer el polvo atrapado y, al mismo tiempo, alisar la pared del canal.
AFM funciona bien para:
- Insertos de refrigeración conformados
- Canales largos y curvos
- Pequeños pasajes internos
- Piezas que necesitan alisado de superficie interna
La principal preocupación son los restos de material abrasivo. La pieza debe enjuagarse, limpiarse y revisarse después del análisis con microscopio de fuerza atómica (AFM). Dejar material abrasivo dentro de un canal solo reemplaza un tipo de residuo por otro.
¿Pueden la limpieza ultrasónica y húmeda eliminar el polvo?
La limpieza ultrasónica utiliza pequeñas burbujas en un líquido para desprender el polvo de detalles finos y superficies internas. Puede ser eficaz para piezas pequeñas, precisas o de alto valor que puedan sumergirse en líquido.
El líquido de limpieza depende del metal.
El agua puede ser útil para algunos materiales. Los metales que se oxidan fácilmente pueden requerir un disolvente aprobado, etanol anhidro u otro medio de limpieza distinto del agua.
La limpieza en húmedo añade otro riesgo: el líquido atrapado.
La pieza debe secarse completamente, a menudo en un secador al vacío. El líquido que quede dentro de una cavidad ciega puede provocar corrosión, afectar el tratamiento térmico o generar problemas de calidad posteriormente.
Las piezas de titanio requieren una revisión adicional, ya que algunos procesos en húmedo pueden provocar la absorción de hidrógeno. En determinadas condiciones, esto puede aumentar el riesgo de daños por hidrógeno.
La limpieza ultrasónica debe considerarse un proceso de materiales probados, no un paso de lavado general.
¿Por qué es difícil limpiar los canales internos?
Los canales internos son difíciles de limpiar porque pueden tener solo entre 2 y 6 mm de ancho, varios cientos de milímetros de largo, curvas pronunciadas o estar parcialmente cerrados. El polvo suele acumularse en curvas, extremos ciegos, nodos de la red, intersecciones y cambios bruscos de canal.
La mejor solución comienza durante la fase de diseño.
¿Cómo puede el diseño de piezas facilitar la eliminación del polvo?
Los diseñadores pueden facilitar el proceso de eliminación del polvo mediante:
- Agregar orificios de drenaje o ventilación temporales
- Hacer agujeros donde posteriormente puedan ser tapados, soldados o mecanizados.
- Evitar cambios repentinos en el tamaño del canal
- Reducción de puntos ciegos
- Darle al polvo un camino despejado
- Apuntar las aberturas hacia abajo siempre que sea posible
- Utilizar la gravedad al elegir la dirección de impresión.
- Comprobación del acceso para la limpieza antes de imprimir
Un pequeño orificio de drenaje puede añadir un paso adicional. También puede evitar que una pieza costosa sea desechada.
Esto es importante para intercambiadores de calor, boquillas de combustible aeroespaciales, piezas de turbinas, estructuras reticulares e insertos de refrigeración conformados. Una vez que se imprime un canal estrecho sin una buena vía de salida, las opciones de limpieza se reducen.
¿Cómo se limpian los conductos de flujo largos o curvos?
Los conductos internos largos suelen requerir un accesorio a medida que selle la abertura del canal. El sistema puede entonces enviar gas pulsado a través del conducto mientras una aspiradora recoge el polvo de la salida.
La pieza también puede girarse en varios ángulos.
Un endoscopio industrial permite inspeccionar secciones visibles. Sin embargo, no siempre puede ver alrededor de todas las curvas, por lo que las partes críticas también pueden requerir pruebas de caudal o de caída de presión.
Un canal puede parecer abierto por ambos extremos, aunque contenga una bolsa de polvo en el centro. Una prueba de flujo puede detectar el problema incluso cuando la cámara no lo detecta.
¿Qué equipos se utilizan en una estación de trabajo de desempolvado?
Una estación de desempolvado combina limpieza, control de polvo, filtración, recolección de polvo y protección del trabajador. Su función es eliminar el polvo sin que se disperse por la habitación.
Una estación moderna puede incluir:
- Una caja de guantes sellada o un recinto de presión negativa.
- Herramientas de golpeteo y vibración
- Rotación de piezas en múltiples ejes
- Boquillas de gas
- Extracción por vacío
- Tubos de polvo sellados
- Recipientes para polvo molido
- Filtros HEPA y ULPA
- Detección de chispas
- Conexión a tierra estática y unión equipotencial
- Monitorización del oxígeno
- Protección con gas inerte
- Componentes eléctricos resistentes a explosiones
Es posible que los equipos también deban cumplir con la normativa ATEX u otras normas locales sobre explosiones de polvo.
El granallado en seco o húmedo permite eliminar el polvo superficial y las partículas ligeramente adheridas. Se trata de un tratamiento superficial. No limpia eficazmente los canales profundos o cerrados.
¿Cómo se debe manipular el polvo metálico recuperado?
El polvo recuperado debe clasificarse, tamizarse, analizarse, etiquetarse y controlarse antes de su reutilización. No debe volver a introducirse en la impresora solo porque parezca limpio.
El polvo se puede agrupar de la siguiente manera:
- Polvo nuevo
- Polvo recuperado
- Polvo mixto aprobado
- Polvo sucio o rechazado
El polvo recuperado puede someterse a un cribado para eliminar grumos y materias extrañas. También puede requerir pruebas para:
- Tamaño de partícula
- Nivel de oxígeno
- Fluidez
- Humedad
- material extraño
- Cambios provocados por el calentamiento repetido
Algunas normas de la empresa permiten mezclar polvo recuperado con polvo nuevo. En las normas del proceso puede figurar un límite, como por ejemplo un 30 % de polvo usado.
Esa cifra es solo un ejemplo. No es una regla aplicable a todas las aleaciones, impresoras o fábricas.
Cada empresa debe establecer su propio límite mediante pruebas y aprobación de procesos.
El polvo que ya no cumpla con los límites de impresión puede utilizarse para trabajos menos exigentes, siempre que esté permitido. De lo contrario, debe desecharse.
Cada lote de polvo debe estar vinculado a los registros de cribado, los resultados de las pruebas, las proporciones de mezcla, las configuraciones de la impresora y los registros de las piezas.
¿Qué medidas de seguridad son necesarias durante la eliminación del polvo?
El polvo metálico puede generar riesgos por inhalación, lesiones cutáneas, electricidad estática, incendio y explosión. Las medidas de seguridad deben ser adecuadas a la aleación, el tamaño de las partículas, el equipo, el entorno y el método de trabajo.
Una configuración segura debe incluir:
- Manipulación de polvo en recintos cerrados
- escape local
- Limpieza por presión negativa
- Equipos conectados a tierra y con puesta a tierra.
- No se permiten llamas abiertas.
- No utilizar herramientas eléctricas peligrosas
- Control de oxígeno para polvos reactivos
- Recolección de polvo sellada
- Métodos de limpieza aprobados
- Pasos de emergencia por escrito
Los niveles de polvo deben mantenerse por debajo de los límites de exposición laboral locales y muy por debajo del límite de explosión del polvo.
No existe un valor único de seguridad para el polvo metálico. El resultado depende del tipo de aleación, la forma y el tamaño de las partículas, el flujo de aire y el método de ensayo.
La protección de los trabajadores puede incluir:
- Un respirador antipolvo adecuado
- Filtro N95, KN95, P3 u otro filtro aprobado.
- gafas de seguridad
- guantes protectores
- ropa antiestática
- Calzado antiestático
El respirador adecuado depende de la ficha de datos de seguridad (FDS) y de la evaluación de riesgos del lugar de trabajo. Una mascarilla utilizada para un proceso de níquel o titanio puede no ser la adecuada para otro.
En el lugar de trabajo, las fichas de datos de seguridad deben estar fácilmente accesibles. Los trabajadores deben recibir formación y participar en simulacros de emergencia.
Los incendios de polvo metálico requieren un agente extintor seco aprobado o un sistema de gas inerte planificado. No se debe usar agua en incendios de metales reactivos a menos que el plan de seguridad de materiales lo permita explícitamente.
¿Cómo se comprueba la eliminación del polvo?
Una pieza no debe superar la inspección basándose únicamente en la apariencia. Los conductos ocultos requieren una norma de limpieza por escrito y un método de prueba que permita detectar polvo en lugares que el operario no puede ver.
Las comprobaciones habituales incluyen:
- Pruebas de caudal
- Prueba de caída de presión
- Inspección borográfica industrial
- inspección por rayos X
- tomografía computarizada
- Controles de peso antes y después de la limpieza.
- Cortando partes de muestra abiertas
Los resultados de caudal y presión pueden compararse con los valores de diseño o con una pieza de muestra aprobada.
Los endoscopios son útiles para detectar cavidades visibles. Los rayos X y la tomografía computarizada pueden encontrar polvo oculto, pero el resultado depende del grosor de la pared, el tipo de metal, la forma de la pieza, la calidad del escaneo y la cantidad de polvo.
Las comprobaciones de peso pueden contribuir al control del proceso, pero el peso por sí solo no garantiza que todos los conductos estén despejados. Un pequeño tapón de polvo puede bloquear un conducto importante sin que el peso total varíe significativamente.
Es posible que sea necesario realizar cortes de muestra en componentes críticos de la industria aeroespacial para demostrar que el proceso de limpieza funciona.
La regla del proceso debe indicar:
- ¿Qué prueba utilizar?
- Los límites de aprobado y suspenso
- ¿Con qué frecuencia realizar la prueba?
- ¿Qué partes necesitan más revisiones?
- Cuando se requiere volver a realizar la prueba
- ¿Quién puede liberar la pieza?
- ¿Qué registros deben guardarse?
“Parece limpio” no es lo mismo que “cumple con los estándares de limpieza”.
¿Cuándo se debe realizar el desempolvado?
El despulpado debe realizarse normalmente antes del tratamiento térmico y el mecanizado. La pieza no debe pasar a la siguiente etapa hasta que el registro de limpieza y el resultado de la prueba hayan sido satisfactorios.
Polvo que queda dentro de una lata de repuesto:
- Se fusionan formando grumos duros durante el tratamiento térmico.
- Caída sobre las herramientas durante el mecanizado
- bordes de corte rayados
- Refrigerante contaminante
- Bloquear las líneas de presión
- Canales de refrigeración del bloque
- Provocar resultados de pruebas falsos
El registro de traspaso debe incluir:
- Número de pieza
- Aleación
- Lote de polvo
- Método de limpieza
- Equipos de limpieza
- Configuración principal
- Identificación del operador o de la máquina
- Resultado de la prueba
- Estado de publicación
Se debe utilizar una puerta de proceso clara:
Eliminación de polvo superada → limpieza comprobada → pieza liberada.
¿Cómo está cambiando la automatización el proceso de desempolvado?
Las fábricas aeroespaciales y médicas están pasando de la limpieza manual a las células de limpieza automatizadas. Los robots pueden sujetar y girar la pieza mientras varias estaciones aplican vibración, gas, vacío e inspección.
Un sistema automatizado puede incluir:
- Manipulación robótica
- Vibración multiposición
- Ciclos de gas programados
- Extracción por vacío
- rotación multieje
- Inspección por cámara
- Recetas de partes guardadas
- Registros de recuperación de polvo
- Resultados de la prueba de limpieza
- Seguimiento MES
- Historia a nivel parcial
Los talleres de moldeo por enfriamiento conformado pueden utilizar sus propias estaciones de flujo continuo y AFM.
Para las fábricas que producen muchas piezas diferentes en pequeñas cantidades, es posible que no se necesite una célula robótica completa. Los dispositivos de fijación flexibles, los pasos de trabajo documentados, los ajustes probados y las comprobaciones repetibles pueden ser una mejor opción.
El objetivo no es la automatización en sí misma. El objetivo es una limpieza repetible con registro de datos.
¿Cómo se deben desechar los residuos de polvo y líquido de limpieza?
El polvo sucio, el polvo viejo, los residuos de tamizado, los filtros usados, los abrasivos, el líquido de limpieza y el disolvente deben ser gestionados mediante un proceso de tratamiento de residuos controlado. No deben desecharse en la basura común ni en los desagües.
El polvo de titanio y aluminio puede requerir humectación, estabilización o inertización antes de su transporte. Este paso debe realizarse mediante un método aprobado, ya que algunos metales pueden reaccionar con el agua y liberar hidrógeno.
Los polvos a base de níquel y otros metales pesados pueden considerarse residuos peligrosos o residuos industriales controlados, según la legislación local y la composición del material.
Los registros de residuos deben incluir:
- Tipo de metal o aleación
- Cantidad de polvo
- Motivo del rechazo
- Método de tratamiento
- Método de almacenamiento
- clase de residuos
- Empresa de eliminación de residuos
- Registros de transferencia
Este paso final completa el proceso de fabricación aditiva de metales. Además, garantiza la seguridad, el registro medioambiental y la trazabilidad de las piezas.
¿Cuál es el flujo de trabajo recomendado para la eliminación del polvo?
Un flujo de trabajo controlado comienza con la revisión de las piezas y termina con la firma de la autorización.
- Analice la aleación, la forma, los canales, las cavidades, las estructuras reticulares y las paredes delgadas.
- Seleccione el tipo de envolvente, el gas, la ventilación, la conexión a tierra, el equipo de protección personal (EPP) y el sistema de recolección.
- Elimine el polvo exterior suelto mediante gravedad, golpeteo, vibración y rotación.
- Limpie las áreas internas con gas, vacío, accesorios personalizados y ciclos de soplado y succión.
- Utilice pulido por vibración, AFM, limpieza ultrasónica, limpieza húmeda o chorro abrasivo donde esté aprobado.
- Recoger, clasificar, analizar, probar y etiquetar el polvo recuperado.
- Compruebe la pieza mediante medición de flujo, presión, endoscopia, rayos X, tomografía computarizada, pesaje o corte de muestra.
- Seque la pieza y elimine cualquier residuo líquido o abrasivo.
- Guarda la configuración de limpieza y el resultado de la prueba.
- Libere la pieza para su tratamiento térmico, mecanizado o prueba.
- Envíe los residuos en polvo y líquidos a través del proceso de eliminación autorizado.
Preguntas frecuentes sobre la eliminación de polvo en la impresión 3D de metal
La eliminación del polvo de impresión 3D metálica depende de la forma de la pieza, el tipo de aleación, el tamaño del canal, el riesgo para la seguridad y los requisitos de limpieza final. Las piezas sencillas pueden requerir solo limpieza por vibración y aspiración. Las piezas con canales largos, rejillas o áreas selladas suelen requerir fijaciones personalizadas, gas pulsado, limpieza especial y varios métodos de inspección.
¿Qué es el proceso de despulpación en la fabricación aditiva de metales?
El despulpado consiste en la eliminación del polvo metálico no fundido de la superficie, las cavidades, las rejillas y los canales internos de una pieza impresa. Generalmente se realiza antes del tratamiento térmico y el mecanizado. El proceso puede emplear vibración, flujo de gas, vacío, rotación, microscopía de fuerza atómica (AFM), limpieza ultrasónica o limpieza húmeda.
¿Puede el aire comprimido limpiar todas las piezas metálicas impresas en 3D?
No. El aire comprimido puede funcionar con materiales y configuraciones aprobadas, pero debe estar seco y libre de aceite. Los polvos de titanio, aluminio y magnesio pueden requerir gas inerte y control de oxígeno. La elección del gas debe ajustarse a la ficha de datos de seguridad del polvo y al plan de seguridad de la fábrica.
¿Se pueden limpiar los canales internos mediante chorro de arena?
El arenado puede limpiar superficies exteriores y eliminar el polvo ligeramente adherido. No funciona bien en canales profundos, curvos, estrechos o cerrados. Para estas características, generalmente se requiere flujo de gas, vacío, AFM, limpieza ultrasónica, rotación o dispositivos de flujo personalizados.
¿Se puede reutilizar el polvo metálico recuperado?
Sí, pero solo después de la selección, las pruebas, la aprobación y el seguimiento completo. Es posible que se deban verificar el tamaño, el oxígeno, la fluidez, la humedad y la suciedad del polvo. Cualquier mezcla de polvo nuevo y recuperado debe cumplir con las normas de la empresa, probadas específicamente para esa aleación e impresora.
¿Cómo puede una fábrica demostrar que un canal está limpio?
Una fábrica puede utilizar pruebas de flujo, pruebas de caída de presión, endoscopia, rayos X, tomografía computarizada, control de peso o corte de muestras. Las piezas críticas suelen requerir más de un método. La prueba correcta y el límite de aprobación deben estar estipulados en la normativa del proceso antes de la producción.
La eliminación del polvo metálico debe tratarse como una etapa de fabricación.
Una pieza no está lista solo porque haya terminado la impresión.
Está listo cuando se ha retirado el polvo, se han gestionado los residuos, se ha comprobado el estado del canal y se han registrado los resultados.
Una pieza sencilla puede requerir únicamente limpieza por vibración y aspiración. Una boquilla de combustible, una pieza médica, un intercambiador de calor o un inserto de refrigeración conformado pueden requerir gas inerte pulsado, un dispositivo a medida, tomografía computarizada, pruebas de flujo y registros MES.
El método de limpieza varía según la pieza.
La regla básica sigue siendo la misma:
Límpialo. Compruébalo. Regístralo. Luego pasa al siguiente paso.
Acerca del autor
Felix Lee es el director ejecutivo de Forgecise. Escribe sobre la fabricación aditiva de metales, el manejo de polvos, el postprocesamiento, la limpieza de canales internos y la calidad de la producción.
Autor: Felix Lee
Role: Director ejecutivo en Forgecise
Publicado: 7 de agosto de 2026
Última actualización: 7 de agosto de 2026
Revisor técnico: Aún no asignado
Aviso de seguridad: Este artículo ofrece únicamente información general. Los riesgos asociados al polvo metálico varían según la aleación, el tamaño de partícula, la máquina, el gas, el entorno y la legislación local. Siga la ficha de datos de seguridad del polvo, las normas del lugar de trabajo, el plan de incendios, las normas medioambientales y la evaluación de riesgos del emplazamiento.
Fuentes
- Administración de Seguridad y Salud Ocupacional, “Polvo combustible: un riesgo de explosión”. Consultado el 7 de agosto de 2026.
- Administración de Seguridad y Salud Ocupacional, “Guía de comunicación de riesgos para polvos combustibles”. Consultado el 7 de agosto de 2026.
- Instituto Nacional para la Seguridad y Salud Ocupacional, “Impresión 3D: Fabricación aditiva”. Consultado el 7 de agosto de 2026.
- Instituto Nacional para la Seguridad y Salud Ocupacional, “Evaluación de la exposición a metales en una planta de fabricación aditiva de polvo metálico”. Consultado el 7 de agosto de 2026.