

















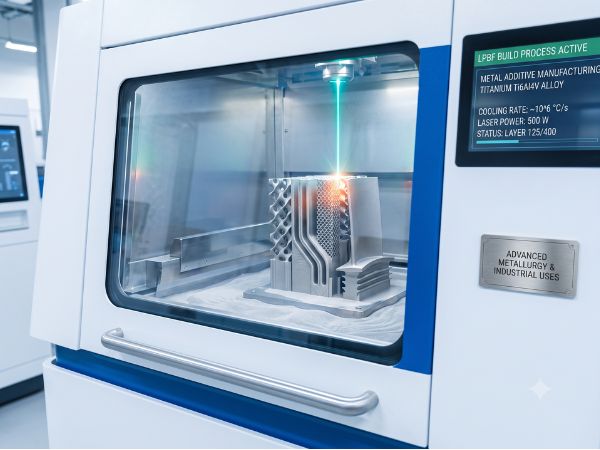
Por Felix Lee, director ejecutivo en Forgecise Publicado: 24 de julio de 2026
Table of Contents
Resumen rápido y conclusiones principales
- Definición: La fabricación aditiva de metales (MAM, por sus siglas en inglés) construye piezas metálicas en 3D capa por capa directamente a partir de archivos CAD digitales, utilizando calor focalizado (láseres, haces de electrones, arcos eléctricos) o fricción cinética.
- Tecnologías de fusión primarias:
- Fusión láser de lecho de polvo (LPBF / SLM): Máxima precisión dimensional (±0,05 mm) y excelente acabado superficial. Ideal para canales internos y estructuras reticulares finas.
- Fusión por haz de electrones (EBM): Funciona al vacío ($10⁻⁴ mbar) con precalentamiento del lecho de polvo caliente ($600 °C – 1000 °C). Reduce la tensión térmica y evita el agrietamiento en metales reactivos ($Ti₆Al₄V, CoCr).
- Deposición de Energía Dirigida (DED / LMD / WAAM): Alta velocidad de construcción (>1 kg/h). Diseñado para grandes construcciones estructurales, reparaciones y revestimientos.
- Métodos de estado sólido: La fabricación aditiva por fricción-agitación (FSAM) y la fabricación aditiva ultrasónica (UAM) unen metales por debajo de sus puntos de fusión, evitando la contracción, la porosidad y el agrietamiento térmico.
- La cadena de producción completa: El éxito requiere una buena calidad de la materia prima (atomización de gas, PREP), optimización de la geometría digital, enfriamiento controlado ($10^3 – 10^6\,^\circ\text{C/s}$) y postprocesamiento como el prensado isostático en caliente (HIP) y tratamientos térmicos de solución para disolver fases frágiles (como la fase de Laves en superaleaciones) y sellar poros.
1. Introducción a la fabricación aditiva de metales (MAM)
1.1 ¿Qué es la fabricación aditiva de metales?
La fabricación aditiva de metales (MAM), a menudo denominada impresión 3D industrial de metales, cambia la forma en que fabricamos piezas metálicas de alto rendimiento. fabricación sustractiva (como el fresado o torneado CNC) da forma a las piezas cortando el material.. Fabricación formativa (como la forja o la fundición) utiliza moldes y presión. En cambio, MAM forma estructuras metálicas utilizando un «apilamiento discreto» método (capa por capa).
Subtractive: [Solid Block]  ──(Material Removal)──> [Final Part] + [Massive Scrap]
Formative:   [Liquid Metal] ──(Molding / Forging)─> [Final Part] (High Tooling Cost)
Additive:    [CAD Model]    ──(Layer Stacking)───> [Final Part] (Near-Zero Waste)
Mediante la división de modelos 3D de diseño asistido por ordenador (CAD) en finas capas 2D, las máquinas MAM funden, fusionan o unen selectivamente polvo o alambre metálico para crear componentes con forma casi definitiva. Este proceso ofrece una gran libertad de diseño, reduce el desperdicio de material y elimina la necesidad de utillaje personalizado.
1.2 Linaje histórico
Las raíces técnicas de MAM abarcan cuatro décadas de trabajo en ciencia de materiales, láseres, óptica y controles industriales:
- Década de 1980 (Primeros pasos en el desarrollo de polímeros): Las primeras técnicas de impresión 3D utilizaban polímeros fotopolimerizables mediante estereolitografía (SLA). Los metalúrgicos comenzaron a experimentar con mezclas de aglutinantes poliméricos y polvos metálicos, tomando prestados conceptos de la metalurgia de polvos.
- Década de 1990 (El cambio hacia la fusión): Llegó la impresión comercial de metales. EOS GmbH (Alemania) comercializó la fusión selectiva por láser de lecho de polvo (SLM). Casi al mismo tiempo, Arcam AB (Suecia) desarrolló sistemas comerciales de fusión por haz de electrones (EBM).
- Década de 2000 hasta la actualidad (Producción industrial): MAM pasó de la fabricación de prototipos básicos a la producción de piezas críticas que soportan carga en los sectores aeroespacial, de defensa, de implantes médicos y de sistemas automotrices.
1980s: Polymer SLA & early powder metallurgy experiments
  │
1990s: Launch of EOS Selective Laser Melting (SLM) & Arcam Electron Beam Melting (EBM)
  │
2000s: Multi-laser production machines and high-rate DED platforms
  │
2020s+: Real-time optical monitoring, AI-assisted design, and flight-ready parts
1.3 Marco de clasificación ASTM AM y matriz de materiales
El Sociedad Estadounidense para Pruebas y Materiales (ASTM International) bajo el ASTM F2792 / ISO 52900 El estándar divide la fabricación aditiva en siete tipos de procesos principales:
- Fusión por lecho de polvo (PBF)
- Deposición de Energía Dirigida (DED)
- Inyección de aglutinante (BJ)
- Extrusión de material (EM)
- Laminación en láminas (SL)
- Inyección de material (MJ)
- Fotopolimerización en cuba (VP)
Compatibilidad de materias primas y procesos
- Laminación en láminas (SL): Utiliza láminas metálicas o chapa metálica fina.
- Extrusión de material (EM): Utiliza filamentos metálicos o alambre unidos con polímeros.
- Fotopolimerización en cuba (VP): Utiliza resinas líquidas fotocurables (principalmente para polímeros y suspensiones cerámicas).
                      ┌─────────────────────────────────────────┐
                      │    ASTM 7 AM Process Classification     │
                      └────────────────────┬────────────────────┘
                                           │
         ┌─────────────────────────────────┼─────────────────────────────────┐
         │                                 │                                 │
  [Polymers / Resins]               [Metals & Ceramics]               [Sheet / Foil]
  ├── Vat Photopolymerization (VP)  ├── Powder Bed Fusion (PBF)       └── Sheet Lamination (SL)
  ├── Material Jetting (MJ)         ├── Directed Energy Deposition(DED)
  ├── Binder Jetting (BJ)           └── Binder Jetting (BJ)
  └── Material Extrusion (ME)
| Grupo de materiales | Procesos ASTM aplicables | Características fundamentales en el procesamiento de metales |
|---|---|---|
| Polímeros | VP, BJ, MJ, ME, PBF | Máxima compatibilidad con procesos; amplios rangos de procesamiento. |
| Rieles | PBF, DED, BJ, ME, SL | Se necesita calor intenso (láseres, haces de electrones, arcos eléctricos) o fuerza cinética para lograr una consolidación completa y una alta densidad. |
| Cerámica | PBF, BJ, ME, VP | Altos puntos de fusión; vulnerables al agrietamiento por tensión térmica; a menudo se utiliza inyección de aglutinante seguida de sinterización en horno. |
2. Clasificación de las tecnologías de fabricación aditiva de metales
Los sistemas de fabricación aditiva de metales se dividen en dos grupos básicos dependiendo de si el metal se funde y se solidifica completamente (Fabricación aditiva de metales basada en fusión) o se une sin fundirse mediante difusión atómica (Fabricación aditiva de metales en estado sólido).
                         ┌───────────────────────────────────┐
                         │   Metal Additive Manufacturing    │
                         └─────────────────┬─────────────────┘
                                           │
                  ┌────────────────────────┴────────────────────────┐
                  │                                                 │
       [Solid-State Metal AM]                            [Fusion-Based Metal AM]
       (No Liquefaction / No Melting)                    (Liquid-Phase Melting & Solidification)
       ├── Friction Stir AM (FSAM)                       ├── Powder Bed Fusion (PBF)
       └── Ultrasonic AM (UAM)                           │   ├── Laser Powder Bed Fusion (LPBF / SLM)
                                                         │   └── Electron Beam Melting (EBM)
                                                         └── Directed Energy Deposition (DED)
                                                             ├── Laser Metal Deposition (LMD / LENS)
                                                             └── Wire Arc AM (WAAM)
2.1 Fabricación aditiva de metales en estado sólido
Los sistemas de estado sólido unen metales a temperaturas muy inferiores a sus puntos de fusión ($T_m$). Esto evita defectos de fusión como el agrietamiento por solidificación, la formación de poros de gas, la segregación de aleaciones y las fuertes tensiones térmicas.
1. Fabricación aditiva por fricción-agitación (FSAM)
- Proceso: Basado en la soldadura por fricción-agitación (FSW). Un pasador giratorio de alta rigidez presiona contra láminas de metal sólido apiladas. El calor de fricción y la intensa deformación plástica fuerzan al metal a un estado superplástico, uniendo las capas sin que se produzca fusión del metal líquido.
- Puntos fuertes: Bajo aporte térmico, alta densidad de juntas, estructuras de grano equiaxial fino, baja distorsión y pequeñas tensiones residuales.
- Usos comunes: Placas o bloques estructurales gruesos de aluminio, magnesio y cobre.
2. Fabricación aditiva ultrasónica (UAM)
- Proceso: Combina ondas ultrasónicas de alta frecuencia (20 kHz) con rodillos de presión continuos. Láminas metálicas delgadas se apilan secuencialmente; una bocina ultrasónica (sonotrodo) aplica fuerza hacia abajo y movimiento lateral. Esto disuelve los óxidos superficiales e impulsa la difusión atómica en estado sólido a través de los puntos de contacto metálicos.
- Puntos fuertes: Funciona a bajas temperaturas (a menudo <30 °Tm). Esto permite a los ingenieros integrar sensores, fibras ópticas o construir capas multimetálicas (por ejemplo, de aluminio a cobre o de titanio a acero) sin generar compuestos intermetálicos frágiles.
2.2 Fabricación aditiva de metales basada en fusión
Los sistemas de fusión utilizan fuentes de calor concentradas para fundir polvo o alambre de metal en una pequeña piscina de fusión, que se solidifica a medida que avanza. Los dos grupos principales son: Fusión por lecho de polvo (PBF) y Deposición de Energía Dirigida (DED).
3. Tecnologías principales: LPBF, EBM y DED
  Laser Powder Bed Fusion (LPBF)        Electron Beam Melting (EBM)          Directed Energy Deposition (DED)
 ┌──────────────────────────────┐     ┌──────────────────────────────┐     ┌──────────────────────────────┐
 │ • Fiber Laser Source         │     │ • High-Energy Electron Gun   │     │ • Diode/CO2 Laser or Arc     │
 │ • Argon Inert Gas Shield     │     │ • High Vacuum Chamber        │     │ • Coaxial Powder/Wire Nozzle │
 │ • Low Preheat Temperatures   │     │ • High Preheat (600-1000°C)  │     │ • Local Gas Shielding        │
 │ • Fine Fine Details & Finish │     │ • Low Stress / Fast Scan     │     │ • High Deposition Rates      │
 └──────────────────────────────┘     └──────────────────────────────┘     └──────────────────────────────┘
3.1 Fusión de lecho de polvo láser (LPBF / SLM)
Mecanismo del proceso
La técnica LPBF (también conocida como fusión selectiva por láser, SLM; sinterización láser directa de metales, DMLS; o sinterización láser selectiva, SLS / sinterización por calor selectiva, SHS) utiliza un láser de fibra (de 200 W a 1000 W) dirigido por espejos galvanométricos rápidos. Una cuchilla de precisión extiende una fina capa de polvo metálico (de 15 a 53 µm) sobre una placa de construcción dentro de una cámara de construcción sellada. Un gas inerte (argón o nitrógeno) mantiene los niveles de oxígeno por debajo de 100 ppm. El láser recorre la trayectoria de la capa, fundiendo completamente el polvo metálico hasta formar una capa sólida.
       [Galvanometer Scanner] ───┐
                                 │ Laser Beam
                                 ▼
   [Powder Reservoir] ──> [Recoater Blade] ──> [Powder Bed] ──> [Laser Melt Pool]
                                                                     │
                                                               [Substrate Plate]
                                                                     │
                                                              [Elevator Down]
Fortalezas
- Alta precisión: Mantiene tolerancias de hasta $\pm0.05\,\text{mm}$ y acabados superficiales limpios ($Ra \approx 6.3 – 15\,\mu\text{m}$).
- Formas complejas: Construye paredes delgadas, canales de refrigeración internos y rejillas complejas (como las formas Gyroid o Schwarz Primitive).
- Amplia selección de aleaciones: Compatible con aleaciones de producción probadas ($\text{316L}$, $\text{17-4PH}$, $\text{Ti6Al4V}$, $\text{Inconel 718}$, $\text{CoCr}$, $\text{AlSi10Mg}$).
Límites
- Estrés térmico: Los cambios bruscos de temperatura ($\Delta T$) provocan una alta tensión interna, lo que requiere anclajes de soporte y alivio de la tensión térmica posterior a la impresión.
- Trabajo de postprocesamiento: Para retirar los soportes se requiere corte por electroerosión por hilo, rectificado o fresado CNC.
- Velocidad de construcción: Mayor velocidad de generación de volúmenes en comparación con los métodos DED.
Usos típicos
- Álabes de turbinas aeroespaciales, inyectores para motores de cohetes de combustible líquido, insertos de refrigeración para moldes de inyección, implantes dentales y prótesis articulares personalizadas.
3.2 Fusión por haz de electrones (EBM)
Mecanismo del proceso
Comercializada inicialmente por Arcam (ahora GE Additive), la tecnología EBM utiliza un cañón de electrones de alto voltaje (60 kV) para acelerar los electrones a una velocidad de entre 0,1 y 0,4 veces la de la luz. Unas bobinas magnéticas enfocan y dirigen el haz de electrones sobre una capa de polvo metálico grueso (entre 45 y 105 µm). Todo el proceso se lleva a cabo dentro de una cámara de alto vacío (entre 10⁻⁴ y 10⁻⁵ mbar).
          [Electron Gun / Cathode]
                     │ High Voltage Beam
                     ▼
         [Electromagnetic Lenses] (Focus & Deflect)
                     │
                     ▼
   [Vacuum Chamber: 10^-4 mbar] ──> [Preheated Powder Bed: 600–1000°C]
Antes de fundir cada capa, el haz de electrones escanea el lecho de polvo a altas velocidades ($>10,000\,\text{mm/s}$) para precalentar el lecho de polvo a $600^\circ\text{C} – 1000^\circ\text{C}$. Estos pasos de sinterización ligera mantienen el lecho caliente, reduciendo los choques térmicos durante la pasada de fusión primaria.
Fortalezas
- Baja tensión térmica: El precalentamiento de la base atenúa los gradientes térmicos, manteniendo bajas las tensiones internas y permitiendo el montaje sin soportes en piezas complejas.
- Atmósfera de vacío: Evita la absorción de oxígeno en metales reactivos ($\text{Ti6Al4V}$, aluminuro de titanio $\text{TiAl}$).
- Velocidades de escaneo rápidas: Los deflectores de bobina magnética mueven el haz casi instantáneamente a través de múltiples puntos.
Límites
- Superficie más rugosa: Las partículas de polvo de mayor tamaño producen superficies más rugosas (Ra ≈ 20-50 μm), lo que requiere mecanizado CNC en las superficies de contacto funcionales.
- Altos costos operativos: Las bombas de alto vacío y la óptica del haz de electrones aumentan los costos del equipo.
- Menos aleaciones: Trabaja principalmente con aleaciones conductoras con características de sinterización verificadas ($\text{Ti6Al4V}$, $\text{Ti-48Al-2Cr-2Nb}$, $\text{CoCrMo}$).
Usos típicos
- Álabes de turbina estructurales para motores a reacción (TiAl), soportes aeroespaciales y copas ortopédicas para cadera.
3.3 Deposición de Energía Dirigida (DED / LMD)
Mecanismo del proceso
Los sistemas DED (también conocidos como deposición láser de metal, LMD; conformado de red mediante láser, LENS; fabricación por luz directa, DLF; o fabricación aditiva por arco de alambre, WAAM) alimentan polvo o alambre directamente a un baño de fusión creado por un láser, un haz de electrones o un arco eléctrico. Montada en pórticos CNC multieje o brazos robóticos, la boquilla deposita metal directamente sobre piezas o placas base existentes.
       [Laser / Arc Power Source]
                  │
                  ▼
   [Coaxial Powder Feed / Wire Feed] ──> [Focused Thermal Melt Pool]
                                                 │
                                     [Substrate Component / Part]
                                                 │
                                   [Multi-Axis Robotic Motion]
Fortalezas
- Altas tasas de construcción: El rendimiento del material varía desde $0,5\,\text{kg/h}$ (sistemas de polvo láser) hasta $>5\,\text{kg/h}$ (WAAM de arco de alambre).
- Grandes volúmenes de construcción y reparación: Los amplios márgenes de construcción permiten realizar reparaciones en grandes ejes de turbinas, bridas desgastadas o añadir nervaduras a piezas forjadas.
- Mezclas de múltiples materiales: Las tolvas de polvo dobles permiten mezclar proporciones de composición sobre la marcha para crear materiales de gradiente funcional (FGM, por sus siglas en inglés).
Límites
- Resolución más gruesa: La baja precisión y las superficies rugosas requieren un acabado CNC secundario.
- Estructuras de grano más grueso: Un alto aporte de calor crea mayores zonas de fusión y un enfriamiento más lento, lo que da lugar a granos direccionales de mayor tamaño.
- Restricciones de voladizo: No es posible imprimir voladizos horizontales finos sin soporte ni rejillas pequeñas sin una rotación continua en varios ejes.
Usos típicos
- Reparación de álabes de turbina, recubrimiento de brocas de perforación petrolífera, grandes vigas transversales estructurales (WAAM) y faldones de toberas de cohetes.
3.4 Matriz de comparación de tecnologías
| Parámetro de funcionamiento | Fusión láser de lecho de polvo (LPBF) | Fusión por haz de electrones (EBM) | Deposición de Energía Dirigida (DED) |
|---|---|---|---|
| Fuente de calor | Láser de fibra (200 $ – 1000 W) | Haz de electrones ($60 kV) | Láser de fibra/diodo, arco, plasma |
| materia prima | Polvo fino ($15 – 53\,\mu\text{m}$) | Polvo grueso ($45 – 105\,\mu\text{m}$) | Polvo grueso ($45 – 150 µm) / Alambre |
| Crear ambiente | Gas inerte (argón/nitrógeno) | Alto vacío ($10^{-4}\,\text{mbar}$) | Chorro de gas de protección inerte / Caja sellada |
| Temperatura de precalentamiento de la cama | Temperatura ambiente hasta $200^\circ\text{C}$ (hasta $500^\circ\text{C}$) | $600^\circ\text{C} – 1000^\circ\text{C}$ | Inducción sin calentamiento / localizada |
| Precisión dimensional | Alto ($\pm0.05\,\text{mm}$) | Moderado ($\pm0.2\,\text{mm}$) | Bajo ($\pm0.5 – 1.0\,\text{mm}$) |
| Acabado superficial ($Ra$) | $6.3 – 15\,\mu\text{m}$ | $20 – 50\,\mu\text{m}$ | $>40\,\mu\text{m}$ |
| Velocidad de deposición | Bajo ($10 – 100\,\text{cm}^3\text{/h}$) | Mediano ($100 – 500 cm³ de alto) | Alto ($500 – 5000+\,\text{cm}^3\text{/h}$) |
| Estrés residual | Muy alto (Necesita apoyo y alivio del estrés) | Baja (Aliviada durante la precalentamiento) | De moderado a alto |
| Enfoque principal | Características finas, paredes delgadas, canales internos | Piezas estructurales de aleación reactiva de tamaño mediano a grande | Fabricación, reparación y revestimiento a gran escala. |
4. La cadena técnica MAM de extremo a extremo
La transformación de metal en bruto en un componente terminado y certificado para el vuelo requiere una gestión cuidadosa en tres etapas: Preprocesamiento, Producción en proceso, y Procesamiento posterior.
┌──────────────────────────────────────────────────────────────────────────────────────────┐
│                             END-TO-END MAM PROCESS CHAIN                                 │
└──────────────────────────────────────────────────────────────────────────────────────────┘
  [1. PRE-PROCESSING]
   ├── Feedstock Prep: Gas Atomization (GA), PREP, Wire Drawing, Water Spinning
   └── Digital Design: CAD -> Topology Optimization -> Lattice Tuning -> Slicing (STL)
          │
          ▼
  [2. IN-PROCESS MANUFACTURING]
   ├── Energy-Powder Physics (Melt Pool Dynamics, Cooling Rates 10^3–10^6 °C/s)
   └── Parameter Tuning: Laser Power, Scan Speed, Hatch Spacing, Layer Thickness, Gas Atmosphere
          │
          ▼
  [3. POST-PROCESSING]
   ├── Support Removal & CNC Finish Machining
   ├── Stress Relief & Solution Heat Treatment (e.g., Laves Phase Dissolution)
   └── Hot Isostatic Pressing (HIP): Closing Internal Gas Porosity & Micro-Cracks
4.1 Fase de preprocesamiento
Producción de materia prima y calidad del polvo
Las características del polvo determinan la estabilidad de la construcción y las tasas de defectos. Las métricas clave incluyen: Distribución del tamaño de partícula (DTP), Esfericidad, Densidad de partículas satelitales, Contenido de oxígeno/nitrógeno, Porosidad interna (esferas huecas), y Flujo de Hall.
 Powder Atomization Methods:
 1. Gas Atomization (GA):         Liquid Stream ──(Supersonic Gas Jets)──────> Spherical Powder
 2. Plasma Rotating Electrode:   Rotating Rod  ──(Plasma Torch + Centrifugal Force)──> Ultra-Pure Powder
 3. Ultrasonic Atomization:     Liquid Stream ──(Ultrasonic Vibrating Horn)───> Fine Droplets
- Atomización de gas (AG):
- Proceso: El metal líquido sale de una boquilla cerámica y se encuentra con chorros de gas inerte a alta velocidad (argón/nitrógeno). La energía cinética fragmenta el chorro en finas gotitas, que se redondean y se congelan formando un polvo esférico.
- Rasgos: Produce grandes cantidades, pero el gas atrapado puede crear diminutas esferas huecas («polvo hueco»), lo que provoca porosidad de gas en las piezas impresas.
- Proceso de electrodo rotatorio de plasma (PREP):
- Proceso: Una varilla de aleación que gira a gran velocidad (más de 15 000 RPM) tiene su punta fundida por un soplete de plasma. La fuerza centrífuga expulsa gotas de líquido desde el borde hacia un tanque de recolección lleno de gas inerte.
- Dinámica de una ruptura: Las gotas se forman mediante separación directa, ruptura de la línea de líquido y ruptura de la película líquida. La ruptura de la película líquida produce distribuciones de tamaño más amplias con formas irregulares ocasionales.
- Rasgos: Produce un polvo altamente esférico, libre de partículas satélite y huecos. Ideal para aleaciones de Ti6Al4V de alta pureza y superaleaciones.
- Atomización ultrasónica:
- Proceso: Utiliza ondas sonoras de alta frecuencia procedentes de una bocina de contacto o un transductor para fragmentar el metal fundido en gotas uniformes.
Fabricación de materia prima para alambre
En las plataformas DED alimentadas con alambre, la calidad depende de la pureza de la composición, la limpieza de la superficie, las tolerancias de diámetro, la fricción de alimentación del alambre y la fundición del alambre. Las rutas de producción incluyen:
- Estirado de alambre: La principal vía industrial para las aleaciones dúctiles, los metales con memoria de forma (SMA) y las aleaciones de alta entropía (HEA).
- Giro rotatorio del agua: Creado por Ohnaka y otros.Esto extingue chorros de metal líquido dentro de un anillo de agua giratorio para producir alambre amorfo y con memoria de forma.
- Método de recubrimiento de vidrio: Se utiliza para micro/nanocables finos (por ejemplo, aleaciones amorfas a base de Fe, aleaciones a base de Ni, $\text{Cu-Sn}$ y microcables de $\text{Ni}_2\text{MnGa}$).
- Extracción por fusión: Presentado por Marinenger y Mobley (1972), una rueda enfriada que gira rápidamente toca un baño de metal fundido, extrayendo finos filamentos de alambre de aleaciones amorfas a base de (\text{Zr}$ y $\text{Ti}$).
Flujo de trabajo digital y optimización geométrica
Los pasos digitales optimizan la geometría específicamente para la producción aditiva en lugar del mecanizado sustractivo:
[CAD 3D Solid Model] ──> [Topology Optimization] ──> [Lattice Structure Integration]
                                                             │
[Machine Toolpath Code] <── [2D Layer Slicing] <─── [STL / AMF File Conversion]
- Optimización topológica (OT): Los algoritmos reorganizan el material en función de los patrones de carga, colocando la resistencia donde se concentran las tensiones y eliminando el metal innecesario para maximizar las relaciones rigidez-peso ($E/\rho$).
- Integración reticular: Permite la instalación de estructuras reticulares de superficie mínima triplemente periódica (TPMS) o de celda unitaria (como IsoTruss o octet-truss) en espacios abiertos para construir estructuras médicas porosas o intercambiadores de calor ligeros.
- Diseño generativo: Utiliza simulaciones multifísicas para iterar geometrías que permitan determinar simultáneamente el peso, la resistencia, el control térmico y la orientación de impresión.
4.2 Física térmica durante el proceso
Durante la impresión por fusión, la energía láser incide sobre el polvo en intervalos de tiempo de microsegundos. Las rápidas tasas de enfriamiento (entre 10³ y 10⁶ °C/s) y los fuertes gradientes térmicos (∇T) impulsan transformaciones de fase fuera del equilibrio.
                  ┌─────────────────────────────────────────┐
                  │ Focused Laser Beam / Energy Input       │
                  └────────────────────┬────────────────────┘
                                       │
                                       ▼
                  ┌─────────────────────────────────────────┐
                  │ Keyhole / Conduction Melt Pool Dynamics │
                  │  • Thermal Gradient (∇T)                │
                  │  • Rapid Cooling: 10^3 – 10^6 °C/s      │
                  └────────────────────┬────────────────────┘
                                       │
       ┌───────────────────────────────┴───────────────────────────────┐
       │                                                               │
       ▼                                                               ▼
┌───────────────────────────────────────────┐     ┌───────────────────────────────────────────┐
│ Primary Process Parameters                │     │ Physical Phenomena Driven                 │
│ • Laser Power (P), Scan Speed (v)         │     │ • High Nucleation Rate / Fine Grains      │
│ • Hatch Spacing (h), Layer Thickness (t)  │     │ • Non-Equilibrium Metastable Phases      │
│ • Volumetric Energy Density (VED = P/vht) │     │ • Residual Stress & Marangoni Convection  │
└───────────────────────────────────────────┘     └───────────────────────────────────────────┘
Observaciones de la investigación empírica
- Ajuste de precalentamiento láser (Bagehorn y otros.): El precalentamiento de la placa base reduce la tensión térmica, disminuye la demanda de potencia del láser, mejora la humectación del polvo y evita que la pieza se agriete sin perder la tolerancia dimensional.
- Atmósfera de gas inerte y refrigeración (Khorasani y otros.): El gas inerte puro previene la oxidación del metal. Las velocidades de enfriamiento extremas (entre 10³ y 10⁶ °C/s) aumentan las tasas de nucleación térmica y limitan el crecimiento del grano, creando microestructuras refinadas.
- Dinámica del baño de fusión (Bruschi y otros.): La forma del baño de fusión, los gradientes de temperatura y el comportamiento de solidificación dependen de las interacciones entre parámetros:
$$\text{VED} = \frac{P}{v \cdot h \cdot t}$$
(Dónde $P$ = Potencia del láser, $v$ = Velocidad de escaneo, $h$ = Espaciado de trama, $t$ = Espesor de la capa).
- Precalentamiento del lecho de polvo EBM (Wang Yajuan et al.): El precalentamiento de los lechos de polvo a entre 600 °C y 1000 °C estabiliza las temperaturas, reduce los gradientes de calor y mejora la unión entre capas.
- Vacío de la cámara EBM (Cui Yadi y otros.): Los entornos de alto vacío (10⁻⁴ mbar) impiden la absorción de oxígeno en las aleaciones de titanio.
- Movimiento de escaneo del haz (Li Longfei et al.): El rápido movimiento del haz reduce el tiempo de contacto con el láser, manteniendo la energía suministrada constante y limitando la acumulación total de tensión térmica interna.
- Interdependencia de parámetros de EBM (Yu y otros.): La corriente del haz, el desplazamiento del enfoque, la velocidad y los ajustes de precalentamiento del lecho interactúan para alterar los límites de crecimiento del grano.
- Alimentación de polvo DED (Qin Renyao et al.): La dosificación sincronizada del polvo crea zonas de fusión densas con una porosidad volumétrica mínima y excelentes propiedades mecánicas.
- Blindaje DED al aire libre (Wu Yuqin et al.): En las celdas robóticas abiertas, el blindaje localizado con gas inerte protege los baños de soldadura de la oxidación.
- Patrones de calor DED (Huang Weibo y otros.): Una mayor potencia total de entrada produce gradientes térmicos más pronunciados, lo que da lugar a la formación de granos dendríticos direccionales de mayor tamaño en comparación con el proceso LPBF.
4.3 Fase de postprocesamiento (Optimización del rendimiento del material)
Las piezas impresas conservan tensiones internas, microestructuras fuera del equilibrio, granos anisotrópicos y microvacíos ocasionales. Un procesamiento posterior específico corrige estos problemas para cumplir con las especificaciones de uso final.
As-Printed Part ──> [1. Support Removal] ──> [2. Stress Relief Heat Treat] ──> [3. Hot Isostatic Pressing] ──> [4. Finish Machining]
 (High Residual      (EDM / CNC Cut)          (Dissolve Brittle Phases,          (Apply 100-200 MPa Argon Pressure   (Precision Surface
  Stress & Porosity)                           e.g., Laves Phase)                  at Elevated Temperatures)            Grinding / Polishing)
Eliminación de soportes y mecanizado de superficies
Las piezas se cortan de las placas de construcción mediante mecanizado por electroerosión por hilo (EDM por hilo) o sierras de cinta. Los soportes se limpian con herramientas manuales o fresadoras CNC, seguido del mecanizado final en las superficies de contacto críticas y los orificios roscados.
Procesamiento térmico y alineación de la microestructura
Los ciclos de calor controlados alivian la tensión interna, promueven la recristalización y disuelven las fases frágiles fuera del equilibrio.
- Disolución de la fase de Laves en superaleaciones (Luo y otros.): En el Inconel 718 ($\text{IN718}$) impreso mediante LPBF, la segregación de niobio crea una fase de Laves intermetálica frágil $(\text{Ni, Co, Fe})_2(\text{Nb, Ti, Si})$ a lo largo de los límites de grano. Esta fase reduce la ductilidad a la tracción y la vida útil a la fatiga.
- El tratamiento térmico de solución entre $980^\circ\text{C}$ y $1230^\circ\text{C}$ modifica esta estructura:
- Entre $980^\circ\text{C}$ y $1000^\circ\text{C}$, las redes de Laves continuas se rompen en pequeñas partículas individuales.
- A 1080 °C, la fase de Laves se transforma en formas globulares redondas.
- Por encima de $1180^\circ\text{C} – 1230^\circ\text{C}$, la fase de Laves se disuelve completamente en la matriz $\gamma$. Esto homogeneiza la estructura y libera niobio para fortalecer la precipitación ($\gamma-\text{Ni}_3\text{Nb}$).
Prensado isostático en caliente (HIP)
El prensado isostático en caliente somete las piezas a temperaturas elevadas simultáneas (entre 1000 °C y 1200 °C) y a una alta presión de gas (entre 100 y 200 MPa de argón) dentro de un recipiente a presión.
       Ar Argon Pressure (100–200 MPa) ──┐
                                          │
   Elevated Temp (1000–1200°C) ───────> [HIP Chamber] ──> [Plastic Flow & Plastic Yielding]
                                                                   │
   Internal Void Collapse <────────────────────────────────────────┘
- Física del cierre de vacíos: El calor intenso y la presión de gas circundante uniforme provocan flujo plástico local, deformación plástica y difusión atómica a través de las paredes internas de los huecos. Esto colapsa los poros, las cavidades de gas y los huecos por falta de fusión sin alterar las dimensiones externas de la pieza.
- Cambios en la microestructura de la superaleación IN738-0.3C procesada mediante LPBF:
- La tomografía computarizada de rayos X de alta resolución muestra que el tratamiento HIP reduce el volumen total de poros a casi cero (densidad teórica > 99,9%).
- Los límites de la zona de fusión, tal como se imprimen, se disuelven y las finas estructuras dendríticas se recristalizan en granos equiaxiales uniformes, lo que mejora la resistencia a la fluencia a altas temperaturas.
5. Aplicaciones industriales y casos de uso reales
                               ┌─────────────────────────────────────────┐
                               │       MAM Industrial Applications       │
                               └────────────────────┬────────────────────┘
                                                    │
         ┌──────────────────────────────────────────┼──────────────────────────────────────────┐
         │                                          │                                          │
  [Aerospace & Defense]                     [Medical & Bioengineering]               [Automotive Manufacturing]
  ├── Topology-Optimized Brackets           ├── Porous Ti6Al4V Bone Implants         ├── Engine Upper Covers (Al-Alloy)
  ├── 8-Node IsoTruss Cooling               ├── TPMS Structural Biomaterials         ├── WAAM Lightweight Crossbeams
  └── Integrated Combustion Chambers        └── Custom Craniofacial Plates           └── Conformal Cooled Molds
5.1 Aeroespacial y Defensa
El diseño aeroespacial se centra en la reducción de peso; la reducción de masa ahorra combustible y aumenta la capacidad de carga útil.
- Reducción de peso mediante optimización topológica: Los soportes de los motores de las aeronaves, las bisagras estructurales y los soportes para satélites se rediseñan mediante optimización topológica, reduciendo el peso entre un 30 % y un 55 % sin comprometer la resistencia.
- Gestión térmica: Los intercambiadores de calor utilizan IsoTruss de 8 nodos Estructuras reticulares espaciales y vías de refrigeración internas para maximizar la superficie de disipación de calor por unidad de volumen.
- Consolidación de partes: Las cámaras de combustión y los inyectores de combustible de los motores de cohete, que antes se fabricaban con cientos de piezas mecanizadas por separado, ahora se combinan en conjuntos LPBF únicos. Esto reduce el tiempo de ensamblaje y elimina los puntos de fuga.
5.2 Medicina y bioingeniería
Los implantes ortopédicos requieren una rigidez mecánica similar a la del hueso humano, junto con redes porosas para la integración biológica.
 Solid Titanium Implants ──────> Elastic Modulus Mismatch (~110 GPa vs ~15 GPa) ──> Stress Shielding & Bone Loss
 Porous Ti6Al4V Lattice Implants ─> Tuned Elastic Modulus (~15-20 GPa) ───────────> Osseointegration & Long-Term Stability
- $\text{Ti6Al4V}$ Implantes porosos: Los sistemas LPBF y EBM imprimen implantes a medida (prótesis de cadera, jaulas espinales) utilizando $\text{Ti6Al4V}$. Las redes porosas abiertas (porosidad del $50\% – 70\%$, tamaño de poro de $300 – 600\,\mu\text{m}$) reducen el módulo elástico estructural ($E$) para igualarlo al del hueso humano ($\sim1.5 – 3\,\text{GPa}$). Esto detiene protección contra el estrés mientras ayuda a que las células óseas crezcan en la estructura (osteointegración).
- Superbiomateriales y geometrías TPMS: Estructuras biocompatibles construidas con Superficies mínimas triplemente periódicas (TPMS) (como las formas Gyroid o Diamond) y panales auxéticos reentrantes Mejora la distribución de la tensión y la absorción de energía, aumentando la vida útil bajo cargas cíclicas.
5.3 Fabricación de automóviles
La fabricación de componentes para la industria automotriz se centra en la creación rápida de prototipos, la reducción de herramientas y las series de producción cortas.
- Componentes del motor: Las tapas de las válvulas del motor, impresas con aleaciones de aluminio de alta resistencia ($\text{AlSi10Mg}$, Scalmalloy), soportan altas temperaturas de funcionamiento y tensiones por vibración.
- Estructuras mediante WAAM: La fabricación aditiva por arco de alambre (WAAM, por sus siglas en inglés) imprime travesaños de chasis y componentes de bastidor para vehículos especiales, reduciendo los plazos de entrega de las herramientas de meses a días.
- Moldes de enfriamiento conformados: Los insertos para moldes de inyección impresos mediante LPBF, con vías de refrigeración internas conformadas, se adaptan con precisión a los contornos de la cavidad. Esto reduce los tiempos del ciclo de moldeo entre un 20 % y un 40 % y disminuye la deformación de las piezas.
6. Principales retos del sector y hoja de ruta futura
La adopción generalizada de MAM en la producción crítica depende de la solución de varios cuellos de botella de ingeniería:
                  ┌─────────────────────────────────────────┐
                  │   MAM Technical Bottlenecks & Roadmap   │
                  └────────────────────┬────────────────────┘
                                       │
  ┌──────────────────────┬─────────────┴────────────┬──────────────────────┐
  │                      │                          │                      │
  ▼                      ▼                          ▼                      ▼
[Standardization &     [Multi-Physics          [In-Situ Closed-       [Synergistic Stress
 Qualification]        Simulation]              Loop Control]          & Defect Tuning]
 • Database build      • Melt pool dynamics     • Real-time optical    • Grain refinement
 • Parameter windows   • Residual stress fields   tomography / IR      • Phase suppression
6.1 Estandarización y cualificación de materiales
Pequeñas variaciones en los lotes de polvo, la calidad del polvo reciclado, el estado de las lentes ópticas o la humedad ambiental provocan diferencias en las propiedades entre las distintas máquinas y series de producción.
- Objetivo: Creación de bases de datos compartidas sobre las propiedades de los materiales, reglas de calificación de máquinas y límites de procesos estándar entre organismos de la industria (FAA, ESA, ISO, ASTM).
6.2 Simulación multifísica de alta fidelidad
Las pruebas de parámetros por ensayo y error son lentas y costosas.
- Objetivo: Desarrollar herramientas de modelado de elementos finitos (FEM) multiescala para simular la dinámica del baño de fusión, la convección de Marangoni, la formación de agujeros, la tensión térmica interna y el crecimiento de grano microestructural antes de realizar impresiones físicas.
6.3 Monitoreo in situ y control de bucle cerrado
La inspección posterior al montaje mediante tomografía computarizada (TC) de rayos X puede resultar costosa para las series de producción en masa.
- Objetivo: Instalación de sistemas de monitorización multisensor que combinan cámaras ópticas de alta velocidad, sensores infrarrojos térmicos (IR) y espectrómetros ópticos. Conectadas a sistemas de IA en el borde, estas herramientas detectan defectos de impresión o falta de fusión durante el proceso, ajustando automáticamente la potencia del láser o la velocidad de escaneo para corregir las imperfecciones en tiempo real.
6.4 Microestructura y control de tensiones residuales
La solidificación rápida genera tensiones térmicas residuales, microfisuras y crecimiento direccional del grano.
- Objetivo: Diseñar aleaciones especializadas adaptadas específicamente al procesamiento aditivo (como polvos tratados con nanopartículas para el refinamiento del grano), junto con una gestión térmica personalizada y tratamientos térmicos posteriores a la impresión para equilibrar la resistencia y la ductilidad.
7. Preguntas frecuentes (FAQ)
P1: ¿Cuáles son las principales diferencias físicas entre LPBF y EBM?
Respuesta: LPBF utiliza un láser de fibra en una cámara de gas inerte a temperaturas más bajas, mientras que EBM utiliza un haz de electrones en una cámara de alto vacío con un precalentamiento elevado del lecho de polvo (entre 600 °C y 1000 °C).
Debido a esta diferencia, LPBF logra acabados superficiales más limpios ($Ra \approx 6 – 15\,\mu\text{m}$) y detalles más finos, pero conlleva una mayor tensión interna. EBM produce piezas con una tensión interna muy baja, lo que la hace eficaz para metales sensibles a las grietas como $\text{Ti6Al4V}$ y $\text{TiAl}$, aunque con un acabado superficial más rugoso ($Ra \approx 20 – 50\,\mu\text{m}$).
P2: ¿Por qué es necesario el prensado isostático en caliente (HIP) para las piezas metálicas impresas en 3D?
Respuesta: El proceso HIP aplica simultáneamente calor elevado (entre 1000 °C y 1200 °C) y alta presión de gas (entre 100 y 200 MPa) para cerrar poros internos, orificios y microfisuras, elevando la densidad de la pieza por encima del 99,9 %.
Incluso las impresiones por fusión optimizadas pueden conservar pequeños huecos internos. La alta presión y el calor impulsan el flujo localizado del plástico y la difusión atómica a través de las paredes de los poros, sellando los huecos internos sin alterar las dimensiones externas, lo que mejora la resistencia a la fatiga bajo carga.
P3: ¿Pueden los materiales de alimentación en forma de alambre sustituir por completo a los polvos metálicos en la fabricación aditiva?
Respuesta: No, las materias primas de alambre no pueden reemplazar por completo a los polvos porque los procesos de fabricación de alambre carecen de la resolución necesaria para construir detalles finos, paredes delgadas y canales internos complejos.
Los materiales de alimentación en forma de alambre (utilizados en DED y WAAM) ofrecen velocidades de fabricación rápidas (entre 2 y 5 kg/h) y menores costes de materia prima, lo que los hace útiles para grandes estructuras y reparaciones. Sin embargo, los materiales de alimentación en polvo (utilizados en LPBF y EBM) siguen siendo necesarios para elementos pequeños de alta precisión, estructuras reticulares complejas y trayectorias de refrigeración conformadas.
P4: ¿Qué aleaciones metálicas son las más utilizadas en la fabricación aditiva en la actualidad?
Respuesta: Las aleaciones más utilizadas son el titanio ($\text{Ti6Al4V}$), las superaleaciones de níquel ($\text{IN718}$), el aluminio ($\text{AlSi10Mg}$), los aceros inoxidables ($\text{316L}$, $\text{17-4PH}$) y el cobalto-cromo ($\text{CoCrMo}$).
Cada metal satisface necesidades de aplicación específicas:
- Aleaciones de titanio ($\text{Ti6Al4V}$, Grado 5 / Grado 23): Soportes aeroespaciales e implantes articulares médicos.
- Superaleaciones de níquel ($\text{Inconel 718}$, $\text{Inconel 625}$, $\text{IN738}$): Componentes de turbinas de alta temperatura y toberas de cohetes.
- Aleaciones de aluminio ($\text{AlSi10Mg}$, $\text{Scalmalloy}$): Intercambiadores de calor y cubiertas de motor ligeros.
- Aceros inoxidables ($\text{316L}$, $\text{17-4PH}$): Herramientas, instrumental médico y accesorios industriales.
- Cobalto-cromo ($\text{CoCrMo}$): Coronas dentales e implantes articulares ortopédicos.
8. Resumen final y perspectivas técnicas
La fabricación aditiva de metales ha evolucionado desde una herramienta inicial de creación de prototipos hasta convertirse en un proceso digital para la fabricación en serie de piezas críticas en los sectores aeroespacial, médico y automotriz. Lograr una calidad de pieza repetible requiere un control activo en cada paso de la cadena: desde la mecánica de atomización del polvo (GA, PREP) y la optimización del diseño geométrico hasta la dinámica del baño de fusión (velocidades de enfriamiento de $10^3 – 10^6\,^\circ\text{C/s}$) y los pasos térmicos posteriores a la impresión (HIP, tratamiento de solución).
A medida que se sigan desarrollando la detección óptica en tiempo real, las herramientas de simulación multifísica y las aleaciones aditivas personalizadas, la fabricación aditiva por moldeo (MAM) proporcionará una mayor flexibilidad de diseño, eficiencia de materiales y rendimiento estructural en diversos campos de la ingeniería avanzada.
Metadatos del autor y la fuente
- Autor principal: Felix Lee, Director Ejecutivo e Ingeniero Metalúrgico Principal en Forgecise — Especializados en metalurgia de polvos, diseño de interacción láser-material y operaciones de instalaciones de fabricación aditiva.
- Referencia académica fundamental: Bai Yuhao, Shen Leilei, Wang Xudong, Zheng Liuwei (Facultad de Ciencia e Ingeniería de Materiales, Universidad Tecnológica de Taiyuan y Centro de Análisis y Pruebas). Publicado originalmente en Tecnología de trabajo en caliente (2026, Vol. 55, No. 7) / Republicado por Fundición especial y aleaciones no ferrosas.