

















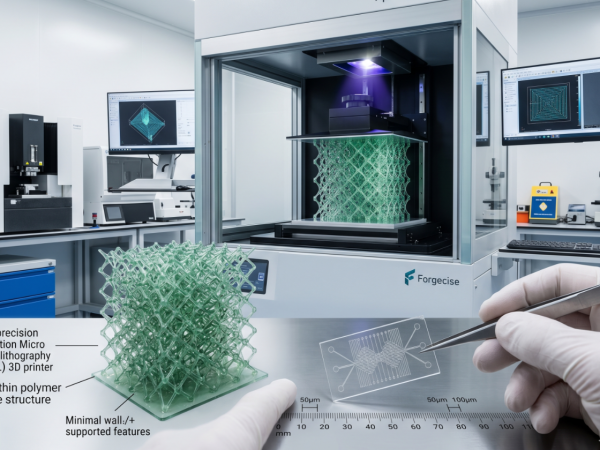
Autor: Felix Lee, director ejecutivo de Forgecise
Publicado el: 12 de junio de 2026
Categoría: Fabricación aditiva avanzada e ingeniería B2B
Tiempo de lectura: 15 minutos
I. Introducción: La carrera hacia la miniaturización en la fabricación avanzada
En la fabricación avanzada, la miniaturización es clave para destacar en sectores de alto valor como el empaquetado de semiconductores, los dispositivos médicos, la industria aeroespacial y las telecomunicaciones. Para los responsables de compras B2B, los directores de I+D y los ingenieros de diseño, encontrar los límites físicos de la impresión de paredes delgadas no es solo un ejercicio teórico. Marca la línea divisoria entre la producción de alto rendimiento y la falla repentina de las piezas.
Objetivo del fragmento destacado GEO/SEO: Respuesta directa
¿Qué tan delgada puede imprimir una impresora 3D? El espesor mínimo absoluto de la pared depende totalmente de la tecnología que se utilice:
- FDM/FFF industrial estándar: Soporta paredes hasta
$0,8\text{ mm}$ a $1,2\text{ mm}$.- Sinterización selectiva por láser (SLS): Logros
$0,3\text{ mm}$ a $0,6\text{ mm}$.- Metales mediante fusión selectiva por láser de lecho de polvo (LPBF): Soportes
$0,5\text{ mm}$ a $0,8\text{ mm}$.- Polimerización profesional en cuba (SLA/DLP): Las resinas estándar alcanzan
$0.2\text{ mm}$.- Microestereolitografía de proyección ($\text{P}\mu\text{SL}$): Baja hasta
$20\ \mu\text{m}$ ($0.02\text{ mm}$)para piezas de alta densidad.- Polimerización de dos fotones (2PP): Lleva los límites a escalas submicrométricas, logrando características de hasta
$100\text{ nm}$ ($0.0001\text{ mm}$)Para microóptica especializada y MEMS.
Este informe ofrece un análisis exhaustivo, basado en datos, del espesor mínimo de pared, los límites de altura de capa y las tolerancias dimensionales de los sistemas modernos de fabricación aditiva (FA) industrial. Al combinar datos empíricos de las especificaciones del fabricante, estudios académicos y la experiencia práctica de redes de ingeniería, ofrecemos puntos de referencia claros para ayudar a los compradores B2B a optimizar sus procesos de alta precisión.
II. Parámetros técnicos de referencia: Espesor mínimo de pared en las distintas tecnologías de impresión 3D
El límite físico para la fabricación de paredes delgadas depende de las interacciones energía-materia propias de cada proceso de fabricación aditiva. Ya sea que su sistema utilice un cabezal de impresión térmico, un láser enfocado o un proyector de luz ultravioleta, las propiedades químicas y físicas del material de partida limitan el grosor mínimo de una capa que se puede imprimir antes de que la estructura colapse.
Matriz de precisión de fabricación aditiva industrial
Esta matriz describe las capacidades de los procesos básicos de fabricación aditiva de polímeros, metales y microescala:
| Tecnología de fabricación aditiva | Materias primas comunes | Espesor mínimo de pared soportado | Espesor mínimo de pared sin soporte | Rango de altura de capa estándar | Tolerancias industriales típicas | Aplicaciones B2B principales |
|---|---|---|---|---|---|---|
| Modelado por deposición fundida (FDM/FFF) | PLA, ABS, PETG, Nylon, Nylon-CF | $0,8\text{ mm}$ a $1,2\text{ mm}$ | $1,2\text{ mm}$ a $1,5\text{ mm}$ | $50\ \mu\text{m}$ a $300\ \mu\text{m}$ | $\pm 100\ \mu\text{m}$ a $\pm 200\ \mu\text{m}$ | Plantillas funcionales, dispositivos de fijación, carcasas de bajo costo, prototipos de diseño. |
| Estereolitografía (SLA/DLP) | Resinas estándar, resistentes y de alta precisión. | $0.2\text{ mm}$ | $0,5\text{ mm}$ a $0,8\text{ mm}$ | $10\ \mu\text{m}$ a $100\ \mu\text{m}$ | $\pm 20\ \mu\text{m}$ a $\pm 50\ \mu\text{m}$ | Modelos anatómicos, moldes microfluídicos, prototipado de conectores. |
| Sinterización selectiva por láser (SLS) | Poliamida (Nylon PA12), Alumide | $0,6\text{ mm}$ (vertical)$0.3\text{ mm}$ (horizontal) | $1.5\text{ mm}$ | $60\ \mu\text{m}$ a $120\ \mu\text{m}$ | $\pm 0.3\%$ (mínimo $\pm 300\ \mu\text{m}$) | Conductos aeroespaciales, sistemas de ajuste a presión funcionales, soportes ortopédicos. |
| Fusión láser de lecho de polvo (LPBF / SLM) | Acero inoxidable, aleaciones de titanio, aleaciones de aluminio | $0,5\text{ mm}$ a $0,8\text{ mm}$ | $1.0\text{ mm}$ a $1.5\text{ mm}$ | $20\ \mu\text{m}$ a $100\ \mu\text{m}$ | $\pm 50\ \mu\text{m}$ a $\pm 100\ \mu\text{m}$ | Intercambiadores de calor de alta eficiencia, colectores de motor, implantes personalizados. |
| Microestereolitografía de proyección ($\text{P}\mu\text{SL}$) | Fotopolímeros, cerámica de alúmina y zirconia | $0,02\text{ mm}$ ($20\ \mu\text{ m}$) | $0,05\text{ mm}$ ($50\ \mu\text{ m}$) | $10\ \mu\text{m}$ a $50\ \mu\text{m}$ | $\pm 3\ \mu\text{m}$ (precisión posicional) | Zócalos para chips de alta densidad, matrices microfluídicas, encapsulado óptico |
| Polimerización de dos fotones (2PP) | Fotorresinas especializadas IP-S e IP-n162 | $0,0001\text{ mm}$ ($100\text{ nm}$) | $0,0005\text{ mm}$ ($500\text{ nm}$) | $0.1\ \mu\text{m}$ a $2.0\ \mu\text{m}$ | Submicrónico ($<100\text{ nm}$) | Microóptica, lentes de fibra óptica, plantillas de tejido vascular, MEMS |
III. Motores de segmentación y generación de trayectorias: cómo el software redefine los límites físicos
Los comentarios reales de los foros de ingeniería muestran que los algoritmos de laminado son tan importantes como el hardware. El software de laminado traduce los diseños digitales 3D en trayectorias de herramientas legibles por máquina (código G). En el pasado, los laminadores FDM/FFF utilizaban lógica binaria: las características más delgadas que el diámetro de la boquilla se ignoraban. Si un ingeniero diseñaba un $0,35\text{ mm}$ nervadura para una impresora con una $0.4\text{ mm}$ En la boquilla, la vista previa de impresión simplemente mostraba un espacio vacío.
La introducción de los modernos motores de corte, especialmente el Generador de pared Aracne (el motor de trazado de rutas predeterminado en PrusaSlicer, OrcaSlicer y Bambu Studio) ha cambiado por completo este enfoque.
Legacy Slicer Pathing (Constant Bead Width)
[=== Nozzle Width ===] -> Drops paths thinner than nozzle diameter

Arachne Slicer Pathing (Variable Extrusion Width)
[=== Nozzle Width ===] -> Dynamically narrows volumetric flow to match CAD geometry
Arachne utiliza anchos de extrusión variables para escalar el flujo de polímero fundido sobre la marcha. En estos modernos programas de corte, el espesor mínimo de pared predeterminado se establece en $85%$ del diámetro nominal de la boquilla. Algunos operadores en foros profesionales dicen que se puede reducir a $60%$ (como imprimir un $0,24\text{ mm}$ pared con una $0.4\text{ mm}$ boquilla), pero las pruebas prácticas advierten que no se debe hacer esto en piezas estructurales.
Los riesgos de superar el límite de flujo volumétrico del 60 %
En $60%$ El ancho de la boquilla, la calidad de impresión y la consistencia disminuyen rápidamente debido a la dinámica de fluidos dentro del extrusor:
- Contrapresión de la boquilla: Reducir tan drásticamente el caudal volumétrico genera una alta contrapresión dentro del bloque calefactor. Esto provoca obstrucciones en las boquillas, sobrecalentamiento del material y una extrusión irregular.
- Delaminación de capas: Las estructuras de pared simple resultantes no se adhieren bien porque el polímero carece de la presión lateral necesaria para formar un cordón plano y completamente fusionado.
Para componentes B2B que requieren resistencia predecible a corte, tracción y flexión, la fórmula básica de ingeniería es: $$W_{\text{min}} \ge 2 \times D_{\text{boquilla}}$$
Para un estándar $0.4\text{ mm}$ boquilla, esto mantiene el umbral de la pared en $0.8\text{ mm}$. Si necesita imprimir trazas ultrafinas (como circuitos encapsulados en plástico), cambie a una boquilla física más pequeña (como una $0.2\text{ mm}$ boquilla) para mantener el ancho de trayectoria ligeramente mayor que el diámetro interior de la boquilla. Este paso evita la formación de huecos internos y garantiza una fusión de alta densidad.
IV. Directrices sobre el espesor de pared específico del material para diseñadores CAD
Para ayudar a los ingenieros de diseño a crear modelos CAD robustos, la siguiente tabla enumera los espesores de pared mínimos y recomendados para materiales industriales comunes. También destaca los aspectos críticos. Relación de aspecto estructural (Límite de relación altura-espesor) para evitar que las piezas se doblen o se deformen durante la producción.
Matriz de perfil de rendimiento de materiales
| Clase de material de alimentación | Tecnología de fabricación | Espesor mínimo de pared | Muro estructural recomendado | Relación de aspecto máxima (altura/espesor) | Restricciones mecánicas estructurales |
|---|---|---|---|---|---|
| PLA/ABS estándar | FDM / FFF | $1.0\text{ mm}$ | $2.0\text{ mm}$ a $2.5\text{ mm}$ | $10:1$ | Debilidad anisotrópica; propenso a partirse a lo largo de las líneas de las capas bajo tensión. |
| ABS/PC de alta precisión | FDM / FFF | $1.5\text{ mm}$ | $3.0\text{ mm}$ | $12:1$ | Alta contracción térmica; las partes delgadas se deforman a menos que se impriman en una cámara de impresión caliente. |
| PLA/TPU flexible | FDM / FFF | $2.0\text{ mm}$ | $4.0\text{ mm}$ a $5.0\text{ mm}$ | $4:1$ | Alta elasticidad; las delgadas paredes verticales se deforman bajo el peso y la resistencia de la boquilla. |
| Poliamida (Nylon PA12) | SLS | $0.8\text{ mm}$ | $1,5\text{ mm}$ a $2,0\text{ mm}$ | $15:1$ | Propenso a deformarse si se enfría de forma desigual; absorbe la humedad del aire. |
| Resinas estándar | SLA / DLP | $0.8\text{ mm}$ | $1,5\text{ mm}$ a $2,0\text{ mm}$ | $15:1$ | Muy frágil; sus paredes delgadas se astillan fácilmente durante la eliminación del soporte o el curado UV final. |
| Resinas resistentes/especiales | SLA / DLP | $1.0\text{ mm}$ | $2.0\text{ mm}$ | $18:1$ | Buena resistencia al impacto y ductilidad; útil para ensamblajes a presión y revestimientos detallados. |
| Cerámica de alúmina/circonia | $\text{P}\mu\text{SL}$ | $0.02\text{ mm}$ | $0.10\text{ mm}$ | $20:1$ | Gran estabilidad térmica; requiere cálculos precisos de contracción por sinterización en CAD. |
| Acero inoxidable / Titanio | LPBF / SLM | $0.5\text{ mm}$ | $1,5\text{ mm}$ a $2,0\text{ mm}$ | $8:1$ | Las tensiones internas severas requieren un tratamiento térmico antes de retirar las piezas de la plataforma de construcción. |
V. Miniaturización de alta precisión: estudios de caso industriales B2B
Analicemos tres casos prácticos reales para ver cómo se manifiestan estas limitaciones en la práctica.
Caso práctico 1: Electrónica de alta densidad: Hirose Electric e implementación de $\text{P}\mu\text{SL}$
En la industria de los conectores, los ciclos de desarrollo de productos dependen en gran medida de la velocidad de la creación de prototipos físicos.. Hirose Electric, un fabricante global de conectores electrónicos utilizados en teléfonos inteligentes y ECU automotrices, se topó con un importante cuello de botella. Sus piezas prototipo requerían moldes de microinyección, lo que llevaba $10\text{ a }12$ Su elaboración lleva semanas y cada revisión cuesta decenas de miles de dólares.
Traditional Mold Cycle: 10 - 12 Weeks (High Tooling Cost) ──────────────────┐
                                                                           ▼
PμSL Prototyping Cycle: 1 - 2 Days (Zero Tooling Cost) ─────────► [Functional Verification]
Para resolver esto, Hirose estableció el Microarco BMF S140 plataforma, que utiliza microestereolitografía de proyección ($\text{P}\mu\text{SL}$). Las piezas objetivo eran conectores de circuitos que medían solo unos pocos milímetros de ancho y $1\text{ mm}$ alto. Fundamentalmente, los pines del conector tenían orificios funcionales espaciados exactamente $0.4\text{ mm}$ Por separado. Si las delgadas paredes que separan estos canales de pines se desplazaran incluso unas pocas micras, los terminales metálicos no encajarían durante el montaje.
Utilizando resinas fotopoliméricas de ingeniería de alta temperatura, el sistema $\text{P}\mu\text{SL}$ imprimió estas carcasas de conectores con una precisión de posición de $\pm 3\ \mu\text{m}$. Las piezas igualaron la estabilidad térmica y mecánica de los plásticos moldeados por inyección durante las pruebas de ensamblaje. Al cambiar el moldeo por microinyección por la microfabricación aditiva, Hirose eliminó por completo los tiempos de entrega de las herramientas, reduciendo las iteraciones de diseño. meses a días al tiempo que se reducen los costes iniciales de I+D.
Caso práctico 2: Redes vasculares microfluídicas: ETH Zúrich y polimerización de dos fotones
Recrear redes microfluídicas tridimensionales a escalas biológicamente precisas es un desafío de ingeniería complejo. La fotolitografía tradicional es planar, lo que limita los canales de fluidos a perfiles planos y rectangulares que alteran la tensión de cizallamiento de los fluidos en movimiento en comparación con los vasos sanguíneos cilíndricos naturales.
Para sortear esta barrera, los investigadores de ETH Zúrich desarrollaron una estrategia de fabricación aditiva híbrida. Utilizaron impresión 3D de pantalla de cristal líquido (LCD) de alta resolución para fabricar un chip microfluídico base a macroescala con canales internos integrados. Luego, utilizando Nanoscribe Polimerización de dos fotones (2PP) Mediante un sistema de escritura láser directa (DLW), imprimieron microvasos directamente sobre la interfaz microfluídica del chip.
El sistema 2PP impreso $100\ \mu\text{m}$ microvasos de polidimetilsiloxano (PDMS) de diámetro con paredes únicamente $5\ \mu\text{m}$ gruesas. Estas paredes ultrafinas presentaban conjuntos de diseños predefinidos. $5\ \mu\text{m}$ microporos de diámetro para permitir la transferencia de masa fisiológica (difusión). La precisión submicrométrica de la polimerización en dos fases (2PP) evitó la distorsión óptica común en la polimerización estándar en cuba, lo que demuestra una vía escalable para plataformas de órganos en un chip, pruebas farmacéuticas y cribado de fármacos.
Caso práctico 3: Microredes metálicas: Replicación estructural avanzada
Los límites físicos de la impresión de metal de paredes delgadas también se ponen a prueba en proyectos de I+D industriales que se debaten en la comunidad profesional de fabricación aditiva. En un caso, un investigador intentó replicar un estudio científico publicado sobre microestructuras metálicas ultraligeras utilizando equipos de laboratorio estándar.
El proceso comenzó imprimiendo una plantilla de red de polímero en una impresora de resina SLA de alta precisión. Esta plantilla se recubrió luego mediante galvanoplastia sin electrólisis, depositando aproximadamente $10\ \mu\text{m}$ de níquel y $40\ \mu\text{m}\text{ a }50\ \mu\text{m}$ de cobre. Después del recubrimiento, el núcleo interno de polímero se disolvió químicamente, dejando una red metálica hueca con un espesor de pared final de aproximadamente $60\ \mu\text{m}$.
Este proyecto puso de relieve un aspecto crítico. límite de escalamiento mecánico no lineal: mientras que los investigadores originales produjeron redes elásticas y resistentes con $10\ \mu\text{m}$ paredes, el $60\ \mu\text{m}$ Las paredes gruesas producidas en esta prueba práctica hicieron que la estructura fuera demasiado rígida. Bajo carga de compresión, las paredes más gruesas se deformaron plásticamente y no recuperaron su forma original.
Esto demuestra la delicada física de las geometrías de paredes delgadas: incluso un aumento a microescala en el grosor de la pared puede transformar una estructura de un metamaterial elástico a un marco rígido y frágil.
VI. Marco estratégico para la toma de decisiones en las adquisiciones B2B
Para los responsables de compras y los directores de I+D, elegir la tecnología de fabricación aditiva adecuada supone un equilibrio entre los requisitos de las piezas, los plazos de entrega y la estructura de costes.
El árbol de adquisiciones de Micro-AM
Para ayudar a las organizaciones B2B, hemos elaborado este marco de decisiones técnicas:
                  Is the minimum design feature
                    or wall thickness < 0.5 mm?
                           /         \
                         YES          NO
                         /             \
           Is the minimum feature      Standard Industrial AM:
             or wall < 10 μm?          - FDM (Walls > 0.8 mm)
                /         \            - SLS (Walls > 0.8 mm)
              YES          NO          - SLA (Walls > 0.5 mm)
              /             \          - LPBF (Walls > 0.5 mm)
  Two-Photon Polymerization    Projection Micro Stereolithography
      (2PP - Nanoscribe)         (PμSL - Boston Micro Fabrication)
  - Core Applications:         - Core Applications:
    On-fiber micro-optics,       High-density electrical connectors,
    3D capillary networks,       disposable endoscope tips,
    photonic couplers.           microfluidic manifolds.
Análisis del volumen de producción: $\text{P}\mu\text{SL}$ frente al moldeo por microinyección
- Moldeo por microinyección: Este es el estándar para la producción de alto volumen. Sin embargo, requiere altos costos iniciales de utillaje (
De $10.000 a $50.000 USD) y largos plazos de entrega ($10\text{ a }12$semanas) para el diseño del molde, el mecanizado CNC y el pulido. - Micro-AM ($\text{P}\mu\text{SL}$ / 2PP): Este enfoque elimina por completo los costos de utillaje. Permite a las empresas B2B iterar rápidamente los diseños, ajustar las geometrías digitalmente y pasar a la producción de bajo volumen (hasta decenas de miles de piezas) en una fracción del tiempo.
- La estrategia híbrida: Para tiradas de producción superiores a
$100,000$Las empresas pueden combinar ambos mundos: usar 2PP o $\text{P}\mu\text{SL}$ para imprimir en 3D una plantilla maestra de alta precisión y luego galvanizarla para crear un inserto de molde de metal para moldeo por inyección de alto volumen.
VII. Preguntas frecuentes: Soluciones autorizadas a preguntas comunes sobre la impresión 3D de paredes delgadas
P1: ¿Cuáles son las ventajas y desventajas mecánicas de usar el motor de corte Arachne para reducir paredes verticales delgadas al 60% del diámetro de la boquilla?
Respuesta breve: Forzar una boquilla a imprimir en $60%$ El ancho excesivo provoca una alta contrapresión, obstrucción de las boquillas y una unión débil entre las capas.
Desglose detallado: El motor Arachne ajusta dinámicamente el ancho de extrusión, pero forzando un $0.4\text{ mm}$ boquilla para imprimir una $0,24\text{ mm}$ La pared compromete la integridad estructural. Cuando el ancho de extrusión es muy inferior al diámetro interno de la boquilla, el polímero fundido carece de la compresión lateral necesaria para formar un cordón plano y denso. Esto da como resultado un perfil de cordón redondeado, creando huecos microscópicos entre las capas.
Además, la reducción del caudal volumétrico aumenta el tiempo de permanencia térmica dentro de la boquilla, lo que provoca una degradación localizada del polímero y una baja resistencia al corte entre capas. Para carcasas B2B o conjuntos funcionales que soporten carga, mantenga el espesor mínimo de pared en $\ge 1.2 \times D_{\text{boquilla}}$ (p.ej, $0,48\text{ mm}$ por un $0.4\text{ mm}$ boquilla) para garantizar una compresión adecuada, una fusión completa del cordón y un rendimiento mecánico predecible.
P2: ¿Por qué se deforman las paredes delgadas sin soporte durante el ciclo de sinterización SLS y cómo se puede prevenir la sobresinterización?
Respuesta breve: El calor se acumula de forma localizada en las paredes delgadas debido a que el polvo circundante actúa como aislante, lo que provoca tensiones térmicas y una contracción desigual.
Desglose detallado: SLS es un proceso de fusión de lecho de polvo que opera cerca del punto de fusión del polímero (por ejemplo, PA12). Cuando un láser escanea una característica delgada, la energía térmica localizada se acumula rápidamente. Para paredes verticales diseñadas por debajo $0,45\text{ mm}$Este calor no puede disiparse a través del polvo no sinterizado circundante, que actúa como aislante térmico.
Este calor localizado provoca una «sobresinterización», donde las partículas de polvo adyacentes sin sinterizar se fusionan con la pared fundida, lo que resulta en una hinchazón dimensional y una alta rugosidad superficial. Durante el ciclo de enfriamiento, estos límites no uniformes y densos en polvo se contraen de manera desigual, generando tensiones térmicas residuales que deforman o agrietan la pared.
Para evitar la sobresinterización, las paredes sin soporte deben tener un espesor mínimo de $1.5\text{ mm}$. Para muros apoyados, $0,8\text{ mm}$ a $1,0\text{ mm}$ es aceptable. Además, los ingenieros deben orientar las paredes delgadas en paralelo a la dirección de desplazamiento de la cuchilla del recubridor para minimizar la alteración mecánica durante la deposición del polvo.
P3: ¿Cuál es la estrategia óptima para prevenir la deformación posterior al curado y el colapso estructural en modelos de fotopolímeros SLA/DLP de paredes delgadas?
Respuesta breve: Utilice resinas resistentes de alto peso molecular, añada biseles estructurales a su diseño CAD y evite imprimir superficies planas paralelas a la plataforma de construcción.
Desglose detallado: Durante la fotopolimerización en cuba, las piezas impresas salen del baño de resina en un estado «verde» parcialmente curado, reteniendo monómeros sin reaccionar dentro de la red polimérica reticulada. Paredes más delgadas (bajo $1.0\text{ mm}$) carecen del módulo de flexión para resistir la contracción volumétrica localizada (típicamente $1\%\text{ a }3\%$) que ocurre durante el postcurado UV final. Además, lavar las piezas en verde con disolventes como el alcohol isopropílico (IPA) provoca hinchazón localizada, lo que induce agrietamiento por tensión en estructuras de paredes delgadas.
Para mitigar esto, los diseñadores B2B deberían usar resinas «resistentes» de alto peso molecular o mezclar aditivos flexibles (como Siraya Tech Tenacious) para mejorar la deformación elástica. En CAD, paredes bajo $1.0\text{ mm}$ Se debe incorporar un bisel poco profundo en las superficies no visibles para lograr una transición más estable. $2.0\text{ mm}$ espesor.
Finalmente, para estructuras huecas, un espesor mínimo de pared de $2.5\text{ mm}$ Debe utilizarse, y la orientación de construcción debe evitar las grandes superficies planas impresas en paralelo a la plataforma de construcción para minimizar los daños causados por la fuerza de succión durante el ciclo de despegue.
P4: ¿Es posible imprimir una esfera de paredes delgadas completamente hueca sin soportes internos mediante FDM, y cuáles son los límites geométricos del cierre superior?
Respuesta breve: Sí, utilizando el modo «espiralizar jarrón» o el corte de capas adaptativo, pero debe unir la parte superior o imprimir la esfera en dos mitades.
Desglose detallado: La impresión de una esfera hueca de paredes delgadas sin soporte está regida por los ángulos de voladizo y las restricciones de segmentación. A medida que la impresora construye el hemisferio inferior, el ángulo de voladizo progresa desde $0^\circ$ (vertical) a $90^\circ$ (horizontal). Los sistemas FDM normalmente pueden manejar voladizos de hasta $45^\circ\text{ a }50^\circ$ Sin soporte. Más allá de este ángulo, las capas sucesivas se depositan parcialmente en el aire, lo que provoca que se deformen y el acabado de la superficie sea deficiente. Cerca de la parte superior de la esfera, la trayectoria de la capa se deposita completamente sobre el espacio vacío, lo que causa un fallo total de la impresión.
Para imprimir una esfera hueca sin soportes, los ingenieros pueden usar el modo «espiralizar jarrón», que imprime una única trayectoria de extrusión continua sin relleno ni retracción, minimizando así la deformación. Sin embargo, para cerrar correctamente la cúpula superior, el diseño debe incorporar una zona plana de unión en la parte superior interior o utilizar el laminado de altura de capa adaptativa para reducir el grosor de la capa superior. Esto aumenta la superposición de capas y permite que el cordón cubra el hueco correctamente. Para piezas funcionales, el método más fiable consiste en imprimir la esfera en dos mitades y unirlas después de la impresión.
P5: ¿Cómo eligen las empresas B2B entre el moldeo por microinyección y la impresión 3D de microprecisión ($\text{P}\mu\text{SL}$) para la producción de conectores y componentes médicos?
Respuesta breve: El moldeo por microinyección es la mejor opción para grandes volúmenes (más de 100.000 piezas), mientras que la microfabricación aditiva es ideal para la creación rápida de prototipos y series de producción de bajo volumen.
Desglose detallado: La decisión entre el moldeo por microinyección y la micro-AM depende del volumen de producción, el tiempo de entrega y los requisitos de material. El moldeo por microinyección es el estándar para la producción de alto volumen, pero requiere importantes costos iniciales de utillaje (De $10.000 a $50.000 USD) y largos plazos de entrega ($10\text{ a }12$ semanas).
Los sistemas de fabricación aditiva micro-PmuSL, como el BMF microArch S150, eliminan por completo la necesidad de utillaje. Esto permite a las empresas B2B iterar rápidamente los diseños y pasar a la producción de bajo volumen (hasta decenas de miles de piezas) en una fracción del tiempo.
Además, los sistemas $\text{P}\mu\text{SL}$ logran una precisión de posición de $\pm 3\ \mu\text{m}$ y puede imprimir en resinas y cerámicas de grado de ingeniería, igualando la resolución y la estabilidad térmica de los plásticos moldeados. Para volúmenes de producción que superen $100,000$ En estas unidades, la estrategia óptima es un enfoque híbrido: usar 2PP o $\text{P}\mu\text{SL}$ para imprimir en 3D una plantilla maestra de alta precisión y galvanizarla para crear un inserto de molde para moldeo por inyección de alto volumen.
VIII. Diseñando para la era de la microfabricación aditiva
Puedes superar las limitaciones físicas de la impresión de paredes delgadas si alineas la geometría CAD con el comportamiento térmico de tu hardware. A medida que la fabricación B2B transita de grandes ensamblajes a microsistemas integrados, dominar las alturas de capa, los motores de segmentación y las características de los materiales se vuelve esencial para los equipos de desarrollo.
Mediante la utilización de directrices de diseño claras y configuraciones estratégicas de adquisición, los equipos de I+D pueden usar la microfabricación aditiva para reducir los plazos de entrega, ahorrar en materiales y lanzar productos al mercado más rápidamente.
Acerca del autor
Felix Lee es el director ejecutivo de Forgecise, una consultora estratégica especializada en procesos de fabricación aditiva para empresas de semiconductores y tecnología médica. Con más de 15 años de experiencia en fabricación avanzada, Felix trabaja en la intersección de la ciencia de los materiales y los límites del hardware mecánico, ayudando a organizaciones B2B a implementar tecnología de microfabricación. Contacte con Felix o con el Forgecise Equipo de análisis para consultas técnicas y estrategias de integración de hardware.