

















Écrit par Felix Lee, PDG de Forgecise
Publié le 31 juillet 2026
Dernière mise à jour : 31 juillet 2026
Expertise : Fabrication additive métallique | Soudage robotisé | Automatisation industrielle
Table of Contents
Réponse rapide
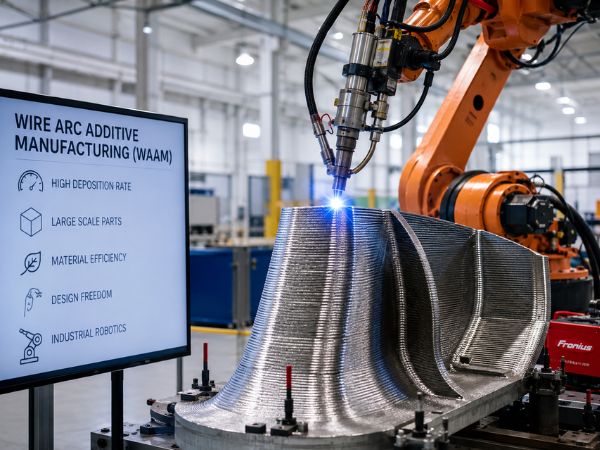
La fabrication additive par arc électrique, ou WAAM, est un procédé de dépôt d’énergie dirigée qui utilise un arc électrique pour faire fondre un fil métallique et construire des composants quasi-finis couche par couche. Il est particulièrement précieux pour les pièces métalliques de moyenne à grande taille car il combine une productivité de dépôt élevée, une matière première métallique largement disponible, un mouvement robotisé flexible et une complexité de manutention des matières premières moindre que de nombreux procédés à base de poudre.
En bref : Ce que les ingénieurs doivent savoir
- Une cellule WAAM combine un procédé d’arc, l’acheminement du fil, le contrôle du mouvement, le blindage, la détection et un logiciel de traitement.
- GMAW offre une productivité élevée, tandis que GTAW et PAW offrent une plus grande séparation entre la source de chaleur et le fil d’apport.
- Le procédé CMT réduit l’apport de chaleur et les projections grâce à un transfert de métal en court-circuit contrôlé.
- Les systèmes multifilaires et hybrides visent un débit plus élevé, une adaptation des matériaux ou un meilleur contrôle des processus.
- L’historique thermique – et non la seule vitesse de dépôt – détermine souvent la distorsion, les contraintes résiduelles, la microstructure et la qualité finale de la pièce.
- Le choix du procédé doit prendre en compte le comportement de l’alliage, sa géométrie, les exigences de qualification, la tolérance d’usinage et le coût total de production.
Vue de l’autre côté de l’atelier, la fabrication additive par arc fil paraît simple : un robot, une torche de soudage et un arc lumineux déposant du métal.
De près, c’est une autre histoire.
La stabilité d’une fabrication industrielle repose sur une multitude d’interactions entre la position du fil, la vitesse de déplacement, le courant, le gaz de protection, la température entre passes, la géométrie du cordon, la stratégie de trajectoire d’outil et la rigidité de la plateforme mobile. Un système peut déposer du métal rapidement tout en produisant une pièce difficile, voire impossible, à qualifier.
C’est pourquoi la WAAM doit être évaluée comme une architecture de fabrication complète, et non pas simplement comme un procédé de soudage automatisé.
Qu’est-ce que la fabrication additive par arc fil ?
La fabrication additive par arc électrique est une méthode de fabrication additive métallique dans laquelle l’énergie thermique concentrée d’un arc électrique fait fondre le fil d’alimentation au fur et à mesure de son dépôt sur un substrat ou une couche précédente.
La technique WAAM s’inscrit dans la famille plus large du dépôt d’énergie dirigée. La terminologie internationale décrit le dépôt d’énergie dirigée (DED) comme un procédé dans lequel l’énergie thermique focalisée fusionne la matière lors de son dépôt. Les procédés à fil et à arc sont également traités spécifiquement dans les normes de procédés ISO/ASTM orientées vers l’aérospatiale.
Un flux de travail typique suit la séquence suivante :
Modèle CAO → orientation de construction → découpage → génération de trajectoires d’outil → paramétrage → dépôt de fil → surveillance → contrôle → usinage ou traitement thermique
Contrairement à la fabrication soustractive, la fabrication additive par usinage par évaporation sous vide (WAAM) ajoute de la matière uniquement le long de la trajectoire de dépôt programmée. Cependant, la plupart des pièces industrielles fabriquées par WAAM ne sont pas retirées de la machine pour être entretenues.
Ils nécessitent généralement une combinaison de :
- Élimination du substrat
- Traitement thermique de relaxation des contraintes
- Pressage isostatique à chaud pour certaines applications
- Usinage CNC
- finition de surface
- Inspection non destructive
- Vérification des propriétés mécaniques
- Inspection dimensionnelle
Voici le point pratique : la WAAM réduit souvent la quantité de matériaux à acheter et à éliminer, mais elle n’élimine pas la fabrication en aval.
Pourquoi utilise-t-on la technologie WAAM pour les composants métalliques de grande taille ?
La fabrication additive par fusion (WAAM) est principalement utilisée lorsque la taille des pièces, le coût des matériaux, le délai de livraison ou la productivité du dépôt rendent la fabrication sur lit de poudre moins intéressante.
Ses applications les plus convaincantes concernent généralement de grands volumes métalliques d’une complexité relativement faible à moyenne, plutôt que de minuscules canaux internes ou des surfaces brutes de fabrication très détaillées.
Les domaines d’application typiques comprennent :
- Nervures, cadres, raidisseurs et préformes structurelles quasi-définitives pour l’aérospatiale
- Composants maritimes et de construction navale
- Pièces et fonctionnalités de réparation du secteur de l’énergie
- Outillage, matrices et moules de grande taille
- Structures de défense et d’équipement lourd
- Composants de remplacement avec des délais de livraison conventionnels longs
- Bâtiments de recherche à gradient fonctionnel ou multi-matériaux
La rentabilité est meilleure lorsque le composant d’origine présente un faible ratio coût d’achat/épaisseur usinée. Autrement dit, la production conventionnelle peut commencer par un lingot ou une pièce forgée de grande taille, dont une part importante est ensuite usinée.
WAAM peut déposer une forme plus proche de la géométrie finale.
Toutefois, la masse déposée à elle seule ne prouve pas les économies réalisées. Un modèle de coûts pertinent doit également prendre en compte la programmation, les prototypes, le gaz de protection, les dispositifs de fixation, les capteurs, l’inspection, l’usinage, la qualification, le risque de rebut et le temps de l’opérateur.
De quel équipement un système WAAM industriel a-t-il besoin ?
Un système WAAM fonctionnel nécessite six sous-systèmes principaux : mouvement, génération de chaleur, acheminement du fil, blindage, gestion thermique et contrôle avec surveillance.
La configuration matérielle exacte varie selon la taille des composants et le processus de fabrication. Un robot six axes peut être idéal pour les trajectoires d’outils courbes, tandis qu’un portique peut offrir un meilleur volume de travail et une plus grande rigidité pour les pièces de très grandes dimensions. Certaines cellules combinent les deux.
1. Plateforme de mouvement
La plateforme de mouvement positionne la torche, le fil, la pièce à usiner ou une combinaison des trois.
Les configurations courantes comprennent :
- Robots industriels à six axes
- portiques cartésiens
- Robot plus positionneur
- Portique et table rotative
- Cellules synchronisées multi-robots
Il ne faut jamais confondre la portée du robot avec la précision de dépôt utilisable. La charge utile, la vitesse de déplacement, la configuration des articulations, la dérive thermique, la rigidité du dispositif de fixation, le cheminement des câbles et l’étalonnage influent tous sur le résultat final.
Un robot peut répéter un point programmé avec précision alors que la perle déposée continue de bouger, car le fil se plie, le substrat se déforme ou la distance entre la torche et la pièce à travailler change.
2. Source d’énergie de soudage et procédé à l’arc
La source d’alimentation contrôle le courant, la tension, la forme d’onde, le comportement des impulsions et le mode de transfert de métal.
Son choix détermine bien plus que l’intensité de l’arc. Il influence :
- Transfert de gouttelettes
- apport de chaleur
- Pénétration
- Éclabousser
- Stabilité de l’arc
- Largeur des perles
- Dilution
- Productivité des dépôts
Les commandes d’alimentation doivent être synchronisées avec le contrôle du mouvement et de l’avance du fil. Des démarrages retardés, un allumage instable ou un remplissage de cratère mal synchronisé peuvent engendrer des défauts à chaque transition de trajectoire d’outil.
3. Système d’alimentation en fil
Le distributeur de fil introduit le matériau d’apport dans l’arc ou le bain de fusion à un débit contrôlé.
Un système d’alimentation fiable doit maintenir :
- Vitesse d’alimentation du fil stable
- Position du fil répétable
- État approprié de la pointe de contact
- Faible glissement et jeu
- Redressage correct des fils
- Tension de bobine contrôlée
- Alimentation constante lors des accélérations et des virages
Ce sous-système est facile à sous-estimer.
Une équipe de laboratoire peut passer des jours à régler le courant et la vitesse de déplacement alors que le véritable problème est un câble qui traîne par intermittence lors de la rotation du poignet d’un robot.
4. Torche, pointe de contact et tête de dépôt
La tête de dépôt fournit l’énergie de l’arc, le fil d’apport et le gaz de protection à la zone de construction.
Selon le procédé, la tête peut comprendre :
- Torche GMAW
- Torche GTAW avec buse à fil externe
- Torche plasma
- Torche compatible CMT
- Dispositif d’alimentation multifilaire
- tête hybride laser-arc
- Distribution par câble coaxial ou latéral
L’accessibilité de la torche est un facteur important dès les premières étapes de la conception d’une pièce. Une géométrie facile à découper peut néanmoins engendrer des risques de collision, une couverture de gaz insuffisante ou des angles d’entrée de fil instables.
5. Protection et contrôle environnemental
Le gaz de protection protège le bain de fusion et le métal en fusion de la contamination atmosphérique.
La configuration requise dépend fortement de l’alliage. Un blindage local de la torche peut suffire pour certains aciers, tandis que des matériaux réactifs comme le titane peuvent nécessiter des blindages secondaires, des chambres fermées ou un contrôle environnemental poussé.
Les variables importantes comprennent :
- Composition gazeuse
- débit
- Géométrie de la buse
- Protection contre le courant d’air
- concentration en oxygène
- Couverture de suivi
- Temps de pré-écoulement et de post-écoulement du gaz
Plus de gaz n’est pas forcément mieux. Un débit excessif peut créer des turbulences et aspirer l’air ambiant dans la zone protégée.
6. Refroidissement et gestion thermique
Le refroidissement protège l’équipement et contribue à réguler le cycle thermique de la pièce.
Une cellule WAAM peut utiliser :
- Torches refroidies à l’eau
- Dispositifs refroidis
- Refroidissement actif du substrat
- Périodes de séjour entre les échangeurs
- Refroidissement par gaz forcé
- Pauses de trajectoire déclenchées par la température
- Séquences de dépôt alternées
Le contrôle thermique doit être basé sur l’alliage et la microstructure de la cible, et non pas seulement sur la nécessité d’empêcher la surchauffe de la torche.
7. Capteurs et matériel de surveillance des processus
Les systèmes WAAM modernes peuvent surveiller la géométrie, la température, le comportement électrique, les émissions acoustiques et la position spatiale.
Les capteurs courants comprennent :
- Caméras à piscine de fusion ou à arc
- caméras infrarouges
- pyromètres optiques
- profilomètres laser
- Scanners à lumière structurée
- Acquisition de courant et de tension
- capteurs acoustiques
- sondes de force ou de contact
- Systèmes de suivi de robots externes
Un capteur de position seul ne garantit pas la précision des couches. Les stratégies de contrôle les plus performantes combinent les données d’état de la machine avec l’observation directe de la géométrie du dépôt ou de la bille.
Quelles routes de processus WAAM sont les plus courantes ?
Les principales méthodes WAAM utilisent les procédés GMAW, GTAW, PAW, des procédés de court-circuit contrôlé tels que le CMT, des configurations multifilaires ou des sources de chaleur hybrides.
Chaque solution résout un problème d’ingénierie différent. Il n’y a pas de solution universellement gagnante.
Comment fonctionne le WAAM basé sur le GMAW ?
Le procédé WAAM basé sur le GMAW utilise un fil consommable alimenté en continu comme électrode et matériau d’apport.
Ce procédé est largement utilisé car les équipements de soudage industriel sont facilement disponibles et il permet d’obtenir une productivité de dépôt élevée. Il est souvent adapté aux aciers, aux alliages d’aluminium et aux grandes structures.
Points forts
- Potentiel de dépôt élevé
- Écosystème d’équipement mature
- Livraison de câble simple
- Coût du capital compétitif
- Forte aptitude au traitement de grands volumes de métal
Limites
- Le comportement de transfert de métal affecte directement la stabilité des billes
- Risque accru d’éclaboussures dans les modes de transfert inappropriés
- Apport de chaleur plus élevé dans de nombreuses fenêtres de fonctionnement
- L’ondulation de la surface peut augmenter la surépaisseur d’usinage
- Le comportement de l’arc peut changer aux démarrages, aux arrêts et dans les virages.
Le soudage GMAW constitue souvent une solution de base judicieuse pour les grandes structures en acier. Il devient moins intéressant lorsque le composant présente des parois fragiles, des limites thermiques strictes ou une géométrie complexe.
Quand le WAAM basé sur GTAW est-il un meilleur choix ?
Le procédé WAAM basé sur le GTAW utilise une électrode de tungstène non consommable pour créer l’arc, tandis qu’un dévidoir de fil séparé fournit le métal d’apport.
La séparation de la source de chaleur et du fil permet aux ingénieurs un meilleur contrôle du positionnement du fil et de l’apport thermique. En contrepartie, la productivité de dépôt est généralement moindre et l’interaction entre la torche, le fil et le bain de fusion est plus sensible.
Points forts
- Arc stable et propre
- faibles projections
- Contrôle indépendant du fil et de l’arc
- Bonne visibilité des perles et des bassins de fonte
- Adapté au développement axé sur la précision
Limites
- Taux de dépôt plus faible dans de nombreuses configurations
- L’alignement de la position des fils est crucial
- Davantage de variables doivent être synchronisées.
- La contamination par le tungstène doit être évitée.
- Les constructions de grande envergure peuvent s’avérer très chronophages.
Le soudage TIG est souvent utile lorsque le contrôle du processus importe plus que le nombre maximal de kilogrammes déposés par heure.
Qu’apporte PAW au processus WAAM ?
Le soudage à l’arc plasma concentre l’arc à travers une buse, produisant une source de chaleur concentrée et stable.
Le procédé PAW offre une directionnalité d’arc plus marquée et une densité d’énergie supérieure au procédé GTAW conventionnel. Il est utilisé pour le dépôt contrôlé, la réalisation de pièces épaisses et la recherche impliquant des alliages ou des géométries complexes.
Points forts
- Apport d’énergie concentrée
- Arc stable et dirigé
- Contrôle indépendant du fil de remplissage
- Potentiel de pénétration contrôlée
- Adapté aux processus de précision automatisés
Limites
- agencement de torche et de gaz plus complexe
- L’état de la buse influe sur les performances
- Le développement des paramètres peut être exigeant.
- Les besoins en capital et en entretien peuvent être plus élevés
- Une pénétration excessive peut devenir un problème dans les parois minces.
Le procédé PAW est avantageux lorsque la plage de fonctionnement bénéficie d’une source de chaleur étroite et contrôlée. Il n’est cependant pas systématiquement supérieur pour tous les composants à parois épaisses.
Pourquoi la méthode CMT est-elle populaire auprès des jeunes adultes ?
Le transfert de métal à froid est un procédé GMAW contrôlé qui coordonne les formes d’onde du courant avec le mouvement du fil lors du transfert de métal en court-circuit.
Le détachement contrôlé des gouttelettes permet de réduire les projections et l’apport de chaleur par rapport au soudage GMAW conventionnel en court-circuit. Ces propriétés rendent le procédé CMT particulièrement intéressant pour les alliages d’aluminium, les parois minces, les études sur les matériaux dissemblables et les pièces sensibles à l’accumulation thermique.
Points forts
- Apport de chaleur relativement faible
- Transfert contrôlé de métaux
- faibles projections
- Bonne capacité de paroi mince
- Forte compatibilité avec le traitement de l’aluminium
Limites
- écosystème d’équipements propriétaires
- Le transfert de paramètres entre machines peut s’avérer difficile.
- « Froid » ne signifie pas que le système reste thermiquement froid.
- La chaleur continue de s’accumuler pendant les longs cycles de dépôt
- Les propriétés mécaniques dépendent toujours de la planification de la trajectoire et de l’historique thermique
C’est là que les équipes se font parfois piéger : elles choisissent CMT, supposent que le problème de chaleur est résolu, et se retrouvent ensuite avec un long mur sans interruption.
Après plusieurs centaines de couches, la température entre les passages a dérivé bien au-delà de la plage de développement du procédé initial.
Qu’est-ce que le WAAM multi-fils ?
Le WAAM multifilaire alimente deux fils ou plus dans un seul bain de fusion ou un seul système d’arcs coordonnés.
L’objectif peut être d’augmenter le taux de dépôt, de créer des compositions d’alliages in situ, de produire des matériaux à gradient de composition ou de combiner de manière plus stratégique des matières premières coûteuses et bon marché.
Avantages potentiels
- Dépôt de masse plus élevé
- Possibilités élargies en matière de conception d’alliages
- Structures à gradient fonctionnel
- Débit amélioré pour les constructions de grande envergure
- composition du matériau flexible
Défis d’ingénierie
- Positionnement des fils plus complexe
- Fusion irrégulière entre les fils
- Contrôle de la composition
- Bassins de fonte plus grands ou moins stables
- apport de chaleur total plus élevé
- Surveillance des processus plus exigeante
Les systèmes multi-câbles peuvent être rapides. Ils peuvent aussi amplifier la moindre faiblesse de la cellule.
Si le dispositif de fixation, la stratégie thermique ou le modèle de contrôle des billes sont limites avec un seul fil, doubler la quantité de matière première facilite rarement le processus.
Comment fonctionnent les systèmes hybrides laser-arc ou plasma-arc ?
La technologie WAAM hybride combine un arc électrique avec une autre source d’énergie, généralement un procédé laser ou plasma.
La source de chaleur supplémentaire peut stabiliser le bain de fusion, modifier la pénétration, préchauffer le fil ou le substrat, améliorer le comportement de dépôt ou élargir la plage de paramètres de processus utilisables.
Avantages potentiels
- Vitesse de traitement plus élevée
- Contrôle de pénétration plus flexible
- Stabilité d’arc améliorée dans certaines configurations
- Meilleur contrôle de la géométrie des perles
- Opportunités pour les matériaux difficiles
Limites
- Coût plus élevé de l’équipement
- étalonnage complexe
- Exigences de sécurité accrues
- Plus de paramètres et de modes de défaillance
- Besoin accru de contrôle synchronisé
Une tête hybride doit répondre à une contrainte de production précise. Ajouter un laser sous prétexte que cela paraît novateur est une manière coûteuse de complexifier un processus qui peut déjà fonctionner avec un arc conventionnel.
Comment se comparent les principaux processus WAAM ?
Les valeurs indiquées ci-dessous sont des indications techniques relatives et ne constituent pas des garanties de performance universelles. Les résultats réels dépendent de l’alliage, de l’équipement, du mode de transfert, de la géométrie de la paroi et des paramètres utilisés.
| Route WAAM | Potentiel de dépôt | Potentiel de contrôle thermique | Contrôle géométrique | Contrôle des projections | Coupe typique |
|---|---|---|---|---|---|
| GMAW | Haut | Modéré | Modéré | Faible à modéré | Grandes structures en acier ou en aluminium |
| GTAW | Faible à modéré | Haut | Haut | Haut | Murs de précision et développement contrôlé |
| PATTE | Modéré | Haut | Haut | Haut | Constructions à arc concentré, axées sur la performance |
| CMT | Modéré à élevé | Haut | Haut | Haut | Aluminium, parois minces, dépôt à faible projection |
| multifils | Très haut | Faible à modéré | Modéré | Dépendant du processus | Pièces extra-larges et composition sur mesure |
| laser-arc hybride | Haut | Haut | Haut | Haut | Pièces de grande valeur avec un avantage de processus hybride défini |
Liste de contrôle de sélection WAAM
Avant de choisir un itinéraire, répondez à ces questions :
- Quel alliage sera déposé ?
- Quelle est la réactivité du matériau à température élevée ?
- Quelle épaisseur de paroi et quelle largeur de cordon sont requises ?
- La principale contrainte est-elle la productivité ou la précision géométrique ?
- Quelle marge d’usinage est acceptable ?
- Quelle plage de température entre les passages doit être maintenue ?
- Quels sont les défauts les plus critiques pour l’application ?
- Quelles sont les normes d’inspection et de qualification applicables ?
- La pièce nécessite-t-elle un dépôt multi-axes ?
- Le volume de production prévu justifie-t-il l’acquisition d’équipements spécialisés ?
Comment fonctionne un système WAAM en boucle fermée ?
Un système WAAM en boucle fermée mesure le processus de dépôt et ajuste certaines variables pour maintenir la construction dans une plage de fonctionnement définie.
L’architecture comprend généralement six étapes fonctionnelles :
Planification numérique → commandes de mouvement et de processus → dépôt d’arc et de fil → détection en cours de processus → extraction de caractéristiques → correction de contrôle
Étape 1 : Planification numérique
Le contrôleur reçoit la géométrie de construction, les trajectoires d’outils, les paramètres de processus et les règles de séquencement.
Les données utiles à la planification peuvent inclure :
- Hauteur de la couche
- Superposition des perles
- Orientation de la torche
- Stratégie de démarrage et d’arrêt
- Limite de température de passage
- Direction du voyage
- Temps de séjour
- Volume de dépôt prévu
Étape 2 : Exécution du mouvement
Le robot, le portique ou le positionneur suit la trajectoire d’outil programmée.
Le contrôleur doit coordonner l’accélération, le démarrage du processus, l’avance du fil, le calage du gaz et l’orientation de la torche. Les virages et les changements de direction sont particulièrement importants car la vitesse de déplacement peut diminuer même lorsque l’avance du fil reste constante.
Ce décalage peut créer un renflement local en quelques secondes.
Étape 3 : Dépôt d’arc et de matériau
La source d’énergie crée l’arc électrique tandis que le système de câbles fournit le matériau.
Le dépôt de la perle est déterminé par l’interaction de plusieurs variables plutôt que par un seul réglage isolé. L’intensité du courant, la tension, la vitesse d’alimentation du fil, la vitesse de déplacement, la distance pointe de contact, l’angle de la torche et la température du substrat sont autant d’éléments importants.
Étape 4 : Formation de la piscine de fusion et des perles
Le bain de fusion transfère la chaleur à la couche précédente et au substrat avant de se solidifier.
À ce stade, le processus détermine :
- Qualité de fusion
- Dilution
- Largeur et hauteur des perles
- Direction de solidification
- croissance des céréales
- Risque de porosité
- Développement du stress résiduel
Étape 5 : Surveillance en ligne
Les capteurs mesurent des indicateurs sélectionnés tels que la température, la hauteur de couche, le profil du cordon, le comportement de l’arc ou la position du fil.
Les données brutes des capteurs ne constituent pas encore une décision de contrôle. Elles doivent être filtrées, synchronisées, interprétées et comparées à un modèle cible ou de processus.
Étape 6 : Retour d’information et correction
Le système ajuste une variable contrôlable.
Les corrections possibles incluent :
- vitesse de déplacement
- Vitesse d’avance du fil
- Courant ou forme d’onde
- Distance entre la torche et la pièce à travailler
- Décalage de calque
- Temps de séjour
- durée de refroidissement
- position de la trajectoire d’outil
La régulation en boucle fermée est optimale lorsqu’une correction a une relation prévisible avec la caractéristique surveillée. Modifier simultanément plusieurs variables peut masquer la véritable cause de l’instabilité.
Quels paramètres ont le plus d’influence sur la qualité WAAM ?
Les paramètres les plus influents sont l’apport de chaleur, la vitesse d’alimentation du fil, la vitesse de déplacement, la température entre les passes, la géométrie de la torche, le blindage et la stratégie de trajectoire de l’outil.
Elles doivent être considérées comme une fenêtre de processus connectée.
Apport de chaleur et température interpasse
Un apport de chaleur élevé peut augmenter la taille du bain de fusion et la capacité de dépôt, mais il peut également accroître la distorsion, la croissance des grains, les contraintes résiduelles et la perte de contrôle dimensionnel.
Les recherches publiées mettent systématiquement en évidence un compromis entre la productivité du dépôt et la charge thermique. Des taux de dépôt plus élevés nécessitent généralement plus d’énergie et peuvent aggraver les problèmes de gestion thermique.
La température entre passes est donc l’une des variables de contrôle pratiques les plus utiles. Elle permet d’établir un lien mesurable entre l’historique thermique d’une couche et le comportement de la couche suivante.
Vitesse d’alimentation du fil et vitesse de déplacement
La vitesse d’alimentation du fil contrôle le volume de matériau entrant. La vitesse de déplacement répartit ce volume le long du parcours.
Lorsque la vitesse d’avance du fil augmente sans modification proportionnelle du mouvement, le cordon de soudure s’élargit généralement. Si la vitesse de déplacement devient excessive, un défaut de fusion ou un dépôt discontinu peut se produire.
Le rapport est important, mais il ne peut être dissocié du courant, du mode de transfert et de l’état thermique.
Angle de la torche et position du fil
L’angle d’entrée du fil influe sur la façon dont les gouttelettes pénètrent dans le bain de fusion.
De petites erreurs d’alignement peuvent entraîner :
- Asymétrie des parois latérales
- Transfert instable
- Centres de perles errants
- Fusion incomplète
- Usure des embouts de contact
- Raccordement de fils
Cela devient particulièrement important dans les fabrications multi-axes, où la gravité et l’orientation de la torche changent le long de la trajectoire de l’outil.
Couverture de gaz de protection
Un blindage insuffisant peut entraîner une oxydation, une absorption d’azote, une porosité ou une contamination de surface.
Les alliages réactifs méritent une attention particulière car une perle d’apparence acceptable peut néanmoins présenter une dégradation de sa composition chimique ou de ses propriétés mécaniques.
Trajectoire d’outil et séquence de dépôt
La planification de la trajectoire d’outil détermine où la chaleur est ajoutée et combien de temps chaque zone refroidit.
Les stratégies utiles comprennent :
- Alterner le sens de déplacement
- Segmentation des longs trajets
- Équilibrer le dépôt autour du substrat
- points de départ rotatifs
- Dépôt séquentiel des caractéristiques symétriques
- Utilisation de temps de maintien basés sur la température
- Éviter les concentrations de chaleur répétées dans une même région
La trajectoire de l’outil fait partie de la métallurgie.
Il ne faut pas la considérer comme une instruction géométrique neutre.
Quels défauts et risques de production les ingénieurs doivent-ils anticiper ?
Les risques liés à la WAAM comprennent la distorsion, les contraintes résiduelles, le manque de fusion, la porosité, la fissuration, l’anisotropie, l’ondulation de la surface et l’hauteur de couche irrégulière.
Distorsion et contrainte résiduelle
Les cycles répétés de chauffage et de refroidissement entraînent une dilatation et une contraction locales. Si les dispositifs de fixation, la planification des passes et le contrôle des interpasses sont inadéquats, le substrat ou la structure peut se déformer progressivement.
Porosité
La porosité peut être liée à la contamination, à un blindage instable, à l’humidité, à l’absorption d’hydrogène, à l’état du fil ou au comportement du bain de fusion. L’aluminium et d’autres alliages sensibles nécessitent un stockage rigoureux des matières premières et une préparation de surface appropriée.
Absence de fusion
Un défaut de fusion se produit lorsque le matériau déposé ne se lie pas correctement à la couche précédente ou à la bille adjacente.
Les causes possibles sont les suivantes :
- Énergie insuffisante
- Vitesse de déplacement excessive
- Position incorrecte de la torche
- Contamination par oxyde
- mauvais chevauchement des perles
- Géométrie défavorable
Craquement
Le risque de fissuration dépend de la composition chimique de l’alliage, des contraintes exercées, du gradient thermique, du comportement à la solidification et des contraintes résiduelles. Certains alliages, pourtant faciles à souder, restent difficiles à fabriquer de manière répétée sur des centaines de cycles thermiques.
Anisotropie et variation microstructurale
Un flux de chaleur directionnel peut créer des grains colonnaires et un comportement mécanique différent selon l’orientation de la construction.
La qualification doit donc utiliser des spécimens et des plans d’inspection qui représentent le composant réel, la direction de dépôt et le traitement thermique.
Quelles sont les trois règles pour une production WAAM fiable ?
Trois principes distinguent systématiquement les constructions industrielles stables des démonstrations impressionnantes.
Règle 1 : Maîtriser l’historique thermique, et pas seulement la puissance de l’arc.
Un réglage de puissance fixe ne produit pas des conditions thermiques fixes sur une longue durée de fabrication.
Le substrat est froid au départ. Les couches suivantes sont déposées sur un composant chaud présentant un comportement de flux thermique différent.
Surveillez la température entre les passages et intégrez une stratégie de refroidissement au programme.
Règle 2 : Considérer la stabilité mécanique comme une variable de procédé
Un logiciel ne peut pas compenser indéfiniment un dispositif flexible, une pointe de contact usée, un dévidoir de fil qui glisse ou un robot mal calibré.
Avant d’ajouter l’intelligence artificielle, assurez-vous que le processus physique soit reproductible.
Cela paraît évident, et c’est le cas. C’est aussi là que de nombreux programmes de développement coûteux perdent du temps.
Règle 3 : Optimisez la production totale, et non le taux de dépôt maximal
Le paramètre de dépôt le plus rapide peut engendrer la plus grande surépaisseur d’usinage, la pire distorsion ou le plus grand risque d’inspection.
L’objectif pertinent n’est pas, de manière isolée, celui des kilogrammes par heure.
Il s’agit du nombre de pièces qualifiées par semaine à un coût acceptable.
Comment une entreprise doit-elle évaluer un système WAAM ?
Commencez par une pièce représentative et un objectif de production mesurable.
Voici une séquence d’évaluation pratique :
- Définir l’alliage, la géométrie, le volume annuel et les exigences de performance.
- Identifier le point faible actuel du processus de fabrication.
- Sélectionnez un itinéraire de processus en fonction de la contrainte dominante.
- Réaliser des essais simples de perles sur plaque et sur mur.
- Établir une fenêtre de processus stable.
- Mesurer le comportement thermique et la géométrie.
- Concevoir une fonctionnalité représentative ou un démonstrateur à échelle réduite.
- Définir les exigences d’usinage et d’inspection.
- Comparez le coût de production total avec le procédé actuel.
- Qualifier la machine, la procédure, les opérateurs, les matières premières et le plan d’inspection selon les besoins.
Une démonstration de fournisseur doit être considérée comme une preuve de ses capacités, et non comme la preuve que le processus est prêt pour votre intervention.
Demandez quel alliage a été utilisé, combien d’essais ont été rejetés, quel post-traitement a été nécessaire, comment les dimensions ont été mesurées et si le composant présenté a passé les tests mécaniques et non destructifs.
Ces questions changent rapidement la donne.
WAAM est-il prêt pour la production industrielle ?
Oui, la technologie WAAM est déjà utilisée dans le développement industriel et aérospatial de pointe, mais sa mise en production dépend de la qualification des processus, de la répétabilité, de l’inspection et des normes spécifiques à l’application.
La norme ISO/ASTM 52943-2:2024 traite des caractéristiques de procédé et des exigences de performance pour le dépôt d’énergie dirigée dans le secteur aérospatial par fil et arc électrique. Des normes plus générales relatives à la fabrication additive couvrent également la terminologie, la qualification des procédés, les données, les compétences des opérateurs et les exigences des sites de production.
L’existence de normes ne rend pas toutes les cellules WAAM prêtes pour la production.
Un système qualifié nécessite un contrôle documenté sur :
- Configuration de la machine
- Révisions logicielles et de paramètres
- Identification et stockage des matières premières
- Étalonnage
- Constituer des archives
- Conditions environnementales
- Inspection
- Gestion des non-conformités
- Responsabilités de l’opérateur
Quel est l’avenir de WAAM ?
La prochaine étape du développement de WAAM se concentrera moins sur la démonstration qu’un robot peut déposer du métal et davantage sur la démonstration que le système peut reproduire des matériaux et une géométrie certifiés.
Les principaux axes de développement sont les suivants :
- Surveillance des processus multi-capteurs
- Correction géométrique couche par couche
- jumeaux numériques
- Modèles de contrôle basés sur la physique
- Replanification automatisée du trajet
- Détection des défauts in situ
- Données de processus normalisées
- Dépôt multi-matériaux
- cellules hybrides de fabrication additive et d’usinage
- Qualification des flux de production complets
L’intelligence artificielle peut contribuer à la détection des anomalies, aux recommandations de paramètres et à la maintenance prédictive.
Mais l’entreprise manufacturière demeure responsable du résultat.
Un modèle peut signaler un signal anormal provenant du bain de fusion. Il ne peut cependant pas décider, à lui seul, si un composant aérospatial critique pour la sécurité est acceptable.
Perspective finale de l’ingénierie
WAAM est particulièrement utile lorsqu’il est adapté à la pièce adéquate.
Il ne s’agit pas d’un substitut universel au forgeage, au moulage, à l’usinage ou à la fusion sur lit de poudre. C’est une autre voie de fabrication, présentant des avantages considérables en termes d’échelle, de disponibilité des matières premières, de productivité de dépôt, de réparation et de flexibilité géométrique.
Les programmes WAAM les plus performants partent d’un problème de production, et non d’une spécification machine.
Ils contrôlent la chaleur. Ils mesurent le déroulement du processus. Ils conservent suffisamment de matière pour la finition. Et ils qualifient l’intégralité du parcours, de la bobine de fil au composant inspecté.
C’est ainsi que la WAAM passe d’un arc impressionnant en laboratoire à un processus industriel fiable.
Discutez de votre candidature WAAM
Forgecise travaille avec des équipes industrielles évaluant le dépôt robotisé de métaux, les équipements de fabrication additive sur mesure, l’architecture de mouvement et les flux de production intégrés.
Pour une discussion technique utile, préparez l’alliage cible, les dimensions des pièces, le volume annuel, le processus de fabrication existant, les tolérances requises et la norme d’inspection.
À propos de l’auteur
Felix Lee est le PDG de Forgecise, fournisseur de solutions de fabrication et d’ingénierie de pointe. Ses travaux portent sur la fabrication additive industrielle, l’automatisation robotique, l’intégration d’équipements et la transition des technologies à l’échelle du laboratoire vers des systèmes de production reproductibles.
Recommandation du rédacteur : Avant publication, désigner un ingénieur soudeur, un ingénieur des matériaux ou un spécialiste de la fabrication additive pour vérifier le tableau de comparaison des procédés et les affirmations spécifiques aux alliages.
Note de la rédaction : Cet article est destiné à la formation des ingénieurs et à l’évaluation initiale des technologies. Les paramètres du procédé doivent être définis et qualifiés en fonction du matériau, de la machine, de la géométrie, des exigences de sécurité et des normes industrielles applicables.