

















Résumé exécutif:
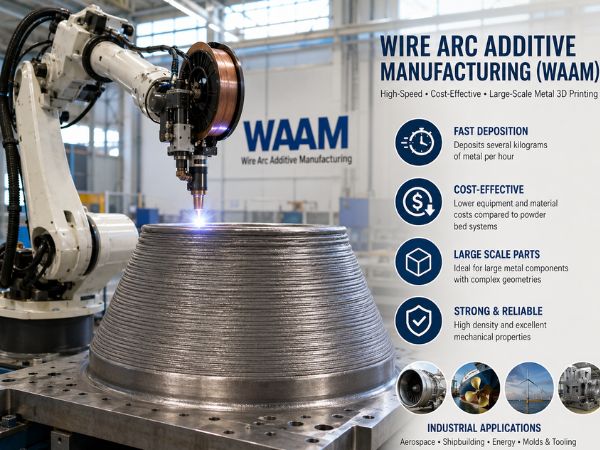
- Qu’est-ce que WAAM ? La fabrication additive par arc électrique (WAAM) est une méthode d’impression 3D métal à haute vitesse. Elle utilise des outils de soudage à l’arc électrique guidés par des robots industriels pour construire des pièces métalliques couche par couche.
- Principal avantage : Elle dépose le métal très rapidement. C’est ce qui en fait la méthode la plus économique pour imprimer des pièces métalliques de grande taille, comparée aux imprimantes 3D métal à base de poudre.
- Défi principal : Gérer l’accumulation de chaleur lors des impressions de longue durée et assurer l’uniformité de chaque pièce.
- Perspectives d’avenir : Les capteurs intelligents et le suivi numérique en temps réel permettent à la technologie WAAM de passer des laboratoires de recherche aux chaînes de production industrielles actives.
Table of Contents
1. Qu’est-ce que la fabrication additive par arc fil ?
La fabrication de pièces métalliques de grande taille, comme les réservoirs de carburant de fusée, les hélices de navire et les bras de grue, nécessitait autrefois des mois de forgeage et de découpe intensifs. Aujourd’hui, les ingénieurs fabriquent ces mêmes pièces en quelques jours grâce à… Fabrication additive à arc filaire (WAAM).
WAAM est un procédé de dépôt d’énergie directe (DED). Il combine un équipement de soudage à l’arc électrique standard avec des bras robotisés automatisés. Au lieu de fondre des poudres métalliques coûteuses au laser, WAAM utilise un arc électrique pour fondre un fil métallique. Le robot déplace la torche le long d’une trajectoire prédéfinie, déposant le métal en fusion ligne par ligne et couche par couche pour former un objet métallique quasi-fini.
       [ Robotic Arm ]
              │
         ( Wire Feed ) ─── Raw Metal Wire
              │
         ( Electric Arc ) ── Heat Source
              │
         [ Melt Pool ] ─── Liquid Metal Zone
              │
     [ Deposited Layers ] ── Layer-by-Layer Stacking
              │
 [ Near-Net-Shape Component ] ── Final Metal Shape
Pourquoi les usines utilisent WAAM
- Impression rapide : WAAM peut déposer plusieurs kilogrammes de métal par heure. C’est beaucoup plus rapide que les imprimantes à fusion laser sur lit de poudre.
- Moins de gaspillage de métal : L’usinage d’une pièce à partir d’un bloc de métal massif entraîne souvent un gaspillage de jusqu’à 90 % de matière première. La fabrication additive par impression à l’air comprimé (WAAM) permet d’obtenir des pièces proches de la forme finale, ce qui limite le nombre d’usinages à une fine couche extérieure.
- Réduction des coûts d’équipement : WAAM utilise des alimentations de soudage standard et des robots industriels, ce qui permet de réduire les coûts initiaux du matériel par rapport aux systèmes laser géants.
2. Composants physiques d’un système WAAM
Une configuration WAAM standard repose sur cinq éléments physiques principaux fonctionnant ensemble lors d’une impression :
- Dévidage du fil (送丝) : Un alimentateur mécanique pousse le fil métallique brut dans la zone de construction à une vitesse constante et contrôlée.
- Arc électrique (电弧) : Un arc plasma intense se forme entre la torche de soudage et le métal de base, générant de la chaleur pour faire fondre le fil.
- Piscine de fonte (熔池) : La zone de métal liquide sur la surface cible où le fil neuf fond et fusionne avec la couche située en dessous.
- Couche déposée (沉积层) : La piste métallique solide se forme lorsque l’arc avance et que le métal liquide refroidit.
- Composant de forme proche du réseau (近净成形构件) : Préforme métallique 3D empilée ne nécessitant qu’un léger usinage CNC pour atteindre les dimensions finales exactes.
3. Les 5 principales voies de traitement
La source de chaleur choisie détermine la vitesse d’impression, la quantité de chaleur transmise à la pièce et la régularité de la surface finale. Les ingénieurs utilisent cinq principaux procédés :
| Circuit de traitement | Nom et prénom | Principales caractéristiques et meilleurs cas d’utilisation |
|---|---|---|
| GMAW | Soudage à l’arc sous gaz métal | Dépôt rapide et haute efficacité ; idéal pour la construction rapide de grandes structures. |
| GTAW | Soudage à l’arc sous gaz tungstène | Soudures de haute précision et extrêmement propres ; permet un contrôle séparé de l’alimentation en fil et de la chaleur. |
| PATTE | Soudage à l’arc plasma | Pénétration profonde et faisceau d’énergie concentré ; offre des performances d’arc stables. |
| CMT | Transfert de métal à froid | Procédé de court-circuit contrôlé à faible apport de chaleur ; réduit les projections et les déformations. |
| Sources de chaleur hybrides | Méthodes de chaleur combinée | Il combine les arcs électriques avec des sources d’énergie secondaires (telles que des lasers) pour un meilleur contrôle de la trajectoire. |
4. Quatre domaines physiques dans le bain de fusion
Quatre phénomènes physiques se produisent simultanément à l’intérieur du bain de métal en fusion. Le contrôle de ces phénomènes est crucial. Couplage thermique-fluide-masse-contrainte (热-流-质-应力耦合) assure une impression stable et dense.
- Champ de température (温度场) : Il mesure la vitesse à laquelle le métal chauffe et refroidit. Cela détermine la façon dont le métal se solidifie par couches successives.
- Champ d’écoulement (流动场) : Régule la façon dont le métal en fusion se déplace à l’intérieur du bain en raison du mouvement du fluide et des forces de tension superficielle (écoulement de Marangoni).
- Champ de transfert de masse (传质场) : Gère la façon dont les éléments chimiques se déplacent, dont les gouttelettes de fil se détachent et dont les alliages se mélangent dans le bain liquide.
- Champ de contrainte (应力场) : Mesure les forces internes causées par la dilatation et la contraction du métal imprimé, qui se dilate lorsqu’il est chaud et se contracte lorsqu’il est froid.
5. Paramètres clés du contrôle des processus
Pour imprimer des perles métalliques nettes et lisses, les opérateurs ajustent quatre paramètres principaux. Ces quatre réglages constituent la recette de base d’une impression réussie :
- Apport de chaleur (热输入) : La quantité d’énergie électrique fournie par millimètre de cordon de soudure. Une chaleur excessive entraîne un bain de fusion trop important, tandis qu’une chaleur insuffisante provoque une mauvaise fusion entre les couches.
- Température entre les passages (层间温度) : La température de la couche imprimée précédente avant le dépôt de la suivante. Attendre que la température de refroidissement adéquate soit atteinte évite une surchauffe.
- Vitesse d’alimentation du fil (送丝速度) : Le nombre de mètres de fil alimentés dans l’arc par minute détermine directement la quantité de métal déposée au fil du temps.
- Vitesse de déplacement/vitesse de marche (行走速度) : La vitesse de déplacement du bras robotisé, qui contrôle la hauteur et la largeur de chaque piste imprimée, détermine la vitesse de déplacement de la torche de soudage le long du tracé.
6. Surveillance en ligne in situ et détection intelligente
L’impression de pièces WAAM de grande taille pouvant prendre plusieurs jours, les systèmes d’inspection en temps réel permettent de détecter les erreurs au plus tôt, avant tout gaspillage de matériau. Les machines modernes utilisent cinq types de capteurs :
- Détection visuelle (视觉) : Des caméras optiques à haute vitesse photographient la largeur de la perle, la hauteur de la couche et la position de la torche.
- Détection infrarouge (红外) : Les caméras thermiques mesurent les températures de surface et cartographient les taux de refroidissement de la pièce.
- Détection du spectre optique (光谱) : Les spectromètres analysent la lumière émise par l’arc pour vérifier la pureté du gaz de protection et la qualité du plasma.
- Détection acoustique (声学) : Des microphones captent les sons de l’arc électrique. Les variations de fréquence alertent les opérateurs en cas d’instabilité ou de fissuration de l’arc.
- Détection de signal électrique (电信号) : Des capteurs rapides de tension et de courant vérifient la stabilité électrique et surveillent la façon dont les gouttelettes métalliques se détachent du fil.
7. Matériaux typiques utilisés en WAAM
WAAM fonctionne avec des fils de soudage commerciaux standard appartenant à cinq familles de métaux principales :
- Alliages de titane (钛合金 – Ti) : Populaires dans l’aérospatiale car ils sont solides, légers et résistants à la rouille (comme le Ti-6Al-4V).
- Alliages d’aluminium (铝合金 – Al) : Métaux légers utilisés dans les voitures, les camions et les bateaux. Leur mise en œuvre exige un contrôle précis de la température afin d’éviter tout défaut.
- Aciers (钢 – Fe/Acier) : Les aciers au carbone et les aciers inoxydables sont utilisés pour la construction de machines lourdes, de charpentes de bâtiments et de pipelines industriels.
- Alliages à base de nickel (镍基): Alliages haute température comme l’Inconel 625 et 718 conçus pour les moteurs à réaction et les unités de traitement chimique exigeantes.
- Alliages de cuivre (铜合金 – Cu) : Métaux conducteurs de chaleur et d’électricité extrêmement performants, utiles pour les échangeurs de chaleur et les accessoires de bateaux.
8. Microstructure et défauts courants
Les cycles répétés de chauffage et de refroidissement pendant l’impression créent des motifs de grain internes spécifiques et des défauts mécaniques :
- Anisotropie (各向异性) : La pièce imprimée est plus résistante dans une direction que dans une autre. Cela s’explique par la croissance verticale de longs grains colonnaires, suivant le sens du flux de chaleur.
- Stress résiduel (残余应力) : Tensions internes emprisonnées dans le métal refroidi. Ces contraintes non maîtrisées peuvent entraîner la torsion, la déformation ou le cintrage de la pièce finie.
- Porosité (气孔) : De minuscules poches de gaz emprisonnées à l’intérieur du métal en cours de solidification, généralement dues à l’humidité ou à un fil électrique sale.
- Craquage (裂纹) : Des fractures, petites ou grandes, sont causées par des contraintes thermiques extrêmes ou par des joints de grains fragiles lors du refroidissement.
9. Méthodes de renforcement et de post-traitement
Les ingénieurs utilisent des traitements mécaniques et thermiques pendant ou après l’impression pour éliminer les défauts internes et augmenter la résistance :
- Roulement in situ (轧制) : De lourds rouleaux appuient sur chaque piste métallique chaude juste après le dépôt pour aplanir la couche et relâcher la tension.
- Martelage / Grenaillage (锤击) : Des marteaux mécaniques frappent la surface de la couche déposée pour briser les longs grains colonnaires et créer une contrainte de compression utile.
- Traitement par impact ultrasonique (超声冲击) : Des vibrations sonores à haute fréquence frappent la couche superficielle pour réduire les contraintes internes et affiner la taille des grains.
- Traitement thermique post-impression (热处理) : Le chauffage de la pièce finie dans un four industriel uniformise la structure du grain et réduit sa fragilité.
10. Applications concrètes en ingénierie
Les usines gèrent la production WAAM dans quatre secteurs industriels principaux :
- Aérospatiale et amp; Espace (航空航天) : Fabrication de grandes nervures structurelles, de supports de montage, de châssis de moteurs de fusée et de coques de réservoirs de carburant.
- Construction navale et Maritime (船舶): Impression sur mesure d’hélices de navire en bronze, de supports d’arbre et de poutres de support de coque épaisses.
- Secteur de l’énergie (能源) : Construction de chapeaux de réacteurs nucléaires, de joints d’éoliennes offshore et d’oléoducs lourds.
- Moules et amp; Outillage (模具) : Fabrication et réparation de matrices d’emboutissage de grande taille, de moules d’injection et d’outils de forgeage lourds.
11. Feuille de route en 5 étapes pour l’adoption industrielle de la WAAM
Le passage de WAAM d’un laboratoire d’essais à une chaîne de production commerciale nécessite un plan clair en cinq étapes :
┌──────────────────────────┐
│ Step 1: Equipment &      │ ── Choose Hardware, Select Process Routes &
│         Process          │    Tune Base Parameters
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 2: Forming          │ ── Track Thermal-Fluid-Mass-Stress
│         Mechanism        │    Coupling in the Pool
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 3: Sensing &        │ ── Install In-Situ Sensors & Closed-Loop
│         Control          │    Control Software
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 4: Quality &        │ ── Fix Grain Patterns, Eliminate Defects &
│         Performance      │    Test Mechanical Strength
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 5: Industrial       │ ── Complete Industry Testing, Set Quality
│         Application      │    Standards & Scale Up Production
└──────────────────────────┘
- Équipement et amp; Configuration du processus (装备与工艺) : Sélectionnez la plateforme robotique, choisissez l’alimentation électrique, définissez les paramètres de base et programmez les trajectoires d’outils.
- Compréhension du mécanisme de formation (成形机理) : Modéliser la façon dont la chaleur, l’écoulement du fluide, la masse et les contraintes internes interagissent pendant le dépôt.
- Détection et amp; Intégration du contrôle (感知与控制) : Ajoutez des capteurs en temps réel, un logiciel de retour d’information automatisé et des outils de décision intelligents pour maintenir la qualité d’impression.
- Qualité et qualité Contrôle des performances (质量与性能) : Affiner la structure des grains métalliques, stopper la porosité et les fissures, et tester la résistance finale à la fatigue.
- Application industrielle et amp; Échelle (产业应用) : Réaliser des tests complets à grande échelle sur de véritables pièces d’usine, rédiger des normes industrielles officielles et lancer la production à grande échelle.
12. Foire aux questions (FAQ)
Q1 : En quoi la technologie WAAM diffère-t-elle de l’impression 3D métal par fusion sur lit de poudre (PBF) ?
Répondre: La technologie WAAM utilise du fil métallique et un arc électrique pour fabriquer rapidement de grandes pièces, tandis que la fusion sur lit de poudre utilise de la poudre métallique fine et des lasers pour imprimer plus lentement des pièces plus petites et plus complexes. Les systèmes à lit de poudre offrent une meilleure précision de surface, mais la technologie WAAM permet d’imprimer des pièces de plusieurs mètres de large à un coût bien moindre.
Q2 : La fabrication additive par WAAM est-elle moins chère que le forgeage traditionnel des métaux ou l’usinage CNC ?
Répondre: Oui, la technologie WAAM permet de réaliser des économies sur les pièces métalliques de grande taille produites en petites séries en réduisant le gaspillage de matériaux et en raccourcissant les délais de livraison. Elle ramène ces délais de plusieurs mois à quelques jours et diminue le ratio « matière première » par rapport à la pièce finie (le poids de la matière première par rapport à celui de la pièce finie) de 10:1 à près de 1,2:1.
Q3 : Quel est le principal défi de la production industrielle de WAAM aujourd’hui ?
Répondre: La gestion de l’accumulation de chaleur lors des longs cycles d’impression demeure le principal défi de la production WAAM. Une chaleur incontrôlée modifie la taille du bain de fusion, réduit la précision dimensionnelle et engendre des contraintes internes. Les systèmes de capteurs automatisés et les outils de suivi numérique contribuent à résoudre ce problème.
À propos de l’auteur : Felix Lee est le PDG de ForgeciseFelix est une entreprise spécialisée dans les technologies de fabrication additive de pointe. Elle se spécialise dans le dépôt robotisé par arc électrique, la planification automatisée des trajectoires d’outils et les systèmes de détection intelligents pour la fabrication industrielle de métaux.