

















Auteur: Felix Lee, PDG de Forgecise
Publié : 26 mai 2026
Public cible : Gestionnaires de flottes de fabrication additive, techniciens d’atelier d’entreprise, approvisionnement B2B
Table of Contents
Résumé / Réponse rapide : Si vous demandez, «Est-ce que vous retirez le film protecteur de la plaque d’impression 3D en résine ?« la réponse est définitive Oui. Avant l’étalonnage, il est impératif de retirer le film protecteur temporaire en PVC transparent ou bleuté de la plaque d’impression en aluminium. À défaut, la résine liquide ne pourra pas adhérer chimiquement ni mécaniquement, ce qui entraînera un défaut d’adhérence immédiat. La gestion des interfaces polymères ne se limite toutefois pas à la plaque d’impression. Ce guide décrit les procédures opérationnelles standard (POS) exactes requises pour la gestion des protections d’écran LCD, des films de démoulage (FEP/PFA/ACF) et la maintenance préventive des flottes d’imprimantes B2B.
L’importance de la gestion des interfaces polymères dans la fabrication additive B2B
Pour les parcs d’impression 3D industriels et d’entreprise, le succès repose sur l’efficacité opérationnelle, la disponibilité des machines et la réduction des rebuts. L’impression 3D à base de photopolymères liquides — notamment la stéréolithographie (SLA), le traitement numérique de la lumière (DLP) et la stéréolithographie masquée (MSLA) — offre une finition de surface exceptionnelle, une grande précision dimensionnelle et la capacité de traiter des élastomères et des polymères rigides de qualité technique.
L’impression résine ascendante impose des forces de décollement mécanique considérables et des exigences optiques strictes aux limites matérielles clés. Les plus importantes de ces limites sont :
- L’interface plaque de construction-résine
- L’interface résine-film de libération
- L’interface film de libération-masque optique (LCD/LPU)
De nombreuses pannes matérielles initiales, des composants endommagés et des retards de production coûteux sont dus à une simple erreur : une mauvaise gestion des films protecteurs appliqués en usine. Les fabricants d’imprimantes résine industrielles et de bureau appliquent systématiquement des films protecteurs temporaires sur divers composants afin de prévenir les rayures, l’accumulation de poussière et l’oxydation pendant le transport et l’assemblage.
Si les techniciens n’identifient et n’éliminent pas systématiquement ces films lors du déballage ou du remplacement des consommables, ils altèrent les propriétés chimiques, optiques et mécaniques de l’imprimante. Les conséquences peuvent aller de défauts d’adhérence immédiats à la détérioration des cuves de résine, en passant par la fissuration des écrans LCD et l’annulation des garanties. Pour les entreprises B2B exploitant des lignes de production, la standardisation de l’identification et de l’élimination de ces films par le biais de procédures opérationnelles standard (POS) rigoureuses est essentielle pour éviter les défaillances précoces et protéger leurs précieux équipements.
Cartographie complète des films protecteurs et fonctionnels
Une imprimante MSLA ou SLA industrielle contient plusieurs couches de films polymères. Certaines servent de matériaux d’emballage temporaires, tandis que d’autres constituent des composants optiques fonctionnels et permanents. Savoir différencier ces films est essentiel pour les techniciens d’exploitation.
Diagramme de la pile matérielle :
- Plateau de construction (aluminium) ->
[X]Retirer le film PVC temporaire - (Interface résine liquide)
- Cuve à résine ->
[X]Retirer le film double face|[ ]Conserver le FEP/PFA/ACF permanent - (Transmission de la lumière UV)
- Écran LCD ->
[X]Retirer le film temporaire|[ ]NE PAS décoller le filtre polarisant|[O]Installer du verre trempé
1. Films d’expédition pour plaques de construction
Le plateau d’impression, généralement en aluminium anodisé ou gravé au laser, sert de support aux premières couches de résine photopolymère, utilisées pour la phase de « rodage ». Afin de protéger cette surface de l’oxydation et des frottements durant le transport, les fabricants la recouvrent d’un film protecteur en polychlorure de vinyle (PVC), transparent ou teinté bleu, à forte adhérence.
Les premiers modèles manuels étant souvent dépourvus de languettes de déclenchement bien visibles ou d’avertissements clairs sur cette couche spécifique, les opérateurs tentaient fréquemment de calibrer et d’imprimer directement sur le film. Cette erreur empêche totalement la résine liquide d’établir une liaison chimique ou mécanique avec le métal sous-jacent, provoquant un défaut d’adhérence immédiat. Au cours d’un cycle d’impression de plusieurs heures, l’exposition aux UV et à la chaleur localisée peut déformer le film ou emprisonner la résine liquide en dessous. Il en résulte un bloc de polymère durci, extrêmement difficile à retirer sans endommager irrémédiablement la plaque.
2. Protections d’écran LCD et de polariseur
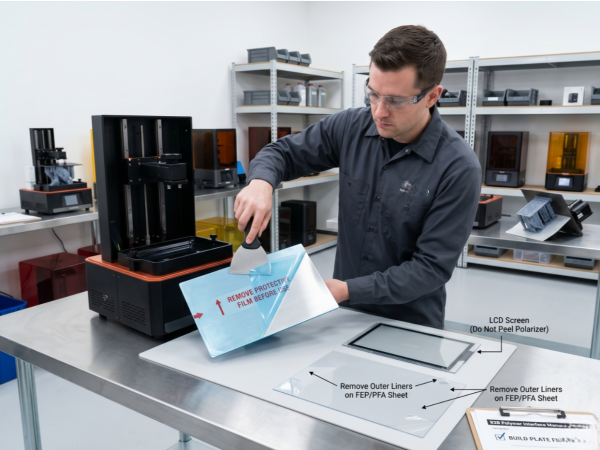
L’écran LCD monochrome est placé directement sous la cuve de résine et sert de masque optique, façonnant chaque couche en bloquant ou en laissant passer les rayons UV. Lors du déballage, il est nécessaire de retirer un film transparent temporaire de l’écran pour permettre une transmission optimale des rayons UV.
Avertissement critique : Les techniciens doivent faire preuve d’une extrême prudence. Juste en dessous de ce film de protection temporaire se trouve le filtre polarisant, qui est un composant permanent et intégré de l’écran LCD. Le décollement du polariseur détruit la capacité de l’écran à bloquer sélectivement les UV, le rendant inutilisable et annulant la garantie du fabricant. Pour protéger cet écran fragile des projections accidentelles de résine, des perforations ou des dommages mécaniques dus à des impressions défectueuses, les opérateurs industriels doivent installer une protection d’écran sacrificielle en verre trempé, fixée sur les bords avec du ruban adhésif opaque.
3. Films de diffusion : FEP, PFA et ACF
Au fond du bac à résine se trouve le film de démoulage. Il sert de barrière antiadhésive entre la résine en cours de polymérisation et la source lumineuse sous-jacente. Les feuilles de remplacement de ce film sont des consommables extrêmement fragiles. Plus important encore, les nouvelles feuilles de remplacement en FEP (fluoréthylène-propylène), PFA ou ACF (film de démoulage avancé) sont livrées avec des pellicules protectrices ultra-minces et hautement transparentes. les deux côtés.
Les opérateurs doivent retirer ces films protecteurs. avant Le film de démoulage est boulonné au cadre de la cuve. S’il est installé avec les protections intactes, le film manquera d’élasticité, subira une forte distorsion optique et se déchirera rapidement sous l’effet des forces mécaniques de décollement. Ceci entraîne d’importantes fuites de résine directement sur l’écran LCD.
Tableau de correspondance industrielle : Films polymères et interfaces
| Composant | Type de film | Caractéristiques visuelles | Objectif de l’usine | Action obligatoire | Mode de défaillance en cas de négligence |
| Plaque de construction | doublure d’expédition temporaire | PVC bleu clair ou transparent ; parfois sans étiquette. | Prévient les rayures superficielles et l’oxydation pendant le transport. | Retirer avant le premier étalonnage/nivellement. | Échec total de l’adhérence de l’impression ; la résine ne durcit que sur le fond de la cuve. |
| Écran LCD | doublure d’expédition temporaire | Plastique fin et transparent ; souvent muni d’une languette de couleur. | Protège la vitre de l’écran des rayures lors du montage. | Retirer avant d’installer la cuve à résine. | Diffusion de la lumière, imprécisions de polymérisation et adhérence au fond de la cuve. |
| Filtre polarisant LCD | Couche optique intégrée | Film gris mat ou teinté foncé collé directement sur l’écran LCD. | Polarise la lumière pour permettre le blocage et le durcissement sélectifs des UV. | NE PAS RETIRER ; composant permanent. | Panne totale de l’écran LCD ; exposition continue aux UV sur toute la surface ; garantie annulée. |
| Remplacement FEP/PFA/ACF | Doublures de protection double face | Feuilles micro-minces et hautement transparentes sur les deux faces du consommable. | Empêche l’accumulation de poussière et les rayures pendant le stockage. | Décollez les deux faces avant d’installer le récipient dans son cadre. | Perte de tension du film, distorsion optique importante, déchirure et fuites immédiates de résine. |
| Film de libération ACF (installé) | Membrane de libération fonctionnelle | Feuille de fluoropolymère souple et semi-mate ; très délicate. | Sert de revêtement antiadhésif pour le fond de la cuve ; minimise la force de décollement lors du levage. | À conserver ; à remplacer uniquement en cas d’usure ou de perforation. | Fuite de cuve, dégradation optique et défaillance mécanique du mécanisme d’inclinaison. |
FAQ et forum : Synthèse de solutions B2B professionnelles
L’analyse des discussions sur les forums professionnels de fabrication additive révèle un décalage important entre la conception des emballages par les fabricants et les normes d’interface utilisateur. Voici les cinq principaux problèmes et leurs solutions éprouvées pour la gestion des flottes d’entreprises.
Q1 : Pourquoi le film protecteur du plateau de construction ne comporte-t-il pas de languette d’avertissement ? (Débat : expérience utilisateur vs. rigueur)
Réponse courte : L’emballage du fabricant manque de standardisation, ce qui rend l’inspection physique obligatoire par l’opérateur une exigence stricte.
Le débat : Les opérateurs se plaignent fréquemment du fait que, si les écrans LCD et les cuves sont munis de languettes de couleur avec la mention « À retirer avant utilisation », les films protecteurs des plateaux d’impression sont souvent totalement transparents, lisses et sans étiquette. Cela entraîne des échecs de calibration. S’agit-il d’un problème d’ergonomie ou d’un manque de vigilance de la part des opérateurs ?
Solution faisant autorité : Le recours à des emballages d’usine non uniformes représente un risque systémique pour les flottes B2B. Les responsables des achats et de la formation doivent mettre en œuvre un système obligatoire et standardisé. Liste de vérification pour le déballage avant le vol. Cela nécessite une inspection visuelle de la surface des plateaux de construction à l’aide d’un outil de polissage en plastique non abrasif afin de confirmer l’absence de tout film polymère avant la mise en service de la machine. (Les modèles plus récents, comme la série Elegoo Saturn 4, impriment désormais des pictogrammes d’avertissement directement sur le film pour pallier ce problème).
Q2 : Comment puis-je retirer en toute sécurité des impressions fortement adhérentes d’une plaque de construction en aluminium nue ?
Réponse courte : Appliquer des changements de température extrêmes (comme la congélation ou l’eau chaude) pour rompre la liaison au lieu d’utiliser la force.
Le débat : Lorsque les tirages adhèrent trop fortement au métal nu, un grattage agressif avec des spatules en acier provoque des rayures sur les plaques, des déformations des surfaces ou des géométries détruites. Les exploitants doivent-ils modifier le matériel (plaques flexibles, ponçage) ou ajuster le logiciel (temps de rodage) ?
Solution faisant autorité : Les techniciens doivent tirer parti des différences de dilatation thermique. L’aluminium possède un coefficient de dilatation thermique (CTE) élevé, défini par la formule de dilatation thermique linéaire : $$\Delta L = \alpha L_0 \Delta T$$
Où:
- $\Delta L$ représente le changement de dimension linéaire.
- $L_0$ est la longueur initiale.
- $\alpha$ est le coefficient de dilatation thermique (pour l’aluminium, $\alpha \approx 23 \times 10^{-6} \text{ K}^{-1}$).
- $\Delta T$ représente la différence de température.
Le coefficient de dilatation thermique de l’aluminium étant nettement supérieur à celui de la résine photopolymère durcie, toute variation de température extrême induit des contraintes de cisaillement interfaciales localisées, provoquant la rupture de l’adhérence. Les meilleures méthodes industrielles non destructives sont :
- Choc cryogénique (congélation) : Placez l’ensemble dans un congélateur à -18 °C pendant 15 à 30 minutes. L’aluminium se contracte plus vite que la résine, ce qui permet de détacher le modèle.
- Adoucissement thermique (chaleur) : Versez de l’eau bouillante (environ 95 °C) sur la base, ou utilisez un pistolet thermique à basse température. Cela dilate l’aluminium et ramollit le réseau polymère réticulé, le rendant ainsi malléable.
Les opérateurs doivent éviter les profondes entailles causées par les spatules en acier, car les bavures tranchantes peuvent ensuite perforer le film FEP lors du retour à l’origine.
Q3 : Quel est le moyen le plus sûr d’éliminer les débris d’impression défectueux sans toucher le FEP ?
Réponse courte : Utilisez la fonction « Nettoyage de la cuve » pour polymériser une couche solide et retirez-la en une seule pièce à l’aide d’une languette d’angle en papier.
Le débat : Le grattage manuel des résidus durcis à l’aide de spatules en plastique raye ou endommage fréquemment le film de protection FEP délicat, provoquant une usure prématurée et une distorsion optique.
Solution faisant autorité : Utilisez la méthode non invasive Méthode d’extraction monolithique « Nettoyage de cuve » (Nettoyage de réservoir).
- Placez un morceau de structure de support durcie mis au rebut, une carte en papier pliée en forme de L ou un post-it à plat dans un coin de la cuve, en le faisant reposer directement contre le FEP.
- Lancez la fonction d’exposition UV pendant 15 à 30 secondes pour polymériser une seule feuille uniforme sur toute la partie inférieure, fixant ainsi la carte dans la matrice.
- Tirez délicatement vers le haut sur la partie sèche de la carte. La feuille durcie, ainsi que tous les résidus, se détachera proprement en une seule pièce, laissant le FEP impeccable sans aucun outil de grattage.
Q4 : Dois-je remplacer mon film de diffusion suite à l’avertissement du logiciel concernant le nombre de couches ?
Réponse courte : Non. Le remplacement doit se baser sur l’usure physique réelle, comme un voile important, des bosses profondes ou une perte de tension du film.
Le débat : Les imprimantes haut de gamme modernes (comme l’Elegoo Saturn 4 Ultra ou la Mars 5 Ultra) proposent un remplacement du film à certains seuils (par exemple, 60 000 couches). Faut-il le remplacer immédiatement même si les impressions sont réussies ?
Solution faisant autorité : Le nombre de couches du firmware est une heuristique purement arbitraire et prudente. Des films correctement entretenus peuvent supporter de 150 000 à plus de 500 000 couches. Les gestionnaires de flottes doivent ignorer ce compteur et évaluer les films en fonction de critères visuels et mécaniques concrets.
- Nuages et brume : Une opacité importante diffuse la lumière UV, provoquant des défauts d’exposition localisés.
- Déformations physiques : Les micro-bosses ou les plis profonds engendrent des contraintes mécaniques importantes. Si vous constatez un étirement ou des micro-déchirures, remplacez immédiatement le film pour éviter toute rupture.
- Tension et son : Un film sain émet une résonance claire et nette, semblable à celle d’un tambour, lorsqu’on le tapote légèrement. Une réponse terne et molle indique une déformation plastique (étirement), qui nécessite des débattements plus importants sur l’axe Z pour se libérer et provoque des défaillances des supports.
Q5 : Comment nettoyer une fuite de résine sur un écran LCD sans l’endommager ?
Réponse courte : N’utilisez jamais d’acétone. Imbibez la résine durcie d’alcool isopropylique pour la ramollir, puis glissez délicatement une lame dessous à un angle faible.
Le débat : Lorsque le film protecteur est perforé, de la résine s’écoule sur l’écran LCD, qui durcit sous l’effet des UV. Les opérateurs détruisent souvent les écrans à l’aide de lames métalliques ou de solvants agressifs comme l’acétone.
Solution faisant autorité : L’acétone ne doit jamais être utilisée.Il dissout immédiatement le filtre polarisant, les couches adhésives et le châssis en plastique. Suivez ce protocole de remise en état industrielle :
- Tremper et adoucir : Placez un chiffon en microfibre plié ou un essuie-tout sur la résine durcie. Imbibez-le d’alcool isopropylique (IPA, ≥ 95 %) ou d’eau chaude. Couvrez et laissez agir 10 à 15 minutes. Le solvant ou la chaleur pénètre la matrice polymère, la faisant gonfler et s’assouplir.
- Grattage à angle faible : Utilisez une lame de rasoir en plastique neuve (ou une lame en métal tenue à un angle très faible de 10°) et glissez-la délicatement sous la résine ramollie. Elle devrait se détacher comme de la cire.
- Nettoyage final : Nettoyez l’écran avec de la mousse nettoyante pour écrans et un chiffon en microfibre propre.
Pour éliminer complètement ce mode de défaillance, les opérations B2B doivent installer une protection en verre trempé sacrificiel sur l’écran LCD.
Cadre de maintenance opérationnelle et d’assurance qualité B2B
Pour les opérations B2B, le dépannage réactif n’est pas économiquement viable. Minimiser les temps d’arrêt et garantir un taux élevé de pièces fonctionnelles exige un programme de maintenance préventive standardisé.
Programme de maintenance standardisé pour les flottes industrielles MSLA
| Fréquence | Zone cible | Action de maintenance | Critères de vérification |
| Post-Print / Quotidien | Plaque de construction | Enlever les résidus de maquette ; nettoyer la surface avec de l’alcool isopropylique à 95 % ou plus. Vérifier l’absence de bavures ou de rayures profondes. | Le plateau de construction doit être lisse, plat et totalement exempt de film de résine non polymérisée ou de bavures métalliques. |
| Post-Print / Quotidien | Résine Vat & Film | En cas de problème d’impression, exécutez le protocole « Nettoyage de la cuve ». Vérifiez l’absence de perforations sur les écrans FEP/PFA/ACF sous rétroéclairage. | Le film de protection doit être propre, sec sur sa face inférieure et exempt de perforations ou d’opacité importante. |
| Tous les jours | Optoélectronique | Nettoyez la surface en verre/protecteur de l’écran LCD avec un chiffon en microfibre et de l’alcool isopropylique. | Zéro poussière, empreintes digitales ou traces de résine ; transmission lumineuse parfaite. |
| Hebdomadaire | Capteurs et mécanique | Nettoyez et inspectez le capteur de fin de course optique de l’axe Z, les capteurs de température et les sondes de niveau de résine. Lubrifiez la vis à billes de l’axe Z. | Mouvement fluide de l’axe Z sans vibration ni bruit ; capteurs exempts de dépôts de résine. |
| Mensuel | Moteur léger | Effectuez un test d’exposition à sec (bac retiré) avec une feuille de papier vierge sur l’écran LCD pour vérifier la présence de pixels morts. | L’écran LCD affiche des motifs d’exposition uniformes ; sans points noirs ni pixels clignotants. |
| Basé sur un seuil | Remplacement FEP/PFA | Remplacez le film protecteur en cas de plis profonds, de micro-déchirures ou de perte importante de tension. | Le film installé doit sonner comme un tambour (environ 150 à 250 Hz selon la taille de la cuve) et ne présenter aucune fuite lors des tests d’étanchéité. |
Recommandations stratégiques pour la gestion de flottes d’entreprise
Pour atteindre une efficacité et une prévisibilité maximales dans les laboratoires d’impression 3D commerciaux, les responsables d’entreprise doivent mettre en œuvre les protocoles structurels suivants :
- Mettre en œuvre une procédure opérationnelle standard (SOP) stricte de vérification en trois films Avant qu’une imprimante puisse effectuer son premier étalonnage, un technicien doit physiquement valider le retrait des trois films temporaires critiques :
- Film de protection pour le plateau de construction.
- Film protecteur pour écran LCD.
- Les deux couches protectrices de toute feuille FEP/PFA/ACF nouvellement installée.
- Standardiser les consommables homogènes Évitez d’utiliser simultanément des films FEP et PFA sur des imprimantes identiques au sein d’un même parc. Le PFA et le FEP présentent des différences d’élasticité, de résistance à la traction et de propriétés de démoulage. Leur utilisation simultanée oblige les opérateurs à gérer des profils de découpe et des paramètres d’exposition différents, ce qui augmente les risques d’erreur humaine et diminue le taux de réussite d’impression.
- Adoptez des plateaux de construction magnétiques flexibles Dans les environnements B2B à haut débit, le raclage manuel des plateaux d’impression rigides constitue un goulot d’étranglement majeur et une source d’usure importante. L’installation de couvercles magnétiques flexibles en acier de haute qualité permet aux opérateurs de détacher instantanément les impressions en pliant légèrement la feuille d’acier. Ceci élimine les temps d’arrêt, préserve le calibrage du nivellement des plateaux et garantit la sécurité des techniciens.
- Obligation de contrôles chimiques et environnementaux stricts
- Ne jamais introduire d’acétone dans la zone d’impression. Standardiser sur Alcool isopropylique (IPA) à plus de 95 % ou Éther monométhylique de tripropylène glycol (TPM) pour le lavage de toutes les pièces et le nettoyage des écrans.
- Maintenir un environnement de travail contrôlé avec des températures ambiantes stabilisées entre 20 °C et 28 °C. Des températures ambiantes trop variables modifient la viscosité de la résine, ce qui affecte considérablement les forces de pelage et les mécanismes d’adhérence, entraînant une qualité d’impression irrégulière et une usure prématurée du film de protection.
- S’assurer que toutes les résines photopolymères usagées et les outils de nettoyage contaminés soient entièrement polymérisés sous lumière UV ou en plein soleil avant leur élimination afin de se conformer aux réglementations environnementales locales et d’atténuer les risques de toxicité.