

















Par Felix Lee, PDG de Forgecise | Publié le 19 mai 2026
- I. Matrice de classification fonctionnelle des films
- II. Interface du plateau de construction : film d’emballage et verrouillage mécanique
- III. Protections d'écran LCD vs. polariseurs : durcissement et optimisation optique
- IV. Films de démoulage en cuve : chimie, tension et dynamique de démoulage
- V. FAQ : Les 5 questions de dépannage les plus fréquentes des opérateurs de fermes d’impression
- 1. Le dilemme de la plaque d'impression « à film bleu »
- 2. Cassage inexpliqué du plateau d'impression et à-coups violents vers le haut de l'axe Z
- 3. Fausses alertes de consommables vs. Usure réelle du film
- 4. Divergence des défaillances localisées (Le phénomène « Scrooge McFail »)
- 5. Risques de bulles et de fuites de résine dans le protecteur d'écran
- VI. Post-traitement industriel, gestion du rendement et évolutivité de la flotte
- VII. Protocole opérationnel stratégique pour les fermes d'additifs d'entreprise
La rentabilité des fermes d’impression stéréolithographiques (SLA) et DLP (Digital Light Processing) repose en grande partie sur l’adhérence de la première couche. En milieu industriel, les défauts d’impression ont des conséquences bien plus graves qu’une simple perte de quelques euros de polymère bon marché. Ils entraînent une perte de main-d’œuvre, des arrêts machine, une consommation excessive de solvants coûteux et une usure prématurée de composants de grande valeur, tels que les écrans LCD monochromes.
Ces défaillances sont souvent dues à une mauvaise gestion des différents films plastiques utilisés dans les imprimantes à résine modernes. Pour maintenir des rendements élevés et une durée de vie prolongée des machines, les opérateurs doivent maîtriser les propriétés physiques et chimiques de chaque couche, depuis les films protecteurs d’emballage des plateaux d’impression jusqu’aux films de protection d’écran LCD et aux membranes de démoulage.
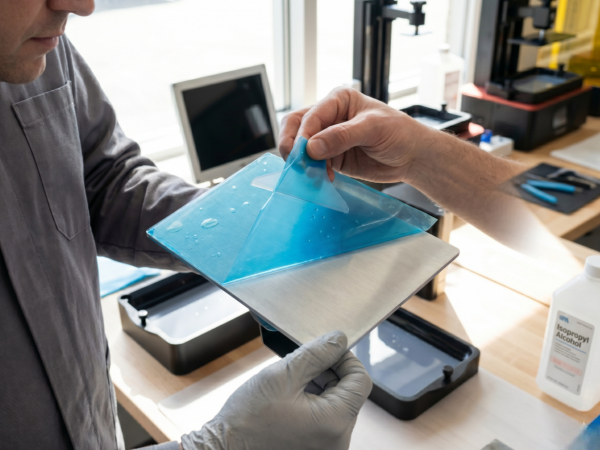
Si vous configurez une nouvelle machine et que vous posez la question, « Est-ce que vous retirez le film protecteur d’une plaque d’imprimante 3D en résine ? » La réponse est Oui. Vous devez retirer le film protecteur de la plaque métallique immédiatement après le déballage. Si vous le laissez, le rendement de votre première couche sera nul.
Vous trouverez ci-dessous le protocole opérationnel complet pour la manipulation des films et la gestion de l’adhérence des interfaces dans la fabrication additive industrielle.
I. Matrice de classification fonctionnelle des films
Pour éviter les échecs d’impression, les opérateurs B2B doivent connaître les différents films fonctionnels d’un système d’impression 3D résine. Ce tableau détaille leurs propriétés, leur manipulation et les conséquences d’un problème.
| Type de film | Emplacement | Matériel | Suppression requise ? | Fonction d’ingénierie principale | Conséquences opérationnelles d’une manipulation incorrecte |
| Film d’expédition pour plaque de construction | Adhère à la surface du plateau de construction en aluminium/acier. | Polyéthylène (PE) ou polyéthylène téréphtalate (PET). | Oui, immédiatement après le déballage. | Prévient les rayures superficielles et l’oxydation atmosphérique pendant le transport. | Échec total de l’adhérence. Le photopolymère durci ne peut pas adhérer au film plastique à faible énergie de surface ; la résine reste durcie sur le fond de la cuve. |
| Protection d’écran LCD | Collé directement sur l’écran LCD monochrome exposé. | Verre trempé ou PET de qualité optique. | Non, ne remplacez que si endommagé. | Protège l’écran LCD coûteux des rayures mécaniques et des projections accidentelles de résine. | Destruction de l’écran. Le retrait du protecteur expose le polariseur nu à une liaison chimique directe avec la résine répandue, ce qui provoque des dommages optiques permanents lors du nettoyage. |
| Film de démoulage (FEP, PFA, ACF) | Suspendu au fond de la cuve de résine. | Éthylène propylène fluoré (FEP) ou composite fluoropolymère-mat (ACF). | Non (Conserver installé) ; cependant, des films protecteurs temporaires sur les deux côtés Les feuilles de remplacement doivent être décollées avant l’installation. | Elle sert de fond transparent à la cuve, permettant la transmission des UV tout en facilitant le démoulage. | Mauvaise adhérence et défaillance du film. Laisser les films protecteurs temporaires en place réduit considérablement la clarté optique, bloque la transmission des rayons UV et provoque une déchirure rapide du film. |
II. Interface du plateau de construction : film d’emballage et verrouillage mécanique
Le plateau métallique sert d’ancrage principal à l’ensemble de l’impression. Une bonne adhérence de la première couche se produit grâce à un processus appelé verrouillage mécanique. Le monomère liquide s’écoule dans les minuscules cavités rugueuses d’une plaque d’aluminium sablée ou d’acier gravée au laser. Une fois polymérisé, le plastique solide adhère physiquement à la surface métallique.
Lorsque les opérateurs oublient de retirer le film protecteur transparent ou bleu des machines neuves (comme les systèmes Elegoo Saturn ou Anycubic Photon), ils bloquent complètement le processus d’assemblage. Le monomère entre alors uniquement en contact avec le film plastique lisse et chimiquement inerte, dont l’énergie de surface est extrêmement faible.
On observe fréquemment ce problème sur les forums B2B professionnels. C’est presque une erreur de passage. Les opérateurs font fonctionner leurs machines flambant neuves pendant des heures, pour finalement constater, une fois l’axe Z relevé, que le plateau d’impression est parfaitement propre, tandis que le modèle de test polymérisé repose à plat au fond du bac à résine.
Parfois, les fabricants appliquent la pellicule adhésive de ces films d’emballage avec une telle force qu’elle ressemble à une feuille anti-rayures permanente. Il est même arrivé que des utilisateurs poncent leurs plateaux d’impression flambant neufs avant de se rendre compte de la présence d’un film transparent secondaire.
Métal nu contre film de protection non retiré
| Paramètre d’interface | Métal sablé/gravé au laser | Film polymère d’expédition non retiré |
| Énergie de surface | Élevée (mouillage favorable et affinité chimique). | Faibles (tendances hydrophobes/oléophobes). |
| Profil de microtexture | Ra 1,6–3,2 µm (assure un ancrage mécanique). | Ra < 0,1 µm (surface pratiquement lisse). |
| Rendement de la première couche | > 99 % dans des conditions d’exposition UV optimales. | 0 % (délamination immédiate lors du levage en Z). |
| résistance à l’usure chimique | Très résistant aux solvants de nettoyage standard (IPA/TPM). | Sensible au gonflement, au décollement et à la dégradation de l’adhésif. |
III. Protections d’écran LCD vs. polariseurs : durcissement et optimisation optique
L’écran LCD monochrome demeure le composant consommable le plus fragile et le plus coûteux de toute imprimante 3D à résine. Il transmet le motif précis des pixels de lumière UV nécessaire à la polymérisation de chaque couche de résine photopolymère.
Vous devez connaître la différence entre le film de protection temporaire recouvrant l’écran LCD (que vous retirez pour éviter la diffusion optique) et le protecteur d’écran permanent ou de rechange, qui reste en place pour protéger contre les éclaboussures de résine.
Avertissement critique : De nombreuses imprimantes sont livrées avec un film polarisant installé en usine, directement sous la couche protectrice extérieure. Si vous retirez ce polarisant par erreur, vous détruirez la capacité de l’écran à bloquer les UV. Le panneau deviendra inutilisable et vous annulerez la garantie du fabricant.
Dans une usine B2B à haut volume de production, le coût financier des dommages causés aux écrans LCD grimpe vite. Une simple fuite de résine provenant d’une membrane de cuve rompue peut adhérer directement à une dalle de verre LCD non protégée. Tenter de gratter cette résine durcie sans protection entraîne presque systématiquement des rayures sur le verre ou la déchirure du polariseur. Il faut alors remplacer l’écran entier, ce qui coûte au minimum 150 $ en pièces détachées, sans compter les heures de main-d’œuvre.
L’installation de protections d’écran en verre trempé ou en PET de haute qualité optique est une solution éprouvée et économique pour atténuer ce risque. Elles conservent une transparence optique totale et résistent au jaunissement, garantissant ainsi un trajet lumineux uniforme et une résolution de polymérisation optimale.
IV. Films de démoulage en cuve : chimie, tension et dynamique de démoulage
Le film de démoulage forme le fond transparent de la cuve de résine, séparant le photopolymère liquide de l’écran LCD situé en dessous. Il doit résister à des forces de décollement mécaniques répétées à chaque fois que l’axe Z soulève une nouvelle couche polymérisée.
Les installations industrielles utilisent principalement des films en éthylène-propylène fluoré (FEP), en perfluoroalcoxy (PFA, souvent appelé nFEP) et en composite mat fluoropolymère (ACF). Lors de l’installation de membranes de remplacement, il est impératif de retirer les films protecteurs des deux côtés de la nouvelle feuille. Le maintien de ces couches temporaires entraîne une faible transmission des UV et une perte importante de détails d’impression.
Une installation correcte exige également une tension précise. Il est indispensable d’utiliser une entretoise, comme un bouchon de bouteille de 13 mm, pour installer les films FEP traditionnels et leur conférer l’élasticité nécessaire. Une tension excessive provoque une déchirure prématurée du film, tandis qu’une tension insuffisante l’empêche de se détacher correctement de la résine durcie, ce qui compromet l’impression.
Les membranes ACF haute vitesse présentent une face mate texturée en contact avec la résine liquide. Cette texture réduit les forces d’aspiration et permet des distances de levage sur l’axe Z beaucoup plus courtes.
Comparaison des supports de films disponibles
| Paramètre | Éthylène-propylène fluoré (FEP) | Perfluoroalcoxy (PFA / nFEP) | Fluoropolymère mat (ACF) |
| Élasticité et flexibilité | Élevée (nécessite une distance de levage de 8 à 10 mm). | Modéré (profil de libération plus doux). | Faible (permet une vitesse élevée, distance de levage de 4 à 5 mm). |
| Finition de surface | Brillant (très transparent). | Brillant (faible coefficient de frottement). | Finition mate côté résine (minimise l’étanchéité sous vide). |
| Force d’aspiration | Élevé (crée une aspiration physique). | Modérée (adhérence réduite). | Exceptionnellement basse (permet une vitesse de levage jusqu’à 2 fois supérieure). |
| Durée de vie moyenne | ~20 000 à 30 000 couches durcies. | ~40 000 couches durcies. | > 50 000 couches durcies sous tension optimale. |
V. FAQ : Les 5 questions de dépannage les plus fréquentes des opérateurs de fermes d’impression
Nous avons analysé les questions techniques les plus fréquemment posées sur les forums professionnels de fabrication additive tels que Reddit et Quora afin de vous proposer ces solutions.
1. Le dilemme de la plaque d’impression « à film bleu »
Problème: Les nouveaux utilisateurs rencontrent fréquemment des problèmes d’impression avec les imprimantes Anycubic ou Elegoo neuves. Ils hésitent à retirer le film plastique bleu ou transparent collé sur le plateau métallique, pensant qu’il protège l’aluminium des rayures lors des opérations de finition.
Réponse courte : Oui, retirez-le immédiatement avant l’impression.
Solution faisant autorité : Ce film sert uniquement de doublure temporaire pour l’expédition. Si vous tentez d’imprimer avec ce film en place, le monomère liquide ne peut pas atteindre la surface métallique micro-texturée. L’assemblage mécanique est alors impossible et la résine polymérisée adhère au film FEP au fond de la cuve. Munissez-vous d’un grattoir en plastique, soulevez un coin du film et retirez-le complètement pour exposer la surface métallique brute.
2. Cassage inexpliqué du plateau d’impression et à-coups violents vers le haut de l’axe Z
Problème: Les utilisateurs d’imprimantes de moyen et grand format (comme l’Anycubic Photon M3 Max) entendent un claquement sec et violent au niveau du plateau lors de son soulèvement après la polymérisation des premières couches. Ce mouvement brusque projette de la résine sur les rails de l’axe Z.
Réponse courte : Cela se produit en raison d’une succion excessive entre les couches de base durcies et le film de démoulage.
Solution faisant autorité : Vous êtes confronté à une force de vide élevée. Pour y remédier, ajustez trois paramètres clés :
- Exposition de la couche inférieure : Réduisez le temps d’exposition de la couche inférieure de 10 à 15 % (généralement de 45 secondes à 35-38 secondes). Cela empêche la résine de durcir excessivement et d’adhérer trop fortement au FEP.
- Vitesse de levage sur l’axe Z : Réduisez la vitesse de levage initiale à 40 mm/min. Cela permet au film protecteur de se décoller en douceur au lieu de se casser.
- Température de la résine : Maintenez la résine entre 25 °C et 30 °C à l’aide d’un tapis chauffant. La résine froide est épaisse et génère une forte aspiration.
3. Fausses alertes de consommables vs. Usure réelle du film
Problème: Les utilisateurs d’imprimantes avancées dotées de systèmes de surveillance intégrés, comme la série Elegoo Saturn, reçoivent des notifications du système les invitant à remplacer le film de protection même lorsque la membrane semble transparente et que les impressions sont parfaitement réussies.
Réponse courte : Considérez ces alertes comme des rappels pour visionner le film, et non comme des règles strictes vous enjoignant de le jeter.
Solution faisant autorité : Le micrologiciel des imprimantes modernes utilise des algorithmes de comptage de couches linéaires (souvent déclenchés à 30 000 couches) plutôt que de vérifier l’état physique du film. Il n’est nécessaire de remplacer le film qu’en cas d’usure visible. Recherchez les plis profonds, les marques de perforation, un voile important bloquant la lumière ou une perte de tension provoquant des défauts d’impression. Si le film semble en bon état, il suffit de réinitialiser le compteur logiciel sur l’écran tactile et de poursuivre l’impression.
4. Divergence des défaillances localisées (Le phénomène « Scrooge McFail »)
Problème: Sur un plateau de construction chargé de modèles identiques, une seule impression près du centre du plateau échoue et colle au film FEP, tandis que les impressions extérieures se terminent sans problème.
Réponse courte : Le centre du film de cuve s’étire davantage que les bords, comme un trampoline, empêchant ainsi le film de se décoller.
Solution faisant autorité : Le film de protection adhère fermement à son cadre métallique extérieur, ce qui provoque une élasticité maximale au centre géométrique. Lors du levage de l’axe Z, il se peut qu’il ne s’élève pas suffisamment pour compenser cette élasticité locale. La résine ne se détache jamais complètement du film avant le début de la couche suivante. Pour résoudre ce problème, augmentez la course de levage de l’axe Z de 1 à 3 mm. Essayez également de placer les modèles plus grands ou à forte aspiration plus près des bords extérieurs rigides du plateau et utilisez des supports d’ancrage robustes sur les îlots d’impression initiaux.
5. Risques de bulles et de fuites de résine dans le protecteur d’écran
Problème: Les opérateurs craignent que des bulles d’air emprisonnées ou de légers défauts d’alignement lors de l’installation d’un protecteur d’écran LCD de rechange ne provoquent des défauts de polymérisation ou des problèmes d’impression.
Réponse courte : De minuscules bulles n’abîmeront pas vos impressions, mais des bords mal scellés détruiront votre écran.
Solution faisant autorité : Les petites bulles d’air isolées (1 à 2 mm de diamètre) ne diffusent pas suffisamment la lumière UV pour altérer la qualité d’impression, car la matrice LED émet une lumière très collimatée. Il est toutefois conseillé d’éliminer les grosses bulles ou la poussière emprisonnée afin d’éviter toute distorsion optique localisée. Le véritable danger provient d’une mauvaise étanchéité des bords. Si le protecteur est mal aligné ou si vous oubliez de scotcher les bords extérieurs, la résine liquide peut s’infiltrer juste en dessous par capillarité. Une fois la lampe UV allumée, cette résine emprisonnée durcit et colle définitivement le protecteur à votre polariseur. Nettoyez toujours l’écran avec de l’alcool isopropylique à 95 % et un chiffon en microfibre, alignez-le parfaitement et scellez tout le périmètre avec du ruban isolant noir.
VI. Post-traitement industriel, gestion du rendement et évolutivité de la flotte
Exploiter une imprimerie commerciale implique de mettre en place un flux de post-traitement intelligent pour réduire les coûts de main-d’œuvre, protéger les machines et augmenter la production. Les installations B2B à haut volume doivent abandonner le grattage manuel des pièces et les procédures de lavage basiques, qui sont chronophages et souvent sources de casse.
Le remplacement des plateaux standard par des plateformes d’impression flexibles, comme la Formlabs Build Platform 2 ou des plateaux magnétiques en acier à ressort disponibles sur le marché, accélère le flux de travail. La Formlabs Build Platform 2 utilise une surface d’impression flexible en acier avec des palettes de détachement intégrées. Les opérateurs peuvent détacher instantanément les impressions terminées sans utiliser de grattoirs métalliques tranchants, éliminant ainsi tout risque d’endommager le plateau en aluminium ou de casser les supports fragiles.
Flux de travail du système de lavage en deux étapes :
Pour optimiser l’utilisation de votre solvant, adoptez une procédure de lavage en deux étapes.
- 1ère étape : Prélavage de la résine en vrac (solvant sale). Au lieu de plonger directement les pièces recouvertes de résine dans une station de lavage propre, immergez-les d’abord dans un bain de prélavage « sale » d’alcool isopropylique ou d’éther monométhylique de tripropylène glycol (TPM) usagé. Cela permet d’éliminer la majeure partie de la résine humide.
- 2e étape : Lavage fin automatisé (solvant propre). Transférez les pièces vers une station de lavage automatisée remplie de solvant propre pour le rinçage final.
Ce simple procédé permet de conserver votre solvant principal propre plus longtemps, réduisant ainsi sa consommation globale jusqu’à 50 %. Vous pouvez recycler le solvant de prélavage souillé en l’exposant à la lumière UV pour durcir la résine en suspension, puis en le filtrant à travers un filtre céramique à gravité pour lui redonner sa clarté. Veillez à toujours laisser le solvant sécher complètement afin d’éviter les marques de surface avant de passer à la phase finale de post-cuisson UV.
VII. Protocole opérationnel stratégique pour les fermes d’additifs d’entreprise
Pour maintenir des normes de production élevées et éliminer les temps d’arrêt sur l’ensemble d’un parc d’imprimantes 3D industrielles à résine, les installations doivent respecter un programme de maintenance préventive strict.
| Fréquence de maintenance | Composant cible | Action requise | Résultat attendu |
| Chaque cycle d’impression | Plaque de construction. | Grattez la surface avec une lame en plastique pour vérifier la présence de fragments durcis ; essuyez avec de l’alcool isopropylique à 90 % ou plus. | Empêche la plaque de construction d’écraser des débris solides contre l’écran LCD lors de la prochaine séquence de retour à l’origine. |
| Chaque cycle d’impression | Cuve à résine | Remuez la résine liquide pour éviter le dépôt de pigments ; inspectez le film de démoulage pour vérifier qu’il n’est pas trouble ou qu’il ne contient pas de débris. | Assure un séchage uniforme et prévient la sous-exposition localisée due au dépôt des pigments. |
| Hebdomadaire | Vis mère de l’axe Z. | Nettoyez les anciennes graisses et les débris avec un chiffon non pelucheux ; appliquez une fine couche de graisse au lithium. | Élimine les liaisons mécaniques, réduisant ainsi les lignes de superposition et les artefacts verticaux. |
| Hebdomadaire | Écran LCD. | Nettoyez l’écran avec de l’alcool à 95 % et un chiffon en microfibre ; effectuez un test LED pour vérifier la présence de pixels morts. | Détecte rapidement la dégradation de l’écran LCD, évitant ainsi les défauts d’impression dus à un éclairage irrégulier. |
| Mensuel | Filtres de refroidissement. | Aspirez les filtres d’admission d’air et nettoyez les ventilateurs de refroidissement arrière de la poussière accumulée. | Empêche la surchauffe des composants internes, prolongeant ainsi la durée de vie du moteur à lumière UV. |
| Mensuel | Texture de la plaque de construction. | Vérifiez la planéité de la plaque ; poncez légèrement avec du papier de verre humide de grain 220 si la surface est devenue trop lisse. | Restaure la texture mécanique de la plaque, tout en maintenant une forte adhérence de la première couche. |
En respectant ces procédures standard, les installations de fabrication peuvent réduire considérablement les échecs d’impression, gaspiller moins de matériaux et de solvants et optimiser la durée de vie de leurs équipements de fabrication additive.