

















- Pengarang: Felix Lee, CEO di Forgecise
- Diterbitkan: 5 Juni 2026
- Kategori: Manufaktur Aditif, Desain untuk Manufaktur Aditif (DfAM), Teknik Industri
- Perkiraan Waktu Membaca: 15 menit
- Catatan Editorial: Panduan teknis ini membantu para insinyur perangkat keras, manajer pengadaan B2B, dan spesialis manufaktur untuk mengurangi pekerjaan pasca-pemrosesan dan meningkatkan kekuatan struktural dalam manufaktur aditif polimer dan logam presisi tinggi.
Ringkasan Singkat (TL;DR)
Mengapa printer 3D tidak bisa memiliki lapisan mengambang?
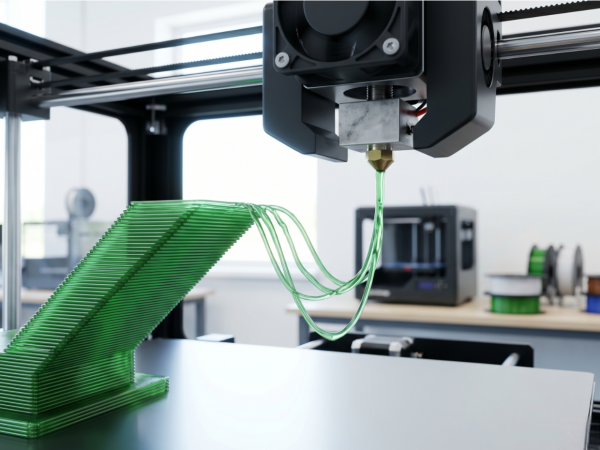
Dalam ekstrusi material (FDM/FFF) dan fotopolimerisasi bejana (SLA/DLP), “lapisan mengambang”—lapisan horizontal yang terbentuk di udara tanpa dukungan vertikal—tidak dapat ada karena gravitasi, dinamika fluida viskoelastik, dan termodinamika. Polimer yang diekstrusi dalam keadaan cair tidak dapat membentuk gaya lawan normal untuk melawan tarikan gravitasi, menyebabkan kendur struktural. Tanpa fondasi dasar yang kokoh, tidak ada permukaan untuk ditekan guna menciptakan “faktor tekan” yang diperlukan untuk difusi rantai polimer (adhesi lapisan), dan perpindahan panas terlalu lambat untuk memadatkan polimer sebelum gagal karena beratnya sendiri. Pemotongan algoritmik tingkat lanjut (misalnya, WaveOverhangs) dan ko-ekstrusi material ganda (misalnya, antarmuka PLA/PETG) menyediakan strategi mitigasi mutakhir untuk operasi industri modern.
I. Prinsip Termodinamika dan Mekanika Ekstrusi Lapisan demi Lapisan
Dalam Fused Deposition Modeling (FDM), Anda tidak dapat mencetak “lapisan mengambang” di udara. Batasan fisik ini disebabkan oleh gravitasi, dinamika fluida viskoelastik, dan termodinamika polimer.
FDM mengandalkan pemotongan model 3D menjadi bidang horizontal berurutan. Agar untaian polimer baru tetap berada di tempat yang diinginkan, untaian tersebut harus mencapai keseimbangan mekanis dan mengeras dengan cepat.
1. Dinamika Fluida Viskoelastik dan Gaya Gravitasi
Selama ekstrusi, filamen polimer padat menjadi panas di dalam kepala cetak. Suhu lelehnya () atau suhu transisi kaca (
) dan berubah menjadi keadaan semi-cair dengan viskositas rendah. Ketika nosel mendepositkan butiran lelehan ini, gravitasi terus menariknya ke bawah.
Gaya gravitasi bekerja pada segmen filamen yang digantung dengan panjang tertentu
, kepadatan
, dan luas penampang
ditulis sebagai:
Di Sini,
adalah percepatan akibat gravitasi (
).
Jika Anda tidak memiliki lapisan padat di bawahnya atau struktur penyangga sementara, maka tidak ada gaya normal () mendorong kembali ke atas. Kurangnya dukungan ke atas ini berarti gravitasi menarik polimer panas ke bawah. Polimer tersebut melorot, kendur, atau patah, dan hasil cetakan gagal.
[ Nozzle ]
|
v (Manik Lelehan yang Diekstrusi)
~~~~~~~~~
/ \ <– Gravitasi (Fg) menarik polimer cair ke bawah
v v tanpa gaya normal ke atas untuk menghentikannya.
2. Landasan Mekanis: “Faktor Squish” dan Ikatan Lapisan
Pengikatan lapisan juga bergantung pada penekanan butiran polimer panas terhadap lapisan di bawahnya. Operator menyebut tekanan ini sebagai “faktor tekan”. Penekanan ini menyebarkan butiran polimer, memperluas area kontak. Dengan area kontak yang lebih luas, rantai polimer dapat melewati batas dan membangun ikatan kohesif yang kuat.
Area kontak untuk ketinggian lapisan
dan lebar ekstrusi
dihitung sebagai:
Di mana
adalah diameter nosel. Tanpa dasar yang kokoh untuk ditekan, Anda tidak dapat memampatkan polimer. Hal ini menyebabkan rantai polimer tidak dapat terikat.
3. Mekanisme Perpindahan Panas: Konduksi vs. Konveksi
Jalur pelepasan panas juga sangat terbatas. Lapisan dasar yang padat bertindak sebagai penyerap panas, dengan cepat mendinginkan plastik panas melalui konduksi termal.
Sebaliknya, untaian yang digantung harus mendingin melalui konveksi alami atau paksa dengan udara sekitarnya. Pendinginan konvektif di udara adalah proses yang jauh lebih lambat. Karena material tetap panas dan lunak terlalu lama, material tersebut meregang dan putus karena beratnya sendiri.
II. Dinamika Overhang dan Aturan 45 Derajat
Saat hasil cetakan beralih dari sudut vertikal ke horizontal, akan tercipta bagian yang menjorok keluar. Standarnya adalah… Aturan 45 derajat menyatakan bahwa sudut tumpang tindih atau kurang dari sumbu vertikal biasanya tercetak dengan baik tanpa struktur pendukung.
Sumbu Vertikal
|
| / <– Sudut Overhang <= 45° (Berdiri sendiri)
| /
|/
[Solid Base]
Pada ambang batas ini, lapisan yang baru diendapkan mempertahankan setidaknya 50% tumpang tindih fisik dengan lapisan di bawahnya. Tumpang tindih ini memberi polimer dasar fisik dan jalur konduksi yang cukup untuk mendingin sebelum dapat melorot.
Ketika sudut tonjolan melewati , area kontak menyusut dengan cepat, menyebabkan:
- Adhesi lapisan lemah
- Lapisan terpisah (delaminasi)
- Geometri yang terdistorsi
Terkadang Anda dapat menjembatani celah horizontal pendek antara dua titik padat dengan meningkatkan kecepatan kipas pendingin dan memperlambat kecepatan pencetakan. Namun, celah yang panjang akan selalu gagal kecuali Anda menggunakan penyangga.
III. Dukungan Lintas Teknologi dan Paradigma Utama
Batasan fisik pencetakan lapisan tanpa penyangga berubah tergantung pada teknologi pencetakan 3D yang Anda pilih. Mengetahui perbedaan ini sangat penting bagi klien B2B yang perlu memilih proses yang tepat untuk komponen industri yang kompleks.
1. Ekstrusi Material (FDM/FFF)
FDM memiliki batasan paling ketat terkait penyangga fisik. Karena mesin ini mendepositkan plastik yang meleleh, ia membutuhkan permukaan dasar untuk menahan gravitasi dan menciptakan “tekanan” yang diperlukan untuk ikatan yang kuat. Bentuk tanpa penyangga harus menggunakan penyangga tambahan, yang menyebabkan limbah tambahan dan waktu pasca-pemrosesan yang lebih lama.
2. Fotopolimerisasi Bejana (SLA/DLP)
Teknologi SLA dan DLP mengeringkan resin fotopolimer cair menggunakan sinar UV. Resin cair memberikan daya apung, tetapi Anda tetap tidak dapat mencetak lapisan yang benar-benar “mengapung” atau area yang tidak tertambat (disebut “pulau”).
Saat mesin mengeringkan setiap lapisan di bagian bawah tangki resin, pelat cetak bergerak ke atas untuk mengupas lapisan yang telah mengering dari membran tangki. Pulau-pulau yang tidak ditopang tidak dapat menahan gaya pengelupasan mekanis ini (). Mereka terlepas, melengkung, atau menempel di dasar tangki, menyebabkan kegagalan pencetakan.
3. Peleburan Lapisan Serbuk (SLS/MJF)
Selective Laser Sintering (SLS) dan Multi Jet Fusion (MJF) sangat mudah diadaptasi untuk bentuk-bentuk yang kompleks. Mesin-mesin ini melelehkan bubuk polimer halus lapis demi lapis.
Serbuk lepas yang tidak disinter yang mengelilingi bagian tersebut bertindak sebagai sistem pendukung alami dan padat. Ini berarti SLS dan MJF dapat mencetak bagian yang menggantung kompleks, saluran internal, dan lapisan mengambang tanpa struktur pendukung yang dicetak sama sekali. Hal ini menghilangkan kebutuhan untuk menghilangkan penyangga secara manual.
4. Pengecoran Serbuk Logam (SLM/DMLS)
Berbeda dengan SLS polimer, fusi lapisan serbuk logam membutuhkan struktur penyangga yang kokoh dan kaku. Serbuk logam tidak cukup padat untuk menahan bagian logam berat di tempatnya.
Selain itu, gradien termal yang masif () dan laju pendinginan yang cepat dalam pencetakan logam menciptakan tegangan sisa internal yang intens. Tanpa jangkar kaku yang menahan bagian tersebut ke pelat cetak, gaya termal ini menyebabkan lapisan logam melengkung dan terangkat. Serbuk lepas di sekitarnya juga memiliki konduktivitas termal yang buruk dibandingkan dengan logam padat. Penopang logam bertindak sebagai penyerap panas termal, menarik panas dari kolam lelehan untuk menghentikan pendidihan lokal dan pelengkungan.
5. Matriks Perbandingan Multi-Teknologi
Tabel di bawah ini merinci batasan, kekuatan, dan kegagalan di seluruh proses utama ini:
| Teknologi / Proses | Mekanisme Pendukung | Sudut Overhang Aman Maksimum | Gaya dan Tekanan Dominan | Keterbatasan Utama dan Mode Kegagalan |
| FDM / FFF (Polimer) \ | Lapisan padat di bawah atau penyangga pengorbanan yang dicetak. | Gravitasi ( | Melorot, kendur, kehilangan bentuk, ikatan lapisan yang lemah. | |
| SLA / DLP (Resin) \ | Jangkar struktural ke pelat bangunan. | Gaya kupas tarik ( | Pelepasan pulau, lengketnya membran bejana, pembengkokan. | |
| SLS / MJF (Bubuk) \ | Dukungan alami dari bedak tabur. | Gesekan bilah pelapis ulang, penyusutan pendinginan. | Penggulungan termal, penyusutan akibat kristalisasi. | |
| SLM / DMLS (Logam) \ | Pelat jangkar kaku dan pendingin panas termal. | Tekanan termal sisa yang intens, dampak pelapis ulang. | Lengkungan parah, retakan, benturan pisau pelapis ulang. | |
| Papan Nama UV Multi-Lapisan \ | Ikatan kimia dengan kaca atau akrilik. | Tidak berlaku (pencetakan 2.5D). | Tegangan permukaan tinta cair, penyusutan akibat sinar UV. | Lapisan tidak sejajar, warna luntur, kegagalan opasitas. |
| Pengecoran Investasi \ | Investasi cetakan plester. | Tidak berlaku (Penuangan logam cair). | Tekanan hidrostatik logam cair, penyusutan pendinginan. | Inklusi terak, cetakan retak, nodul permukaan. |
IV. Homonim Industri dalam Operasi B2B
Dalam konteks industri B2B, istilah “lapisan mengambang” dapat merujuk pada proses industri lain di luar pencetakan 3D:
- Pencetakan Rambu UV Industri: Dalam pencetakan UV LED multi-lapisan (seperti Mimakis UCJV330-160), “lapisan warna mengambang” adalah lapisan warna yang dicetak di antara lapisan hitam dan putih sebagai lapisan penutup. Ini menciptakan tanda “siang dan malam” pada jendela. Grafik tersebut mengubah tampilannya tergantung pada apakah ada cahaya yang menyinari dari belakangnya.
- Pengecoran Logam dan Pirometalurgi: Dalam pengecoran PLA hilang (lost-PLA), cetakan FDM berfungsi sebagai pola positif yang dibakar di dalam cetakan plester. Selama peleburan dan penuangan logam seperti aluminium atau perunggu, “lapisan mengambang” pengotor teroksidasi (dikenal sebagai “dross” atau “slag”) terbentuk di atas logam cair di dalam wadah. Pekerja harus menyaring lapisan ini dengan batang baja sebelum penuangan untuk mencegah cacat struktural pada hasil pengecoran akhir.
V. Otomasi Industri dan Teknologi Mitigasi di Sisi Mesin Pemotong
Untuk menjalankan printer 3D pada jalur produksi B2B otomatis, tim teknik menggunakan algoritma pemotongan cerdas dan pengaturan multi-material untuk mengatasi keterbatasan fisik lapisan yang tidak didukung.
1. Algoritma Pemotong WaveOverhangs
Salah satu pilihan perangkat lunak sumber terbuka terbaru adalah… Overhang Gelombang Algoritma pemotongan, ditemukan dalam versi eksperimental OrcaSlicer. Pemotong standar mengisi lapisan menggunakan garis lurus (seperti pola rektilinear atau gyroid) yang membutuhkan lapisan fisik di bawahnya. Ketika pola-pola ini bertemu dengan bagian yang menjorok, biasanya akan gagal tanpa struktur pendukung.
Sebaliknya, WaveOverhangs mengubah cara kepala cetak bergerak pada bidang horizontal. Algoritma ini menghitung jalur alat (wavefront) melengkung dan konsentris yang dimulai dari tepi model yang kokoh dan didukung, lalu meluas ke udara terbuka.
Jalur Alat Normal: Jalur Alat Overhang Gelombang:
[====================]Kosong ( ( ( ( ([Solid Edge]) ) ) ) ) )
(Gagal: Tidak ada penyangga vertikal) (Berhasil: Penjangkaran mandiri lateral)
Saat kepala cetak bergerak di atas ruang kosong, ia meletakkan lapisan tipis yang merekat menyamping ke cincin padat yang telah didinginkan dan dicetak tepat sebelumnya di lapisan yang sama. Perekat menyamping ini menggunakan kekuatan tarik material dan pendinginan cepat untuk berhasil membangun bagian yang menggantung secara horizontal hingga tanpa struktur penyangga di bawahnya.
2. Antarmuka Pendukung Material Ganda yang Tidak Kompatibel (PLA/PETG)
Untuk pekerjaan industri yang membutuhkan permukaan halus dan toleransi ketat pada bagian yang menjorok secara horizontal, sistem multi-material (seperti pengubah material otomatis) menggunakan plastik yang tidak kompatibel untuk antarmuka pendukung.
Karena perbedaan polaritas kimia dan struktur molekuler, Asam Polilaktat (PLA) dan Polietilen Tereftalat Glikol (PETG) tidak terikat dengan baik saat dicetak bersama. Perangkat lunak pengiris (slicing software) memanfaatkan ketidakcocokan kimia ini dengan cara:
- Membuat struktur pendukung standar dan murah menggunakan bahan utama model (seperti PLA).
- Mencetak 2 hingga 3 “lapisan antarmuka” terakhir tepat di bawah permukaan bagian yang menjorok pada model menggunakan bahan yang tidak kompatibel (seperti PETG).
Metode ini memungkinkan slicer untuk mengatur jarak Z atas secara tepat. . Material model panas ditekan langsung ke antarmuka penyangga, memastikan lapisan pertama yang rata dan akurat. Setelah selesai, lapisan antarmuka PETG terlepas dengan mudah dari bagian PLA tanpa banyak usaha. Ini menghasilkan permukaan yang halus dan menghilangkan kebutuhan untuk pengamplasan atau pemrosesan lanjutan.
Teknik material ganda ini biasanya lebih baik daripada filamen yang larut dalam air (seperti PVA atau HIPS) di bengkel produksi. Filamen yang larut menyerap air dengan cepat, membutuhkan kotak pengering yang mahal agar tetap dapat digunakan, harganya lebih mahal, dan menghasilkan banyak limbah plastik (“kotoran sisa cetakan”) selama penggantian alat.
3. Panduan Parameter Penyetelan Overhang Dinamis
Tabel di bawah ini menunjukkan pengaturan pemotongan utama yang dibutuhkan untuk mencegah bagian yang menjorok curam melengkung:
| Parameter | Nilai Standar yang Direkomendasikan | Strategi Penyetelan Dinamis | Dampak pada Integritas Overhang |
| Kecepatan Dinding Overhang | \ | Mengurangi kecepatan hingga 50-60% dibandingkan dengan dinding bagian dalam standar. | Memberikan waktu pendinginan dan pembekuan yang cukup pada butiran hasil ekstrusi sebelum nosel lewat kembali. |
| Suhu Ekstrusi | Bahan-bahan kelas bawah (misalnya, | Turunkan suhu dengan | Meningkatkan ketebalan plastik (viskositas) dan membatasi kendur struktural akibat gravitasi. |
| Tinggi Lapisan | \ | Gunakan ketinggian lapisan variabel untuk membuat lapisan lebih tipis di zona yang menjorok. | Mengurangi ukuran langkah horizontal yang tidak didukung antara lapisan yang berurutan. |
| Kecepatan Kipas Pendingin | 100% (untuk PLA) | Nyalakan kipas pendingin tambahan dan kipas pendingin komponen hingga aliran maksimum. | Mempercepat perubahan dari cair menjadi padat, mengunci bentuk plastik pada tempatnya. |
| Keliling/Dinding | keliling | Atur slicer untuk mencetak dinding dari “Dalam ke Luar.” | Dinding bagian dalam berfungsi sebagai jangkar fisik untuk garis-garis atap luar. |
| Laju Aliran Jembatan | \ | Turunkan sedikit pengali ekstrusi untuk jalur penghubung. | Meregangkan sedikit untaian panas, menjaganya tetap kencang untuk mencegah kendur akibat gravitasi. |
VI. Studi Kasus Forum Profesional Terkemuka dan Solusi yang Berwibawa
Bagian ini membahas lima masalah paling umum terkait lapisan yang tidak didukung, kesalahan penentuan posisi awal (homing), dan pengaturan dukungan yang dibahas di forum manufaktur aditif profesional, beserta solusi praktis yang siap diterapkan di bengkel.
Pertanyaan 1: Bagaimana tim teknik dapat mengatasi masalah pembuatan support yang “mengambang” atau “di udara” pada slicer modern (Bambu Studio / OrcaSlicer)?
Jawaban Singkat: Kurangi diameter cabang penyangga menjadi 1,0 mm dan gandakan jarak antar cabang menjadi minimal 2,0 mm untuk mencegah tumpang tindihnya simpul pada lereng yang curam.
Kesalahan Pembuatan Slicer: Dukungan Pohon yang Dikoreksi:
[ Model Overhang ] [ Model Overhang ]
/ \ / \
(Mengapung) (Mengapung) (Batang diikat ke tempat tidur)
/ \ \
[Build Plate] [Build Plate] [Build Plate] [Build Plate]
Analisis Mendalam: Kesalahan ini terjadi karena konflik matematis antara pengaturan jarak cabang dan diameter cabang pada dinding miring. Ketika diameter cabang penyangga terlalu besar dibandingkan dengan jarak cabang, simpul matematis dari cabang pohon yang berdekatan tumpang tindih di berbagai lapisan. Pada permukaan miring atau vertikal, tumpang tindih ini menyebabkan perangkat lunak kehilangan jejak koordinat penyangga. Perangkat lunak mulai membangun akar cabang di udara alih-alih menambatkannya ke pelat pembuatan atau struktur batang bawah.
Perbaikan Terperinci:
- Kurangi Diameter Cabang: Atur diameter cabang menjadi sekitar
untuk mencegah tumpang tindih node pada bentuk yang detail.
- Tingkatkan Jarak Cabang: Atur jarak antar cabang minimal dua kali diameter cabang (seperti
) untuk memastikan adanya ruang yang cukup antara batang penyangga.
- Gaya Dukungan Sakelar: Ubah gaya penyangga menjadi “Ramping” atau “Hibrida” dan atur pola dasar menjadi “Persegi Panjang” dengan jarak tertentu.
untuk menjaga agar dinding penyangga yang tipis tetap stabil selama proses pencetakan.
Pertanyaan 2: Mengapa printer 3D modern dengan nozzle pengindera gaya (sel beban) gagal melakukan homing di udara dan menghasilkan “cetakan hantu”?
Jawaban Singkat: Tegangan filamen yang tinggi atau gesekan tabung pemandu menarik kepala alat ke atas, memicu sel beban lebih awal sebelum nosel menyentuh alas.
(Tegangan/Hambatan Filamen Menarik ke Atas)
^
|
[ Tool Head / Load Cell ]
|
v (Mengarah ke bawah)
===================[ Build Plate ]===================
Analisis Mendalam: Printer FDM modern (seperti Prusa MK4 dan Elegoo Centauri Carbon) menggunakan sel beban penginderaan gaya yang sensitif di kepala alat untuk mendeteksi kapan nosel menyentuh alas cetak. Ini memberikan mesin offset Z yang sempurna. Namun, terkadang terjadi “ghost homing,” di mana printer mengkalibrasi sumbu Z-nya terlalu tinggi dan mulai mencetak di udara.
Kegagalan ini berasal dari tegangan mekanis pada jalur filamen. Saat menggunakan gulungan filamen berat (seperti gulungan industri 5 kg) atau jika terdapat gesekan tinggi di dalam tabung pemandu PTFE, motor ekstruder harus menarik sangat keras untuk memasukkan plastik. Tegangan ini menarik kepala alat ke atas. Selama gerakan homing ke bawah, tegangan ini memicu sel beban yang sensitif lebih awal, sehingga mengelabui printer untuk mengira bahwa ia telah menyentuh alas cetak padahal nozzle masih melayang beberapa milimeter di udara.
Perbaikan Terperinci:
- Modifikasi Kode G: Sisipkan urutan retraksi ke dalam kode G awal Anda (seperti retraksi)
(dari filamen) tepat sebelum gerakan kembali ke posisi awal. Ini menarik filamen kembali dari zona lelehan panas dan menciptakan kelonggaran fisik pada saluran umpan.
- Instalasi Bowden Terbalik: Pasang tabung pemandu Bowden dengan panjang tetap yang dikencangkan dengan kuat di antara rangka printer dan saluran masuk ekstruder. Ini mencegah gaya umpan terdeteksi oleh sel beban selama kalibrasi.
Pertanyaan 3: Bagaimana cara mengoptimalkan penggunaan media pendukung yang larut dalam air dalam produksi B2B, dan apakah ada alternatif yang lebih hemat biaya?
Jawaban Singkat: Gunakan PLA standar untuk struktur pendukung utama dan gunakan PETG yang tidak kompatibel hanya untuk 2 hingga 3 lapisan antarmuka terakhir.
Penyangga Larut PVA (AMS): Antarmuka Material yang Tidak Kompatibel:
[ PLA Model Layer ] [ PLA Model Layer ]
(Pergantian alat yang sering) (Antarmuka PETG 2 lapis)
[ PVA Support Structure ] [ PLA Support Structure ]
(Limbah dan biaya tinggi) (Limbah rendah, mudah dibersihkan)
Analisis Mendalam: Dalam manufaktur otomatis, penggantian material pada printer satu nosel memerlukan pembersihan plastik lama dari hotend untuk mencegah pencampuran. Hal ini menghasilkan banyak limbah plastik (“kotoran pembersihan”). Selain itu, PVA sangat higroskopis; jika menyerap udara lembap, ia akan terdegradasi, menyebabkan kegagalan ekstrusi dan struktur pendukung yang lemah.
Perbaikan Terperinci:
- Standardisasi Antarmuka Pendukung yang Tidak Kompatibel: Cetak struktur pendukung utama menggunakan bahan utama Anda (seperti PLA) dan gunakan bahan yang tidak kompatibel (seperti PETG) hanya untuk 2 hingga 3 lapisan antarmuka terakhir.
- Minimalkan Perubahan Alat: Hal ini membatasi perubahan material pada lapisan transisi tepat di bawah permukaan model, sehingga secara drastis mengurangi limbah. Perbedaan kimia antara PLA dan PETG memungkinkan penyangga terlepas dengan bersih tanpa meninggalkan bekas, menawarkan hasil akhir yang halus dengan biaya yang jauh lebih rendah daripada penyangga yang larut.
Pertanyaan 4: Bagaimana algoritma slicer WaveOverhangs dapat dikonfigurasi untuk menghasilkan overhang 90 derajat tanpa penyangga?
Jawaban Singkat: Atur lebar ekstrusi perimeter gelombang menjadi 120-150% dari diameter nosel, kecepatan jatuh menjadi 15-25 mm/s, dan pertahankan pendinginan bagian pada 100%.
Analisis Mendalam: Algoritma WaveOverhangs (sebuah fork eksperimental dari OrcaSlicer) memungkinkan Anda mencetak overhang horizontal hingga tanpa struktur pendukung fisik. Namun, karena tidak memiliki profil bawaan, Anda harus mengkalibrasi pengaturan secara manual untuk memastikan fungsinya.
Alat ini menghasilkan jalur konsentris melengkung (gelombang muka) yang dimulai dari tepi padat dan bergerak keluar di udara terbuka. Setiap cincin baru harus merekat secara menyamping ke cincin yang telah didinginkan yang dicetak tepat sebelumnya pada lapisan yang sama. Jika pengaturannya salah, lingkaran plastik akan terpisah dan jatuh ke dalam ruang kosong.
Perbaikan Terperinci:
- Kalibrasi Lebar Ekstrusi: Atur lebar ekstrusi perimeter gelombang menjadi 120-150% dari diameter nosel. Ini meningkatkan area kontak samping antara cincin yang berdekatan.
- Optimalkan Kecepatan Cetak: Perlambat perimeter gelombang untuk
untuk memberi setiap cincin cukup waktu untuk mendingin dan mengeras sebelum jalur berikutnya lewat.
- Konfigurasi Aliran dan Pendinginan: Putar kipas pendingin bagian ke 100% dan sesuaikan laju aliran untuk menjaga tekanan ekstrusi tetap stabil. Ini mencegah filamen terseret atau terlepas dari titik jangkarnya.
Pertanyaan 5: Apa strategi desain dan pasca-pemrosesan yang paling efektif untuk meminimalkan bekas penyangga pada komponen B2B fungsional?
Jawaban Singkat: Tempatkan dinding dengan toleransi tinggi pada sumbu Z, gunakan antarmuka dengan kepadatan 100%, tunggu hingga benar-benar dingin, dan gunakan heat gun untuk memperbaiki bekas tegangan.
Analisis Mendalam: Dalam pembuatan prototipe fungsional, langkah-langkah pasca-pemrosesan seperti pengamplasan dan pengecatan meningkatkan biaya tenaga kerja. Ketika penyangga tidak dapat dihindari, Anda harus menggunakan desain cerdas dan trik pasca-pencetakan untuk mencegah kerusakan permukaan. Pengaturan penyangga standar memungkinkan plastik panas sedikit bercampur dengan struktur penyangga. Ketika Anda melepaskan penyangga, penyangga tersebut merusak serat pada permukaan model, meninggalkan bekas tekanan putih atau bintik-bintik kasar.
Perbaikan Terperinci:
- Optimasi Desain (DfAM): Arahkan model 3D Anda untuk menempatkan dinding-dinding penting dengan toleransi tinggi pada sumbu Z. Dinding vertikal secara alami tercetak dengan kualitas lebih tinggi dan tidak memerlukan struktur penyangga.
- Kepadatan Antarmuka Tinggi: Jika penyangga diperlukan, atur kepadatan antarmuka penyangga ke 100% dengan 2 hingga 3 lapisan antarmuka. Ini akan mendistribusikan berat model secara merata, mencegah kendur lokal dan mengurangi bekas permukaan.
- Pemrosesan Pasca-Terkontrol: Lepaskan penyangga hanya setelah hasil cetakan benar-benar dingin untuk mencegah plastik yang hangat dan lunak melengkung. Gunakan alat tangan khusus seperti tang runcing, alat cungkil, atau pahat kayu kecil untuk melepaskan penyangga dengan bersih.
- Peleburan Permukaan Termal: Untuk bagian PLA, arahkan pistol panas dengan cepat ke permukaan (sekitar
ke
). Hal ini sedikit melelehkan polimer permukaan, menyembunyikan garis lapisan dan menghilangkan bekas tekanan putih yang ditinggalkan oleh penyangga.
VII. Rencana Aksi Strategis untuk Prototyping Cepat dan Integrasi Produksi B2B
Bagi perusahaan pembuatan prototipe cepat B2B dan lini produksi otomatis yang ingin menurunkan biaya pasca-pemrosesan dan meningkatkan tingkat keberhasilan pencetakan, kami merekomendasikan langkah-langkah strategis berikut:
- Mengintegrasikan Pedoman DfAM ke dalam Alur Kerja CAD: Tetapkan aturan Desain untuk Manufaktur Aditif (DfAM) yang jelas di seluruh tim teknik Anda. Gunakan
Gunakan chamfer, fillet membulat, dan bentuk tetesan air mata yang menopang sendiri terlebih dahulu untuk lubang horizontal guna mengurangi kebutuhan penyangga secara keseluruhan.
- Implementasikan Antarmuka Pendukung Material Ganda: Untuk pekerjaan dengan presisi tinggi, gunakan pasangan material yang tidak kompatibel (seperti PLA dan PETG) pada mesin multi-nozzle atau mesin penggantian material otomatis. Atur celah Z penyangga Anda ke
untuk mendapatkan bagian yang menjorok dengan halus dan akurat yang dapat dilepas tanpa perlu diampelas.
- Tingkatkan Perangkat Keras Penentuan Arah dan Jalur Umpan: Pada jalur perakitan otomatis, pasang tabung pemandu Bowden dengan panjang tetap dan konfigurasikan urutan retraksi pra-homing dalam kode G Anda. Ini mencegah tegangan filamen memicu sel beban pengindera gaya terlalu dini, sehingga mencegah kegagalan “pencetakan hantu” di udara.
Gunakan SLS atau MJF untuk Geometri Kompleks: Untuk produksi massal komponen dengan saluran internal yang kompleks atau fitur tipis yang sulit ditopang atau dibersihkan, alihkan produksi dari FDM ke sistem powder-bed SLS atau MJF untuk memanfaatkan kemampuan penopang mandiri sistem tersebut.