

















Autore: Felix Lee | Amministratore delegato di Forgecise
Pubblicato: 28 luglio 2026
Argomento: Progettazione di leghe dedicate per la produzione additiva laser (LAM).
Table of Contents
Punti chiave da ricordare in breve:
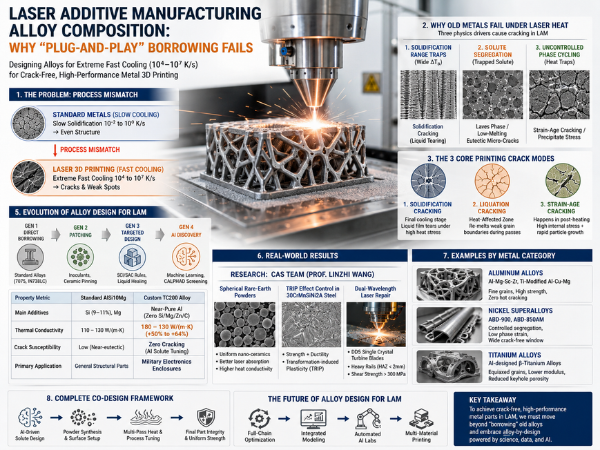
I metalli standard (come l’alluminio 7075 o le superleghe IN738) sono stati progettati per un raffreddamento lento (da 10⁻² a 10⁰ K/s). La stampa 3D laser raffredda il metallo estremamente rapidamente (da 10⁴ a 10⁷ K/s). La combinazione di metalli tradizionali con la stampa laser provoca crepe, punti deboli e una resistenza non uniforme. Per risolvere questo problema, è necessario progettare nuovi metalli specificamente realizzati per i processi di stampa laser.
1. Il problema dell’utilizzo di metalli vecchi nella stampa 3D
La produzione additiva laser (LAM), che comprende la fusione laser a letto di polvere (LPBF) e la deposizione di energia diretta (DED), ci permette di realizzare componenti metallici complessi strato dopo strato. Un laser fonde la polvere metallica per creare forme personalizzate che le fabbriche tradizionali non sono in grado di produrre facilmente.
Tuttavia, molti ingegneri commettono un errore fondamentale: Tentano di utilizzare metalli commerciali standard all’interno delle stampanti 3D.
Standard Metals (Slow Cooling)  ──>  Slow Solidification ($10^{-2} \text{ to } 10^0 \text{ K/s}$)  ──>  Even Structure
                                                               │
                                                    [ PROCESS MISMATCH ]
                                                               ▼
Laser 3D Printing (Fast Cooling) ──>  Extreme Fast Cooling ($10^4 \text{ to } 10^7 \text{ K/s}$)  ──>  Cracks & Weak Spots
La metallurgia tradizionale è come cottura lenta. I metalli destinati alla forgiatura o alla fusione si raffreddano lentamente. Questa lentezza permette agli elementi di mescolarsi uniformemente. D’altra parte, una piccola pozza laser in una stampante 3D agisce come frittura rapida. Genera velocità di raffreddamento elevatissime (da 10^4 a 10^7 K/s) e brusche variazioni di temperatura (da 10^4 a 10^6 K/m).
Se si utilizzano metalli standard nelle stampanti 3D, il pezzo spesso si deforma, si incrina o si rompe sotto sforzo. Dobbiamo smettere di rattoppare vecchi metalli e iniziare a creare leghe personalizzate progettate per la stampa laser.
2. Perché i metalli antichi si rompono sotto il calore del laser
Tre principali fattori fisici causano il cedimento dei metalli standard durante la stampa laser:
                  ┌─────────────────────────────────────────┐
                  │    LAM Melt Pool Physics                │
                  │ Cool: 10⁴-10⁷ K/s | Grad: 10⁴-10⁶ K/m   │
                  └────────────────────┬────────────────────┘
                                       │
         ┌─────────────────────────────┼─────────────────────────────┐
         ▼                             ▼                             ▼
┌──────────────────┐          ┌──────────────────┐          ┌──────────────────┐
│ Solidification   │          │ Solute           │          │ Uncontrolled     │
│ Range Traps      │          │ Segregation      │          │ Phase Cycling    │
│ (Wide ΔT_s)      │          │ (Trapped Solute) │          │ (Heat Traps)     │
└────────┬─────────┘          └────────┬─────────┘          └────────┬─────────┘
         │                             │                             │
         ▼                             ▼                             ▼
Solidification Cracking       Laves Phase / Low-Melting      Strain-Age Cracking /
(Liquid Tearing)               Eutectic Micro-Cracks         Precipitate Stress
2.1 Problema n. 1: Ampi intervalli di temperatura di congelamento
L’intervallo di solidificazione di una lega ($\Delta T_s = T_{\text{liquidus}} – T_{\text{solidus}}$) ci indica per quanto tempo essa rimane in uno stato misto liquido-solido durante il raffreddamento.
- Esempio di AlCuMg: Questa lega di alluminio solidifica in un ampio intervallo (da 534°C a 642°C). Nella fusione tradizionale, il metallo liquido riempie gli spazi vuoti raffreddandosi lentamente. Nella stampa LPBF, lunghi grani colonnari crescono rapidamente lungo il percorso di costruzione verticale. Man mano che il metallo si raffredda e si contrae, lo stress termico tira le sottili sacche di liquido tra i grani, lacerando il metallo.
- Perché le leghe di alluminio 7xxx e 6xxx si rompono? Le comuni leghe ad alta resistenza (come 7075, 7050, 6063 e 6061) si incrinano durante la stampa LPBF perché le loro ampie finestre di congelamento lasciano i film liquidi esposti a sollecitazioni per troppo tempo.
- Crepe nelle superleghe: Le superleghe di nichel ad alta resistenza (come l’IN738LC) contengono elevate quantità di alluminio e titanio (Al + Ti > 6% in peso). Questo ampio intervallo di solidificazione crea sacche di liquido a basso punto di fusione che si lacerano durante il raffreddamento rapido.
2.2 Problema n. 2: Segregazione chimica
La stampa laser raffredda il metallo così rapidamente che gli atomi rimangono intrappolati prima di potersi distribuire uniformemente:
- Deformazione reticolare: Le miscele solide sovradosate generano elevate tensioni interne, rendendo il metallo fragile.
- Punti deboli a basso punto di fusione: Gli elementi intrappolati si accumulano ai bordi dei grani, formando miscele a basso punto di fusione che si rifondono quando il laser ripassa nelle vicinanze.
- Aggregazione di materiali refrattari nei metalli di nichel: Elementi pesanti come Nb e Mo si separano negli spazi tra i grani. Formano fasi di Laves fragili e carburi duri che bloccano il flusso del metallo liquido e innescano piccole microfratture.
2.3 Problema n. 3: Ciclo termico involontario
Ogni volta che il laser aggiunge un nuovo strato, riscalda nuovamente gli strati sottostanti. Il metallo subisce un ciclo continuo di riscaldamento e raffreddamento rapidi.
- Indurimento non uniforme: Nelle leghe indurite da particelle minuscole (come le superleghe di nichel e le leghe Al-Zn-Mg-Cu), i ripetuti passaggi termici causano un invecchiamento eccessivo di alcune aree, mentre le aree vicine rimangono sotto-invecchiate.
- Fessurazione da invecchiamento per deformazione: Le tensioni interne si accumulano nel corso di centinaia di passaggi termici. Quando il pezzo viene successivamente sottoposto a trattamento termico, sotto tensione si formano rapidamente particelle dure di $\gamma$, che lacerano i bordi dei grani.
- Bassa tenacità: Un’elevata deformazione reticolare e lo stress termico residuo portano a un difetto comune: bassa resistenza agli urti e scarsa durata a fatica.
3. I 3 tipi di crepe nei metalli stampati in 3D
Per realizzare componenti privi di crepe, dobbiamo sapere come si formano le diverse tipologie di crepe:
| Tipo di crepa | Causa principale | Come accade | Metalli comunemente interessati |
|---|---|---|---|
| Fessurazione da solidificazione | Ampio $\Delta T_s$ + Elevato stress | Durante il raffreddamento finale, le pellicole liquide tra i grani si lacerano perché il liquido non riesce a fluire per riempire lo spazio vuoto. | Leghe di alluminio ad alta resistenza 7xxx/2xxx, IN738LC, CM247LC |
| Cracking di liquefazione | Rifusione dei confini deboli | I successivi passaggi del laser riscaldano nuovamente gli strati più vecchi; i punti a bassa temperatura di fusione si fondono di nuovo; la tensione li separa. | Leghe di Al fuse sottoposte a cicli termici elevati, superleghe di Ni |
| Fessurazione da invecchiamento per deformazione | Accumulo di stress + fasi intense e rapide | Le fasi successive al riscaldamento provocano una rapida crescita della fase gamma mentre lo stress interno è ancora elevato, rompendo la struttura. | Superleghe di nichel ad alto contenuto di Al+Ti (Al+Ti > 6% in peso) |
                       [ 3 Core Printing Crack Modes ]
                                   │
      ┌────────────────────────────┼────────────────────────────┐
      ▼                            ▼                            ▼
1. SOLIDIFICATION CRACKING   2. LIQUATION CRACKING        3. STRAIN-AGE CRACKING
   • Final cooling stage       • Heat-Affected Zone         • Happens in post-heating
   • Liquid film tears under     • Re-melts weak grain        • High internal stress +
     high heat stress            boundaries during passes       rapid particle growth
4. Perché la qualità della saldatura non è sinonimo di stampabilità
Molti ingegneri credono che Un buon metallo per saldatura è automaticamente adatto alla stampa 3D.. Questo è sbagliato per tre motivi:
- Numero e dimensione dei passaggi: La saldatura solitamente unisce due pezzi in una o due passate. La stampa 3D combina centinaia di migliaia di passaggi di saldatura microscopici nell’arco di molte ore.
- Accumulo di stress: Le tensioni residue nella saldatura rimangono localizzate. Nella stampa 3D, invece, le tensioni termiche si accumulano lungo l’intera altezza del pezzo.
- Impatto sulla qualità: Un punto difettoso in una giunzione di saldatura interessa solo una piccola cucitura. Nella stampa 3D, il metallo stampato è l’intero componente. I piccoli difetti indeboliscono l’intero prodotto.
5. Come si è evoluto il design delle leghe nel corso del tempo
Gli ingegneri hanno sviluppato la stampa 3D dei metalli attraverso quattro fasi:
Gen 1: Standard Metals (Old Forging/Casting Alloys: 7075, IN738)
  └──> Gen 2: "Patching" (Adding Powders & Ceramics: TiB₂, TiC, Zr/Si)
        └──> Gen 3: Targeted Alloys (SCI/SAC Math Rules, Liquid Healing)
              └──> Gen 4: AI & Data Discovery (Machine Learning + CALPHAD Software)
5.1 Seconda generazione: riparazione di vecchi metalli
Le soluzioni di seconda generazione tentano di riparare i metalli esistenti aggiungendo piccole quantità di ingredienti in tracce:
- Inoculanti: L’aggiunta di Ti e B all’alluminio crea particelle di $Al_3Ti$ e $TiB_2$. Queste particelle favoriscono la crescita di piccoli grani sferici anziché di grani colonnari lunghi e deboli. Nella stampa DED dell’alluminio Al7075, l’aggiunta di Zr/Si impedisce la formazione di crepe di grandi dimensioni.
- Fissaggio di particelle ceramiche: L’aggiunta di minuscole particelle ceramiche ($TiC$, $TiB_2$, $Y_2O_3$) blocca la crescita dei grani e mantiene la struttura fine.
- Svantaggi: Gli additivi ceramici possono agglomerarsi, reagire negativamente e rendere il metallo fragile se aggiunti in eccesso.
5.2 Terza generazione: leghe per la stampa 3D mirata
La terza generazione abbandona le vecchie formule e utilizza la fisica del raffreddamento rapido per costruire nuove leghe da zero:
- Riduzione degli intervalli di congelamento: La modifica dei rapporti tra gli elementi riduce il gap $\Delta T_s$. Ad esempio, l’aggiunta di silicio ad Al-Cu-Mg crea una miscela $Al\text{-}Si$ (punto di fusione $577^\circ\text{C}$) che fornisce ulteriore liquido per riempire gli spazi vuoti. Questo impedisce la formazione di crepe nell’AlSi10Mg.
- Formule di cracking: Gli ingegneri usano il Indice di fessurazione da solidificazione (SCI) E Fessurazione da invecchiamento per deformazione (SAC) regole per calcolare i rischi di frattura prima di realizzare le polveri. Gli scienziati hanno utilizzato queste regole per trasformare la superlega TMSL-1 soggetta a frattura in TMSL-2, raggiungendo una resistenza alla trazione di 1195 MPa E 35,1% allungamento senza crepe.
- Liquidi autoriparanti: Progettare leghe in modo che contengano una piccola quantità di liquido proprio nel momento in cui congelano permette al liquido di riempire automaticamente le piccole crepe da ritiro. Nelle leghe Al-Ce, le miscele di $\alpha\text{-Al} + \text{Al}_3\text{CeCu}$ sopprimono la formazione di crepe.
- Modelli di non equilibrio: I moderni strumenti matematici calcolano come gli elementi si dividono ($k_v$) a velocità di raffreddamento elevate, invece di affidarsi a diagrammi di fase statici.
| Generazione | Approccio principale | Metodi chiave | Esempi comuni |
|---|---|---|---|
| Generazione 1 | Prestito diretto | Utilizza formule di equilibrio standard | Norma 7075, IN738LC (elevata frequenza di rottura) |
| Gen 2 | Riparazione | Inoculanti, perni ceramici | Al7075 + Zr/Si, alluminio con aggiunta di TiC |
| Generazione 3 | Progettazione mirata | Regole matematiche SCI/SAC, guarigione liquida | Superlega TMSL-2, AlCuMg modificato con Ti |
| Gen 4 | Scoperta dell’IA | Apprendimento automatico, screening CALPHAD | TC200 Alluminio ad alta resistenza termica, titanio beta a prova di buco della serratura |
5.3 Quarta generazione: intelligenza artificiale e scoperta basata sui dati
Gen-4 utilizza intelligenza artificiale, apprendimento automatico e software termodinamico per analizzare milioni di potenziali miscele di metalli:
- Bilancio multi-proprietà: I modelli di intelligenza artificiale analizzano i dati relativi a composizione, parametri di processo, struttura e resistenza per ottimizzare contemporaneamente conduttività, duttilità e resistenza alle crepe.
- Test rapidi: La combinazione dei calcoli CALPHAD con la miscelazione automatizzata delle polveri riduce i tempi di sviluppo dei metalli da anni a mesi.
6. Applicazioni nel mondo reale e risultati scientifici
6.1 Caso di studio industriale: Sichuan Zenglong New Material Technology Co., Ltd.
La Sichuan Zenglong New Material Technology Co., Ltd. è stata fondata nel settembre 2021 nella Nuova Area di Gaozhu, nella provincia di Chuan-Yu. L’azienda gestisce una struttura di ricerca e sviluppo di 5.000 metri quadrati con un team di ricerca di 25 persone e detentrice di 20 brevetti.
[ Sichuan Zenglong "366" Framework ]
  ├── 3 Metal Base Systems (Iron-based, Aluminum-based, Nickel/Titanium/Cobalt/Copper-based)
  ├── 6 Key Product Lines (Includes TC200, A100, 18Ni300, 4J32, 4J36)
  └── 6 Industry Focus Sectors (Military, Petrochemical, 3C, Aviation, Space, Auto/Motorcycle)
In Luglio 2026, dopo revisioni di esperti e valutazioni di fabbrica, Sichuan Zenglong è stato nominato Guangan Piattaforma pilota per la produzione additiva di nuovi materiali tramite calcolo basato sull’intelligenza artificiale, fungendo da centro regionale per i materiali per la stampa 3D.
Custodia innovativa: lega di alluminio ad alta resistenza termica TC200.
L’alluminio standard LPBF (AlSi10Mg) si stampa facilmente, ma la sua conduttività termica è bassa (circa 110-130 W/(m·K)) e la sua resistenza alla trazione è moderata (350-450 MPa). Stampare alluminio puro per ottenere un’elevata conduttività termica non è possibile perché riflette la luce laser e si crepa facilmente.
Utilizzando una piattaforma di intelligenza artificiale che combina CALPHAD ad alta produttività E algoritmi genetici multi-obiettivo, Sichuan Zenglong ha creato TC200:
- Composizione: Formulazione di alluminio quasi puro contenente Nessun elemento Si, Mg, Zn o C.
- Prestazione: Dà un Aumento della conduttività termica dal 50% al 64%. su AlSi10Mg durante la stampa completamente priva di crepe.
- Utilizzo: Stampato con successo su grandi contenitori termici e sistemi di controllo termico per uso militare, che hanno superato i test del cliente.
| Metrica della proprietà | AlSi10Mg standard | Cerchi in lega TC200 personalizzati |
|---|---|---|
| Principali additivi | Si (9-11%), Mg | Alluminio quasi puro (zero Si/Mg/Zn/C) |
| Conduttività termica | 110 – 130 W/(m·K) | 180 – 210 W/(m·K) (+50% a +64%) |
| suscettibilità alle crepe | Basso (quasi eutettico) | Zero Cracking (ottimizzazione del soluto tramite IA) |
| Applicazione principale | Parti strutturali generali | Contenitori per apparecchiature elettroniche militari |
Altri successi industriali:
- Acciai ad alta resistenza: Impostazioni di processo ottimizzate per A100 E 18Ni300 Acciai maraging ad altissima resistenza, che raggiungono elevati valori di prestazioni meccaniche.
- Leghe a bassa dilatazione termica: Variazioni fisse dell’espansione termica nelle leghe Invar (4J32 E 4J36collegando direttamente i rapporti tra i metalli ai coefficienti di espansione per una produzione stabile.
- Quadro di riferimento “366” per la ricerca e sviluppo: Copre 3 principali basi metalliche, 6 linee di prodotto chiave e 6 settori principali (militare, petrolchimico, elettronica 3C, aviazione, aerospaziale, automobilistico/motociclistico), producendo oltre 60 formule di polveri sferiche.
6.2 Caso di studio di ricerca: Team CAS (Prof.ssa Linzhi Wang)
Il team della Prof.ssa Linzhi Wang Presso il Chongqing Green and Intelligent Technology Institute dell’Accademia Cinese delle Scienze (CAS), dove il Prof. Wang lavora come vicedirettore del Chongqing 3D Engineering Technology Center e come formatore senior certificato in IA, l’intelligenza artificiale viene utilizzata per progettare polveri, ottimizzare i processi e riparare componenti.
                          [ CAS Prof. Linzhi Wang's Team ]
                                         │
     ┌───────────────────────────────────┼───────────────────────────────────┐
     ▼                                   ▼                                   ▼
Spherical Rare-Earth Powders        TRIP Effect Microstructure Control  Dual-Wavelength Laser Repair
• Uniform surface nano-ceramics     • 30CrMnSiNi2A Steel LPBF tuning    • DD5 Single Crystal LPBF
• Better laser energy absorption    • Combined strength and stretch      • Heavy Rails DED (HAZ < 2mm)
• Higher heat conductivity           boosts                             • Shear strength > 300 MPa
- Polveri composite personalizzate: Abbiamo creato polveri nanocomposite sferiche di terre rare con particelle ceramiche in superficie. Questa configurazione migliora l’assorbimento del laser e il trasferimento di calore nel bagno di fusione.
- Regolazione dell’effetto TRIP: Collegamenti disaccoppiati processo-microstruttura nella stampa LPBF di 30CrMnSiNi2A acciaio, utilizzando la plasticità indotta dalla trasformazione (TRIP) per aumentare contemporaneamente la resistenza e la capacità di allungamento.
- Riparazioni con laser a doppia lunghezza d’onda:
- Pale della turbina: cavo coassiale utilizzato riparazione del letto di polvere con laser a doppia lunghezza d’onda sulle pale della turbina monocristallina DD5.
- Binari ferroviari pesanti: È stata applicata la riparazione DED a doppia lunghezza d’onda ai binari dei treni pesanti, riducendo la zona termicamente alterata (HAZ) a inferiore a 2 mm e riducendo di dieci volte il rischio di innesco di crepe.
- Valvole ad alta pressione: È stato utilizzato il rivestimento laser per ricostruire le superfici di tenuta sui corpi valvola del collettore ad alta pressione, raggiungendo resistenze al taglio del legame superiori a 300 MPa.
- Standard e premi: Ha guidato la definizione di uno standard per i test sulle polveri, ha collaborato alla stesura di due standard per la stampa 3D nel settore petrolchimico e ha ottenuto una certificazione MIIT per la riparazione delle pale delle turbine.
7. Esempi per categoria di metallo
7.1 Leghe di alluminio
- Linea di base: La lega AlSi10Mg si stampa facilmente grazie alla sua rete di silicio quasi eutettica, ma la sua resistenza alla trazione raggiunge un massimo di circa 350-450 MPa.
- Sistemi personalizzati ad alta resistenza:
- Leghe Al-Mg-Sc-Zr: Si formano minuscole particelle di $Al_3(Sc, Zr)$ durante i cicli di riscaldamento laser, ottenendo grani fini e resistenze alla trazione superiori a 550 MPa.
- Al-Cu-Mg modificato con Ti: Aggiunge particelle di $Al_3Ti$ e regola i rapporti tra gli elementi per prevenire completamente il tearing a caldo.
7.2 Superleghe a base di nichel
- Linea di base: Le superleghe più vecchie (IN738LC, CM247LC) si crepano durante la stampa a causa degli elevati livelli di Al+Ti.
- Soluzione personalizzata: IL Lega progettata su misura (ABD) il metodo riequilibra i livelli di Al, Ti, Co, Ta e W per fare ABD-900 E ABD-850AM. Queste composizioni personalizzate limitano la separazione degli elementi e riducono la deformazione di fase durante il raffreddamento, creando ampie finestre di stampa prive di crepe.
7.3 Leghe di titanio
- Linea di base: La lega Ti-6Al-4V è ampiamente utilizzata, ma il suo processo di fusione produce grani colonnari grossolani e strutture irregolari.
- Soluzione personalizzata: $\beta$ progettato tramite MLleghe di titanio aggiungere elementi disciolti che creano strutture granulari arrotondate e si adattano alla rigidità dell’osso umano meglio del Ti-6Al-4V commerciale, riducendo al contempo i rischi di porosità a buco di serratura.
8. Riepilogo e cosa succederà dopo
       [ Complete Co-Design Framework ]
┌──────────────────────────────────────────────┐
│        AI-Driven Solute Design (Gen 4)        │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Powder Synthesis & Surface Setup             │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Multi-Pass Heat & Process Tuning             │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Final Part Integrity & Uniform Strength      │
└──────────────────────────────────────────────┘
Punti principali
- I metalli standard non funzionano: I metalli destinati alla fusione lenta non possono sopportare velocità di raffreddamento comprese tra $10^4\text{ e 10^7 \text{ K/s}$ senza formare difetti.
- La saldabilità non è sinonimo di stampabilità: Le regole di saldatura a passaggio singolo non riescono a prevedere i risultati della stampa 3D a passaggi multipli.
- Il cambiamento di design: La progettazione delle leghe si sta evolvendo dalla “presa in prestito” della prima generazione e dalla “riparazione” della seconda, alla “progettazione mirata” della terza generazione e alla “scoperta tramite intelligenza artificiale” della quarta.
- Regole di controllo delle crepe: Strumenti come le formule SCI e SAC ci aiutano a realizzare leghe prive di crepe.
- Risultati concreti: Team industriali come Sichuan Zenglong e ricercatori come il team del Prof. Linzhi Wang presso l’Accademia Cinese delle Scienze (CAS) dimostrano che la combinazione di intelligenza artificiale, CALPHAD e ottimizzazione dei processi porta a componenti metallici di qualità superiore.
Cosa succederà dopo?
- Ottimizzazione dell’intera catena: In futuro, le ricerche sulle leghe combineranno in un unico ciclo la fisica delle polveri, il comportamento del bagno di fusione laser, i cicli termici e le fasi successive al riscaldamento.
- Simulazioni al computer: Il software mapperà l’intero percorso: $\text{Impostazioni di processo} \rightarrow \text{Cronologia termica} \rightarrow \text{Microstruttura} \rightarrow \text{Resistenza del pezzo}$.
- Laboratori di intelligenza artificiale automatizzati: I laboratori a guida autonoma produrranno, stamperanno, testeranno e valuteranno automaticamente le formule metalliche, riducendo i tempi di sviluppo da anni a giorni.
- Stampa multimateriale: I progetti futuri combineranno diverse composizioni metalliche all’interno di un unico componente stampato.
9. Domande frequenti (FAQ)
D1: Perché le leghe di alluminio standard ad alta resistenza (come la 7075) si crepano durante la stampa 3D LPBF?
UN: L’alluminio 7075 standard ha un ampio intervallo di temperatura di congelamento progettato per la forgiatura lenta. Durante la stampa LPBF, il rapido raffreddamento (10^4-10^7 K/s) e le brusche variazioni di temperatura lasciano sottili pellicole liquide tra i grani in crescita. Man mano che il metallo si raffredda e si contrae, lo stress termico separa queste pellicole liquide non supportate, causando cricche a caldo.
D2: Qual è la principale differenza tra saldabilità e stampabilità?
UN: La saldabilità misura la resistenza di un metallo a un singolo passaggio termico in una piccola area. La stampabilità misura la resistenza di un metallo a centinaia di migliaia di passaggi termici sovrapposti, in cui le sollecitazioni si accumulano sull’intero volume del pezzo finale.
D3: In che modo l’intelligenza artificiale aiuta a progettare leghe personalizzate per la stampa 3D?
UN: Gli strumenti di intelligenza artificiale combinano database termodinamici, calcoli matematici per il raffreddamento rapido e modelli di apprendimento automatico addestrati su dati di prova. Analizzano milioni di miscele metalliche per trovare composizioni con intervalli di congelamento ristretti, buon flusso del liquido, bassa separazione degli elementi e alta resistenza, senza bisogno di mesi di prove ed errori di fusione.
Riferimenti
- Song, B., Zhang, J., Zhang, Y., et al. Progressi della ricerca nella progettazione di materiali per la produzione additiva laser di metalli. Acta Metallurgica Sinica, 2023, 59(1): 1-15.
- Liu, Z., et al. Progettazione di leghe per la produzione additiva mediante fusione laser a letto di polvere: una revisione critica. Rivista internazionale di produzione estrema, 2024, 6(2): 29-63.
- Liu, T., Tan, C., et al. Paradigmi di progettazione delle leghe nella produzione additiva: una nuova era di innovazione dei materiali. Rivista internazionale di produzione estrema, 2026, 8(3).
- Sviluppo di una superlega a base di nichel esente da cricche a caldo per la fusione laser a letto di polvere tramite ottimizzazione della composizione.. Rivista di ricerca e tecnologia dei materiali, 2025.
- Un modello quantitativo per determinare il contenuto di Ti per la lega AlCuMg priva di crepe nella fusione laser a letto di polvere.. Rivista dei processi di produzione, 2024.
- Progressi nel meccanismo di fessurazione e nella progettazione antifessurazione di superleghe a base di nichel rinforzate con fase gamma mediante fusione laser selettiva. Acta Metallurgica Sinica, 2023, 59(1).
- Sichuan Zenglong New Material Technology Co., Ltd. Calcolo basato sull’IA, nuovo materiale, piattaforma pilota per la produzione additiva, rapporto tecnico, 2026.
- Sichuan Zenglong New Material Technology Co., Ltd. Specifiche del materiale della lega di alluminio ad alta conducibilità termica TC200, 2025.
- Istituto di Tecnologia Verde e Intelligente di Chongqing, Accademia Cinese delle Scienze (Team del Prof. Linzhi Wangs). Riparazione di pale di turbina in superlega monocristallina mediante letto di polvere laser coassiale a doppia lunghezza d’onda.. Rivista di leghe e composti, 2025.
- Istituto di tecnologie verdi e intelligenti di Chongqing, Accademia cinese delle scienze (Team del Prof. Linzhi Wangs). Controllo dei parametri del processo LPBF dell’effetto TRIP nell’acciaio 30CrMnSiNi2A.. Rivista internazionale di ricerca sul ferro e sull’acciaio, 2026.