

















Torna alla produzione dei componenti
Scritto da Felix Lee, CEO di Forgecise
Ultimo aggiornamento: agosto 2026
Table of Contents
A cosa serve l’elettroerosione a filo nella produzione additiva di metalli?
L’elettroerosione a filo (Wire Electrical Discharge Machining, o WEDM) è un metodo di taglio di precisione utilizzato dopo la stampa 3D di metalli per rimuovere le piastre di costruzione, separare le strutture di supporto e tagliare profili precisi. A differenza della lavorazione tradizionale, l’elettroerosione a filo rimuove il materiale tramite scariche elettriche anziché mediante forza di taglio fisica, risultando quindi adatta per componenti sottoposti a sollecitazioni, realizzati con processi SLM e DED.
Punti chiave in breve
- L’elettroerosione a filo è ampiamente utilizzata nella post-elaborazione della produzione additiva di metalli.
- Consente di rimuovere le parti stampate dalle piastre di costruzione con un basso rischio di deformazione.
- L’elettroerosione a filo lento offre una maggiore precisione e una migliore qualità superficiale rispetto all’elettroerosione a filo veloce.
- Il controllo dello strato di rifusione è necessario per i componenti sensibili alla fatica.
- La sequenza di taglio, le impostazioni della macchina e i registri di controllo qualità determinano la qualità finale del pezzo.
La produzione additiva di metalli ha rivoluzionato il modo in cui gli ingegneri realizzano componenti metallici complessi. Processi come la fusione laser selettiva (SLM) e la deposizione di energia diretta (DED) consentono ai produttori di creare strutture leggere, design ottimizzati e parti difficili da realizzare con i metodi tradizionali.
Tuttavia, la stampa è solo l’inizio.
Dopo che un componente metallico esce dalla stampante, gli ingegneri devono ancora rimuovere la piastra di costruzione, tagliare i supporti, rifinire le superfici e preparare il componente per la lavorazione finale o l’ispezione.
Questa fase può determinare se una parte viene approvata o meno.
Un componente in titanio stampato può presentare un’eccellente geometria interna, ma metodi di taglio errati possono introdurre distorsioni, danni superficiali o un rilascio indesiderato delle tensioni.
Ecco perché l’elettroerosione a filo è diventata un processo importante nella produzione additiva di metalli.
Cos’è l’elettroerosione a filo e come funziona?
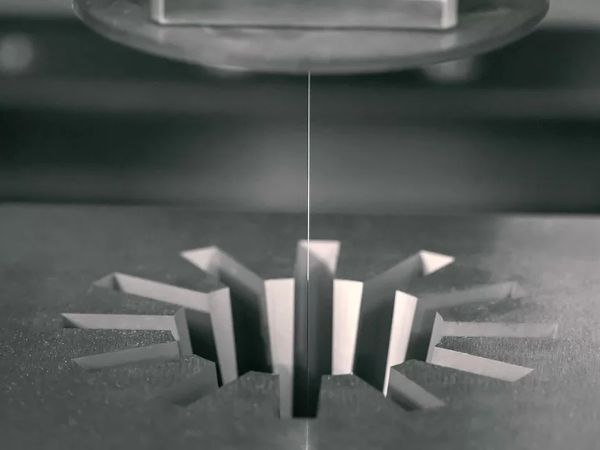
L’elettroerosione a filo utilizza un sottile filo metallico in movimento come elettrodo per rimuovere materiale tramite una scarica elettrica controllata.
Il processo non utilizza un utensile da taglio tradizionale.
La macchina, invece, crea migliaia di piccole scintille elettriche tra il filo e il pezzo in lavorazione. Ogni scintilla produce un intenso calore localizzato, fondendo una piccolissima quantità di materiale. Il sistema CNC controlla il movimento del filo e crea il percorso di taglio richiesto.
Il processo di base comprende:
- Un filo metallico è posizionato vicino al pezzo in lavorazione.
- Viene applicata una tensione elettrica pulsata.
- Tra il filo e la parte metallica si formano delle scintille.
- L’alta temperatura rimuove il materiale per erosione.
- Il sistema CNC guida il filo lungo il percorso programmato.
I fili per elettrodi più comuni includono:
- Filo di ottone
- filo rivestito di zinco
- filo di molibdeno
Il fluido di lavoro dipende dal sistema di elettroerosione a filo:
- L’elettroerosione a filo lento utilizza normalmente acqua deionizzata.
- L’elettroerosione a filo veloce utilizza comunemente fluidi in emulsione.
Poiché il processo non genera praticamente alcuna forza di taglio meccanica, l’elettroerosione a filo è ideale per la produzione additiva di componenti metallici che presentano tensioni residue.
Perché l’elettroerosione a filo è adatta per la stampa 3D di componenti metallici?
Il vantaggio principale dell’elettroerosione a filo è semplice:
Taglia senza esercitare pressione sul pezzo.
La lavorazione meccanica tradizionale crea forze di taglio in grado di spostare pareti sottili, rilasciare tensioni o danneggiare strutture fragili. I componenti realizzati con la manifattura additiva di metalli spesso presentano tensioni interne a causa dei ripetuti cicli di riscaldamento e raffreddamento durante la stampa.
L’elettroerosione a filo riduce questi problemi perché:
- Non vi è alcuna pressione di taglio diretta.
- È possibile lavorare materiali duri.
- Le pareti sottili hanno meno probabilità di deformarsi.
- Le leghe ad alta resistenza possono essere lavorate meccanicamente.
Ad esempio, una sottile staffa in lega di titanio stampata con SLM potrebbe spostarsi durante la fresatura perché il materiale è già sottoposto a stress. L’elettroerosione a filo può separare il pezzo mantenendo più stabile la forma originale.
Come viene utilizzata l’elettroerosione a filo nella post-elaborazione della produzione additiva di metalli?
L’elettroerosione a filo ha diverse importanti applicazioni dopo la stampa su metallo.
Rimozione dei componenti dalla piastra di costruzione
Uno degli utilizzi più comuni è la separazione delle parti stampate dalla piattaforma di costruzione.
I componenti realizzati con le tecnologie SLM e DED vengono solitamente fissati a un substrato metallico durante la stampa. Al termine della stampa, gli ingegneri devono rimuovere il pezzo senza danneggiare la geometria finale.
L’elettroerosione a filo può tagliare:
- Realizzare collegamenti delle piastre
- Produzione di linguette
- Connessioni di supporto
I vantaggi includono:
- Influenza termica bassa
- separazione accurata
- Deformazione ridotta
- Migliore controllo delle costose parti metalliche
Per i componenti aerospaziali e medicali, questo metodo di separazione controllata è spesso preferito.
Rimozione di strutture di supporto complesse
La rimozione dei sostegni può risultare difficile quando le strutture sono grandi, profonde o situate in aree ristrette.
L’elettroerosione a filo può rimuovere:
- Grandi blocchi di supporto
- Aree di supporto difficilmente accessibili
- Sezioni stampate in eccesso
- Scanalature e profili di precisione
Ciò lo rende utile per:
- Componenti a parete sottile
- Strutture a sbalzo
- Geometrie complesse stampate
Quali sono i limiti dell’elettroerosione a filo?
L’elettroerosione a filo è potente, ma non sostituisce ogni processo di lavorazione meccanica.
È ideale per:
- Attraverso il taglio
- Taglio del profilo
- separazione delle parti
- Lavorazione di precisione dei contorni
Tuttavia, l’elettroerosione a filo non può sostituire la lavorazione CNC per:
- Cavità interne chiuse
- Superfici tridimensionali complesse
- Operazioni di modellazione 3D complete
Un errore comune in produzione è quello di chiedere alla macchina a elettroerosione a filo di eseguire una lavorazione progettata per la lavorazione CNC.
Un flusso di lavoro migliore è il seguente:
Elettroerosione a filo → separazione e preparazione del contorno
Lavorazione CNC → geometria finale e superfici di precisione
Elettroerosione a filo lento vs elettroerosione a filo veloce: quale è la migliore?
Esistono due approcci principali all’elettroerosione a filo utilizzati nella produzione.
| Caratteristica | Elettroerosione a filo lento | Elettroerosione a filo rapido |
|---|---|---|
| Movimento del filo | direzione singola | filo riciclato ad alta velocità |
| Uso del filo | Nuovo filo usato una volta | Filo riutilizzato |
| Precisione | Più alto | Inferiore |
| Qualità della superficie | Meglio | Più ruvido |
| Costo | Più alto | Inferiore |
| Applicazione principale | Componenti di precisione | Taglio grezzo |
Elettroerosione a filo lento (LS-WEDM)
L’elettroerosione a filo lento è l’opzione preferita per la produzione additiva di componenti metallici di alto valore.
Prestazioni tipiche:
- La precisione può raggiungere circa ±0,005 mm.
- La rugosità superficiale può raggiungere valori Ra inferiori a 1,6 μm.
- La finitura di precisione può raggiungere circa Ra 0,8 μm.
- Lo spessore dello strato rifuso è generalmente inferiore.
Viene comunemente utilizzato per:
- Componenti aerospaziali
- Componenti in lega di titanio
- Componenti in superlega a base di nichel
- Applicazioni di ingegneria di precisione
Elettroerosione a filo veloce (HS-WEDM)
L’elettroerosione a filo rapido utilizza un filo che si muove velocemente ed è riciclabile.
I suoi vantaggi sono:
- Velocità di taglio più elevata
- Minori costi operativi
I suoi limiti includono:
- Minore precisione
- Finitura superficiale più ruvida
- Maggiore usura dei fili
Viene comunemente utilizzato per:
- Rimozione del supporto
- Taglio grezzo
- Applicazioni degli utensili
Quali parametri dell’elettroerosione a filo influenzano la qualità del taglio?
La qualità della lavorazione a elettroerosione a filo dipende da diverse impostazioni della macchina che lavorano in sinergia. Un errato bilanciamento può causare una finitura superficiale scadente, strati di rifusione spessi, un taglio instabile o persino la rottura del pezzo.
I parametri principali includono:
- Durata dell’impulso
- intervallo di pulsazione
- Corrente di picco
- Velocità del filo
- Tensione del filo
- Conduttività del fluido di lavoro
- Temperatura del fluido di lavoro
Queste impostazioni controllano tre risultati importanti:
- velocità di taglio
- Qualità della superficie
- livello di danno termico
Un taglio più veloce non è sempre sinonimo di un taglio migliore.
Nella produzione di componenti metallici tramite manifattura additiva, in particolare quelli per il settore aerospaziale, le condizioni della superficie sono spesso più importanti della velocità di taglio.
In che modo l’energia impulsiva e la corrente influenzano i risultati dell’elettroerosione a filo?
L’energia elettrica di ogni scarica influisce direttamente sulla superficie finale.
Impostazioni di energia più elevate consentono una rimozione più rapida del materiale, ma generano anche più calore.
Il taglio ad alta energia può causare:
- Superfici più ruvide
- Strati di rifusione più spessi
- Zone di calore più ampie (HAZ)
- Rischio più elevato di microfratture
Impostazioni di risparmio energetico inferiori creano:
- Migliore finitura superficiale
- Effetti termici minori
- Spessore ridotto dello strato rifuso
Per le leghe di titanio e le superleghe a base di nichel, il controllo dell’energia del singolo impulso è particolarmente importante.
Questi materiali sono ampiamente utilizzati nel settore aerospaziale perché offrono elevata resistenza meccanica e termica. Tuttavia, le loro proprietà li rendono anche sensibili a stimoli termici incontrollati.
Un processo di elettroerosione a filo corretto deve bilanciare:
Velocità di rimozione del materiale + Integrità della superficie + Controllo termico
Cos’è lo strato di rifusione EDM e perché è importante?
Lo strato rifuso è un sottile strato fuso e risolidificato che rimane sulla superficie di taglio dopo la lavorazione EDM.
Durante ogni scarica elettrica, una piccola area del materiale si fonde. Parte di questo materiale fuso viene rimosso dal fluido di lavoro, mentre il materiale rimanente si raffredda rapidamente e forma un nuovo strato superficiale.
Questo nuovo strato è diverso dal materiale originale.
Per i componenti industriali generici, un piccolo strato di materiale rifuso può essere accettabile.
Per i componenti sensibili alla fatica, come le parti dei motori aerospaziali, può diventare un problema serio.
I possibili rischi includono:
- Microfratture
- Struttura superficiale differente
- Riduzione delle prestazioni dovute all’affaticamento
- Minore affidabilità a lungo termine
Questo è uno dei motivi per cui i produttori aerospaziali prestano molta attenzione alla qualità della superficie ottenuta con la lavorazione a elettroerosione a filo.
Come possono gli ingegneri ridurre i problemi relativi allo strato di rifusione?
Per controllare lo strato rifuso vengono utilizzati diversi metodi.
Passaggi di taglio multipli
Un metodo comune è:
Taglio grezzo → Taglio di finitura fine
Il primo taglio rimuove rapidamente la maggior parte del materiale.
Le fasi di finitura utilizzano una minore quantità di energia elettrica per migliorare la superficie e rimuovere il materiale danneggiato.
Energia di scarica inferiore
Ridurre l’energia pulsata aiuta a creare:
- Strati di rifusione più sottili
- Zone a minore temperatura
- Migliore qualità della superficie
Trattamenti superficiali aggiuntivi
A seconda dei requisiti del componente, gli ingegneri possono utilizzare:
- Sabbiatura
- Lucidatura elettrochimica
- Macinazione chimica
Per i componenti soggetti a fatica, lo strato rifuso deve essere incluso nel piano di controllo qualità della produzione.
Gli ingegneri possono utilizzare l’analisi metallografica per confermare le condizioni della superficie.
Un requisito superficiale comune per i componenti di precisione è:
Ra ≤1,6 μm
Come possono gli ingegneri prevenire la deformazione del filo durante l’elettroerosione?
Le tensioni residue rappresentano una delle maggiori sfide nella lavorazione di componenti metallici mediante manifattura additiva.
Durante la stampa SLM e DED, il materiale subisce ripetuti cicli di riscaldamento e raffreddamento. Questi cicli termici creano tensioni interne all’interno del componente.
Quando il materiale viene rimosso, questa tensione può rilasciarsi e modificare la forma del pezzo.
Un errore comune è quello di tagliare prima il profilo esterno.
Questo rimuove il supporto troppo presto e permette al pezzo di muoversi.
Qual è la sequenza corretta per il taglio a elettroerosione a filo?
Un approccio più sicuro è:
Passaggio 1:
Mantenere la connessione tra il pezzo e il piano di costruzione.
Passaggio 2:
Eseguire prima i tagli interni di precisione.
Passo 3:
Nella fase finale, rimuovere il collegamento di supporto rimanente.
Questo metodo riduce il rilascio improvviso dello stress.
Altri metodi utili includono:
- Percorsi di taglio simmetrici
- Taglio del segmento
- Strategie di taglio
- Modifiche temporanee a sostegno
Per componenti di grandi dimensioni a parete sottile, gli ingegneri possono utilizzare anche:
- Riempimento in lega a basso punto di fusione
- Strutture di supporto temporanee speciali
Prima del taglio, la valutazione delle condizioni di stress può migliorare il processo.
I metodi più comuni includono:
- Misurazione delle tensioni residue
- analisi di simulazione
Cosa dovrebbero considerare gli ingegneri prima di utilizzare l’elettroerosione a filo?
Il successo dell’elettroerosione a filo spesso inizia prima ancora che la macchina avvii il taglio.
La progettazione preliminare, le condizioni della macchina e la pianificazione del processo influiscono tutte sul risultato.
Come devono essere progettati i fori di ingresso e i punti di partenza dei cavi?
L’elettroerosione a filo richiede un foro iniziale perché il filo dell’elettrodo deve entrare nel pezzo in lavorazione.
Nel caso di profili chiusi, il filo non può semplicemente partire dall’esterno senza lasciare segni o danneggiare la superficie.
Una buona pratica di progettazione include:
- Aggiunta di fori di ingresso per i fili durante la preparazione del componente
- Praticare fori in aree non funzionali
- Iniziare i tagli allontanandosi dalle superfici visibili
- Evitare angoli acuti durante la partenza
Per la produzione additiva, ciò significa che la pianificazione dell’elettroerosione a filo dovrebbe iniziare durante la fase di progettazione, non dopo la stampa.
In che modo le attrezzature e i materiali di consumo influenzano la qualità dell’elettroerosione a filo?
La stabilità della macchina ha un effetto diretto sulla precisione.
Tra i fattori importanti figurano:
Diametro del filo dell’elettrodo
I diametri dei fili più comuni sono:
0,1–0,3 mm
I fili più sottili possono migliorare la precisione, ma sono più facili da rompere.
Sistema di tensione e guida del filo
Una tensione del filo inadeguata o guide usurate possono causare:
- Vibrazione del filo
- Scarsa precisione
- Segni superficiali
È necessaria una manutenzione regolare per:
- Guide per fili
- Sistemi di trasporto a filo
- Sistemi di posizionamento delle macchine
Controllo del fluido di lavoro
La qualità del fluido di lavoro influisce sulla stabilità dello scarico.
Tra i controlli importanti figurano:
- Conduttività
- Precisione di filtrazione
- Controllo della temperatura
Per elettroerosione a filo lenta:
- È necessario mantenere la qualità dell’acqua deionizzata.
- La temperatura dell’acqua influisce sulla stabilità dimensionale.
Quali sono i requisiti di sicurezza e ambientali applicabili all’elettroerosione a filo?
L’elettroerosione a filo utilizza sistemi di alimentazione a impulsi ad alta tensione, pertanto è necessario un adeguato controllo di sicurezza.
Le principali pratiche di sicurezza includono:
Messa a terra elettrica adeguata
Protezione dai sistemi ad alta tensione
Gestione sicura dei fluidi di lavoro
Prevenzione degli incendi in prossimità di scintille e detriti incandescenti
Protezione dai pericoli derivanti da fili rotti
I fluidi di lavoro possono causare irritazione cutanea, in particolare i fluidi a base di emulsione utilizzati in alcuni sistemi di elettroerosione a filo rapido.
Operators should use:
- ventilazione adeguata
- Dispositivi di protezione individuale
- Procedure di manipolazione sicura
Anche la gestione dei rifiuti è importante.
Le particelle metalliche, i filtri e i fluidi usati devono essere classificati e gestiti in conformità con le normative ambientali locali.
Come funziona l’elettroerosione a filo con le macchine CNC?
L’elettroerosione a filo e la lavorazione CNC non sono tecnologie concorrenti.
Risolvono diversi problemi di produzione.
Un tipico flusso di lavoro di post-elaborazione nella produzione additiva di metalli è il seguente:
Stampa 3D in metallo
↓
separazione della piastra di costruzione per elettroerosione a filo
↓
Riduzione dello stress o trattamento termico
↓
Lavorazione di precisione CNC
↓
Trattamento superficiale
↓
Marcatura laser
↓
Ispezione finale
Che cosa fa l’elettroerosione a filo?
L’elettroerosione a filo è principalmente responsabile di:
- Rimozione dei componenti dalle piastre di costruzione
- Taglio delle strutture di supporto
- Creazione di profili di precisione grezzi
- Riduzione dello stress meccanico durante la separazione
Che cosa fa la lavorazione CNC?
La lavorazione CNC è responsabile di:
- Precisione dimensionale finale
- Superfici 3D complesse
- aree di fissaggio di sicurezza
- Regolazione finale della geometria
Un errore comune in produzione è quello di utilizzare la lavorazione CNC troppo presto su un pezzo stampato sottoposto a sollecitazioni.
Il pezzo potrebbe spostarsi durante la lavorazione, creando problemi dimensionali.
Un approccio migliore è:
Separare prima → Controllo dello stress → Caratteristiche finali della macchina
Parametri EDM a filo consigliati per la produzione di componenti metallici tramite manifattura additiva
I valori seguenti sono da intendersi come riferimenti generali e devono essere confermati tramite prove meccaniche.
| Parametro | Intervallo tipico |
|---|---|
| diametro del filo | 0,1–0,3 mm |
| Filo EDM a bassa velocità | 0,2–0,25 mm |
| Indennità di finitura | 0,02–0,05 mm |
| Finitura superficiale | Ra 0,8–1,6 μm |
Per leghe di titanio e superleghe a base di nichel:
- Controllare attentamente l’energia di scarica.
- Evitare un apporto termico eccessivo.
- Verificare i parametri tramite prove di taglio.
Ogni processo produttivo dovrebbe avere una scheda parametrica documentata.
Problemi comuni e soluzioni per l’elettroerosione a filo
| Problema | Possibile causa | Soluzione |
|---|---|---|
| Errore di dimensione | Compensazione o calibrazione della macchina errate | Verificare l’accuratezza della macchina e aggiornare la compensazione |
| Linee o segni superficiali | Scarica instabile o vibrazione del filo | Regolare le impostazioni elettriche e la stabilità del filo |
| spesso strato rifuso | eccessivo apporto energetico | Aggiungere passaggi di finitura e ridurre l’energia dell’impulso |
| Rottura del filo | Tensione insufficiente, guide usurate, problemi di fluidi | Verificare il sistema di cablaggio e le condizioni di funzionamento. |
| Deformazione della parte | Sequenza di taglio errata | Modificare l’ordine di taglio e migliorare il controllo dello stress. |
Come si devono ispezionare i pezzi tagliati con elettroerosione a filo dopo il taglio?
L’ispezione è un passaggio finale importante prima di trasferire i componenti alla fase di produzione successiva.
Un processo di ispezione adeguato dovrebbe includere:
Misurazione della dimensione critica
Ispezione della rugosità superficiale
Valutazione dello strato rifuso
Ispezione delle microfratture
Conferma della condizione di stress
Per i componenti aerospaziali e quelli sensibili alla fatica, la documentazione di produzione deve includere:
- Numero macchina
- Informazioni sul lotto di cablaggio
- Parametri di taglio
- Risultati dell’ispezione
Questi registri supportano la tracciabilità e il controllo dei processi.
Lista di controllo qualità per l’elettroerosione a filo
Prima di approvare un componente finito, gli ingegneri devono confermare:
È stato selezionato il tipo di filo corretto.
Sequenza di taglio rivista
Stress residuo considerato
Strato rifuso controllato
La finitura superficiale soddisfa i requisiti
Dimensioni verificate
Registrazione dei processi completata
Domande frequenti sull’elettroerosione a filo per la produzione additiva di metalli
È possibile tagliare componenti in lega di titanio realizzati con la manifattura additiva mediante elettroerosione a filo?
Sì. L’elettroerosione a filo è comunemente utilizzata per i componenti in lega di titanio prodotti tramite stampa 3D di metalli, poiché rimuove il materiale senza l’impiego di forti forze di taglio meccaniche. Tuttavia, gli ingegneri devono controllare l’energia elettrica per evitare la formazione eccessiva di zone termicamente alterate e di strati di rifusione.
Le leghe di titanio come la Ti-6Al-4V sono difficili da lavorare con utensili tradizionali a causa della loro resistenza e della bassa conduttività termica. L’elettroerosione a filo offre un’alternativa controllata, soprattutto per pezzi con pareti sottili o strutture di supporto complesse.
L’elettroerosione a filo danneggia le parti metalliche stampate in 3D?
L’elettroerosione a filo non crea danni meccanici come gli utensili da taglio tradizionali, ma può generare uno strato di rifusione sulla superficie di taglio. Questo strato deve essere controllato quando il componente richiede elevate prestazioni in termini di resistenza alla fatica.
Per i componenti aerospaziali critici, i produttori utilizzano spesso passaggi di finitura, trattamenti superficiali e metodi di ispezione come l’analisi metallografica per confermare la qualità della superficie.
Perché l’elettroerosione a filo lento è preferibile per i componenti aerospaziali?
L’elettroerosione a filo lento offre maggiore precisione, una migliore finitura superficiale e un controllo più accurato dello strato rifuso, risultando adatta alla produzione additiva di componenti metallici di precisione per il settore aerospaziale.
Sebbene costi di più rispetto all’elettroerosione a filo rapido, la qualità superiore è spesso necessaria per i componenti in cui sono richieste affidabilità e precisione dimensionale.
Come possono gli ingegneri ridurre la deformazione del filo nella lavorazione EDM?
Gli ingegneri riducono la deformazione controllando la sequenza di taglio, mantenendo collegamenti temporanei, bilanciando il rilascio delle tensioni e verificando le tensioni residue prima della lavorazione.
L’errore più grande è quello di rilasciare troppa tensione troppo presto. Un piano di taglio controllato aiuta a mantenere la geometria di stampa originale.
L’elettroerosione a filo può sostituire la lavorazione CNC?
No. L’elettroerosione a filo e la lavorazione CNC lavorano insieme. L’elettroerosione a filo è ideale per la separazione e il taglio di profili, mentre la lavorazione CNC crea superfici 3D finali e caratteristiche di precisione.
L’utilizzo di entrambi i processi nell’ordine corretto crea un flusso di lavoro di produzione additiva di metalli più affidabile.
Informazioni sull’autore
Felix Lee
Amministratore delegato presso Forgecise
Felix Lee è l’amministratore delegato di ForgeciseSi concentra su soluzioni di produzione avanzate, flussi di lavoro di produzione industriale e applicazioni ingegneristiche. Il suo lavoro spazia dalla produzione additiva di metalli ai processi di lavorazione di precisione, fino ad approcci pratici per connettere la produzione digitale con le reali esigenze produttive.
Il suo focus tecnico comprende il miglioramento dei processi produttivi, l’affidabilità della produzione e l’utilizzo di metodi di lavorazione avanzati per i componenti metallici di nuova generazione.
Ultimo aggiornamento: agosto 2026
Disclaimer tecnico
Questo articolo è fornito a scopo didattico e di riferimento tecnico. I parametri dell’elettroerosione a filo devono essere sempre convalidati in base alle specifiche della macchina, alle proprietà del materiale, ai requisiti di produzione e alle procedure di sicurezza. I risultati effettivi possono variare a seconda dell’attrezzatura, delle condizioni del materiale e dell’ambiente di produzione.