

















最終更新日:2026年8月7日
執筆者:フェリックス・リー(CEO) Forgecise
金属3Dプリンティングにおける粉末除去(脱粉とも呼ばれる)は、SLMおよびLPBF部品から、熱処理、機械加工、圧力試験、または最終使用の前に、緩んだ粉末や付着した粉末を除去する工程です。主な方法としては、タッピング、振動、ガス吹き付け、真空吸引、研磨材を用いた流体加工、超音波洗浄、自動洗浄システムなどがあります。
Table of Contents
要約
- 熱処理および機械加工の前に、粉末を除去してください。
- 振動は、表面や浅い空洞に対して最も効果を発揮します。
- パルスガス、真空、および特注の治具は、内部流路の洗浄に役立ちます。
- チタン、アルミニウム、マグネシウムの粉末は、厳密な火力および酸素制御が必要である。
- 重要な部品については、流量試験、ボアスコープ検査、X線検査、CTスキャン、重量測定、またはサンプル切断が必要となる。
3Dプリントされた金属部品は、見た目はきれいでも、内部に深刻な問題を抱えている可能性がある。
内部に多数の湾曲した通路を持つ熱交換器を想像してみてください。外見は問題なさそうです。両方の通路開口部も詰まっていないように見えます。しかし、曲がり部分の奥には粉状の物質が詰まっています。熱処理中に、この粉状の物質が固まって硬い塊になることがあります。
印刷は良好かもしれない。それでも部品は故障する。
そのため、粉体除去は単なる清掃作業ではありません。印刷工程と熱処理、機械加工、検査、そして最終承認を結びつける重要な工程なのです。
金属製の3Dプリント部品から粉末を除去する必要があるのはなぜですか?
粉末は必ず除去しなければなりません。なぜなら、溶融していない金属片が表面や内部の隠れた部分に残っていることが多いからです。もしそこに残っていると、流路を塞いだり、工具を損傷したり、機器を汚染したり、試験結果を変えたり、作業員を危険にさらしたり、火災や爆発のリスクを高めたりする可能性があります。
残留粉末が内部に閉じ込められることがよくあります。
- 閉鎖または部分的に閉鎖された空洞
- コンフォーマル冷却チャネル
- 格子構造
- サンドイッチパネルとセルラーコア
- 深い溝
- 盲穴
- 長く湾曲した通路
- チャネルサイズが変化する領域
問題は後々さらに悪化する可能性がある。
熱処理中に、粉末状の材料が焼結して硬い塊になることがあります。機械加工中に、粉末が剥がれ落ちて工具や加工面を傷つける可能性があり、切削油を汚染する恐れもあります。
圧力試験や流量試験中に、混入した粉末が流路を塞ぎ、誤った結果を引き起こす可能性があります。正常な部品が不良品のように見える場合もあります。また、実際の詰まりは、部品が実際に使用されるまで気づかれないこともあります。
微細な金属粉末には、別の危険性も伴います。粒子が小さいため表面積が大きくなり、アルミニウム、チタン、マグネシウムなどの金属粉末は、粉塵、酸素、そして発火源が接触すると、燃焼したり爆発したりする可能性があります。
粉末除去は、品質管理と安全確保の両方の工程である。
金属3Dプリント部品から粉末を除去するにはどのような方法がありますか?
主な方法は、タッピング、振動、ガス吹き付け、真空吸引、回転タンブリング、研磨流体加工、超音波洗浄、湿式洗浄などである。複雑な部品のほとんどは、複数の方法を順番に用いる必要がある。
タッピングと機械的振動はどのように作用するのか?
手動でのタッピングと振動を利用して、粉塵を放出する。
作業者はゴムハンマーで部品を軽く叩くことがあります。また、部品を振動台に載せて、開口部や浅い空洞から粉塵を落とすこともできます。
産業用振動システムでは、以下のものが使用される場合があります。
- 数十ヘルツから数百ヘルツの周波数
- 振動力の調整が可能
- 時間指定のクリーニングサイクル
- 多角度傾斜
- 部品の回転
この方法は低コストで、歯の表面、開いたポケット、単純な空洞の清掃に有効です。多くの場合、最初の清掃手順として用いられます。
それには明確な限界がある。
粉末は、盲穴、狭い曲がり部、格子節点、内部デッドゾーンなどに閉じ込められる可能性があります。また、薄肉部品は強い振動によって曲がったり損傷したりする可能性があるため、低力設定が必要です。
ガス吹き込みと真空吸引はどのように機能するのですか?
ガス吹き込み方式では、清浄で乾燥した油分を含まないガスをノズルを通して空洞または通路に送り込みます。真空ノズルは、そこから出てくる粉末を回収します。
深い盲孔の場合、作業者は送風と吸引を切り替えることができます。長いコンフォーマルチャネルの場合、専用の治具をチャネル開口部に接続し、パルス状のガスを経路全体に送り込むことができます。
パルスガスは、以下の場所に梱包された粉末を緩めることができます。
- 急カーブ
- 狭い区間
- チャネル交差点
- 急激なサイズ変化
- 行き止まり
一般的な設定例は以下のとおりです。
- 真空収集による定常ガス流
- 送風・吸引サイクル
- パルス状のガス流
- 清掃中の部品回転
- カスタムチャンネルアダプター
- 負圧チャンバー内部の清掃
圧縮空気は一部の承認された工程で使用できますが、乾燥していて油分が含まれていないものでなければなりません。
反応性の高い粉末は、より慎重な取り扱いが必要です。チタン、アルミニウム、マグネシウムの粉末は、酸素への曝露と発火リスクを低減するために、アルゴンなどの不活性ガスを使用する必要がある場合があります。
ガスは、合金の種類、粉末の状態、機械のセットアップ、および現場の安全計画に適合している必要があります。反応性粉末には、適切な検討なしに通常の圧縮空気を吹き付けてはなりません。
回転式タンブリング加工と研磨流体加工はどのような場合に使用されるのか?
回転ドラムは、多数の小型部品を同時に洗浄できる。ドラムが回転すると、部品が動き、位置が変わり、粉塵が放出される。
粉末の除去を助けるために、セラミックなどの承認されたろ材を添加してもよい。部品同士が衝突したり、エッジが損傷したり、絡まったり、ろ材の残留物が付着したりする可能性があるため、工程は厳密に管理する必要がある。
研磨流体加工(AFM)は、異なる方法で機能します。
AFMは、内部通路に粘度の高い研磨材を押し込む。この研磨材は、挟まった粉末を吸い出すと同時に、通路の壁面を滑らかにする。
AFMは以下の用途に適しています:
- 形状適合型冷却インサート
- 長く湾曲した水路
- 小さな内部通路
- 内部表面の平滑化が必要な部品
主な懸念事項は、残留研磨材です。AFM処理後は、部品を洗浄し、点検する必要があります。溝内に研磨材が残っていると、ある種類の残留物が別の種類の残留物に置き換わるだけです。
超音波洗浄や湿式洗浄で粉塵は除去できますか?
超音波洗浄は、液体中の微細な気泡を利用して、細かい部分や内面から粉末状の汚れを浮き上がらせる洗浄方法です。液体に浸すことができる小型で精密な部品や高価な部品の洗浄に適しています。
洗浄液は金属の種類によって異なります。
水は一部の素材には有効な場合があります。酸化しやすい金属の場合は、認可された溶剤、無水エタノール、またはその他の水以外の洗浄剤が必要になる場合があります。
湿式洗浄には、液体が閉じ込められるという別のリスクが伴います。
部品は完全に乾燥させる必要があり、多くの場合、真空乾燥機を使用します。ブラインドキャビティ内に液体が残っていると、腐食の原因になったり、熱処理に影響を与えたり、後々品質上の問題を引き起こしたりする可能性があります。
チタン部品は、湿式加工によっては水素を吸収する可能性があるため、特に注意が必要です。状況によっては、水素損傷のリスクが高まる可能性があります。
超音波洗浄は、一般的な洗浄工程としてではなく、試験済みの材料処理プロセスとして扱うべきである。
内部通路の清掃が難しいのはなぜですか?
内部流路は幅がわずか2~6mm、長さが数百ミリメートルにも及ぶ場合があり、急なカーブを描いていたり、部分的に閉じていたりするため、清掃が困難です。粉末は、曲がり角、行き止まり、格子点、交差点、急な流路変化箇所などに詰まりやすいのです。
最良の解決策は設計段階から始まる。
部品設計によって粉体除去を容易にするにはどうすればよいか?
デザイナーは、以下の方法で粉体除去を容易にすることができます。
- 一時的な排水口または通気口を追加する
- 後で穴を塞いだり、溶接したり、機械加工で取り除いたりできる場所に穴を開ける。
- 急激なチャネルサイズの変更を避ける
- 行き止まりを減らす
- 粉末が排出される明確な経路を確保する
- 可能な限り開口部を下向きにする
- 印刷方向を選択する際に重力を使用する
- 印刷前に清掃箇所を確認する
小さな排水穴を設けることで、工程が一つ増えるかもしれない。しかし、高価な部品の不良品を防ぐことにもつながるだろう。
これは、熱交換器、航空宇宙用燃料ノズル、タービン部品、格子構造、およびコンフォーマル冷却インサートにとって重要です。狭い流路が良好な出口経路なしにプリントされると、洗浄の選択肢が限られてしまいます。
長い流路や曲線状の流路はどのように清掃されるのですか?
長い内部経路の場合、多くの場合、流路開口部を密閉する特注の治具が必要になります。その後、システムは通路にパルス状のガスを送り込み、同時に真空ポンプで出口から粉末を回収します。
部品は複数の角度に回転させることもできます。
工業用ボアスコープは、目視可能な部分を検査できます。ただし、すべての曲がり角の向こう側を常に確認できるとは限らないため、重要な部品については流量試験や圧力損失試験も必要となる場合があります。
流路の両端は開いているように見えても、中央部分には粉末が溜まっている場合があります。カメラでは問題が特定できない場合でも、流量テストを行えば問題箇所を見つけることができます。
粉末除去作業ステーションではどのような機器が使用されますか?
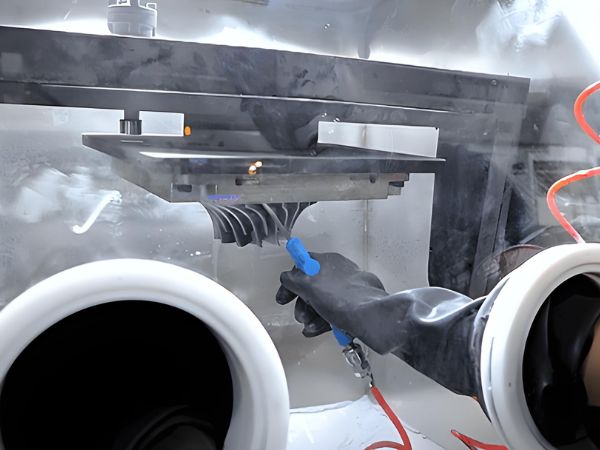
粉塵除去作業ステーションは、清掃、粉塵制御、ろ過、粉塵回収、作業員保護といった機能を統合した装置です。その役割は、粉塵が室内に拡散することなく除去することです。
現代の駅には以下のようなものが含まれる場合がある。
- 密閉されたグローブボックスまたは負圧エンクロージャー
- タッピングツールと振動ツール
- 多軸部品回転
- ガスノズル
- 真空吸引
- 密閉式火薬管
- 粉末容器
- HEPAフィルターとULPAフィルター
- 火花検出
- 静電気接地とボンディング
- 酸素モニタリング
- 不活性ガス保護
- 防爆仕様の電気部品
機器は、ATEX規格またはその他の地域の粉塵爆発規制を満たす必要がある場合もあります。
乾式または湿式ブラストは、表面の粉塵や軽く付着した粒子を除去できます。これは表面処理であり、深部や密閉された溝を確実に洗浄することはできません。
回収された金属粉末はどのように取り扱うべきか?
回収した粉末は、再利用する前に、選別、ふるい分け、検査、ラベル付け、追跡を行う必要があります。見た目がきれいだからといって、そのままプリンターに戻してはなりません。
粉末は以下のように分類できます。
- 新粉末
- 回収された粉末
- 承認済み混合粉末
- 汚れた粉末または不良品
回収された粉末は、塊や異物を取り除くためにふるいにかけられることがあります。また、以下の検査が必要になる場合もあります。
- 粒子サイズ
- 酸素濃度
- 流動性
- 水分
- 異物
- 繰り返し加熱することによって引き起こされる変化
会社の規定によっては、回収した粉末を新しい粉末と混合することが認められている場合があります。ただし、工程規定には、古い粉末の混合比率が30%までといった制限が定められている場合もあります。
その数字はあくまで一例です。すべての合金、プリンター、工場に当てはまる規則ではありません。
各企業は、試験と承認プロセスを通じて独自の制限値を設定しなければならない。
印刷基準を満たさなくなった粉末は、許可されている場合は、より要求の低い用途に使用することができます。それ以外の場合は、廃棄物処理工程に回してください。
粉末の各バッチは、スクリーニング記録、試験結果、混合比率、プリンターのビルド、および部品記録にリンクされている必要があります。
粉体除去作業中に必要な安全対策は何ですか?
金属粉末は、吸入、皮膚接触、静電気、火災、爆発などの危険性を生じさせる可能性があります。安全対策は、合金の種類、粒子サイズ、設備、作業場所、作業方法に合わせて調整する必要があります。
安全な設置には以下が含まれるべきです。
- 密閉型粉体取扱設備
- 局所排気
- 負圧洗浄
- 接地およびボンディングされた機器
- 火気厳禁
- 危険な電気工具は使用しないでください
- 反応性粉末の酸素制御
- 密封粉末コレクション
- 承認された清掃方法
- 緊急時の手順書
粉塵濃度は、地域の作業員曝露限度値以下、かつ粉末の爆発限界値を十分に下回るように維持する必要がある。
あらゆる金属粉体に対して安全な粉塵濃度の基準値は存在しません。結果は、合金の種類、粒子の形状、粒子の大きさ、空気の流れ、および試験方法によって異なります。
労働者保護には以下が含まれる場合があります。
- 適切な防塵マスク
- N95、KN95、P3、またはその他の承認済みフィルター
- 安全ゴーグル
- 保護手袋
- 帯電防止服
- 帯電防止靴
適切な呼吸用保護具は、安全データシート(SDS)と現場のリスク評価に基づいて決定されます。あるニッケルまたはチタン加工プロセスで使用されたマスクが、別のプロセスでは適切でない場合があります。
職場では、安全データシートをすぐに取り出せる場所に保管すべきである。従業員は訓練を受け、緊急時訓練に参加すべきである。
金属粉末火災には、認可された乾燥消火剤または計画された不活性ガス消火システムが必要です。反応性金属火災には、材料安全計画で明確に許可されている場合を除き、水を使用してはいけません。
粉体除去はどのように確認されますか?
部品は目視検査のみで合格とすべきではない。隠れた通路については、作業員が見えない場所にある粉末を検出できる洗浄基準と試験方法を文書化する必要がある。
一般的なチェック項目は以下のとおりです。
- 流量試験
- 圧力降下試験
- 工業用ボアスコープ検査
- X線検査
- CTスキャン
- 洗浄前後の重量チェック
- サンプル部品を切り開く
流量と圧力の測定結果は、設計値または承認済みのサンプル部品と比較することができます。
ボアスコープは目視できる空洞の検査に役立ちます。X線やCTスキャンは隠れた粉末を検出できますが、結果は壁の厚さ、金属の種類、部品の形状、スキャン品質、粉末の量によって異なります。
重量チェックは工程管理を支援するのに役立ちますが、重量だけではすべての通路が詰まっていないことを証明することはできません。小さな粉末状の栓が、総重量をほとんど変化させずに重要な通路を塞いでしまう可能性があるからです。
重要な航空宇宙部品については、洗浄プロセスが有効であることを証明するために、サンプルを切り出す必要がある場合がある。
プロセスルールには以下のように記載する必要があります。
- どのテストを使用するか
- 合格と不合格の限界
- どのくらいの頻度で検査するか
- どの部分をより詳しく点検する必要があるか
- 再検査が必要な場合
- 誰がその部分をリリースできるか
- どのレコードを保存する必要があるか
「見た目がきれい」であることと、「清掃基準を満たしている」ことは同じではありません。
粉末除去はいつ行うべきか?
粉末除去は通常、熱処理および機械加工の前に行うべきである。洗浄記録と試験結果が合格するまで、部品は次の工程に進めてはならない。
部品内部に残った粉末は、次のような影響を与える可能性があります。
- 熱処理中に硬い塊に融合する
- 加工中に工具の上に落下する
- 刃先を傷つける
- 冷却水を汚染する
- 圧力ラインをブロックする
- ブロック冷却チャネル
- 誤った検査結果を引き起こす
引き継ぎ記録には以下を含める必要があります。
- 部品番号
- 合金
- 粉末バッチ
- 洗浄方法
- 清掃用具
- メイン設定
- オペレーターまたは機械ID
- 検査結果
- リリース状況
明確なプロセスゲートを使用する必要があります。
粉体除去に合格 → 清浄度チェック済み → 部品出荷。
自動化は粉末除去工程をどのように変えているのか?
航空宇宙産業や医療機器工場では、手作業による洗浄から自動洗浄セルへの移行が進んでいる。ロボットが部品を保持して回転させながら、複数のステーションで振動、ガス、真空、検査などの処理が行われる。
自動化システムには以下が含まれる場合があります。
- ロボットハンドリング
- 多位置振動
- プログラムされたガスサイクル
- 真空吸引
- 多軸回転
- カメラ検査
- 保存された部分レシピ
- 粉末回収記録
- 洗浄テスト結果
- MESトラッキング
- 部分レベルの履歴
コンフォーマルクーリング金型製造工場では、独自のフロー・スルー装置とAFM装置を使用する場合があります。
多種多様な部品を少量生産する工場では、本格的なロボットセルは必ずしも必要ではないかもしれません。柔軟な治具、文書化された作業手順、テスト済みの設定、そして再現性のある検査の方が、より良い選択肢となる可能性があります。
目標は自動化そのものではない。目標は、記録を残しながら繰り返し実施できる清掃作業を実現することである。
使用済みの粉末洗剤や洗浄液はどのように処分すべきですか?
汚れた粉末、古い粉末、ふるい残渣、使用済みフィルター、ブラスト材、洗浄液、溶剤は、管理された廃棄物処理工程に投入しなければなりません。これらは通常のゴミや排水溝に流してはなりません。
チタン粉末やアルミニウム粉末は、輸送前に湿潤処理、安定化処理、または不活性化処理が必要となる場合があります。一部の金属は水と反応して水素を放出する可能性があるため、この工程は承認された方法に従って行う必要があります。
ニッケル系粉末やその他の重金属粉末は、地域の法律や物質の内容に基づいて、有害廃棄物または管理対象産業廃棄物として分類される場合があります。
廃棄物記録には以下を含める必要があります。
- 金属または合金タイプ
- 粉末の量
- 却下理由
- 治療方法
- 保管方法
- 廃棄物区分
- 廃棄物処理会社
- 転送記録
この最終工程で金属積層造形プロセスが完了します。また、安全性、環境記録、部品のトレーサビリティも確保されます。
推奨される粉末除去手順は何ですか?
管理されたワークフローは、部品レビューから始まり、署名済みのリリースで終了します。
- 合金、形状、チャネル、空洞、格子構造、および薄壁について検討する。
- 筐体、ガス、換気、接地、個人用保護具(PPE)、および収集システムを選択してください。
- 重力、叩き、振動、回転を利用して、表面の緩んだ粉塵を取り除きます。
- ガス、掃除機、特注の器具、送風吸引サイクルを用いて内部を清掃する。
- 承認されている場合は、タンブリング、AFM、超音波洗浄、湿式洗浄、またはブラスト処理を使用してください。
- 回収した粉末を収集、選別、ふるい分け、検査し、ラベルを貼付する。
- 流量、圧力、ボアスコープ、X線、CTスキャン、重量測定、またはサンプル切断によって部品を検査する。
- 部品を乾燥させ、液体や研磨剤の残留物を取り除いてください。
- クリーニング設定とテスト結果を保存してください。
- 熱処理、機械加工、または試験のために部品を解放する。
- 粉末および液体廃棄物は、承認された廃棄処理手順に従って処理してください。
金属3Dプリンティングにおける粉末除去に関するよくある質問
金属3Dプリンティングにおける粉末除去は、部品の形状、合金の種類、チャネルサイズ、安全上のリスク、および最終的な清浄度要件によって異なります。単純な部品であれば、振動洗浄と真空洗浄だけで済む場合もあります。一方、長いチャネル、格子構造、または密閉領域を持つ部品では、特注治具、パルスガス、特殊な洗浄、および複数の検査方法が必要となることがよくあります。
金属積層造形における脱粉とは何ですか?
脱粉とは、造形物の表面、空洞、格子、内部チャネルから未溶融の金属粉末を除去する工程です。通常、熱処理や機械加工の前に行われます。この工程では、振動、ガス流、真空、回転、AFM、超音波洗浄、または湿式洗浄などが用いられます。
圧縮空気で金属製の3Dプリント部品はすべて洗浄できるのか?
いいえ。圧縮空気は、承認された材料および構成であれば使用可能ですが、乾燥していて油分を含まないものでなければなりません。チタン、アルミニウム、マグネシウムの粉末には、不活性ガスと酸素の制御が必要になる場合があります。ガスの選択は、粉末の安全データシート(SDS)および工場の安全計画に従ってください。
サンドブラストで内部の溝を洗浄できますか?
サンドブラストは、表面の洗浄や、軽く付着した粉塵の除去に効果的です。しかし、深く湾曲した狭い溝や、閉じた溝には適していません。これらの形状の場合、通常はガス流、真空、AFM、超音波洗浄、回転、または特注の流体治具が必要となります。
回収された金属粉末は再利用できますか?
はい、ただし、スクリーニング、テスト、承認、および完全な追跡が完了した後に限ります。粉末は、粒度、酸素濃度、流動性、水分、および汚れについて検査が必要になる場合があります。新品の粉末と再生粉末を混合する場合は、その合金とプリンターに関する社内規定に従う必要があります。
工場はどのようにして水路が清潔であることを証明できるのでしょうか?
工場では、流量試験、圧力降下試験、ボアスコープ検査、X線検査、CTスキャン、重量検査、サンプル切断などの検査方法を用いる場合があります。重要な部品は、複数の検査方法を組み合わせる必要がある場合が多いです。適切な検査方法と合格基準値は、生産開始前に工程規則に明記しておく必要があります。
金属粉末除去は製造工程として扱う必要がある
印刷が完了したからといって、部品が完成したとは限りません。
粉末が除去され、廃棄物が処理され、流路の状態が確認され、結果が記録された時点で準備完了となります。
単純な部品であれば、振動洗浄と真空洗浄だけで済むかもしれません。一方、燃料ノズル、医療機器部品、熱交換器、またはコンフォーマル冷却インサートなどには、パルス式不活性ガス処理、特注治具、CTスキャン、流量試験、およびMES記録が必要となる場合があります。
洗浄方法は部品によって異なります。
基本的なルールは変わらない。
清掃する。点検する。記録する。そして次のステップに進む。
著者について
フェリックス・リーはCEOです Forgecise。 彼は金属積層造形、粉末の取り扱い、後処理、内部チャネルの洗浄、および生産品質について執筆している。
著者: フェリックス・リー
役割: CEO Forgecise
公開日: 2026年8月7日
最終更新日: 2026年8月7日
技術レビュー担当者: まだ割り当てられていません
安全に関するお知らせ: この記事は一般的な情報提供のみを目的としています。金属粉末のリスクは、合金の種類、粒径、機械、ガス、室内環境、および地域の法令によって異なります。粉末の安全データシート(SDS)、作業場規則、防火計画、環境規則、および現場リスク評価に従ってください。
情報源
- 米国労働安全衛生局、「可燃性粉塵:爆発の危険性」。2026年8月7日アクセス。
- 米国労働安全衛生局、「可燃性粉塵に関する危険有害性情報伝達ガイダンス」。2026年8月7日アクセス。
- 米国国立労働安全衛生研究所、「3Dプリンティング ― 積層造形」。2026年8月7日アクセス。
- 米国国立労働安全衛生研究所、「金属粉末積層造形施設における金属曝露の評価」。2026年8月7日アクセス。