

















Autor: Felix Lee | CEO da Forgecise
Publicado: 28 de julho de 2026
Tópico: Fabricação Aditiva a Laser (LAM) – Projeto Dedicado de Ligas
Table of Contents
Principais conclusões rápidas:
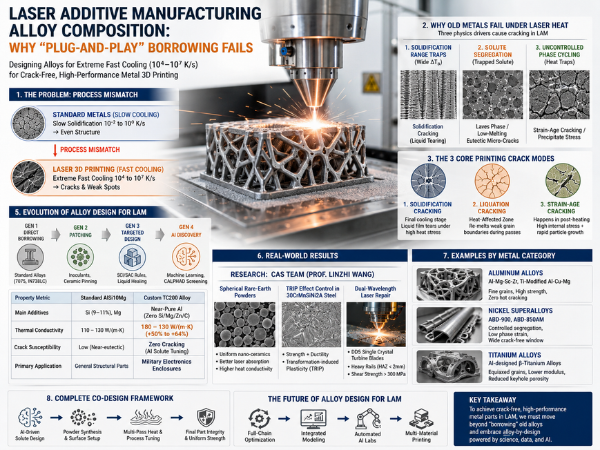
Metais padrão (como o alumínio 7075 ou as superligas IN738) foram projetados para resfriamento lento (entre 10⁻² e 10⁰ K/s). A impressão 3D a laser resfria o metal extremamente rápido (entre 10⁴ e 10⁷ K/s). A mistura de metais antigos com a impressão a laser causa rachaduras, pontos fracos e resistência desigual. Para solucionar esse problema, precisamos desenvolver novos metais especificamente projetados para processos de impressão a laser.
1. O problema de usar metais antigos na impressão 3D
A Manufatura Aditiva a Laser (LAM, na sigla em inglês) — incluindo a Fusão Seletiva a Laser em Leito de Pó (LPBF, na sigla em inglês) e a Deposição Direta de Energia (DED, na sigla em inglês) — permite construir peças metálicas complexas camada por camada. Um laser funde o pó metálico para criar formas personalizadas que as fábricas tradicionais não conseguem produzir com facilidade.
No entanto, muitos engenheiros cometem um erro básico: Eles tentam usar metais comerciais padrão dentro das impressoras 3D.
Standard Metals (Slow Cooling)  ──>  Slow Solidification ($10^{-2} \text{ to } 10^0 \text{ K/s}$)  ──>  Even Structure
                                                               │
                                                    [ PROCESS MISMATCH ]
                                                               ▼
Laser 3D Printing (Fast Cooling) ──>  Extreme Fast Cooling ($10^4 \text{ to } 10^7 \text{ K/s}$)  ──>  Cracks & Weak Spots
A metalurgia tradicional é como cozimento lento. Metais feitos para forjamento ou fundição esfriam lentamente. Esse ritmo lento permite que os elementos se misturem uniformemente. Por outro lado, um pequeno reservatório de laser em uma impressora 3D age como fritura rápida. Isso gera taxas de resfriamento super-rápidas (de 10^4 a 10^7 K/s) e mudanças bruscas de temperatura (de 10^4 a 10^6 K/m).
Se você usar metais comuns em uma impressora 3D, a peça frequentemente deforma, racha ou quebra sob tensão. Precisamos parar de improvisar com metais antigos e começar a fabricar ligas personalizadas projetadas para impressão a laser.
2. Por que metais antigos falham sob o calor do laser
Três principais fatores físicos causam falhas em metais comuns durante a impressão a laser:
                  ┌─────────────────────────────────────────┐
                  │    LAM Melt Pool Physics                │
                  │ Cool: 10⁴-10⁷ K/s | Grad: 10⁴-10⁶ K/m   │
                  └────────────────────┬────────────────────┘
                                       │
         ┌─────────────────────────────┼─────────────────────────────┐
         ▼                             ▼                             ▼
┌──────────────────┐          ┌──────────────────┐          ┌──────────────────┐
│ Solidification   │          │ Solute           │          │ Uncontrolled     │
│ Range Traps      │          │ Segregation      │          │ Phase Cycling    │
│ (Wide ΔT_s)      │          │ (Trapped Solute) │          │ (Heat Traps)     │
└────────┬─────────┘          └────────┬─────────┘          └────────┬─────────┘
         │                             │                             │
         ▼                             ▼                             ▼
Solidification Cracking       Laves Phase / Low-Melting      Strain-Age Cracking /
(Liquid Tearing)               Eutectic Micro-Cracks         Precipitate Stress
2.1 Problema nº 1: Ampla faixa de temperaturas de congelamento
A faixa de congelamento de uma liga metálica ($\Delta T_s = T_{\text{liquidus}} – T_{\text{solidus}}$) indica por quanto tempo ela permanece em um estado misto líquido-sólido enquanto esfria.
- Exemplo de AlCuMg: Essa liga de alumínio congela em uma ampla faixa de temperatura (entre 534 °C e 642 °C). Na fundição tradicional, o metal líquido preenche as lacunas à medida que esfria lentamente. Na impressão LPBF, longos grãos colunares crescem rapidamente ao longo do caminho de construção vertical. Conforme o metal esfria e se contrai, a tensão térmica puxa as finas bolsas de metal líquido entre os grãos, rompendo-as.
- Por que os motores de alumínio 7xxx e 6xxx falham: Ligas comuns de alta resistência (como 7075, 7050, 6063 e 6061) trincam durante a impressão LPBF porque suas amplas janelas de congelamento deixam as películas líquidas expostas à tensão por muito tempo.
- Rachaduras em superligas: As superligas de níquel de alta resistência (como a IN738LC) possuem altos teores de alumínio e titânio ($\text{Al} + \text{Ti} > 6 \text{ wt}\%$). Essa grande diferença de temperatura de congelamento causa bolsas de líquido com baixo ponto de fusão que se rompem durante o resfriamento rápido.
2.2 Problema nº 2: Segregação Química
A impressão a laser resfria o metal tão rapidamente que os átomos ficam presos antes que possam se espalhar uniformemente:
- Deformação da rede cristalina: Misturas sólidas com excesso de material acumulam alta tensão interna, tornando o metal quebradiço.
- Pontos fracos de baixo ponto de fusão: Os elementos aprisionados se acumulam nos contornos dos grãos, formando misturas de baixo ponto de fusão que derretem novamente quando o laser passa por perto.
- Agrupamento refratário em metais de níquel: Elementos pesados como Nb e Mo se separam nos espaços entre os grãos. Eles formam fases de Laves frágeis e carbonetos duros que bloqueiam o fluxo de metal líquido e iniciam pequenas microfissuras.
2.3 Problema nº 3: Ciclos de aquecimento indesejados
Cada vez que o laser adiciona uma nova camada, ele aquece novamente as camadas abaixo dela. O metal passa por ciclos rápidos de aquecimento e resfriamento repetidamente.
- Endurecimento desigual: Em ligas endurecidas por partículas minúsculas (como superligas de níquel e ligas de Al-Zn-Mg-Cu), as repetidas passagens de calor fazem com que algumas áreas envelheçam em excesso, enquanto as áreas próximas permanecem subenvelhecidas.
- Rachaduras por Deformação e Envelhecimento: A tensão interna se acumula ao longo de centenas de ciclos de aquecimento. Quando a peça é submetida a tratamento térmico posteriormente, partículas duras de fase gama se formam rapidamente sob tensão, rompendo os contornos de grão.
- Baixa resistência: A elevada tensão na rede cristalina e o estresse térmico residual levam a um defeito comum: Baixa resistência ao impacto e curta vida útil à fadiga.
3. Os 3 tipos de fissuras em metais impressos em 3D
Para fabricar peças sem fissuras, precisamos saber como se formam os diferentes tipos de fissuras:
| Tipo de rachadura | Causa principal | Como isso acontece | Metais comumente afetados |
|---|---|---|---|
| Rachaduras de solidificação | Ampla $\Delta T_s$ + Alto estresse | As películas líquidas entre os grãos se rompem durante o resfriamento final porque o líquido não consegue fluir para preencher o espaço. | Ligas de alumínio de alta resistência 7xxx/2xxx, IN738LC, CM247LC |
| Craqueamento por liquefação | Refusão de limites fracos | As próximas passagens do laser reaquecem as camadas mais antigas; os pontos de baixo ponto de fusão derretem novamente; a tensão as separa. | Ligas de alumínio fundido sob ciclos térmicos elevados, superligas de níquel |
| Rachaduras por Deformação | Estresse acumulado + Fases difíceis rápidas | Etapas de pós-aquecimento causam um rápido crescimento da fase gama enquanto a tensão interna ainda está alta, rompendo a estrutura. | Superligas de níquel com alto teor de Al+Ti ($Al+Ti > 6% em peso) |
                       [ 3 Core Printing Crack Modes ]
                                   │
      ┌────────────────────────────┼────────────────────────────┐
      ▼                            ▼                            ▼
1. SOLIDIFICATION CRACKING   2. LIQUATION CRACKING        3. STRAIN-AGE CRACKING
   • Final cooling stage       • Heat-Affected Zone         • Happens in post-heating
   • Liquid film tears under     • Re-melts weak grain        • High internal stress +
     high heat stress            boundaries during passes       rapid particle growth
4. Por que a qualidade da soldagem não é sinônimo de imprimibilidade
Muitos engenheiros acreditam que Um bom metal para soldagem é automaticamente bom para impressão 3D.. Isso está errado por três motivos:
- Número e tamanho das passagens: A soldagem geralmente une duas peças em uma ou duas passagens. A impressão 3D combina centenas de milhares de passagens de solda microscópicas ao longo de muitas horas.
- Acúmulo de estresse: Na soldagem, a tensão residual permanece localizada. Na impressão 3D, a tensão térmica se acumula ao longo de toda a altura da peça.
- Impacto na qualidade: Um ponto defeituoso em uma junta de solda afeta apenas uma pequena parte da costura. Na impressão 3D, O metal impresso é o componente inteiro.. Pequenos defeitos comprometem todo o produto.
5. Como o design das ligas metálicas mudou ao longo do tempo
Os engenheiros desenvolveram a impressão 3D de metais em quatro etapas:
Gen 1: Standard Metals (Old Forging/Casting Alloys: 7075, IN738)
  └──> Gen 2: "Patching" (Adding Powders & Ceramics: TiB₂, TiC, Zr/Si)
        └──> Gen 3: Targeted Alloys (SCI/SAC Math Rules, Liquid Healing)
              └──> Gen 4: AI & Data Discovery (Machine Learning + CALPHAD Software)
5.1 Segunda Geração: Remendando Metais Antigos
As correções de segunda geração tentam corrigir metais existentes adicionando pequenas quantidades de ingredientes em traços:
- Inoculantes: A adição de Ti e B ao alumínio cria partículas de $Al_3Ti$ e $TiB_2$. Essas partículas ajudam no crescimento de pequenos grãos arredondados em vez de grãos colunares longos e frágeis. Na impressão por deposição direta de energia (DED) de Al7075, a adição de Zr/Si impede o surgimento de grandes trincas.
- Fixação de partículas cerâmicas: A adição de minúsculas partículas cerâmicas ($TiC$, $TiB_2$, $Y_2O_3$) bloqueia o crescimento dos grãos e mantém a estrutura fina.
- Desvantagens: Os materiais cerâmicos adicionados em excesso podem aglomerar-se, reagir mal e tornar o metal quebradiço.
5.2 Terceira Geração: Ligas Específicas para Impressão 3D
A tecnologia Gen-3 abandona as fórmulas antigas e utiliza a física do resfriamento rápido para construir novas ligas do zero:
- Redução das faixas de congelamento: Alterar as proporções dos elementos reduz a diferença de temperatura de transição vítrea (ΔTs). Por exemplo, adicionar silício à mistura Al-Cu-Mg cria uma mistura de Al-Si (ponto de fusão de 577 °C) que fornece líquido extra para preencher as lacunas. Isso impede que a liga AlSi10Mg trinque.
- Fórmulas de quebra: Os engenheiros usam o Índice de fissuração por solidificação (SCI) e Trincas por Envelhecimento sob Deformação (SAC) Regras para calcular os riscos de fissuras antes da fabricação de pós. Os cientistas usaram essas regras para transformar a superliga TMSL-1, propensa a fissuras, em TMSL-2, atingindo uma resistência à tração de 1195 MPa e 35,1% alongamento sem rachaduras.
- Líquidos auto-reparadores: Projetar ligas que retenham uma pequena quantidade de líquido no momento do congelamento permite que o líquido preencha automaticamente pequenas fissuras de contração. Em ligas de Al-Ce, misturas de $\alpha\text{-Al} + \text{Al}_3\text{CeCu}$ suprimem o rasgo.
- Modelos de não equilíbrio: As ferramentas matemáticas modernas calculam como os elementos se dividem ($k_v$) sob altas velocidades de resfriamento, em vez de depender de diagramas de fase estáticos.
| Geração | Abordagem principal | Métodos principais | Exemplos comuns |
|---|---|---|---|
| Geração 1 | Empréstimo direto | Utiliza fórmulas de equilíbrio padrão. | Aços padrão 7075 e IN738LC (altas taxas de fissuração) |
| Geração 2 | Remendando | Inoculantes, fixação com pinos cerâmicos | Al7075 + Zr/Si, alumínio com adição de TiC |
| Geração 3 | Design direcionado | Regras matemáticas SCI/SAC, cura líquida | Superliga TMSL-2, AlCuMg modificado com Ti |
| Geração 4 | Descoberta de IA | Aprendizado de máquina, triagem CALPHAD | TC200 Alumínio de alta resistência térmica, Titânio β à prova de furos de fechadura |
5.3 Quarta Geração: IA e Descoberta Orientada por Dados
A Gen-4 utiliza inteligência artificial, aprendizado de máquina e software termodinâmico para analisar milhões de possíveis misturas de metais:
- Equilíbrio de Múltiplas Propriedades: Os modelos de IA analisam registros de conjuntos de dados considerando composição, parâmetros de processo, estrutura e resistência para otimizar simultaneamente a condutividade, a ductilidade e a resistência a fissuras.
- Testes rápidos: A combinação dos cálculos do CALPHAD com a mistura automatizada de pós reduz o tempo de desenvolvimento do metal de anos para apenas meses.
6. Aplicações no mundo real e resultados científicos
6.1 Estudo de Caso Industrial: Sichuan Zenglong New Material Technology Co., Ltd.
A Sichuan Zenglong New Material Technology Co., Ltd. foi fundada em setembro de 2021 na Nova Área de Chuan-Yu Gaozhu. A empresa opera uma instalação de P&D de 5.000 metros quadrados com uma equipe de pesquisa de 25 pessoas, detentora de 20 patentes.
[ Sichuan Zenglong "366" Framework ]
  ├── 3 Metal Base Systems (Iron-based, Aluminum-based, Nickel/Titanium/Cobalt/Copper-based)
  ├── 6 Key Product Lines (Includes TC200, A100, 18Ni300, 4J32, 4J36)
  └── 6 Industry Focus Sectors (Military, Petrochemical, 3C, Aviation, Space, Auto/Motorcycle)
Em Julho de 2026Após análises de especialistas e avaliações de fábrica, a Sichuan Zenglong foi nomeada a Plataforma piloto de fabricação aditiva de novos materiais computacional de IA em Guangan, servindo como centro regional para materiais de impressão 3D.
Gabinete inovador — Liga de alumínio de alta resistência térmica TC200
O alumínio padrão para LPBF (AlSi10Mg) é fácil de imprimir, mas sua condutividade térmica é baixa (aproximadamente 110–130 W/(m·K)) e sua resistência à tração é moderada (350–450 MPa). A impressão de alumínio puro para alta condutividade térmica falha porque ele reflete a luz do laser e trinca facilmente.
Utilizando uma plataforma de IA combinada CALPHAD de alto rendimento e algoritmos genéticos multi-objetivo, Sichuan Zenglong criou TC200:
- Composição: Formulação de alumínio quase puro contendo Sem elementos Si, Mg, Zn ou C..
- Desempenho: Dá um Aumento de 50% a 64% na condutividade térmica sobre AlSi10Mg, imprimindo sem qualquer fissura.
- Uso: Impressões realizadas com sucesso em grandes invólucros térmicos militares e sistemas de controle térmico, que foram aprovados nos testes do cliente.
| Métrica da propriedade | AlSi10Mg padrão | Liga TC200 personalizada |
|---|---|---|
| Principais aditivos | Si (9-11%), Mg | Alumínio quase puro (zero Si/Mg/Zn/C) |
| Condutividade térmica | 110 – 130 W/(m·K) | 180 – 210 W/(m·K) (+50% a +64%) |
| Suscetibilidade a rachaduras | Baixo (Quase eutético) | Zero Cracking (Ajuste de soluto de IA) |
| Aplicação principal | Peças estruturais gerais | Gabinetes eletrônicos militares |
Outras conquistas industriais:
- Aços de alta resistência: Configurações de processo otimizadas para A100 e 18Ni300 Aços maraging de ultra-alta resistência, que atingem elevadas classificações mecânicas.
- Ligas de baixa expansão térmica: Deslocamentos fixos de expansão térmica em ligas Invar (4J32 e 4J36) ao vincular diretamente as proporções de metais aos coeficientes de expansão para uma produção estável.
- Estrutura de P&D “366”: Abrange 3 bases metálicas principais, 6 linhas de produtos essenciais e 6 setores centrais (militar, petroquímico, eletrônico 3C, aviação, aeroespacial, automotivo/motocicletas), produzindo mais de 60 fórmulas de pó esférico.
6.2 Estudo de Caso de Pesquisa: Equipe CAS (Prof. Linzhi Wang)
Equipe da Profª. Linzhi Wang No Instituto de Tecnologia Verde e Inteligente de Chongqing, da Academia Chinesa de Ciências (CAS) — onde o Prof. Wang trabalha como Diretor Adjunto do Centro de Tecnologia de Engenharia de Impressão 3D de Chongqing e como Instrutor Sênior de IA certificado — a IA é usada para projetar pós, ajustar processos e reparar peças.
                          [ CAS Prof. Linzhi Wang's Team ]
                                         │
     ┌───────────────────────────────────┼───────────────────────────────────┐
     ▼                                   ▼                                   ▼
Spherical Rare-Earth Powders        TRIP Effect Microstructure Control  Dual-Wavelength Laser Repair
• Uniform surface nano-ceramics     • 30CrMnSiNi2A Steel LPBF tuning    • DD5 Single Crystal LPBF
• Better laser energy absorption    • Combined strength and stretch      • Heavy Rails DED (HAZ < 2mm)
• Higher heat conductivity           boosts                             • Shear strength > 300 MPa
- Pós compostos personalizados: Criou-se pós nanocompósitos esféricos de terras raras com partículas cerâmicas na superfície. Essa configuração melhora a absorção do laser e a transferência de calor na poça de fusão.
- Ajuste do efeito TRIP: Ligações desacopladas entre processo e microestrutura na impressão LPBF de 30CrMnSiNi2A aço, utilizando plasticidade induzida por transformação (TRIP) para aumentar simultaneamente a resistência e a capacidade de alongamento.
- Reparos em lasers de comprimento de onda duplo:
- Pás da turbina: Coaxial usado reparo de leito de pó a laser de comprimento de onda duplo em pás de turbina monocristalinas DD5.
- Trilhos ferroviários pesados: Aplicação de reparo DED de comprimento de onda duplo em trilhos de trem pesados, reduzindo a Zona Afetada pelo Calor (ZAC) para menos de 2 mm e reduzindo em dez vezes os riscos de início de fissuras.
- Válvulas de alta pressão: Utilizou-se revestimento a laser para reconstruir as faces de vedação em corpos de válvulas de manifolds de alta pressão, atingindo resistências ao cisalhamento da ligação superiores a 300 MPa.
- Padrões e Prêmios: Liderou o desenvolvimento de um padrão para testes de pó, foi coautor de dois padrões de impressão 3D para a indústria petroquímica e obteve uma certificação do MIIT (Ministério da Indústria e Tecnologia da Informação) para reparo de pás de turbina.
7. Exemplos por categoria de metal
7.1 Ligas de alumínio
- Linha de base: O AlSi10Mg é fácil de imprimir devido à sua rede de silício quase eutética, mas sua resistência à tração atinge um máximo de cerca de 350–450 MPa.
- Sistemas personalizados de alta resistência:
- Ligas Al-Mg-Sc-Zr: Formam-se minúsculas partículas de $Al_3(Sc, Zr)$ durante ciclos de aquecimento a laser, resultando em grãos finos e resistência à tração acima de 550 MPa.
- Alumínio-Cu-Mg modificado com titânio: Adiciona partículas de $Al_3Ti$ e ajusta as proporções dos elementos para evitar completamente o rasgo a quente.
7.2 Superligas à base de níquel
- Linha de base: As superligas mais antigas (IN738LC, CM247LC) trincam durante a impressão devido aos altos níveis de Al+Ti.
- Solução personalizada: O Liga projetada por projeto (ABD) O método reequilibra os níveis de Al, Ti, Co, Ta e W para produzir ABD-900 e ABD-850AM. Essas composições personalizadas limitam a separação de elementos e reduzem a tensão de fase durante o resfriamento, criando amplas janelas de impressão sem rachaduras.
7.3 Ligas de titânio
- Linha de base: A liga Ti-6Al-4V é amplamente utilizada, mas sua formulação por fundição resulta em grãos colunares grosseiros e estruturas irregulares.
- Solução personalizada: $\beta$ projetado por ML-ligas de titânio Adicionar elementos solutos que criam estruturas de grãos arredondados e que se assemelham mais à rigidez do osso humano do que o Ti-6Al-4V comercial, reduzindo simultaneamente os riscos de poros em forma de fechadura.
8. Resumo e Próximos Passos
       [ Complete Co-Design Framework ]
┌──────────────────────────────────────────────┐
│        AI-Driven Solute Design (Gen 4)        │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Powder Synthesis & Surface Setup             │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Multi-Pass Heat & Process Tuning             │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Final Part Integrity & Uniform Strength      │
└──────────────────────────────────────────────┘
Pontos principais
- Metais padrão não funcionam: Metais feitos para fundição lenta não suportam taxas de resfriamento de 10^4 a 10^7 K/s sem formar defeitos.
- Soldabilidade não é imprimibilidade: As regras de soldagem de passe único não conseguem prever os resultados da impressão 3D de múltiplos passes.
- A mudança de design: O design de ligas metálicas está passando da “apropriação” da Geração 1 e do “remendo” da Geração 2 para as “receitas direcionadas” da Geração 3 e a “descoberta por IA” da Geração 4.
- Regras de controle de rachaduras: Ferramentas como as fórmulas SCI e SAC nos ajudam a construir ligas sem fissuras.
- Resultados no mundo real: Equipes industriais como a Sichuan Zenglong e pesquisadores como a equipe do Prof. Linzhi Wang na CAS comprovam que a combinação de IA, CALPHAD e otimização de processos resulta em peças metálicas melhores.
O que vem a seguir
- Otimização de cadeia completa: O trabalho futuro com ligas combinará física de pós, comportamento da poça de laser, ciclos térmicos e etapas de pós-aquecimento em um único ciclo.
- Simulações Computacionais: O software mapeará todo o caminho: $\text{Configurações do Processo} \rightarrow \text{Histórico de Calor} \rightarrow \text{Microestrutura} \rightarrow \text{Resistência da Peça}$.
- Laboratórios automatizados de IA: Laboratórios autônomos irão produzir, imprimir, testar e avaliar fórmulas de metais automaticamente, reduzindo o tempo de desenvolvimento de anos para dias.
- Impressão Multimaterial: Os projetos futuros combinarão diferentes composições metálicas em uma única peça impressa.
9. Perguntas Frequentes (FAQ)
P1: Por que as ligas de alumínio padrão de alta resistência (como a 7075) racham durante a impressão 3D por LPBF?
UM: O alumínio 7075 padrão possui uma ampla faixa de temperatura de congelamento, projetada para forjamento lento. Durante a impressão LPBF, o resfriamento rápido (10⁴–10⁷ K/s) e as bruscas variações de temperatura deixam finas películas líquidas entre os grãos em crescimento. À medida que o metal esfria e se contrai, a tensão térmica rompe essas películas líquidas sem suporte, causando trincas a quente.
Q2: Qual é a principal diferença entre soldabilidade e imprimibilidade?
UM: A soldabilidade mede a capacidade do metal de suportar uma única passagem de calor em uma pequena área. A imprimibilidade mede a capacidade do metal de suportar centenas de milhares de passagens de calor sobrepostas, onde as tensões se acumulam em todo o volume da peça final.
P3: Como a IA ajuda a projetar ligas personalizadas para impressão 3D?
UM: As ferramentas de IA combinam bancos de dados termodinâmicos, cálculos de resfriamento rápido e modelos de aprendizado de máquina treinados com dados de teste. Elas analisam milhões de misturas metálicas para encontrar composições com intervalos de congelamento estreitos, boa fluidez do líquido, baixa separação de elementos e alta resistência, sem a necessidade de meses de testes de fusão por tentativa e erro.
Referências
- Song, B., Zhang, J., Zhang, Y., et al. Progresso da pesquisa em design de materiais para manufatura aditiva a laser de metais.. Acta Metallurgica Sinica, 2023, 59(1): 1-15.
- Liu, Z., et al. Projeto de ligas para manufatura aditiva por fusão seletiva a laser em leito de pó: uma revisão crítica.. Revista Internacional de Manufatura Extrema, 2024, 6(2): 29-63.
- Liu, T., Tan, C., et al. Paradigmas de projeto de ligas na manufatura aditiva: uma nova era de inovação em materiais. Revista Internacional de Manufatura Extrema, 2026, 8(3).
- Desenvolvimento de uma superliga de níquel livre de fissuras a quente para fusão seletiva a laser em leito de pó por meio da otimização da composição.. Revista de Pesquisa e Tecnologia de Materiais, 2025.
- Um modelo quantitativo para determinar o teor de Ti em liga AlCuMg livre de trincas na fusão seletiva a laser em leito de pó.. Revista de Processos de Fabricação, 2024.
- Avanços no mecanismo de fissuração e no projeto resistente a fissuras de superligas de níquel reforçadas com fase γ por fusão seletiva a laser.. Acta Metallurgica Sinica, 2023, 59(1).
- Sichuan Zenglong New Material Technology Co., Ltd. Relatório Técnico da Plataforma Piloto de Fabricação Aditiva de Novos Materiais com Cálculo por IA, 2026.
- Sichuan Zenglong New Material Technology Co., Ltd. Especificações do material da liga de alumínio TC200 de alta condutividade térmica, 2025.
- Instituto de Tecnologia Verde e Inteligente de Chongqing, Academia Chinesa de Ciências (Equipe do Prof. Linzhi Wang). Reparo de pás de turbina de superliga monocristalina por leito de pó a laser coaxial de comprimento de onda duplo.. Revista de Ligas e Compostos, 2025.
- Instituto de Tecnologia Verde e Inteligente de Chongqing, Academia Chinesa de Ciências (Equipe do Prof. Linzhi Wang). Controle dos parâmetros do processo LPBF do efeito TRIP no aço 30CrMnSiNi2A.. Revista Internacional de Pesquisa sobre Ferro e Aço, 2026.