

















Escrito por Felix Lee, CEO da [nome da empresa] Forgecise
Última atualização: agosto de 2026
Table of Contents
Para que serve a eletroerosão a fio na manufatura aditiva de metais?
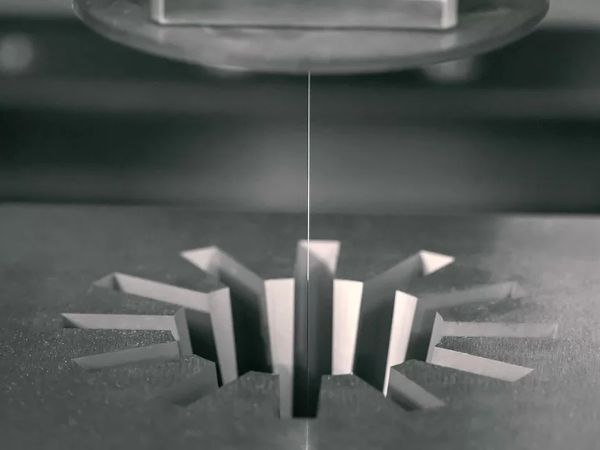
A eletroerosão a fio (WEDM, na sigla em inglês) é um método de corte de precisão usado após a impressão 3D em metal para remover placas de construção, separar estruturas de suporte e cortar perfis precisos. Ao contrário da usinagem tradicional, a eletroerosão a fio remove material por meio de faíscas elétricas em vez de força de corte física, tornando-a adequada para peças sujeitas a tensões produzidas por processos de SLM e DED.
Principais conclusões
- A eletroerosão a fio é amplamente utilizada no pós-processamento da manufatura aditiva de metais.
- Isso ajuda a remover peças impressas das plataformas de construção com baixo risco de deformação.
- A eletroerosão a fio lenta proporciona melhor precisão e qualidade de superfície do que a eletroerosão a fio rápida.
- O controle da camada refundida é necessário para componentes sensíveis à fadiga.
- A sequência de corte, as configurações da máquina e os registros de inspeção determinam a qualidade final da peça.
A manufatura aditiva de metais transformou a maneira como os engenheiros produzem componentes metálicos complexos. Processos como a Fusão Seletiva a Laser (SLM) e a Deposição Direta de Energia (DED) permitem que os fabricantes criem estruturas leves, projetos otimizados e peças difíceis de produzir com métodos tradicionais.
No entanto, a impressão é apenas o começo.
Após uma peça metálica sair da impressora, os engenheiros ainda precisam remover a plataforma de impressão, cortar os suportes, melhorar as superfícies e preparar o componente para a usinagem final ou inspeção.
Esta etapa pode determinar se uma peça é aprovada ou reprovada.
Um componente de titânio impresso pode ter uma geometria interna excelente, mas métodos de corte incorretos podem introduzir distorção, danos na superfície ou liberação de tensão indesejada.
É por isso que a eletroerosão a fio se tornou um processo importante na manufatura aditiva de metais.
O que é eletroerosão a fio e como funciona?
A eletroerosão a fio utiliza um fio metálico fino e móvel como eletrodo para remover material através de descarga elétrica controlada.
O processo não utiliza uma ferramenta de corte tradicional.
Em vez disso, a máquina cria milhares de pequenas faíscas elétricas entre o fio e a peça de trabalho. Cada faísca produz um calor localizado intenso, derretendo uma quantidade muito pequena de material. O sistema CNC controla o movimento do fio e cria o percurso de corte necessário.
O processo básico inclui:
- Um fio metálico é posicionado próximo à peça de trabalho.
- É aplicada uma tensão elétrica pulsada.
- Formam-se faíscas entre o fio e a parte metálica.
- A alta temperatura remove material por meio da erosão.
- O sistema CNC guia o fio ao longo do percurso programado.
Os fios de eletrodo comuns incluem:
- Fio de latão
- Fio revestido de zinco
- Fio de molibdênio
O fluido de trabalho depende do sistema de eletroerosão a fio:
- A eletroerosão a fio lenta normalmente utiliza água deionizada.
- A eletroerosão a fio rápida geralmente utiliza fluido de emulsão.
Como o processo praticamente não gera força de corte mecânica, a eletroerosão a fio funciona bem para peças fabricadas por manufatura aditiva de metal que contêm tensões residuais.
Por que a eletroerosão a fio é adequada para peças metálicas impressas em 3D?
A maior vantagem da eletroerosão a fio é simples:
Corta sem pressionar a peça.
A usinagem tradicional cria forças de corte que podem deslocar paredes finas, liberar tensões ou danificar estruturas frágeis. Peças fabricadas por manufatura aditiva de metal frequentemente apresentam tensões internas devido aos ciclos repetidos de aquecimento e resfriamento durante a impressão.
A eletroerosão a fio reduz esses problemas porque:
- Não há pressão de corte direta.
- Materiais duros podem ser processados.
- Paredes finas têm menor probabilidade de se deformarem.
- Ligas de alta resistência podem ser usinadas.
Por exemplo, um suporte fino de liga de titânio impresso por SLM pode se deslocar durante a fresagem, pois o material já está sob tensão. A eletroerosão a fio pode separar a peça, mantendo a forma original mais estável.
Como a eletroerosão a fio é utilizada no pós-processamento da manufatura aditiva de metais?
A eletroerosão a fio possui diversas aplicações importantes após a impressão em metal.
Removendo peças da plataforma de impressão
Uma das utilizações mais comuns é a separação das peças impressas da plataforma de construção.
Os componentes impressos por SLM e DED geralmente são conectados a um substrato metálico durante a impressão. Após a impressão, os engenheiros precisam remover a peça sem danificar a geometria final.
A eletroerosão a fio pode cortar através de:
- Conexões da placa de construção
- Abas de fabricação
- Conexões de suporte
As vantagens incluem:
- Influência do calor baixo
- Separação precisa
- Deformação reduzida
- Melhor controle de peças metálicas caras
Para componentes aeroespaciais e médicos, esse método de separação controlada costuma ser o preferido.
Remoção de estruturas de suporte difíceis
A remoção dos suportes pode se tornar difícil quando as estruturas são grandes, profundas ou localizadas em áreas estreitas.
A eletroerosão a fio pode remover:
- Blocos de suporte grandes
- Áreas de suporte de difícil acesso
- Excesso de seções impressas
- Ranhuras e perfis de precisão
Isso o torna útil para:
- Componentes de parede fina
- Estruturas de beiral
- Geometrias impressas complexas
Quais são os limites da eletroerosão a fio?
A eletroerosão a fio é poderosa, mas não substitui todos os processos de usinagem.
É mais eficaz para:
- Por meio de cortes
- Corte de perfil
- Separação de partes
- Usinagem de contorno de precisão
No entanto, a eletroerosão a fio não pode substituir a usinagem CNC para:
- Cavidades internas fechadas
- Superfícies tridimensionais complexas
- Operações completas de modelagem 3D
Um erro comum na produção é solicitar que a eletroerosão a fio execute um trabalho projetado para usinagem CNC.
Um fluxo de trabalho melhor é:
Eletroerosão a fio → separação e preparação de contornos
Usinagem CNC → geometria final e superfícies de precisão
Eletroerosão a fio lenta versus eletroerosão a fio rápida: qual é a melhor?
Existem duas principais abordagens de eletroerosão a fio utilizadas na fabricação.
| Recurso | Eletroerosão a fio lenta | Eletroerosão a fio rápida |
|---|---|---|
| Movimento do fio | Direção única | Fio reciclado de alta velocidade |
| Uso de fios | Fio novo usado uma vez | Fio reutilizado |
| Precisão | Mais alto | Mais baixo |
| Qualidade da superfície | Melhorar | Mais áspero |
| Custo | Mais alto | Mais baixo |
| Aplicação principal | Peças de precisão | corte bruto |
Eletroerosão a fio lenta (LS-WEDM)
A eletroerosão a fio lenta é a opção preferida para peças de alto valor agregado fabricadas por manufatura aditiva de metal.
Desempenho típico:
- A precisão pode atingir aproximadamente ±0,005 mm.
- A rugosidade da superfície pode atingir valores de Ra inferiores a 1,6 μm.
- O acabamento fino pode atingir uma rugosidade média (Ra) de aproximadamente 0,8 μm.
- A espessura da camada refundida é geralmente menor.
É comumente utilizado para:
- Componentes aeroespaciais
- Peças em liga de titânio
- Componentes de superliga à base de níquel
- Aplicações de engenharia de precisão
Eletroerosão a fio rápida (HS-WEDM)
A eletroerosão a fio rápida utiliza um fio que se move rapidamente e é reciclado.
Suas vantagens são:
- Maior velocidade de corte
- Custo operacional reduzido
Suas limitações incluem:
- Menor precisão
- Acabamento de superfície mais áspero
- Maior desgaste do fio
É comumente utilizado para:
- Remoção de suporte
- corte bruto
- Aplicações de ferramentas
Quais parâmetros da eletroerosão a fio controlam a qualidade do corte?
A qualidade da eletroerosão a fio depende de diversas configurações da máquina que trabalham em conjunto. Um desequilíbrio pode resultar em acabamento superficial ruim, camadas refundidas espessas, corte instável ou até mesmo falha da peça.
Os principais parâmetros incluem:
- Duração do pulso
- Intervalo de pulso
- Corrente de pico
- Velocidade do fio
- Tensão do fio
- Condutividade do fluido de trabalho
- temperatura do fluido de trabalho
Essas configurações controlam três resultados importantes:
- Velocidade de corte
- Qualidade da superfície
- Nível de dano térmico
Um corte mais rápido nem sempre é um corte melhor.
Para peças fabricadas por manufatura aditiva de metal, especialmente componentes aeroespaciais, a condição da superfície costuma ser mais importante do que a velocidade de corte.
Como a energia e a corrente do pulso afetam os resultados da eletroerosão a fio?
A energia elétrica de cada descarga afeta diretamente a superfície final.
Configurações de energia mais altas proporcionam uma remoção de material mais rápida, mas também geram mais calor.
Cortes de alta energia podem causar:
- Superfícies mais ásperas
- Camadas de recristalização mais espessas
- Zonas afetadas pelo calor (ZAC) maiores
- Maior risco de microfissuras
Configurações de energia mais baixas criam:
- Melhor acabamento de superfície
- Efeitos térmicos menores
- Espessura reduzida da camada refundida
Para ligas de titânio e superligas à base de níquel, o controle da energia de pulso único é especialmente importante.
Esses materiais são amplamente utilizados na indústria aeroespacial devido à sua alta resistência mecânica e térmica. No entanto, suas propriedades também os tornam sensíveis a estímulos térmicos não controlados.
Um processo adequado de eletroerosão a fio deve equilibrar:
Velocidade de remoção de material + Integridade da superfície + Controle térmico
O que é a camada de recast EDM e por que ela é importante?
A camada refundida é uma fina camada derretida e ressolidificada que permanece na superfície de corte após o processamento por eletroerosão.
Durante cada descarga elétrica, uma pequena área do material derrete. Parte desse material derretido é removida pelo fluido de trabalho, enquanto o restante esfria rapidamente e se transforma em uma nova camada superficial.
Essa nova camada é diferente do material original.
Para peças industriais em geral, uma pequena camada refundida pode ser aceitável.
Para componentes sensíveis à fadiga, como peças de motores aeroespaciais, isso pode se tornar uma preocupação séria.
Os possíveis riscos incluem:
- Microfissuras
- Estrutura de superfície diferente
- Desempenho reduzido em relação à fadiga
- Menor confiabilidade a longo prazo
Essa é uma das razões pelas quais os fabricantes aeroespaciais prestam muita atenção à qualidade da superfície obtida por eletroerosão a fio.
Como os engenheiros podem reduzir os problemas da camada de recristalização?
Diversos métodos são utilizados para controlar a camada de recristalização.
Múltiplas passagens de corte
Um método comum é:
Corte bruto → Cortes de acabamento fino
O primeiro corte remove a maior parte do material rapidamente.
As passagens de acabamento utilizam menos energia elétrica para melhorar a superfície e remover o material danificado.
Menor energia de descarga
Reduzir a energia do pulso ajuda a criar:
- Camadas refundidas mais finas
- Zonas afetadas pelo calor inferior
- Melhor qualidade de superfície
Tratamentos de superfície adicionais
Dependendo dos requisitos da peça, os engenheiros podem usar:
- jateamento de areia
- Polimento eletroquímico
- Moagem química
Para peças críticas em relação à fadiga, a camada refundida deve ser incluída no plano de inspeção de fabricação.
Os engenheiros podem usar análises metalográficas para confirmar o estado da superfície.
Um requisito comum de superfície para componentes de precisão é:
Ra ≤1,6 μm
Como os engenheiros podem prevenir a deformação por eletroerosão a fio?
A tensão residual é um dos maiores desafios no corte de peças metálicas produzidas por manufatura aditiva.
Durante a impressão SLM e DED, o material passa por ciclos repetidos de aquecimento e resfriamento. Esses ciclos térmicos criam tensões internas no componente.
Ao remover material, essa tensão pode ser liberada e alterar o formato da peça.
Um erro comum é cortar primeiro o perfil externo.
Isso remove o suporte muito cedo e permite que a peça se mova.
Qual é a sequência correta de corte por eletroerosão a fio?
Uma abordagem mais segura é:
Passo 1:
Mantenha a conexão entre a peça e a plataforma de impressão.
Etapa 2:
Primeiro, faça os cortes internos de precisão.
Etapa 3:
Remova a conexão de suporte restante na etapa final.
Este método reduz a liberação repentina de estresse.
Outros métodos úteis incluem:
- Trajetórias de corte simétricas
- Corte de segmento
- Estratégias de corte rápido
- Acessórios de suporte temporários
Para peças grandes de paredes finas, os engenheiros também podem usar:
- Preenchimento de liga de baixo ponto de fusão
- Estruturas especiais de suporte temporário
Antes de realizar o corte, avaliar as condições de tensão pode melhorar o processo.
Os métodos comuns incluem:
- Medição de tensão residual
- Análise de simulação
O que os engenheiros devem considerar antes do corte por eletroerosão a fio?
O sucesso da eletroerosão a fio muitas vezes começa antes mesmo da máquina iniciar o corte.
O planejamento do projeto, as condições da máquina e o planejamento do processo influenciam o resultado.
Como devem ser projetados os orifícios de entrada e os pontos de partida dos fios?
A eletroerosão a fio requer um furo inicial porque o fio do eletrodo precisa entrar na peça de trabalho.
Em perfis fechados, o fio não pode simplesmente começar de fora para dentro sem deixar marcas ou danificar a superfície.
Boas práticas de design incluem:
- Adicionar furos de entrada de fios durante a preparação da peça.
- Fazer furos em áreas não funcionais
- Comece os cortes longe das superfícies visíveis.
- Evitar curvas acentuadas ao arrancar
Para a manufatura aditiva, isso significa que o planejamento da eletroerosão a fio deve começar durante a fase de projeto, e não após a impressão.
Como os equipamentos e consumíveis afetam a qualidade da eletroerosão a fio?
A estabilidade da máquina tem um efeito direto na precisão.
Fatores importantes incluem:
Diâmetro do fio do eletrodo
Os diâmetros de fio mais comuns são:
0,1–0,3 mm
Fios mais finos podem melhorar a precisão, mas são mais fáceis de quebrar.
Sistema de Tensão e Guia de Cabos
Tensão inadequada do cabo ou guias desgastadas podem causar:
- vibração do fio
- Baixa precisão
- Marcas superficiais
É necessária manutenção regular para:
- Guias de fio
- Sistemas de transporte por fio
- Sistemas de posicionamento de máquinas
Controle do fluido de trabalho
A qualidade do fluido de trabalho afeta a estabilidade da descarga.
Os controles importantes incluem:
- Condutividade
- Precisão de filtragem
- Controle de temperatura
Para eletroerosão a fio lenta:
- A qualidade da água deionizada deve ser mantida.
- A temperatura da água afeta a estabilidade dimensional.
Quais são os requisitos de segurança e ambientais aplicáveis à eletroerosão a fio?
A eletroerosão a fio utiliza sistemas de energia pulsada de alta tensão, portanto, um controle de segurança adequado é necessário.
Práticas de segurança importantes incluem:
Aterramento elétrico adequado
Proteção contra sistemas de alta tensão
Manuseio seguro de fluidos de trabalho
Prevenção de incêndios em áreas com faíscas e detritos quentes
Proteção contra riscos de fios rompidos
Os fluidos de trabalho podem causar irritação na pele, especialmente os fluidos à base de emulsão usados em alguns sistemas de eletroerosão a fio de alta velocidade.
Operators should use:
- Ventilação adequada
- Equipamento de proteção
- Procedimentos de manuseio seguro
A gestão de resíduos também é importante.
Partículas metálicas, filtros e fluidos usados devem ser classificados e manuseados de acordo com as normas ambientais locais.
Como funciona a eletroerosão a fio com usinagem CNC?
A eletroerosão a fio e a usinagem CNC não são tecnologias concorrentes.
Eles resolvem diferentes problemas de fabricação.
Um fluxo de trabalho típico de pós-processamento na manufatura aditiva de metais é:
Impressão 3D em metal
↓
separação da plataforma de construção por eletroerosão a fio
↓
Alívio do estresse ou tratamento térmico
↓
usinagem de precisão CNC
↓
Tratamento de superfície
↓
Marcação a laser
↓
Inspeção final
O que faz a eletroerosão a fio?
A eletroerosão a fio é responsável principalmente por:
- Removendo peças das plataformas de construção
- estruturas de suporte de corte
- Criação de perfis aproximados de precisão
- Redução do estresse mecânico durante a separação
O que faz a usinagem CNC?
A usinagem CNC é responsável por:
- Precisão dimensional final
- Superfícies 3D complexas
- Áreas de encaixe de precisão
- Ajuste final de geometria
Um erro comum na produção é usar a usinagem CNC muito cedo em uma peça impressa que está sob tensão.
A peça pode se mover durante a usinagem e criar problemas dimensionais.
Uma abordagem melhor seria:
Separar primeiro → Controlar o estresse → Características finais da máquina
Parâmetros recomendados para eletroerosão a fio em peças fabricadas por manufatura aditiva de metal.
Os valores a seguir são referências gerais e devem ser confirmados por meio de testes em máquina.
| Parâmetro | Faixa típica |
|---|---|
| diâmetro do fio | 0,1–0,3 mm |
| Fio EDM de baixa velocidade | 0,2–0,25 mm |
| subsídio de acabamento | 0,02–0,05 mm |
| Acabamento da superfície | Ra 0,8–1,6 μm |
Para ligas de titânio e superligas à base de níquel:
- Controle a energia da descarga com cuidado.
- Evite o excesso de entrada de calor.
- Verificar parâmetros através de cortes de teste.
Todo processo de produção deve ter uma folha de parâmetros documentada.
Problemas e soluções comuns na eletroerosão a fio
| Problema | Possível causa | Solução |
|---|---|---|
| Erro de tamanho | Compensação incorreta ou calibração inadequada da máquina. | Verificar a precisão da máquina e atualizar a compensação. |
| Linhas ou marcas na superfície | Descarga instável ou vibração do fio | Ajuste as configurações elétricas e a estabilidade da fiação. |
| Camada espessa de material refundido | Entrada excessiva de energia | Adicione passes de acabamento e reduza a energia do pulso. |
| Quebra de fio | Tensão insuficiente, guias desgastadas, problemas com fluido. | Verifique o sistema de fiação e as condições de funcionamento. |
| Deformação parcial | Sequência de corte incorreta | Alterar a ordem de corte e melhorar o controle de tensão. |
Como as peças usinadas por eletroerosão a fio devem ser inspecionadas após o corte?
A inspeção é uma etapa final importante antes de encaminhar as peças para a próxima fase de fabricação.
Um processo de inspeção adequado deve incluir:
Medição de dimensão crítica
Inspeção de rugosidade superficial
Avaliação da camada Recast
Inspeção de microfissuras
Confirmação da condição de estresse
Para componentes aeroespaciais e sensíveis à fadiga, os registros de fabricação devem incluir:
- Número da máquina
- Informações sobre o lote de fios
- Parâmetros de corte
- Resultados da inspeção
Esses registros dão suporte à rastreabilidade e ao controle de processos.
Lista de verificação de qualidade para eletroerosão a fio
Antes de aprovar uma peça finalizada, os engenheiros devem confirmar:
Tipo de fio correto selecionado
Sequência de corte revisada
Tensão residual considerada
Camada de recast controlada
O acabamento da superfície atende aos requisitos.
Dimensões verificadas
Registros de processos concluídos
Perguntas frequentes sobre eletroerosão a fio para manufatura aditiva de metais
É possível realizar eletroerosão a fio em peças fabricadas por manufatura aditiva em liga de titânio?
Sim. A eletroerosão a fio é comumente usada para peças de liga de titânio produzidas por impressão 3D em metal, pois remove material sem a necessidade de fortes forças mecânicas de corte. No entanto, os engenheiros devem controlar a energia elétrica para evitar zonas afetadas pelo calor excessivo e a formação de uma nova camada refundida.
Ligas de titânio, como o Ti-6Al-4V, são difíceis de usinar com ferramentas tradicionais devido à sua resistência e baixa condutividade térmica. A eletroerosão a fio oferece uma alternativa controlada, especialmente para peças com paredes finas ou estruturas de suporte complexas.
A eletroerosão a fio danifica peças metálicas impressas em 3D?
A eletroerosão a fio não causa danos mecânicos como as ferramentas de corte tradicionais, mas pode criar uma camada refundida na superfície de corte. Essa camada deve ser controlada quando o componente exige alta resistência à fadiga.
Para peças aeroespaciais críticas, os fabricantes costumam usar etapas de acabamento, tratamentos de superfície e métodos de inspeção, como a análise metalográfica, para confirmar a qualidade da superfície.
Por que a eletroerosão a fio lenta é preferida para componentes aeroespaciais?
A eletroerosão a fio lenta proporciona maior precisão, melhor acabamento superficial e maior controle da camada refundida, tornando-a adequada para peças de fabricação aditiva de metal de precisão nos setores aeroespacial e industrial.
Embora seja mais caro do que a eletroerosão a fio rápida, a qualidade superior é frequentemente necessária para componentes onde a confiabilidade e a precisão dimensional são imprescindíveis.
Como os engenheiros podem reduzir a deformação por eletroerosão a fio?
Os engenheiros reduzem a deformação controlando a sequência de corte, mantendo conexões temporárias, equilibrando a liberação de tensões e verificando as tensões residuais antes do processamento.
O maior erro é liberar muita tensão muito cedo. Um plano de corte controlado ajuda a manter a geometria original da impressão.
A eletroerosão a fio pode substituir a usinagem CNC?
Não. A eletroerosão a fio e a usinagem CNC trabalham em conjunto. A eletroerosão a fio é mais adequada para separação e corte de perfis, enquanto a usinagem CNC cria superfícies 3D finais e detalhes de precisão.
Utilizar ambos os processos na ordem correta cria um fluxo de trabalho de fabricação aditiva de metal mais confiável.
Sobre o autor
Félix Lee
CEO em Forgecise
Felix Lee é o CEO da ForgeciseCom foco em soluções avançadas de manufatura, fluxos de trabalho de produção industrial e aplicações de engenharia, seu trabalho abrange manufatura aditiva de metais, processos de usinagem de precisão e abordagens práticas para conectar a manufatura digital às necessidades reais de produção.
Seu foco técnico inclui aprimoramento do processo de fabricação, confiabilidade da produção e o uso de métodos avançados de usinagem para componentes metálicos de última geração.
Última atualização: agosto de 2026
Aviso técnico
Este artigo destina-se a fins educativos e de referência em engenharia. Os parâmetros de eletroerosão a fio devem sempre ser validados de acordo com as especificações da máquina, as propriedades do material, os requisitos de produção e os procedimentos de segurança. Os resultados reais podem variar dependendo do equipamento, das condições do material e do ambiente de fabricação.