

















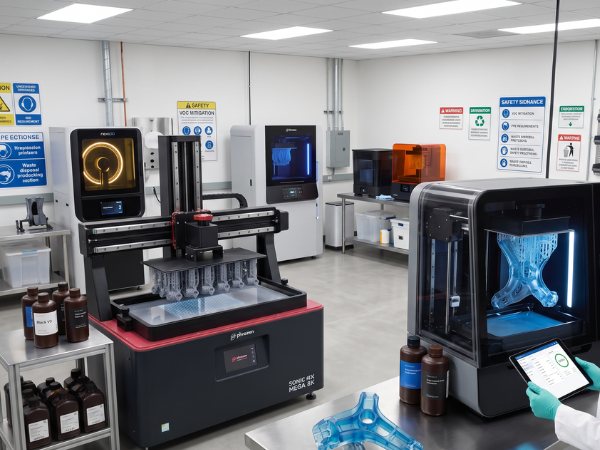
- Autor: Felix Lee, CEO da Forgecise
- Data de publicação: 10 de julho de 2026
- Tempo de leitura: ~15 minutos
- Categoria: Manufatura aditiva, estratégia de compras B2B, automação industrial
- Sumário executivo: Uma análise baseada em dados sobre como as empresas irão escalar a produção em série em 2026 utilizando a fotopolimerização em cuba de grande formato. Apresenta uma análise tecnológica detalhada (SLA, MSLA, LFD, LSPc), estudos de caso B2B reais (NASA, Texas A&M, Prototek), modelos financeiros de Custo Total de Propriedade (TCO) e protocolos de segurança do trabalho confiáveis.
1. Introdução: O Realinhamento Aditivo de 2026
O setor global de manufatura aditiva está passando por uma reestruturação fundamental. Estamos migrando rapidamente da prototipagem rápida na fase de projeto para a produção em série funcional, em volumes baixos a médios. Essa mudança estrutural impulsiona investimentos de capital substanciais nos principais polos econômicos. Governos e empresas estão investindo fortemente em pesquisa e localização.
- Os Estados Unidos Continua sendo um dos maiores e mais promissores mercados para soluções aditivas. Está acelerando o investimento de capital nos setores aeroespacial, de defesa e de dispositivos médicos.
- China financia ativamente pesquisas e processos de manufatura aditiva para defender e expandir sua enorme base de produção nacional.
- As economias europeias, em particular a Alemanha, Aproveitar as estruturas da Indústria 4.0 para estabelecer redes de produção nacionais competitivas e localizadas que mitiguem as vulnerabilidades da cadeia de suprimentos global.
Nesse contexto macroeconômico, comprar um produto de alto desempenho é uma opção viável. Impressora 3D de resina de grande formato Não é mais apenas uma novidade cara em pesquisa e desenvolvimento. Tornou-se um pilar indispensável da resiliência industrial.
               [ Traditional Subtractive Tooling ]
                               │
                               ▼ (High material waste, long lead times)
              [ Strategic Additive Manufacturing ]
                               │
        ┌──────────────────────┴──────────────────────┐
        ▼                                             ▼
[ Large-Scale SLA / MSLA ]                   [ Ultra-Fast LSPc Systems ]
(Isotropic functional parts,                 (Continuous throughput,
high surface fidelity)                       modular production lines)
Os analistas de mercado destacam uma trajetória de crescimento extremamente robusta para essa tecnologia. O tamanho do mercado global de impressão 3D foi estimado em US$ 29,29 bilhões em 2025 e projeta-se que se expanda para US$ 34,85 bilhões em 2026. Até 2035, prevê-se que o mercado global alcance aproximadamente US$ 152,72 bilhões, representando uma taxa de crescimento anual composta (CAGR) de 17,96%.
Essa rápida expansão é sustentada por um ponto de virada em 2026. Gargalos históricos em engenharia de hardware, automação de software e química avançada de polímeros estão sendo resolvidos simultaneamente. Historicamente, a adoção industrial era limitada pelos altos custos de aquisição de máquinas, baixa produtividade volumétrica, elevadas taxas de falha de impressão e pós-processamento manual intensivo em mão de obra.
Em 2026, essas limitações estão sendo ativamente solucionadas por meio da integração de sistemas multilaser, preparação automatizada de construção, redes de manufatura localizadas e monitoramento de processo em circuito fechado. Como resultado, a impressão 3D em resina de grande formato tornou-se uma alternativa economicamente viável à manufatura subtrativa convencional, como a usinagem CNC, para geometrias de alta complexidade, dispositivos médicos personalizados, componentes estruturais aeroespaciais leves e ferramental rápido.
2. Espectro técnico de motores leves industriais
Para alcançar confiabilidade mecânica e precisão dimensional em larga escala, as equipes de compras B2B devem avaliar as arquiteturas de motores de luz subjacentes que regem a fotopolimerização em cuba de grande formato. Essas tecnologias ditam a velocidade de construção, a aparência da superfície e a consistência óptica de ponta a ponta em volumes de construção expansivos.
Estereolitografia (SLA)
A SLA utiliza lasers de estado sólido direcionados por scanners galvanométricos de alta precisão para curar a resina ponto a ponto. Plataformas industriais padrão, como o Linha Stratasys Neo (incluindo o Neo450 e Neo800A tecnologia SLA (aluminação estereoscópica) permite obter propriedades mecânicas isotrópicas, precisão geométrica excepcional e acabamentos de superfície altamente polidos diretamente da plataforma de impressão. Embora a exposição a laser ponto a ponto garanta resolução superior, seu desempenho em termos de produtividade volumétrica é limitado na impressão de geometrias densas ou sólidas em grandes superfícies.
Estereolitografia Mascarada (MSLA)
A tecnologia MSLA substitui o laser pontual por uma fonte de luz de matriz de LEDs e uma fotomáscara de cristal líquido (LCD) para curar camadas inteiras simultaneamente. Essa arquitetura garante que a velocidade de impressão permaneça independente da densidade de camadas, tornando-a extremamente útil para produção em lote e modelos visuais de grande volume. No entanto, impressoras MSLA de nível básico frequentemente apresentam problemas de difusão de luz e colimação, o que leva a imprecisões dimensionais e detalhes suaves e borrados próximos às bordas externas da grande máscara de LCD.
Visor de baixa força (LFD)
A tecnologia proprietária LFD da Formlabs representa uma evolução avançada da MSLA, combinando uma unidade de retroiluminação de alta intensidade com uma matriz de lentes plano-convexas personalizada para alcançar uma colimação de luz excepcional. A LFD integra uma matriz de 145 LEDs de comprimento de onda uniforme, fornecendo uma intensidade de potência óptica de 16 mW/cm² ao plano de cura, combinada com um software anti-aliasing pré-ajustado para alcançar resolução subpixel. Ao utilizar uma membrana flexível no tanque de resina, a LFD minimiza as forças de descolamento geradas durante a separação das camadas. Isso permite suportes com toque leve, acabamentos de superfície impecáveis e altas tolerâncias dimensionais (± 0,15% em XY) em velocidades de construção vertical de até 80 mm/h.
Subcamada lubrificante com fotopolimerização (LSPc)
O processo LSPc da Nexa3D resolve as forças de delaminação inerentes à polimerização em cuba invertida, empregando uma membrana patenteada, autolubrificante e não degenerativa. Esse mecanismo impede completamente que a resina curada grude na janela da cuba. Isso possibilita velocidades de construção vertical de até 240 mm/h (24 cm/h). O LSPc oferece um caminho óptico uniforme e sem distorções em toda a plataforma de construção. Isso garante consistência entre as peças e torna a tecnologia altamente escalável para fabricação contínua em escala de produção.
Impressora 3D de resina de grande formato: Tabela comparativa técnica (2026)
A tabela a seguir fornece uma análise técnica comparativa abrangente dos principais sistemas de impressão em resina de grande formato, tanto profissionais quanto semiprofissionais, atualmente disponíveis no mercado:
| Fabricante e Modelo | Tecnologia de motores leves | Volume de construção ($L × P × A$ em $\text{mm}$) | Resolução XY | Velocidade vertical máxima | Aplicações B2B principais | Faixa de preço inicial (USD) |
|---|---|---|---|---|---|---|
| Formlabs Formulário 4L | Visor de baixa força (LFD) | $353 × 196 × 350 | $46\ \mu\text{m}$ | $80 mm/h$ | Ferramentas aeroespaciais, dispositivos médicos, protótipos de alta fidelidade | $ 7.125 (Básico) a $ 19.769 (Completo) |
| Nexa3D XiP Pro | Subcamada lubrificante com fotopolimerização (LSPc) | $ 292 × 163 × 410 $ | $46\ \mu\text{m}$ ($23\ \mu\text{m}$ subpixel) | $240 mm/h$ | Fabricação em série, dispositivos/acessórios funcionais, peças elastoméricas | $15.000 – $25.000 (Varia conforme o pacote) |
| Phrozen Sonic Mega 8K V2 | MSLA (ParaLED Matrix 3.0) | $330 × 185 × 400 | $43\ \mu\text{m}$ | $400 camadas/h$ | Produção de impressão em fazenda, adereços para cosplay, modelos estéticos de grande porte | $1.500 – $2.000 |
| Elegoo Jupiter 2 | MSLA (COB + Lente Fresnel) | $302 × 162 × 300$ | $20 \times 26\ \mu\text{m}$ | 15 – 25 mm/h (Dependendo da resina) | Modelos de exibição altamente detalhados, componentes de pequenos lotes | $949 (Preço sugerido) |
| Anycubic Photon Mono M7 Max | MSLA (COB + Sistema de Uniformidade de Luz) | $ 223 × 126 × 230 $ | $46\ \mu\text{m}$ (Aproximadamente) | 100 mm/h (Resina de alta velocidade) | Verificação de design para prosumidores, prototipagem de engenharia de baixo custo | $599 – $649 |
3. Evidências empíricas B2B: Estudos de caso do Reddit e do LinkedIn
Uma análise detalhada das experiências de usuários profissionais compartilhadas em plataformas de mídia social, fóruns industriais e redes corporativas revela o desempenho de diferentes sistemas de grande formato sob a pressão de ambientes de produção rigorosos.
Estudo de Caso 1: Prototipagem e Repetibilidade Aeroespacial (Subcontratação da NASA)
Um perfil operacional compartilhado por uma empresa contratada da área de defesa que opera sob o identificador AIRION-Defesa No Reddit, são detalhados os procedimentos de implantação do Formlabs Formulário 4L Em um ambiente de produção que apoia a pesquisa da NASA, o operador B2B destacou que o principal fator para a escolha da Form 4L não foi apenas a resolução bruta, mas a repetibilidade mecânica e dimensional de todo o ecossistema.
Em setores de alta complexidade, a resolução manual de problemas e as constantes calibrações desperdiçam horas valiosas de engenharia. O contratante observou que as configurações pré-validadas, a dispensação automatizada de resina integrada e a transição perfeita para os sistemas Form Wash L e Cure L alcançaram uma taxa de sucesso de impressão de quase 99%. Essa eficiência no fluxo de trabalho permitiu que a equipe de engenharia reduzisse os prazos de entrega de modelos aeroespaciais visuais e funcionais, mantendo todo o ciclo de prototipagem internamente.
Estudo de Caso 2: Segurança e Conformidade em Grupos de Trabalho Industrial (Texas A&M)
Em um relatório detalhado de um gerente de laboratório de produção em Texas A&MA decisão de operar uma frota de máquinas Formlabs 24 horas por dia, 7 dias por semana, foi avaliada sob a perspectiva da segurança no local de trabalho e da conformidade ambiental. Devido a preocupações regulatórias relacionadas às emissões de compostos orgânicos voláteis (COVs) provenientes de fotopolímeros industriais, a instituição investiu US$ 10.000 na contratação de uma empresa de consultoria especializada em qualidade do ar.
A empresa realizou uma análise de 24 horas do espaço de trabalho da impressora usando monitores especializados de qualidade do ar. A auditoria concluiu que não havia VOCs significativos ou riscos respiratórios durante as operações padrão da máquina. Este caso ressalta que resinas de nível profissional, como Formlabs Black V5Apresentam perfis de odor muito mais baixos em comparação com resinas de consumo de baixo custo, com um leve cheiro de tinta látex e exigindo apenas equipamentos de proteção individual (EPI) padrão de laboratório, em vez de sistemas de ventilação química localizados e complexos.
Estudo de Caso 3: Ferramentas Microfluídicas de Alta Precisão
Um laboratório de pesquisa e desenvolvimento especializado em microfluídica detalhou sua implementação de Formlabs Formulário 4 e Formulário 4L Sistemas para impressão de canais integrados de alta precisão. Para dispositivos microfluídicos, o tamanho do ponto do laser, a colimação da luz e a química da resina de baixa reatividade são fatores críticos.
Enquanto os modelos anteriores de estereolitografia às vezes apresentavam problemas com a resina curada bloqueando canais submilimétricos, a matriz de retroiluminação colimada da geração 4L resolveu com sucesso esses detalhes finos sem vazamento de luz. O laboratório observou que a plataforma LFD permitiu a construção de canais precisos e sem vazamentos, que tradicionalmente exigiam processos caros e especializados de microusinagem de vidro ou litografia suave.
Estudo de Caso 4: Automação de Pós-Processamento na Prototek (Itália)
PrototekA [Nome da Empresa], uma empresa italiana de serviços de manufatura aditiva em operação desde 2007, compartilhou sua história operacional enfatizando a importância do pós-processamento automatizado. Na produção de componentes plásticos e elastoméricos de grandes dimensões, a remoção manual da resina não curada é altamente ineficiente e propensa a introduzir fissuras estruturais.
Ao integrar sistemas automatizados de pós-processamento químico-mecânico (como, por exemplo, Tecnologias de pós-processamentoA Prototek eliminou a limpeza manual e minimizou o desperdício de solventes. A integração do fluxo de trabalho demonstrou que as propriedades mecânicas de impressões em resina de grande formato e alta resistência só são plenamente alcançadas quando as etapas de limpeza e cura são padronizadas, o que reduz drasticamente as microfraturas causadas por resíduos de polímero não curado.
4. Inteligência do Fórum: 5 principais discussões recentes e respostas confiáveis
Inquérito 1: Flexão do eixo Z, forças de descolamento e rigidez do pórtico em impressoras de grande volume
Resposta curta: As forças de descolamento (a força de vácuo gerada durante a separação das camadas) podem causar grandes deslocamentos de camadas ou falhas de impressão se o pórtico da impressora não tiver rigidez estrutural. Para compras B2B, a rigidez da estrutura e do pórtico são as principais métricas mecânicas de confiabilidade.
Em fóruns profissionais, os usuários debatem sobre o Uniforme GK3 Ultra Observou-se que o fabricante substituiu os trilhos lineares duplos do pórtico por um único trilho de alumínio usinado, o que introduziu uma flexão perceptível no eixo Z durante os ciclos de descolamento. Essa deflexão mecânica causa deslocamentos de microcamadas e falhas catastróficas de impressão.
O consenso geral é que o verdadeiro desempenho industrial exige um sistema de pórtico altamente rígido com guias lineares duplas e fusos de esferas robustos, como visto em Nexa3D XiP Pro e sistemas SLA industriais. Correias de borracha padrão e pórticos de trilho único degradam-se rapidamente sob o peso de grandes blocos de resina.
Inquérito 2: Gestão Térmica e Gradientes de Temperatura Localizados
Resposta curta: As resinas fotopoliméricas são altamente sensíveis à temperatura; temperaturas ambientes frias aumentam a viscosidade da resina, causando falhas catastróficas de impressão. O sucesso industrial requer uma câmara fechada e aquecida ativamente (entre 60 °C e 90 °C) ou circulação contínua e dinâmica da resina.
Discussões no fórum destacam que máquinas de grande formato com orçamento limitado, como a Elegoo Jupiter 2, apresentam aquecedores de tanque que são propensos à distribuição térmica desigual, aquecendo apenas as seções do tanque adjacentes à sonda do termostato.
A solução definitiva para resinas de alta viscosidade e grau de engenharia requer uma câmara de aquecimento ativo ou um sistema de aquecimento dinâmico que circule a resina continuamente. Na Jupiter 2, os usuários precisam confiar no movimento automático da plataforma de impressão (retorno à posição inicial) para misturar fisicamente a resina e distribuir o calor uniformemente antes de iniciar a impressão, sob o risco de falhas localizadas na cura.
Inquérito 3: Reposição dinâmica de resina e homogeneidade química durante a impressão
Resposta curta: Despejar resina fria e não misturada diretamente em um tanque quente e ativo causa choque térmico, resultando em linhas de camada, falhas de suporte e deformação.
O procedimento padrão desenvolvido por operadores experientes envolve as seguintes etapas:
- Pré-aquecimento da resina: O operador deve pré-aquecer o frasco de resina de reposição a aproximadamente 25 °C a 30 °C (usando um banho-maria ou um aquecedor elétrico) para igualar a temperatura do tanque ativo.
- Dispersão lenta: Em vez de despejar diretamente no tanque, a resina pré-aquecida deve ser vertida lentamente sobre a superfície superior da plataforma de construção ascendente. A massa térmica da placa metálica estabiliza a temperatura da resina, enquanto o fluxo descendente espalha o líquido uniformemente pelo tanque, sem gerar alterações localizadas na corrente elétrica ou aprisionar bolhas de ar.
Inquérito 4: Custo Total de Propriedade (TCO) e Ecossistemas Abertos vs. Fechados
Resposta curta: Embora as impressoras MSLA de código aberto tenham um CapEx menor, sua mão de obra manual, os custos de calibração e as taxas mais altas de falhas de impressão geralmente resultam em um Custo Total de Propriedade (TCO) de três anos mais elevado em comparação com sistemas fechados plug-and-play.
                     [ Total Cost of Ownership ]
                                  │
       ┌──────────────────────────┴──────────────────────────┐
       ▼                                                     ▼
[ Closed Ecosystem (Form 4L) ]              [ Open-Source MSLA (Mega 8K V2) ]
- High CapEx ($7k - $20k)                   - Low CapEx ($1.5k - $2k)
- Low labor (Pre-tuned settings)            - High labor (Manual tuning/failures)
- Consistent, predictable output            - Low material cost (Generic resins)
Para esclarecer essa decisão, a tabela a seguir modela as variáveis do Custo Total de Propriedade (TCO) ao longo de um ciclo operacional industrial padrão de três anos:
| Custo variável | Ecossistema LFD fechado (ex: Formlabs Form 4L) | MSLA de código aberto (por exemplo, Phrozen Sonic Mega 8K V2) |
|---|---|---|
| Despesas de capital iniciais | Alto (de US$ 7.125 a US$ 19.769, dependendo das opções de pacote) | Baixo (de US$ 1.500 a US$ 2.000) |
| Custo do material (por litro) | Preço moderado (US$ 79 para uso geral, até US$ 229 para resinas especiais) | Baixo (de US$ 20 a US$ 40 para resinas padrão de terceiros) |
| Custo de materiais de consumo (filmes para IVA) | Alto (US$ 249 por tanque de resina proprietária) | Baixo (de US$ 20 a US$ 33 por folha de substituição de ACF ou FEP) |
| Custos indiretos de mão de obra (afinação/limpeza) | Baixo (Orientação automatizada, autonivelamento, lavagem integrada) | Alto (Nivelamento manual, drenagem manual do tanque, calibração de configurações constantes) |
| Custo médio de recuperação de falhas | Mínimo (Detecção de detritos integrada, taxa de sucesso de impressão de 99%) | Alto (resina desperdiçada em impressões de grande volume com falha, tempo de inatividade para substituição de FEP) |
| Atualizações de ecossistema/Software | Inclui (software PreForm, painel de monitoramento na nuvem) | Variável (Taxas de fatiadores de terceiros, plug-ins pagos, suporte da comunidade) |
O consenso no mercado B2B é que os ecossistemas fechados representam um investimento operacional altamente previsível para organizações que não podem arcar com a resolução de problemas que demandam muita mão de obra, enquanto os sistemas abertos são mais adequados para operações com técnicos dedicados e qualificados que podem absorver os custos de mão de obra da otimização manual.
Inquérito 5: Infraestrutura do local de trabalho e realidades de segurança no pós-processamento
Resposta curta: Sistemas de grande formato exigem ampla área física de desocupação, sistemas de ventilação ativos e procedimentos operacionais padrão (POP) estruturados para o descarte de resíduos químicos. O descarte de solventes de lavagem em ralos municipais é estritamente proibido.
As avaliações do fórum destacam que impressoras de grande formato econômicas, como a Júpiter 2 São fisicamente volumosas e utilizam portas duplas largas, exigindo quase 41 polegadas de espaço horizontal livre. Além disso, a ausência de um suporte padrão para gotejamento da placa de impressão em algumas máquinas de baixo custo significa que, ao levantar um modelo pesado e oco, a resina residual não curada presa em seu interior irá se espalhar pela bancada.
O plano de infraestrutura oficial deve incluir:
- Mitigação de Fumos: Uma cabine de exaustão (como uma tenda rígida de acrílico ou material retardante de fogo com ventiladores de duto embutidos que ventilam para o exterior).
- Gestão de Resíduos Líquidos: Uma bacia de lavagem dedicada para coletar resíduos líquidos. Em nenhuma circunstância a água de limpeza ou o álcool isopropílico (IPA) contaminado devem ser descartados na rede de esgoto municipal. Em vez disso, os resíduos líquidos devem ser armazenados em garrafões lacrados e processados em centros de reciclagem industrial licenciados.
5. Diretrizes de Compras Estratégicas para Tomadores de Decisão B2B
Para maximizar o retorno do investimento e minimizar a interrupção operacional, os gerentes de compras corporativas devem adequar suas escolhas de compra aos requisitos específicos de volume, precisão e instalações.
                    [ B2B Procurement Matrix ]
                                │
       ┌────────────────────────┼────────────────────────┐
       ▼                        ▼                        ▼
[ High Precision / Low Labor ] [ High Volume / Cost Focus ] [ High-Speed Production ]
- Select Closed LFD (Form 4L)  - Select Open MSLA (Mega)    - Select LSPc (XiP Pro)
- Best for medical/aerospace   - Best for visual models     - Best for industrial lines
Classificando o Mandato Operacional
- Alta precisão, materiais certificados e baixos custos de mão de obra: Se o principal caso de uso for a prototipagem de dispositivos médicos, padrões de fundição de precisão, modelos visuais de nível aeroespacial ou gabaritos de engenharia funcional, as organizações devem padronizar o uso de ecossistemas fechados ou semiabertos altamente validados. Formlabs Formulário 4L Oferece o fluxo de trabalho plug-and-play mais consistente. Ao eliminar a calibração manual e oferecer motores de luz altamente colimados, esses sistemas reduzem o trabalho de preparação de impressão a minutos e garantem resultados mecânicos repetíveis e certificáveis, que justificam facilmente os custos mais elevados de capital e consumíveis.
- Produção visual em grande volume e sensibilidade ao orçamento: Para estúdios de design, fabricantes de adereços teatrais ou escritórios de arquitetura onde o volume estético supera a certificação dimensional rigorosa, as plataformas MSLA de código aberto são altamente competitivas. Phrozen Sonic Mega 8K V2 Oferece um amplo volume de impressão e alta resolução de detalhes a um preço bastante acessível. Para obter sucesso com essas plataformas, as organizações devem alocar recursos humanos internos suficientes para lidar com o pós-processamento manual, a calibração das configurações e a manutenção regular do tanque de impressão.
- Produção em série de alto rendimento: Quando o fluxo de trabalho de fabricação exige uma produção rápida e semicontínua de peças que rivaliza com a velocidade da moldagem por injeção tradicional, a Nexa3D oferece… XiP Pro (ou NXE 400ProOs sistemas ) são a escolha ideal. Alimentados pela tecnologia LSPc, esses sistemas podem gerar até 19,5 litros de peças curadas em menos de duas horas, tornando-os ideais para linhas de produção de alta pressão, produção especializada de elastômeros e ferramental rápido.
Avaliação da prontidão da infraestrutura
Antes de assinar um contrato de fornecimento, os gestores das instalações devem verificar se o local de instalação escolhido possui os controles ambientais adequados. Uma sala de impressão em resina de grande formato, em conformidade com as normas, deve contar com um sistema de exaustão HVAC dedicado e sem recirculação ou uma coifa de extração de fumos localizada para o tratamento de COVs (Compostos Orgânicos Voláteis).
O local deve acomodar não apenas a área física da impressora com as portas totalmente abertas, mas também uma área equivalente para lavatórios e câmaras de cura UV. Por fim, devem ser estabelecidos procedimentos operacionais padrão para o manuseio seguro do álcool isopropílico, incluindo a instalação de armários de armazenamento à prova de explosão e um contrato formal com um serviço local de descarte de resíduos químicos. Ao abordar essas variáveis estruturais durante a fase de aquisição, os compradores corporativos podem integrar com sucesso uma Impressora 3D de resina de grande formato em seus fluxos de trabalho de fabricação mais amplos.
6. Veredito Final: Escolhendo seu Caminho Aditivo
O mercado de impressão 3D em resina de grande formato em 2026 oferece caminhos altamente especializados. A aquisição não se trata mais de escolher a “melhor” impressora, mas sim de adequar a tecnologia às realidades operacionais. Ecossistemas fechados, como o Formlabs LFD, oferecem baixa previsibilidade de mão de obra, enquanto os sistemas MSLA de código aberto proporcionam um valor volumétrico incomparável, ao custo de altos custos manuais. Para aqueles que operam linhas de produção seriais contínuas, os sistemas LSPc de alta velocidade representam um futuro escalável.
Próximos passos para tomadores de decisão B2B:
Avalie o espaço disponível e a capacidade do sistema de climatização (HVAC) de suas instalações, calcule o custo interno de mão de obra por hora de impressão e solicite uma peça de referência no material de engenharia desejado. Somente assim você poderá mapear com precisão o seu Custo Total de Propriedade (TCO) para três anos e garantir um futuro resiliente e de alto rendimento na manufatura aditiva.