

















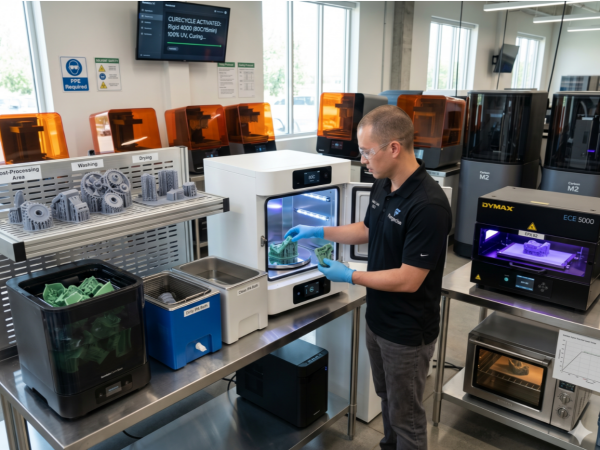
Por Felix Lee, CEO da Forgecise
Publicado em: 25 de maio de 2026
Biografia do autor: Felix Lee é o CEO da Forgecise, especializada em fluxos de trabalho de manufatura aditiva, otimização de processos B2B e padrões industriais de pós-processamento para fotopolímeros de grau de engenharia.
Se você visitar hoje qualquer fábrica de manufatura aditiva profissional, perceberá que as tecnologias de fotopolimerização em cuba — como a estereolitografia (SLA), o processamento digital de luz (DLP) e a impressão em tela de cristal líquido (LCD) — evoluíram muito além da simples prototipagem. Nós as utilizamos para a produção de peças finais.
Mas ouço constantemente uma pergunta específica de operadores que tentam atingir tolerâncias de engenharia rigorosas: Quanto tempo leva para curar impressões em resina? Para obter o máximo desempenho?
Quando uma peça sai da impressora em seu “estado verde”, ela permanece apenas parcialmente polimerizada. Ela contém monômeros, oligômeros e fotoiniciadores não reagidos, aprisionados dentro de uma matriz polimérica semissólida. A pós-cura atua como a etapa final obrigatória. Ela é necessária para maximizar a densidade de reticulação, o que garante as propriedades de resistência mecânica, térmica e química do material.
Este guia detalha os mecanismos químicos, lista os parâmetros oficiais dos fabricantes para os principais sistemas de resina industrial e oferece soluções claras para os desafios de engenharia que vejo os operadores enfrentarem diariamente.
1. A química por trás da pós-cura: o que realmente acontece
Para determinar o tempo de cura das impressões em resina, precisamos analisar a química do processo. Uma peça fotopolimerizada obtém suas propriedades mecânicas diretamente da sua densidade de ligações cruzadas. Quando a luz UV incide sobre a resina líquida durante a impressão, o material se solidifica. No entanto, o impedimento estérico e a vitrificação limitam a quantidade de resina que efetivamente se converte em resina.
Cinética de polimerização e calor convectivo
O uso isolado da luz UV muitas vezes não é suficiente para resinas de engenharia de alto desempenho. À medida que a rede polimérica se torna mais compacta, os grupos funcionais não reagidos restantes param de se mover com facilidade, o que interrompe o processo de polimerização.
Expressamos a fração de conversão da ligação dupla da seguinte forma:
Aqui, representa a concentração inicial de ligações duplas do monômero e representa a concentração restante após o tempo de cura.
Ao introduzir calor convectivo, você impulsiona energia térmica para a rede polimérica. Isso eleva a temperatura para perto ou acima da temperatura de transição vítrea (Tg). Essa mudança térmica aumenta a mobilidade do segmento da cadeia — algo mapeado por meio de Análise Mecânica Dinâmica (DMA) como a transição alfa (α).
A relação do módulo de armazenamento:
Controla a rigidez da rede polimérica à medida que a reticulação ocorre. Esse movimento molecular permite que os grupos reativos restantes se encontrem, finalizando a reticulação.
Representamos essa taxa de reação dependente da temperatura usando a equação cinética de conversão de Arrhenius:
Onde é o fator pré-exponencial, é a energia de ativação, é a constante universal dos gases, é a temperatura absoluta e é a ordem da reação. Isso demonstra por que o aumento da temperatura acelera diretamente a taxa de polimerização.
Sistemas de cura dupla e reticulação térmica
Resinas industriais de alta qualidade, como as fabricadas pela Carbon, utilizam uma química de cura dupla. A cura primária depende da fotopolimerização ativada por UV para fixar a geometria (o estado verde). A cura secundária ocorre em um forno de convecção. Esse processo de cura desencadeia uma reação térmica independente (como as reações de poliuretano ou epóxi) para atingir a resistência de nível industrial. Para um material como o EPX 82, é necessário realizar uma cura térmica de 12,5 horas, com aumento gradual da temperatura a partir de até [temperatura não especificada].
Corrigindo a precisão dimensional e a contração diferencial
Ao assar peças em estado cru, elas encolhem. O calor evapora os diluentes residuais e força uma maior polimerização. Paredes mais finas perdem massa e encolhem mais rapidamente do que paredes mais grossas, o que causa encolhimento e deformação diferenciais.
Executar uma pós-cura UV preliminar com sistemas de inundação de alta intensidade — como um Dymax ECE 5000 ou um PCU90 — antes de levar as peças ao forno realiza três funções específicas:
- Conversão de monômero: Converte rapidamente os monômeros não reagidos no estado verde, fixando-os quimicamente para reduzir a perda de massa durante o cozimento.
- Elevação da força verde: Isso aumenta o módulo de armazenamento verde e permite que peças com saliências sem suporte resistam à deformação gravitacional mesmo em fornos que atingem altas temperaturas.
- Mitigação de deformações: Reduz a contração diferencial em até , dependendo da resina, e diminui a deformação por tensão interna de impressão em até .
Tabela 1: Otimização da contração e da precisão por meio de pós-cura UV preliminar
| Sistema de resina | Configuração da unidade de cura | Métrica de Geometria Dimensional | Encolhimento não tratado | Encolhimento tratado | Redução relativa do encolhimento |
| EPX 82 | Câmara de cura PCU90 | parede | Redução | ||
| EPX 82 | Câmara de cura PCU90 | parede | Redução | ||
| EPX 82 | Unidade de inundação Dymax | parede | Redução | ||
| EPX 82 | Unidade de inundação Dymax | parede | Redução | ||
| RPU 130 | Unidade de inundação Dymax | parede | Redução | ||
| RPU 130 | Unidade de inundação Dymax | parede | Redução |
2. Orientações do fabricante: Parâmetros de cura específicos do material
Não é possível adivinhar esses números. Para obter as propriedades físicas e as tolerâncias dimensionais corretas, é necessário adequar o processo exatamente à composição química da resina, à geometria da peça e ao equipamento de cura.
Tabela 2: Parâmetros de cura para resinas profissionais e industriais
| Família de Materiais | Versão em resina | Duração da cura UV | Temperatura da câmara | Comprimento de onda UV | Alvo mecânico principal / Observações especiais |
| Padrão Formlabs | Cinza, Preto, Branco, Colorido | 30 a 60 minutos | 60 minutos maximizam o módulo de elasticidade à tração. | ||
| Formlabs V5 | Preto V5, Transparente V5 | 5 a 15 minutos | Temperatura ambiente / | 5 minutos à temperatura ambiente preservam a precisão dimensional máxima. | |
| Formlabs Rígido | Rígido 4000 | 15 minutos | Aumenta o módulo de elasticidade em ; evite a cura excessiva. | ||
| Formlabs Engenharia | Rascunho, Rascunho V2 | 5 minutos | Temperatura ambiente / | Use a temperatura ambiente para alongamento; para resistência à tração. | |
| Formlabs Especialidades | Resina de alumina 4N | Dependente de equipamento | Nenhum (Secagem ao ar) | Rachaduras quando expostas à água/álcool isopropílico; use solução de limpeza para cerâmica. | |
| Formlabs Elastômero | Resina de silicone 40A | Dependente de equipamento | Temperatura ambiente | Lavar obrigatoriamente com IPA + acetato de n-butila. | |
| Cera Formlabs | Cera fundível, cera 40 | 0 a 30 minutos | Temperatura ambiente | Sem UV (Cera V1) | Não aqueça; a exposição ao calor causa o derretimento da cera. |
| BASF Ultracur3D | Rígido RG 3280 Branco | Dependente de equipamento | Temperatura ambiente | O cozimento posterior por 3 horas melhora a temperatura de secagem e a brancura. | |
| BASF Ultracur3D | Resistente ST 80 | Dependente de equipamento | Temperatura ambiente | Após a lavagem, é necessária uma secagem meticulosa de 30 minutos. | |
| BASF Ultracur3D | EL flexível 60 | Temperatura ambiente | As camadas impressas precisam de densidades de potência específicas (). | ||
| Loctite Industrial | IND405 BK | Configuração Dependente | Temperatura ambiente | Alto alongamento; condição a , UR. | |
| Loctite Médico | MED3394 (Esterilizável) | Configuração Dependente | Temperatura ambiente | @ | Biocompatível (ISO 10993/USP Classe VI). |
| Loctite Elastômero | IND475 WH | Dependente de equipamento | Submerso na água | Amplo Espectro | Mergulhe em um recipiente transparente com água; aplique um desmoldante. |
| Conceito Loctite | PRO9317 CL | Dependente de equipamento | Temperatura ambiente | LED / Amplo Espectro | Partes translúcidas; baixa absorção de água evita o embaçamento. |
| Loctite Tough | PRO476 BK | Dependente de equipamento | Temperatura ambiente | LED / Amplo Espectro | Alta tenacidade, HDT moderado (). |
Necessidades de Materiais Especializados
Seguir os procedimentos padrão para materiais especiais arruinará suas impressões. Elastômeros como o Silicone 40A da Formlabs exigem lavagens químicas específicas. Fórmulas cerâmicas técnicas como a Alumina 4N sofrerão microfissuras se expostas a traços de água ou álcool durante a limpeza.
Se você imprimir resinas biocompatíveis para uso odontológico ou médico, deve seguir rigorosamente o fluxo de trabalho validado pelo fabricante (impressão, lavagem, secagem e pós-cura). Qualquer desvio resultará em peças que não atendem aos padrões de segurança da FDA e da ISO.
3. Equipamentos de pós-cura: câmaras profissionais versus cura à temperatura ambiente
Ao operar um negócio B2B, você não pode depender de fontes de UV imprevisíveis, como a luz solar direta. O clima oscila, os comprimentos de onda variam e os operadores precisam girar as peças manualmente. A cura padrão exige cobertura de luz uniforme, controle preciso de temperatura e correspondência exata do comprimento de onda. A cura sob a luz solar leva de 2 a 10 horas, dependendo da espessura das peças.
As caixas de cura caseiras baratas geralmente apresentam fitas de LED UV básicas que não possuem controle de temperatura. Vejo isso levar constantemente a conversões de núcleo incompletas e geometrias deformadas.
Estações de cura profissionais combinam aquecedores de alta capacidade com conjuntos de LEDs multidirecionais. Este equipamento garante um desempenho mecânico consistente, reduzindo o tempo de processamento de miniaturas para 1 a 2 minutos e de protótipos complexos para 5 a 15 minutos.
Tabela 3: Comparação técnica de unidades de cura profissionais
| Especificações técnicas | Formlabs Form Cure (2ª Geração) | Formlabs Form Cure L | Wicked Engineering CUREbox |
| Saída de comprimento de onda | (Matriz de 48 LEDs) | (Módulos de 45 LEDs) | Misto e (Simultâneo) |
| Potência de Irradiação UV | Matriz multidirecional de alta potência | saída | |
| Câmara Tamanho da Câmara | () | ||
| Faixa de temperatura máxima | faixa | ||
| Rotação da plataforma giratória | Plataforma giratória padrão | Palco refletor rotativo | Estático (utiliza painéis refletores difusos) |
| Elementos de aquecimento | Convectivo (atinge em 60s) | Elementos convectivos duplos | Calor convectivo interno padrão |
| Preço de tabela unitário |
4. Segurança operacional e fluxos de trabalho de lavagem
Configuração de Lavanderia com Dois Banheiros
A lavagem de peças em solventes saturados deixa resíduos de resina não curada nas impressões, o que prejudica o acabamento da superfície. Ao reutilizar o solvente, a resina dissolvida se acumula. Ao retirar uma peça desse banho, ela deixa uma película altamente diluída. Quando essa película entra em contato com a câmara de UV, ela cura formando uma camada brilhante, pegajosa e irregular.
Você evita isso usando um sistema com dois banheiros:
- Banho principal “sujo”: Remove a maior parte da resina não curada.
- Banho secundário “limpo”: Utiliza solvente fresco de alta pureza (IPA ou TPM) para remover os resíduos restantes.
O uso de estações de lavagem automatizadas (como a Form Wash L) controla a agitação e evita a imersão excessiva.
[ Green Part from Printer ]
│
▼
┌───────────────────────┐
│ Lavagem primária “suja” │ <── (Remove ~90% da resina em massa)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Lavagem secundária “limpa”│ <── (Solvente novo; remove a película)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Secagem completa ao ar livre │ <── (Obrigatório; evita rachaduras)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Cura UV + Térmica │ <── (Obtém as propriedades mecânicas finais)
└────────────────────────┘
Você também precisa garantir que as peças estejam perfeitamente secas antes da cura UV. Se o solvente permanecer na peça durante a exposição aos raios UV, ocorrerão microfissuras, opacidade severa na superfície e pontos fracos. Deixe as peças secarem ao ar livre em uma grade por pelo menos 30 a 60 minutos ou use ar comprimido limpo.
Imersão em água para inibição do oxigênio
Ao imprimir com resinas flexíveis ou elastoméricas (como Loctite IND475 ou Formlabs Elastic), a cura ao ar livre deixa uma superfície pegajosa. Isso ocorre porque o oxigênio atmosférico reage com os radicais fotogerados na camada superficial, interrompendo prematuramente a reação em cadeia da polimerização.
Os operadores industriais submergem as peças elastoméricas lavadas e secas em um recipiente transparente cheio de água (vidro ou acrílico) antes de colocá-las na câmara UV. A água bloqueia o oxigênio. Para materiais resistentes como o IND475, recomendo adicionar uma fina camada de desmoldante às peças antes de mergulhá-las na água.
EPI e Segurança na Oficina
Resinas líquidas causam irritação na pele, dermatite de contato, queimaduras químicas e alergias respiratórias. Solventes como o álcool isopropílico são altamente inflamáveis e produzem vapores tóxicos. É preciso seguir regras rígidas.
- EPI: Use luvas grossas de nitrilo (o látex não reage quimicamente), óculos de segurança para se proteger de lascas de resina e respiradores para vapores orgânicos.
- Ventilação: Utilize salas bem ventiladas ou capelas de exaustão.
- Disposição: Exponha todos os resíduos contaminados (toalhas de papel, luvas) à luz UV para curar a resina líquida antes de descartá-los. Entregue o solvente saturado a serviços profissionais de descarte de resíduos químicos.
5. Perguntas frequentes: Solução dos principais problemas pós-cura
Aqui estão as respostas técnicas específicas para os cinco problemas mais comuns que vejo os operadores perguntando online.
P1: Posso causar cura excessiva na minha impressão em resina se a deixar na câmara UV por muito tempo?
Responder: Sim, mas não da maneira que você imagina. Tempo extra não aumentará a reticulação, mas exposição prolongada ao calor e aos raios UV causará degradação foto-oxidativa severa.
A explicação: A fotopolimerização comporta-se como uma curva assintótica. Sob luz padrão, a polimerização atinge o máximo em 15 a 30 minutos. Mais tempo de exposição à luz UV não significa mais reticulação. Em vez disso, ataca a cadeia principal do polímero. Isso causa amarelamento e reduz o alongamento na ruptura (EAB) das peças, tornando-as quebradiças. Por exemplo, testes com o Ameralabs XVN-50 revelam que 1 hora de pós-cura atinge o alongamento na ruptura. Após 4 semanas sob a luz solar, ele se degrada para , enquanto a resistência à tração aumenta ligeiramente de para . Você reduz esse risco aumentando os tempos de exposição das camadas durante a impressão (por exemplo, 6 segundos) para construir uma matriz mais resistente no estado verde.
P2: Por que minhas impressões curadas ainda cheiram a produtos químicos tóxicos?
Responder: Esse cheiro vem de compostos orgânicos voláteis (COVs) retidos e vapores de monômero não reagidos que escapam lentamente da peça.
A explicação: As peças aquecidas liberam COVs (Compostos Orgânicos Voláteis) dentro da câmara de cura fechada. Esses vapores ficam retidos no ar e aderem à superfície das peças. Peças espessas também criam um gradiente de conversão: a parte externa cura completamente, mas o núcleo permanece parcialmente curado, liberando monômeros não reagidos ao longo do tempo. Para corrigir isso, abra a câmara de cura imediatamente após o término do ciclo. Em seguida, deixe as peças em um local bem ventilado ou em uma capela de exaustão por 24 a 96 horas para desgaseificar. Por fim, aplique um primer ou tinta para selar a superfície.
P3: Por que minhas impressões ocas estão rachando e vazando resina?
Responder: Sem orifícios de drenagem, a resina líquida e o solvente de limpeza ficam presos no interior, causando danos químicos e acúmulo de pressão de vapor que eventualmente rompem a impressão.
A explicação: Esse líquido retido ataca as paredes internas curadas, enquanto os COVs (Compostos Orgânicos Voláteis) criam pressão interna. Você evita isso projetando pelo menos dois orifícios de drenagem opostos (diâmetro mínimo) em cada parte oca para quebrar o vácuo. Lave o interior ativamente com uma seringa cheia de álcool isopropílico (IPA) fresco até que a água saia completamente limpa. Como a luz UV não consegue atravessar paredes opacas, você deve curar o interior usando uma sonda UV de fibra óptica ou submergindo a peça em água dentro da câmara para refletir a luz para dentro.
Q4: As minhas impressões em resina vão derreter ou deformar-se sob altas temperaturas?
Responder: Depende inteiramente da resina, mas a maioria dos materiais padrão começa a amolecer por volta de [temperatura em graus Celsius] e provavelmente irá rachar se aquecido rapidamente a [temperatura em graus Celsius].
A explicação: A maioria dos fotopolímeros padrão e de engenharia atinge um limite máximo de resistência térmica após a cura. Se o aquecimento for muito rápido, a diferença extrema de tensão térmica entre a superfície quente e o núcleo frio pode causar rachaduras na peça. Qualquer temperatura acima desse limite provoca degradação química, fumaça tóxica e incêndio. Se você precisa de alta resistência ao calor, é necessário executar um programa de pós-cura térmica lento e em várias etapas (como o programa Carbons EPX 82) para aumentar a temperatura de deflexão térmica com segurança.
Q5: Qual é o melhor momento para remover as estruturas de suporte?
Responder: Você deve remover os suportes enquanto a peça ainda estiver no “estado verde” antes da cura UV final, com pouquíssimas exceções.
A explicação: A rede polimérica no estado verde permanece dúctil, deixando os pontos de contato com o suporte macios. Isso permite cortar as pontas com precisão, evitando marcas na superfície ou microfraturas. Mergulhar a peça em água quente por 1 a 2 minutos amolece ainda mais os suportes, facilitando a remoção. Se você esperar até depois da pós-cura, o material se torna totalmente reticulado e quebradiço. Quebrar os suportes nesse estágio exige muita força, o que arranca pedaços da superfície. A única situação em que os suportes devem ser mantidos durante a cura é ao se trabalhar com geometrias extremamente finas e de alta relação de aspecto, que se deformariam sem um dispositivo físico para mantê-las no lugar.
Concluindo
Determinar o tempo exato de cura de impressões em resina exige conhecimento da química específica do material, análise de dados e uso de equipamentos controlados. Ao combinar a temperatura e os comprimentos de onda UV corretos para a resina específica, você transforma impressões frágeis em peças funcionais de nível industrial.
Qual configuração de cura você utiliza na sua fábrica? Deixe um comentário se estiver tendo dificuldades com algum perfil de resina específico.