

















- Autor: Felix Lee, director ejecutivo de Forgecise
- Publicado: 5 de junio de 2026
- Categoría: Fabricación aditiva, diseño para fabricación aditiva (DfAM), ingeniería industrial
- Tiempo estimado de lectura: 15 minutos
- Nota editorial: Esta guía técnica ayuda a los ingenieros de hardware, a los gerentes de compras B2B y a los especialistas en fabricación a reducir la mano de obra posterior al procesamiento y a mejorar la resistencia estructural en la fabricación aditiva de polímeros y metales de alta precisión.
Resumen rápido (TL;DR)
¿Por qué una impresora 3D no puede tener capas flotantes?
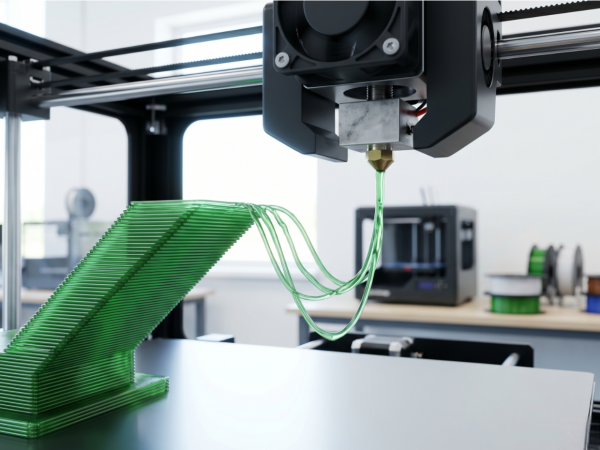
En la extrusión de materiales (FDM/FFF) y la fotopolimerización en cuba (SLA/DLP), una «capa flotante» —una capa horizontal iniciada en el aire sin soporte vertical— no puede existir debido a la gravedad, la dinámica de fluidos viscoelásticos y la termodinámica. Los polímeros extruidos en estado fundido no pueden establecer una fuerza opuesta normal para contrarrestar la atracción gravitatoria, lo que provoca el pandeo estructural. Sin una base sólida, no hay una superficie contra la que comprimir para crear el «factor de aplastamiento» necesario para la difusión de las cadenas poliméricas (adhesión de capas), y la transferencia de calor es demasiado lenta para solidificar el polímero antes de que falle bajo su propio peso. El laminado algorítmico avanzado (por ejemplo, WaveOverhangs) y la coextrusión de doble material (por ejemplo, interfaces PLA/PETG) proporcionan estrategias de mitigación de vanguardia para las operaciones industriales modernas.
I. Principios termodinámicos y mecánicos de la extrusión capa a capa
En la modelización por deposición fundida (FDM), no es posible imprimir una «capa flotante» en el aire. Esta limitación física se debe a la gravedad, la dinámica de fluidos viscoelásticos y la termodinámica de los polímeros.
La tecnología FDM se basa en dividir un modelo 3D en planos horizontales secuenciales. Para que cada filamento de polímero se mantenga en la posición deseada, debe alcanzar el equilibrio mecánico y solidificarse rápidamente.
1. Dinámica de fluidos viscoelásticos y la fuerza de gravedad
Durante la extrusión, el filamento de polímero sólido se calienta dentro del cabezal de impresión. Pasa su temperatura de fusión () o temperatura de transición vítrea (
) y se convierte en un estado semilíquido de baja viscosidad. Cuando la boquilla deposita esta gota fundida, la gravedad ejerce una fuerza constante sobre ella.
La fuerza gravitatoria actuando sobre un segmento de filamento suspendido de longitud
, densidad
y área de sección transversal
se escribe como:
Aquí,
es la aceleración debida a la gravedad (
).
Si no hay una capa sólida subyacente o una estructura de soporte temporal, no hay fuerza normal () empujando hacia arriba. Esta falta de soporte ascendente significa que la gravedad tira del polímero caliente hacia abajo. Se cae, se deforma o se rompe, y la impresión falla.
[ Nozzle ]
|
v (Corte fundido extruido)
~~~~~~~~~
/ \ <– La gravedad (Fg) tira del polímero fundido hacia abajo.
v v sin una fuerza normal ascendente que lo detenga.
2. La base mecánica: el «factor de compresión» y la unión de capas
La unión entre capas también se basa en comprimir la gota de polímero caliente contra la capa inferior. Los operarios denominan a esta presión «factor de compresión». Esta compresión expande la gota, ampliando el área de contacto. Con un área de contacto mayor, las cadenas de polímero pueden cruzar el límite y formar una unión cohesiva fuerte.
El área de contacto para una altura de capa
y ancho de extrusión
se calcula como:
Dónde
es el diámetro de la boquilla. Sin una base sólida contra la que presionar, no se puede comprimir el polímero. Esto impide que las cadenas de polímero se unan.
3. Mecanismos de transferencia de calor: Conducción vs. Convección
Las vías de escape del calor también están muy restringidas. Una capa sólida subyacente actúa como disipador de calor, enfriando rápidamente el plástico caliente mediante conducción térmica.
En cambio, un filamento suspendido debe enfriarse mediante convección natural o forzada con el aire circundante. El enfriamiento por convección en el aire es un proceso mucho más lento. Debido a que el material permanece caliente y blando durante demasiado tiempo, se estira y se rompe bajo su propio peso.
II. Dinámica de voladizos y la regla de los 45 grados
Cuando las impresiones pasan de ángulos verticales a horizontales, crean voladizos. El estándar regla de los 45 grados indica que los ángulos de voladizo de Las distancias iguales o inferiores al eje vertical suelen imprimirse correctamente sin estructuras de soporte.
Eje vertical
|
| / <– Ángulo de voladizo <= 45° (Autoportante)
| /
|/
[Solid Base]
En este umbral, la capa recién depositada mantiene una superposición física de al menos el 50 % con la capa inferior. Esta superposición proporciona al polímero una base física suficiente y una vía de conducción que le permite enfriarse antes de que pueda deformarse.
Cuando el ángulo de voladizo pasa , el área de contacto se reduce rápidamente, lo que provoca:
- Adhesión de capa débil
- Separación de capas (delaminación)
- Geometrías deformadas
En ocasiones, se pueden salvar pequeños huecos horizontales entre dos puntos sólidos aumentando la velocidad de los ventiladores de refrigeración y reduciendo la velocidad de impresión. Sin embargo, los huecos largos siempre fallarán a menos que se utilicen soportes.
III. Soporte intertecnológico y paradigmas de anclaje
Los límites físicos de la impresión de capas sin soporte varían según la tecnología de impresión 3D elegida. Conocer estas diferencias es fundamental para los clientes B2B que necesitan seleccionar el proceso adecuado para piezas industriales complejas.
1. Extrusión de material (FDM/FFF)
La tecnología FDM impone las limitaciones más estrictas en cuanto a soportes físicos. Dado que la máquina deposita plástico fundido, necesita una superficie de apoyo que resista la gravedad y genere la compresión necesaria para lograr uniones fuertes. Las piezas sin soporte deben utilizar soportes de sacrificio, lo que genera más residuos y tiempos de posprocesamiento más prolongados.
2. Fotopolimerización en cuba (SLA/DLP)
Las tecnologías SLA y DLP curan la resina fotopolimérica líquida mediante luz ultravioleta. La resina líquida proporciona cierta flotabilidad, pero aún así no es posible imprimir capas verdaderamente «flotantes» ni áreas sin anclaje (denominadas «islas»).
A medida que la máquina cura cada capa contra el fondo del tanque de resina, la placa de construcción se mueve hacia arriba para despegar la capa curada de la membrana del tanque. Las islas sin soporte no pueden soportar estas fuerzas de despegue mecánicas (). Se desprenden, se deforman o se adhieren al fondo del tanque, lo que provoca fallos de impresión.
3. Fusión por lecho de polvo (SLS/MJF)
La sinterización selectiva por láser (SLS) y la fusión por chorro múltiple (MJF) son altamente adaptables para formas complejas. Estas máquinas funden polvo de polímero fino capa por capa.
El polvo suelto y sin sinterizar que rodea la pieza actúa como un sistema de soporte denso y natural. Esto permite que las tecnologías SLS y MJF impriman voladizos complejos, canales internos y capas flotantes sin necesidad de estructuras de soporte impresas. De esta forma, se elimina la necesidad de retirar manualmente los soportes.
4. Fusión de lecho de polvo metálico (SLM/DMLS)
A diferencia de la sinterización selectiva por láser (SLS) de polímeros, la fusión de lecho de polvo metálico requiere estructuras de soporte robustas y rígidas. El polvo metálico no es lo suficientemente denso como para mantener en su lugar piezas metálicas pesadas.
Además, los enormes gradientes térmicos (Las altas temperaturas y las rápidas velocidades de enfriamiento en la impresión de metales generan intensas tensiones residuales internas. Sin anclajes rígidos que sujeten la pieza a la plataforma de construcción, estas fuerzas térmicas provocan que las capas de metal se deformen y se levanten. El polvo suelto circundante también presenta una baja conductividad térmica en comparación con el metal sólido. Los soportes metálicos actúan como disipadores de calor, extrayendo el calor del baño de fusión para evitar la ebullición localizada y la deformación.
5. Matriz comparativa multitecnológica
La siguiente tabla desglosa los límites, las fuerzas y las fallas en estos procesos principales:
| Tecnología / Proceso | Mecanismo de soporte | Ángulo de voladizo máximo seguro | Fuerzas y tensiones dominantes | Principales limitaciones y modos de fallo |
| FDM / FFF (Polímero) \ | Capa sólida debajo o soporte de sacrificio impreso. | Gravedad ( | Desgaste, flacidez, pérdida de forma, enlaces débiles entre capas. | |
| SLA / DLP (Resina) \ | Anclajes estructurales a la placa de construcción. | Fuerzas de despegue por tracción ( | Desprendimiento de la isla, adherencia de la membrana de la cuba, deformación. | |
| SLS / MJF (Polvo) \ | Soporte natural gracias a los polvos sueltos. | Fricción de la cuchilla del recubridor, contracción por enfriamiento. | Curvado térmico, contracción inducida por cristalización. | |
| SLM / DMLS (Metal) \ | Placas de anclaje rígidas y disipadores de calor térmicos. | Estrés térmico residual intenso, impacto del recubridor. | Deformaciones severas, grietas, colisiones de las cuchillas de la máquina de recubrimiento. | |
| Señalización UV multicapa \ | Enlace químico al vidrio o al acrílico. | No aplicable (impresión 2.5D). | Tensión superficial de la tinta líquida, contracción por rayos UV. | Capas desalineadas, sangrado de color, fallos de opacidad. |
| Fundición de precisión \ | Inversión en moldes de yeso. | No aplicable (vertido de metal líquido). | Presión hidrostática del metal líquido, contracción por enfriamiento. | Inclusiones de escoria, moldes agrietados, nódulos superficiales. |
IV. Homónimos industriales en operaciones B2B
En entornos industriales B2B, el término «capa flotante» puede referirse a otros procesos industriales más allá de la impresión 3D:
- Impresión de señalización UV industrial: En la impresión UV LED multicapa (como la Mimakis UCJV330-160), una «capa de color flotante» es una capa de color impresa entre capas opacas en blanco y negro. Esto crea letreros que cambian de color en las ventanas. El gráfico cambia de aspecto según la luz que incide sobre él desde atrás.
- Fundición de metales y pirometalurgia: En la fundición PLA perdida, las impresiones FDM sirven como patrones positivos que se queman dentro de un molde de yeso. Durante la fusión y el vertido de metales como el aluminio o el bronce, se forma una capa flotante de impurezas oxidadas (conocida como escoria) sobre el metal líquido dentro del crisol. Los operarios deben retirar esta capa con una varilla de acero antes del vertido para evitar defectos estructurales en la pieza final.
V. Automatización industrial y tecnologías de mitigación en el lado del cortador
Para que las impresoras 3D funcionen en líneas de producción B2B automatizadas, los equipos de ingeniería utilizan algoritmos de segmentación inteligentes y configuraciones multimateriales para sortear las limitaciones físicas de las capas sin soporte.
1. El algoritmo de segmentación WaveOverhangs
Una opción de software de código abierto reciente es la Voladizos ondulados Algoritmo de segmentación, presente en una versión experimental de OrcaSlicer. Los segmentadores estándar rellenan una capa mediante líneas rectas (como patrones rectilíneos o giroidales) que requieren una capa física debajo. Cuando estos patrones se encuentran con un saliente, suelen fallar sin estructuras de soporte.
En cambio, WaveOverhangs modifica el movimiento del cabezal de impresión en el plano horizontal. El algoritmo calcula trayectorias de herramienta curvas y concéntricas (frentes de onda) que parten de un borde sólido y apoyado del modelo y se extienden hacia afuera.
Trayectoria de herramienta normal: Trayectoria de herramienta WaveOverhangs:
[====================]Vacío ( ( ( ( ( ([Solid Edge]) ) ) ) ) )
(Fallo: Sin soporte vertical) (Éxito: Autoanclaje lateral)
A medida que el cabezal de impresión se mueve sobre el espacio vacío, deposita una gota que se adhiere lateralmente al anillo sólido y enfriado impreso justo antes en la misma capa. Esta adhesión lateral utiliza la resistencia a la tracción del material y el enfriamiento rápido para construir con éxito voladizos horizontales de hasta sin estructuras de soporte debajo.
2. Interfaces de soporte de doble material incompatibles (PLA/PETG)
Para trabajos industriales que requieren superficies lisas y tolerancias estrictas en voladizos horizontales, los sistemas multimateriales (como los cambiadores automáticos de material) utilizan plásticos incompatibles para las interfaces de soporte.
Debido a las diferencias en la polaridad química y las estructuras moleculares, el ácido poliláctico (PLA) y el tereftalato de polietileno glicol (PETG) no se adhieren bien cuando se imprimen juntos. El software de laminado utiliza esta incompatibilidad química de la siguiente manera:
- Generación de estructuras de soporte estándar y económicas utilizando el material principal de los modelos (como PLA).
- Imprimir las últimas 2 o 3 «capas de interfaz» directamente debajo de la superficie sobresaliente del modelo utilizando el material incompatible (como PETG).
Este método permite que el cortador establezca la distancia Z superior exactamente . El material del modelo caliente se comprime directamente sobre la interfaz de soporte, lo que garantiza una primera capa plana y precisa. Una vez finalizado el proceso, la capa de interfaz de PETG se despega fácilmente de la pieza de PLA. Esto deja una superficie lisa y elimina la necesidad de lijado o posprocesamiento.
Esta técnica de doble material suele ser mejor que los filamentos solubles en agua (como el PVA o el HIPS) en los talleres de producción. Los filamentos solubles absorben agua rápidamente, requieren costosas cajas de secado para mantenerse utilizables, son más caros y generan muchos residuos plásticos («excremento de purga») durante los cambios de herramienta.
3. Guía de parámetros de ajuste de voladizos dinámicos
La tabla que aparece a continuación muestra los ajustes de corte clave necesarios para evitar que los voladizos pronunciados se hundan:
| Parámetro | Valor estándar recomendado | Estrategia de ajuste dinámico | Impacto en la integridad de los voladizos |
| Velocidad de pared en voladizo | \ | Velocidad de corte entre un 50 % y un 60 % superior a la de las paredes interiores estándar. | Esto proporciona al cordón extruido el tiempo suficiente para enfriarse y solidificarse antes de que la boquilla vuelva a pasar. |
| Temperatura de extrusión | Extremo inferior del rango de materiales (por ejemplo, | Bajar la temperatura por | Aumenta el espesor (viscosidad) del plástico y limita el hundimiento estructural debido a la gravedad. |
| Altura de capa | \ | Utilice altura de capa variable para que las capas sean más delgadas en las zonas de voladizo. | Reduce el tamaño del paso horizontal no soportado entre capas consecutivas. |
| Velocidad del ventilador de refrigeración | 100% (para PLA) | Ponga en marcha los ventiladores auxiliares y de refrigeración de piezas al máximo caudal. | Acelera la transición de líquido a sólido, fijando la forma del plástico en su lugar. |
| Perímetros/Muros | perímetros | Configura el programa de laminado para imprimir las paredes desde «Del interior al exterior». | Los muros interiores actúan como anclaje físico para las líneas de voladizo exteriores. |
| Caudal del puente | \ | Disminuya ligeramente el multiplicador de extrusión para los caminos de unión. | Estira ligeramente el filamento caliente, manteniéndolo tenso para evitar que se deforme por efecto de la gravedad. |
VI. Estudios de caso destacados en foros profesionales y soluciones autorizadas
Esta sección analiza los cinco problemas más comunes relacionados con capas sin soporte, errores de posicionamiento inicial y configuraciones de soporte que se debaten en foros profesionales de fabricación aditiva, junto con soluciones prácticas y listas para usar en el taller.
Pregunta 1: ¿Cómo puede un equipo de ingeniería resolver la generación de soportes «flotantes» o «en el aire» en los programas de laminado modernos (Bambu Studio / OrcaSlicer)?
Respuesta breve: Reduzca el diámetro de la rama de soporte a 1,0 mm y duplique la distancia entre ramas a al menos 2,0 mm para evitar que los nodos se superpongan en pendientes pronunciadas.
Error de generación del segmentador: Soportes de árbol corregidos:
[ Model Overhang ] [ Model Overhang ]
/ \ / \
(Flotante) (Flotante) (Troncos anclados a la cama)
/ \ / \
[Build Plate] [Build Plate] [Build Plate] [Build Plate]
Análisis en profundidad: Este error se produce debido a un conflicto matemático entre la distancia entre ramas y el diámetro de las ramas en paredes inclinadas. Cuando el diámetro de la rama de soporte es demasiado grande en comparación con la distancia entre ramas, los nodos matemáticos de las ramas vecinas se superponen en diferentes capas. En superficies inclinadas o verticales, esta superposición provoca que el software pierda el rastro de las coordenadas de soporte. En lugar de anclar las raíces de las ramas a la placa de construcción o a las estructuras inferiores del tronco, comienza a construirlas en el aire.
Solución detallada:
- Reducir el diámetro de la rama: Ajuste el diámetro de la rama a aproximadamente
para evitar la superposición de nodos en formas detalladas.
- Aumentar la distancia entre ramas: Establezca la configuración de distancia de rama a al menos el doble del diámetro de la rama (como
) para asegurar suficiente espacio entre los troncos de soporte.
- Estilo de soporte de cambio: Cambie el estilo de soporte a «Slim» o «Hybrid» y establezca el patrón base en «Rectilinear» con un espaciado de
para mantener estables las delgadas paredes de soporte durante la impresión.
Pregunta 2: ¿Por qué las impresoras 3D modernas con boquillas sensibles a la fuerza (células de carga) fallan al intentar alcanzar el punto de origen en el aire y realizar «impresiones fantasma»?
Respuesta breve: Una tensión elevada del filamento o la fricción del tubo guía ejercen una fuerza sobre el cabezal de la herramienta, activando la célula de carga antes de que la boquilla toque la base.
(Tensión del filamento / El arrastre tira hacia arriba)
^
|
[ Tool Head / Load Cell ]
|
v (Volviendo hacia abajo)
===================[ Build Plate ]===================
Análisis en profundidad: Las impresoras FDM modernas (como la Prusa MK4 y la Elegoo Centauri Carbon) utilizan células de carga sensibles a la fuerza en el cabezal de impresión para detectar cuándo la boquilla toca la base de impresión. Esto proporciona a la máquina un desplazamiento Z perfecto. Sin embargo, a veces se produce un «ajuste fantasma», donde la impresora calibra su eje Z demasiado alto y comienza a imprimir en el aire.
Este fallo se debe a la tensión mecánica en el filamento. Al usar bobinas de filamento pesadas (como las industriales de 5 kg) o si hay mucha fricción dentro de los tubos guía de PTFE, el motor del extrusor tiene que ejercer mucha fuerza para alimentar el plástico. Esta tensión ejerce presión sobre el cabezal de impresión. Durante el movimiento de descenso hacia la base, esta tensión activa prematuramente la célula de carga sensible, engañando a la impresora y haciéndole creer que ha impactado contra la base cuando la boquilla aún está suspendida a varios milímetros de altura.
Solución detallada:
- Modificación del código G: Inserta una secuencia de retracción en tu código G de inicio (como retraer
del filamento) justo antes del movimiento de posicionamiento. Esto retira el filamento de la zona de fusión caliente y crea holgura física en la línea de alimentación.
- Instalación Bowden inversa: Instale un tubo guía Bowden de longitud fija, asegurándolo firmemente entre el marco de la impresora y la entrada del extrusor. Esto evita que las fuerzas de alimentación se registren en la celda de carga durante la calibración.
Pregunta 3: ¿Cómo se pueden optimizar los soportes solubles en agua en la producción B2B y existen alternativas más rentables?
Respuesta breve: Utilice PLA estándar para la estructura de soporte principal y PETG incompatible únicamente para las últimas 2 o 3 capas de interfaz.
Soporte soluble de PVA (AMS): Interfaz de material incompatible:
[ PLA Model Layer ] [ PLA Model Layer ]
(Cambios frecuentes de herramientas) (Interfaz PETG de 2 capas)
[ PVA Support Structure ] [ PLA Support Structure ]
(Alto desperdicio y costo) (Bajo desperdicio, broches limpios)
Análisis en profundidad: En la fabricación automatizada, cambiar de material en una impresora de una sola boquilla requiere purgar el plástico usado del extrusor para evitar que se mezcle. Esto genera una gran cantidad de residuos plásticos («excremento de purga»). Además, el PVA es altamente higroscópico; si absorbe aire húmedo, se degrada, lo que provoca fallos en la extrusión y estructuras de soporte débiles.
Solución detallada:
- Estandarizar las interfaces de soporte incompatibles: Imprime la estructura de soporte principal con tu material principal (como PLA) y usa un material incompatible (como PETG) solo para las últimas 2 o 3 capas de interfaz.
- Minimizar los cambios de herramientas: Esto limita los cambios de material a las capas de transición justo debajo de la superficie de los modelos, reduciendo drásticamente los residuos. Las diferencias químicas entre el PLA y el PETG permiten que los soportes se desprendan limpiamente sin dejar marcas, ofreciendo un acabado liso por una fracción del costo de los soportes solubles.
Pregunta 4: ¿Cómo se puede configurar el algoritmo de segmentación WaveOverhangs para lograr voladizos de 90 grados sin soportes?
Respuesta breve: Ajuste el ancho de extrusión del perímetro de la onda al 120-150% del diámetro de la boquilla, la velocidad de caída a 15-25 mm/s y mantenga la refrigeración de la pieza al 100%.
Análisis en profundidad: El algoritmo WaveOverhangs (una bifurcación experimental de OrcaSlicer) le permite imprimir voladizos horizontales de hasta Sin estructuras de soporte físico. Sin embargo, como no tiene perfiles predefinidos, hay que calibrar los ajustes manualmente para asegurar su correcto funcionamiento.
La herramienta genera trayectorias curvas y concéntricas (frentes de onda) que parten de un borde sólido y se extienden hacia el aire. Cada nuevo anillo debe unirse lateralmente al anillo enfriado impreso justo antes, en la misma capa. Si la configuración es incorrecta, los bucles de plástico se separarán y caerán al vacío.
Solución detallada:
- Calibrar el ancho de extrusión: Ajuste el ancho de extrusión del perímetro de la onda a un valor entre el 120 % y el 150 % del diámetro de la boquilla. Esto aumenta el área de contacto lateral entre anillos adyacentes.
- Optimizar la velocidad de impresión: Disminuir la velocidad de los perímetros de las olas para
para dar a cada anillo tiempo suficiente para enfriarse y solidificarse antes de que pase el siguiente camino.
- Configurar el flujo y la refrigeración: Encienda el ventilador de refrigeración de la pieza al 100 % y ajuste el caudal para mantener la presión de extrusión constante. Esto evita que el filamento se arrastre o se separe de sus puntos de anclaje.
Pregunta 5: ¿Cuáles son las estrategias de diseño y posprocesamiento más eficaces para minimizar las marcas de soporte en las piezas funcionales B2B?
Respuesta breve: Coloque paredes de alta tolerancia en el eje Z, utilice una interfaz con una densidad del 100 %, espere a que se enfríe por completo y utilice una pistola de calor para corregir las marcas de tensión.
Análisis en profundidad: En el prototipado funcional, los pasos de posprocesamiento, como el lijado y la pintura, aumentan los costos de mano de obra. Cuando los soportes son inevitables, es necesario utilizar técnicas de diseño inteligentes y de posimpresión para evitar daños en la superficie. Las configuraciones de soporte estándar permiten que el plástico caliente se fusione ligeramente con la estructura de soporte. Al retirar los soportes, estos rompen las fibras de la superficie del modelo, dejando marcas blancas de tensión o zonas ásperas.
Solución detallada:
- Optimización del diseño (DfAM): Oriente sus modelos 3D de manera que las paredes críticas y de alta tolerancia queden alineadas con el eje Z. Las paredes verticales se imprimen con mayor calidad y no requieren estructuras de soporte.
- Alta densidad de interfaz: Si se requieren soportes, configure la densidad de la interfaz de soporte al 100 % con 2 o 3 capas de interfaz. Esto distribuye el peso del modelo de manera uniforme, evitando deformaciones localizadas y reduciendo las marcas en la superficie.
- Procesamiento posterior controlado: Retire los soportes únicamente después de que la impresión se haya enfriado por completo para evitar que el plástico caliente y blando se deforme. Utilice herramientas manuales especializadas, como alicates de punta fina, punzones o cinceles pequeños para madera, para retirar los soportes con cuidado.
- Reflujo térmico superficial: Para piezas de PLA, pase rápidamente una pistola de calor sobre la superficie (aproximadamente
a
Esto funde ligeramente el polímero de la superficie, ocultando las líneas de las capas y eliminando las marcas blancas de tensión dejadas por los soportes.
VII. Plan de acción estratégico para la creación rápida de prototipos B2B y la integración de la producción.
Para las empresas de prototipado rápido B2B y las líneas de producción automatizadas que buscan reducir los costos de posprocesamiento y aumentar las tasas de éxito de impresión, recomendamos estos pasos estratégicos:
- Incorporar las directrices de DfAM en los flujos de trabajo CAD: Establezca reglas claras de Diseño para Fabricación Aditiva (DfAM) en todos sus equipos de ingeniería.
Para los agujeros horizontales, utilice primero chaflanes, filetes redondeados y formas de lágrima autoportantes para reducir la necesidad general de soportes.
- Implementar interfaces de soporte para materiales duales: Para trabajos de alta precisión, utilice pares de materiales incompatibles (como PLA y PETG) en máquinas de cambio de material con múltiples boquillas o automatizadas. Configure la separación Z del soporte en
para obtener voladizos lisos y precisos que se separan fácilmente sin necesidad de lijar.
- Actualización del hardware de posicionamiento y de la ruta de alimentación: En las líneas de montaje automatizadas, instale tubos guía Bowden de longitud fija y configure secuencias de retracción previas al inicio en su código G. Esto evita que la tensión del filamento active prematuramente las células de carga que detectan la fuerza, previniendo así fallos de impresión en el aire.
Implemente SLS o MJF para geometrías complejas: Para la producción en grandes volúmenes de piezas con canales internos complejos o características delgadas que son difíciles de soportar o limpiar, haga la transición de la producción de FDM a sistemas de lecho de polvo SLS o MJF para aprovechar sus capacidades de autosustentación.