

















Por Felix Lee, director ejecutivo de Forgecise | Publicado: 19 de mayo de 2026
- I. Matriz de clasificación funcional de películas
- II. Interfaz de la plataforma de construcción: Película de transporte y enclavamiento mecánico
- III. Protectores de pantalla LCD frente a polarizadores: endurecimiento y optimización óptica
- IV. Películas desmoldantes para cubas: Química, tensión y dinámica de liberación
- V. Preguntas frecuentes: Las 5 consultas más comunes de los operadores de granjas de impresión sobre solución de problemas
- 1. El dilema de la placa de construcción de "película azul"
- 2. Agitación repentina e inexplicable de la plataforma de impresión y sacudidas violentas hacia arriba del eje Z.
- 3. Falsas alertas de consumibles frente al desgaste real de la película de liberación
- 4. Divergencia de fallos localizados (el fenómeno "Scrooge McFail")
- 5. Riesgos de burbujas en el protector de pantalla y fugas de resina.
- VI. Postprocesamiento industrial, gestión del rendimiento y escalabilidad de la flota.
- VII. Protocolo Operativo Estratégico para Granjas de Aditivos Empresariales
El éxito financiero de las granjas de impresión de estereolitografía (SLA) y procesamiento digital de luz (DLP) depende en gran medida de la adhesión de la primera capa. En entornos industriales, los fallos de impresión suponen mucho más que la simple pérdida de unos pocos dólares en polímero barato. Requieren mano de obra innecesaria, provocan paradas de la máquina, consumen disolventes costosos y desgastan componentes de alto valor, como las pantallas LCD monocromáticas.
La raíz de estos fallos suele residir en la mala gestión de las diversas películas plásticas que componen las impresoras de resina modernas. Para mantener altos índices de rendimiento y prolongar la vida útil de las máquinas, los operarios deben comprender las propiedades físicas y químicas de cada capa, desde los revestimientos de transporte de la plataforma de impresión hasta los protectores de pantalla LCD y las membranas de liberación de la cubeta.
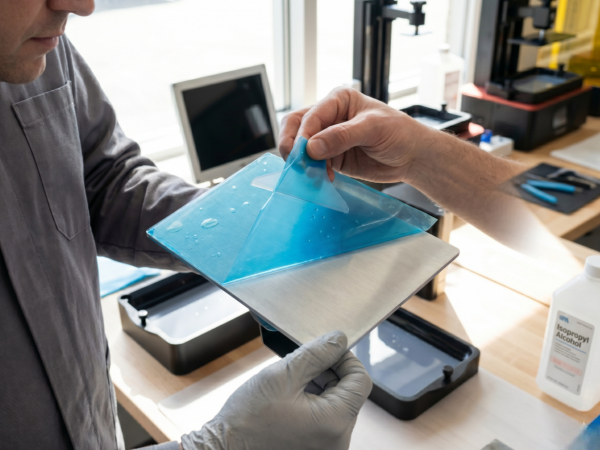
Si está configurando una nueva máquina y pregunta, «¿Se retira la película de una placa de impresora 3D de resina?» La respuesta es Sí. Debes retirar la película protectora de la placa de construcción metálica inmediatamente después de desempaquetarla. Si la dejas puesta, el rendimiento de la primera capa se reducirá al 0 %.
A continuación se presenta el protocolo operativo completo para la manipulación de películas y la gestión de la adhesión de la interfaz en la fabricación aditiva empresarial.
I. Matriz de clasificación funcional de películas
Para evitar fallos de impresión, los operadores B2B deben conocer las diferencias entre las películas funcionales de un sistema de impresión 3D de resina. Esta matriz detalla sus propiedades, cómo manipularlas y qué sucede cuando algo falla.
| Tipo de película | Ubicación | Material | ¿Es necesario retirarlo? | Función de ingeniería principal | Consecuencias operativas de un manejo incorrecto |
| Película de envío para la placa de construcción | Adherido a la superficie de la placa de construcción de aluminio/acero. | Polietileno (PE) o tereftalato de polietileno (PET). | Sí, inmediatamente después de desempaquetarlo. | Evita arañazos en la superficie y la oxidación atmosférica durante el transporte. | Fallo total de adhesión. El fotopolímero curado no puede adherirse a la película plástica de baja energía superficial; la resina permanece curada en el fondo del tanque. |
| Protector de pantalla LCD | Adherido directamente sobre la pantalla LCD monocromática de exposición. | Cristal templado o PET de calidad óptica. | No, reemplácelo solo si está dañado. | Protege el costoso panel LCD de arañazos mecánicos y derrames accidentales de resina. | Destrucción de pantalla. Al retirar el protector, el polarizador queda expuesto a la unión química directa con la resina derramada, lo que provoca daños ópticos permanentes al limpiarlo. |
| Película desmoldante (FEP, PFA, ACF) | Suspendido en el fondo de la cuba de resina. | Etileno propileno fluorado (FEP) o compuesto mate de fluoropolímero (ACF). | No (Mantener instalado); Sin embargo, películas protectoras temporales en ambos lados Las láminas de repuesto deben retirarse antes de la instalación. | Sirve como fondo transparente de la cuba, permitiendo la transmisión de rayos UV a la vez que facilita la liberación de la impresión. | Mala adhesión y fallo de la película. Dejar los revestimientos temporales puestos reduce gravemente la claridad óptica, bloquea la transmisión de la luz ultravioleta y provoca que la película se rompa rápidamente. |
II. Interfaz de la plataforma de construcción: Película de transporte y enclavamiento mecánico
La plataforma de construcción metálica actúa como el anclaje principal para toda la impresión. Una buena unión de la capa inicial se produce a través de un proceso llamado enclavamiento mecánico. El monómero líquido fluye hacia las diminutas y rugosas cavidades de una placa de aluminio arenada o de acero grabada con láser. Una vez polimerizado, el plástico sólido se adhiere físicamente a la superficie metálica.
Cuando los operarios olvidan retirar la película protectora transparente o azul de las máquinas recién desempaquetadas (como la serie Elegoo Saturn o los sistemas Anycubic Photon), bloquean por completo este proceso de unión. El monómero solo entra en contacto con la película plástica lisa e inerte químicamente, que tiene una energía superficial extremadamente baja.
Esto lo vemos con frecuencia en foros profesionales B2B. Es casi como un error típico de iniciación. Los operarios utilizan sus máquinas nuevas durante horas, solo para descubrir que la plataforma de impresión está impecable cuando se levanta el eje Z, mientras que el modelo de prueba curado permanece plano en el fondo del tanque de resina.
En ocasiones, los fabricantes aplican el adhesivo de estas películas de embalaje con tanta firmeza que parece una lámina permanente resistente a los arañazos. Algunos operarios incluso han lijado sus impecables placas de impresión antes de darse cuenta de que había una película transparente secundaria allí todo el tiempo.
Metal desnudo frente a película de embalaje sin retirar
| Parámetro de interfaz | Metal arenado/grabado láser | Película polimérica de envío sin retirar |
| Energía superficial | Alta (humectabilidad favorable y afinidad química). | Bajas tendencias hidrofóbicas/oleofóbicas. |
| Perfil de microtextura | Ra 1,6–3,2 µm (proporciona anclaje mecánico). | Ra < 0,1 µm (superficie prácticamente lisa). |
| Rendimiento de la primera capa | > 99% en condiciones óptimas de exposición a los rayos UV. | 0% (delaminación inmediata durante el levantamiento en el eje Z). |
| Resistencia al desgaste químico | Altamente resistente a los disolventes de limpieza habituales (IPA/TPM). | Susceptible a la hinchazón, el desprendimiento y la degradación del adhesivo. |
III. Protectores de pantalla LCD frente a polarizadores: endurecimiento y optimización óptica
La pantalla LCD monocromática sigue siendo el componente consumible más vulnerable y costoso de cualquier impresora 3D de resina. Transmite el patrón exacto de píxeles de luz ultravioleta necesario para curar cada capa de resina fotopolimérica.
Debes conocer la diferencia entre la película protectora temporal que cubre la pantalla LCD durante el envío —la cual se retira para evitar la dispersión óptica— y el protector de pantalla permanente o de posventa, que permanece en su lugar para proteger contra derrames de resina.
Advertencia crítica: Muchas impresoras vienen con una película polarizadora instalada de fábrica justo debajo de la capa protectora exterior. Si retira accidentalmente esta película, dañará la capacidad de la pantalla para bloquear la luz ultravioleta. El panel quedará inservible y perderá la garantía del fabricante.
El coste económico de los daños en las pantallas LCD en una granja de impresión B2B de alto volumen se acumula rápidamente. Una sola fuga de resina de una membrana de cuba rota puede adherirse directamente a un panel de vidrio LCD sin protección. Si se intenta raspar la resina curada sin una lámina protectora, casi siempre se raya el vidrio o se rompe el polarizador. Esto implica la sustitución completa de la pantalla, con un coste superior a 150 dólares en piezas, además de las horas de mano de obra.
Instalar protectores de pantalla de vidrio templado o PET de alta calidad y grado óptico es una forma eficaz y económica de mitigar este riesgo. Mantienen una transparencia óptica total y resisten el amarilleamiento con el tiempo, lo que garantiza que el recorrido de la luz sea uniforme y que la resolución de curado se mantenga nítida.
IV. Películas desmoldantes para cubas: Química, tensión y dinámica de liberación
La película desmoldante forma el fondo transparente de la cuba de resina, separando el fotopolímero líquido de la pantalla LCD que se encuentra debajo. Debe soportar fuerzas de despegue mecánicas repetidas cada vez que el eje Z eleva una capa recién curada del fondo.
En la industria, se suelen utilizar películas de etileno propileno fluorado (FEP), perfluoroalcoxi (PFA, comúnmente llamado nFEP) y compuesto mate de fluoropolímero (ACF). Al instalar membranas de repuesto, es necesario retirar las láminas protectoras de ambos lados de la nueva lámina. Dejar estas capas temporales provoca una mala transmisión de la luz ultravioleta y una gran pérdida de detalle en la impresión.
Una instalación correcta también requiere una tensión precisa. Para instalar las películas FEP tradicionales, es necesario usar un espaciador, como una tapa de botella de 13 mm, para darles la elasticidad suficiente. Una tensión excesiva provoca que la película se rompa prematuramente. Una tensión insuficiente impide que se separe limpiamente de la resina curada, arruinando la impresión.
Las membranas ACF de alta velocidad incorporan una superficie mate texturizada que queda en contacto con la resina líquida. Esta textura reduce las fuerzas de succión y permite distancias de elevación en el eje Z mucho más cortas.
Comparación de materiales de películas de liberación
| Parámetro | Etileno propileno fluorado (FEP) | Perfluoroalcoxi (PFA / nFEP) | Fluoropolímero mate (ACF) |
| Elasticidad y flexibilidad | Alto (requiere una distancia de elevación de 8 a 10 mm). | Moderado (perfil de liberación más suave). | Baja (permite alta velocidad, distancia de elevación de 4 a 5 mm). |
| Acabado superficial | Brillante (altamente transparente). | Brillante (bajo coeficiente de fricción). | Acabado mate en la cara que da a la resina (minimiza el sellado al vacío). |
| Fuerza de succión | Alto (crea una fuerza de succión por vacío). | Moderada (adherencia reducida). | Excepcionalmente bajo (permite hasta el doble de velocidad de elevación). |
| Vida útil promedio | Aproximadamente entre 20.000 y 30.000 capas curadas. | Aproximadamente 40.000 capas curadas. | > 50.000 capas curadas bajo tensión óptima. |
V. Preguntas frecuentes: Las 5 consultas más comunes de los operadores de granjas de impresión sobre solución de problemas
Analizamos las consultas técnicas más debatidas en foros profesionales de fabricación aditiva como Reddit y Quora para ofrecerte estas soluciones.
1. El dilema de la placa de construcción de «película azul»
Problema: Los nuevos usuarios suelen experimentar fallos de impresión totales en sistemas Anycubic o Elegoo recién desempaquetados. No saben si deben retirar la capa de plástico azul o transparente adherida a la placa de construcción metálica, suponiendo que protege el aluminio de arañazos durante el posprocesamiento.
Respuesta breve: Sí, retíralo inmediatamente antes de imprimir.
Solución autorizada: Esta película actúa únicamente como revestimiento temporal para el transporte. Si intenta imprimir con ella adherida, el monómero líquido no podrá alcanzar la superficie metálica microtexturizada. El anclaje mecánico falla por completo y la resina curada se adhiere a la película FEP en el fondo del tanque. Tome una espátula de plástico, levante una esquina de la película y retírela por completo para dejar al descubierto la superficie metálica.
2. Agitación repentina e inexplicable de la plataforma de impresión y sacudidas violentas hacia arriba del eje Z.
Problema: Los operarios que utilizan impresoras de formato medio a grande (como la Anycubic Photon M3 Max) oyen un fuerte y violento chasquido al levantar la plataforma de impresión tras el curado de las capas base. Este movimiento brusco salpica resina sobre los raíles del eje Z.
Respuesta breve: Esto ocurre debido a una succión excesiva entre las capas base curadas y la película desmoldante de la cuba.
Solución autorizada: Estás trabajando con una fuerza de vacío elevada. Para solucionarlo, ajusta tres parámetros clave:
- Exposición de la capa inferior: Reduzca el tiempo de exposición de la capa inferior entre un 10 % y un 15 % (normalmente de 45 segundos a 35-38 segundos). Esto evita que la resina se sobrecure y se adhiera demasiado al FEP.
- Velocidad de elevación del eje Z: Disminuya la velocidad de elevación inicial a 40 mm/min. Esto permite que la película protectora se despegue suavemente en lugar de romperse.
- Temperatura de la resina: Mantenga la resina entre 25 °C y 30 °C utilizando una cinta calefactora para la cuba. La resina fría es espesa y genera fuerzas de succión muy elevadas.
3. Falsas alertas de consumibles frente al desgaste real de la película de liberación
Problema: Los usuarios de impresoras avanzadas con sistemas de monitorización integrados, como la serie Elegoo Saturn, reciben avisos del sistema para sustituir la película protectora incluso cuando la membrana parece limpia y las impresiones terminan a la perfección.
Respuesta breve: Consideren estas alertas como recordatorios para ver la película, no como reglas estrictas para desecharla.
Solución autorizada: El firmware de las impresoras modernas utiliza algoritmos básicos de conteo de capas lineales (que suelen activarse a las 30 000 capas) en lugar de comprobar el estado físico real de la película. Solo es necesario reemplazar la película si se observa desgaste físico. Busque pliegues profundos, perforaciones, opacidad intensa que bloquee la luz o pérdida de tensión que provoque fallos de impresión. Si la película parece estar en buen estado, simplemente reinicie el contador del software en la pantalla táctil y continúe imprimiendo.
4. Divergencia de fallos localizados (el fenómeno «Scrooge McFail»)
Problema: En una plataforma de impresión cargada con modelos idénticos, una sola impresión cerca del centro de la plataforma falla y se adhiere a la película FEP, mientras que las impresiones exteriores se terminan sin problemas.
Respuesta breve: La parte central de la película de la cuba se estira más que los bordes, como un trampolín, evitando que se despegue.
Solución autorizada: La película de liberación se adhiere firmemente a lo largo de su marco metálico exterior, lo que provoca que se estire al máximo justo en el centro geométrico. Cuando el eje Z se eleva, es posible que no suba lo suficiente como para vencer esta elasticidad local. La resina nunca se despega completamente de la película antes de que comience la siguiente capa. Solucione esto aumentando la distancia de elevación del eje Z entre 1 y 3 mm. Además, intente colocar los modelos más grandes o con mayor succión más cerca de los bordes exteriores rígidos de la placa y utilice soportes de anclaje pesados en las islas de impresión iniciales.
5. Riesgos de burbujas en el protector de pantalla y fugas de resina.
Problema: Los operarios temen que las burbujas de aire atrapadas o las pequeñas desalineaciones durante la instalación de un protector de pantalla LCD de posventa provoquen defectos de curado o fallos de impresión.
Respuesta breve: Las burbujas diminutas no dañarán tus impresiones, pero los bordes mal sellados destruirán tu pantalla.
Solución autorizada: Las burbujas de aire pequeñas y aisladas (de 1 a 2 mm de diámetro) no dispersan la luz UV lo suficiente como para alterar la calidad de impresión, ya que la matriz LED emite luz altamente colimada. Aun así, conviene eliminar las burbujas grandes o el polvo atrapado para evitar distorsiones ópticas localizadas. El verdadero peligro reside en un mal sellado de los bordes. Si el protector queda mal alineado u olvida sellar los bordes exteriores con cinta adhesiva, la resina líquida puede filtrarse por debajo por capilaridad. Una vez que se activa la luz UV, la resina atrapada se cura y adhiere el protector al polarizador de forma permanente. Limpie siempre la pantalla con alcohol isopropílico al 95 % y un paño de microfibra, alinéela perfectamente y selle todo el perímetro con cinta aislante negra.
VI. Postprocesamiento industrial, gestión del rendimiento y escalabilidad de la flota.
Gestionar una imprenta comercial implica configurar un flujo de trabajo de posprocesamiento inteligente para reducir los costos laborales, proteger las máquinas y aumentar la producción. Las empresas B2B de alto volumen deben abandonar el raspado manual de piezas y las rutinas básicas de lavado, que consumen tiempo y suelen dañar las piezas.
Sustituir las placas estándar por plataformas de impresión flexibles, como la Formlabs Build Platform 2 o placas magnéticas de acero elástico del mercado de accesorios, agiliza el flujo de trabajo. La Formlabs Build Platform 2 utiliza una superficie de impresión de acero flexible con paletas de liberación de piezas integradas. Los operarios pueden retirar las piezas impresas al instante sin necesidad de utilizar raspadores metálicos afilados, eliminando por completo el riesgo de dañar la placa de aluminio o romper los soportes delicados.
Flujo de trabajo del sistema de lavado de dos etapas:
Para optimizar el uso del disolvente, adopte un método de lavado en dos etapas.
- 1ª Etapa: Prelavado de resina a granel (disolvente sucio). En lugar de introducir las piezas recubiertas de resina directamente en una estación de lavado limpia, sumérjalas primero en un baño de prelavado con alcohol isopropílico usado o éter monometílico de tripropilenglicol (TPM). Esto elimina la mayor parte de la resina húmeda.
- 2.ª etapa: Lavado fino automatizado (disolvente limpio). Traslade las piezas a una estación de lavado automatizada llena de disolvente limpio para el enjuague final.
Esta sencilla división mantiene limpio el disolvente primario durante mucho más tiempo, reduciendo su consumo total hasta en un 50 %. El disolvente usado para el prelavado se puede reciclar exponiéndolo a la luz ultravioleta para endurecer la resina en suspensión y, a continuación, filtrándolo con un filtro cerámico por gravedad para recuperar su transparencia. Deje siempre que el disolvente se seque completamente para evitar marcas en la superficie antes de pasar a la fase final de postcurado UV.
VII. Protocolo Operativo Estratégico para Granjas de Aditivos Empresariales
Para mantener altos los estándares de producción y eliminar los tiempos de inactividad en una flota de impresoras 3D de resina industriales, las instalaciones deben seguir un estricto programa de mantenimiento preventivo.
| Frecuencia de mantenimiento | Componente objetivo | Acción requerida | Resultado esperado |
| Cada ciclo de impresión | Plataforma de construcción. | Raspe la superficie con una cuchilla de plástico para comprobar si hay fragmentos endurecidos; limpie con alcohol isopropílico al 90% o superior. | Evita que la plataforma de impresión aplaste residuos sólidos contra la pantalla LCD durante la siguiente secuencia de posicionamiento inicial. |
| Cada ciclo de impresión | Cubeta de resina. | Agite la resina líquida para evitar que el pigmento se sedimente; inspeccione la película protectora para detectar turbidez o residuos. | Garantiza un curado uniforme y evita la subexposición localizada debida a la sedimentación del pigmento. |
| Semanalmente | Husillo de avance del eje Z. | Limpie la grasa vieja y los residuos con un paño que no suelte pelusa; aplique una capa fina de grasa de litio. | Elimina la unión mecánica, reduciendo las líneas de capas y los artefactos verticales. |
| Semanalmente | Pantalla LCD. | Limpie la pantalla con alcohol al 95% y un paño de microfibra; realice una prueba LED para comprobar si hay píxeles muertos. | Detecta la degradación de la pantalla LCD de forma temprana, evitando fallos de impresión debidos a una salida de luz irregular. |
| Mensual | Filtros de refrigeración. | Aspire los filtros de malla de admisión y limpie los ventiladores de refrigeración traseros para eliminar la acumulación de polvo. | Evita el sobrecalentamiento de los componentes internos, prolongando así la vida útil del motor de luz ultravioleta. |
| Mensual | Textura de la placa de construcción. | Compruebe la planitud de la placa; si la superficie se ha vuelto demasiado lisa, líjela ligeramente con papel de lija húmedo de grano 220. | Restaura la textura mecánica de la placa, manteniendo una alta adhesión de la primera capa. |
Siguiendo estos procedimientos estándar, las plantas de fabricación pueden reducir drásticamente los fallos de impresión, desperdiciar menos material y disolvente, y sacar el máximo partido a la vida útil de sus equipos de fabricación aditiva.