

















- Autore: Felix Lee, CEO di Forgecise
- Pubblicato: 22 giugno 2026
- Categoria: Produzione additiva e design industriale
Table of Contents
1. Sintesi esecutiva: La transizione industriale della stampa 3D a resina
Poiché i settori manifatturieri richiedono tolleranze più strette, tempi di commercializzazione più rapidi e parti personalizzate per l’uso finale, polimerizzazione in vascaLa stampa 3D a resina, commercialmente nota come stampa $3D$, si è affermata come processo industriale dominante. In grado di produrre strutture isotrope, ad alta risoluzione e complesse, rappresenta una seria minaccia per lo stampaggio a iniezione di plastica tradizionale.
Utilizzando specifiche lunghezze d’onda della luce per polimerizzare selettivamente le resine fotopolimeriche liquide, ovvero i sistemi di materiali termoindurenti composti da monomeri, oligomeri e fotoiniziatori, questa tecnica strato per strato raggiunge un’eccezionale precisione dimensionale e finiture superficiali che eliminano la tradizionale post-lavorazione sottrattiva. Per le organizzazioni B2B, la stampa 3D in resina funge da soluzione ad alta velocità ponte verso la produzione percorso. Tuttavia, per scalare con successo questa tecnologia è necessaria una valutazione approfondita delle configurazioni ottiche principali, delle dinamiche dei polimeri, dei requisiti di manodopera per la post-elaborazione e dei modelli di ammortamento delle spese in conto capitale (CapEx).
2. Principi di funzionamento fondamentali e dinamiche chimiche
Al centro di tutti i sistemi di polimerizzazione in vasca c’è fotopolimerizzazione: una reazione chimica esotermica indotta dalla luce che trasforma le resine termoindurenti liquide in polimeri solidi altamente reticolati.
                 [Liquid Photopolymer Resin Vat]
                                |
         -----------------------------------------------
        |                       |                       |
  [SLA Systems]           [DLP Systems]           [MSLA Systems]
        |                       |                       |
(Vector Laser Scan)     (Projector Flash)       (LED Array + LCD Mask)
La formula chimica
I fotopolimeri industriali sono miscele altamente ingegnerizzate composte da tre categorie principali di ingredienti:
- Monomeri: Molecole a bassa viscosità e basso peso molecolare che fungono da diluenti reattivi e stabiliscono la rete di polimerizzazione fondamentale.
- Oligomeri: Prepolimeri a viscosità medio-alta che determinano le principali proprietà fisiche del materiale solido finale, tra cui la resistenza alla trazione, l’allungamento a rottura e la resistenza chimica.
- Fotoiniziatori: Composti chimici altamente sensibili alla luce. Assorbendo fotoni di una specifica lunghezza d’onda (tipicamente 355 nm o 405 nm), subiscono una scissione omolitica o eterolitica. Questo genera radicali liberi o cationi reattivi che attaccano i doppi legami carbonio-carbonio (C=C) nei monomeri e negli oligomeri, innescando una rapida polimerizzazione a catena.
Perché acquisisce proprietà isotrope
A differenza della modellazione a deposizione fusa (FDM), che soffre di debolezza direzionale (anisotropia) dovuta al legame meccanico a freddo lungo le linee di strato dell’asse Z, la polimerizzazione in vasca crea legami chimici covalenti attraverso tutti gli assi. Le catene polimeriche si reticolano continuamente attraverso i confini degli strati prima che il pezzo allo stato verde sia completamente solidificato. Di conseguenza, le proprietà fisiche e meccaniche del pezzo rimangono interamente isotropo, il che significa che sono identici sia che vengano misurati lungo l’orientamento $X$, $Y$ o $Z$.
3. Classificazioni tecnologiche: SLA vs. DLP vs. MSLA
Il panorama industriale della polimerizzazione in vasca è suddiviso in tre configurazioni ottiche principali: stereolitografia (SLA), elaborazione digitale della luce (DLP) e stereolitografia mascherata (MSLA). Pur condividendo la stessa chimica, differiscono nel modo in cui proiettano la radiazione elettromagnetica sul fondo della vasca, influenzando direttamente la velocità, la risoluzione dei voxel e la durata meccanica.
3.1 Stereolitografia (SLA): il metodo di scansione vettoriale
La tecnologia SLA utilizza un laser ultravioletto (UV) a stato solido ad alta precisione (che in genere emette a una lunghezza d’onda di 355 nm su piattaforme industriali) per tracciare la geometria della sezione trasversale di un pezzo punto per punto. Il raggio laser viene orientato dinamicamente lungo gli assi X e Y da specchi galvanometrici (galvo) ad alta velocità.
[Solid-State Point Laser: 355 nm] ---> [X/Y Galvanometer Mirrors] ---> [Liquid Resin Vat Surface]
I sistemi SLA industriali sono configurati in due orientamenti fisici principali:
- Sistemi dall’alto verso il basso: La sorgente laser si trova sopra una vasca di resina aperta. La piattaforma di costruzione inizia dall’alto e si immerge nel liquido. Dopo ogni esposizione, una lama meccanica di rivestimento scorre sulla superficie per stendere uno strato fresco e uniforme di resina liquida sopra lo strato indurito. Questa configurazione è ideale per produzioni industriali di grandi dimensioni, in quanto non sottopone i pezzi a sollecitazioni meccaniche di distacco.
- Sistemi dal basso verso l’alto: Il laser proietta la luce verso l’alto attraverso una vasca con il fondo trasparente. La piattaforma di costruzione parte dal basso e sale, costruendo il componente capovolto. Questa configurazione richiede una fase di distacco meccanico per separare ogni strato polimerizzato dal rivestimento in silicone o fluoropolimero del fondo della vasca prima che la piattaforma possa sollevarsi e passare allo strato successivo.
La dimensione fine del punto laser, tipicamente compresa tra $50\text{ \mu m}$ e $100\text{ \mu m}$, garantisce superfici lisce e tolleranze dimensionali uniformi su tutto il volume di costruzione.
3.2 Elaborazione digitale della luce (DLP): il metodo del flash del proiettore
I motori DLP sostituiscono il laser a scansione vettoriale della SLA con un motore di proiezione digitale (che utilizza un dispositivo a micromirror digitali, o chip DMD) posizionato sotto una vasca con fondo trasparente. Invece di tracciare le geometrie linea per linea, il proiettore proietta simultaneamente l’intero schema della sezione trasversale di un intero strato, polimerizzandolo in pochi secondi.
Poiché il proiettore è fisso e il tempo di esposizione è indipendente dal volume dei pezzi o dalla quantità di elementi sulla piattaforma di costruzione, la tecnologia DLP consente di ottenere un’elevata produttività nella produzione in serie di pezzi di piccole e medie dimensioni.
Tuttavia, poiché i proiettori sono costruiti da matrici di pixel statiche, le parti DLP sono costituite da pixel tridimensionali microscopici chiamati voxel. Questa griglia di pixel può introdurre texture a grana di voxel su geometrie curve. Inoltre, la divergenza della luce proveniente dalla lente del proiettore può introdurre una leggera distorsione ottica vicino ai bordi esterni di aree di costruzione più ampie.
3.3 Stereolitografia con maschera (MSLA): la matrice di mascheratura LCD
MSLA utilizza una matrice ad alta intensità di luci LED UV come sorgente luminosa, che proiettano raggi paralleli attraverso uno schermo a cristalli liquidi (LCD). Lo schermo LCD funge da modulatore spaziale dinamico della luce, visualizzando specifici schemi di mascheratura dei pixel che bloccano o trasmettono la luce per polimerizzare la resina.
Mentre le stampanti MSLA desktop tradizionali faticavano in ambito industriale a causa della trasmissione irregolare della luce e del rapido degrado del pannello LCD dovuto al calore, le moderne piattaforme di livello industriale, come il motore di stampa Low Force Display (LFD) di Formlabs, hanno introdotto sistemi ottici personalizzati, rilevamento automatico della forza e pannelli LCD chimicamente resistenti. Questi progressi consentono velocità di stampa fino a 100 mm/h utilizzando resine veloci specializzate, insieme a risoluzioni XY elevate di 50 μm su ampie superfici di stampa.
4. Casi di studio industriali B2B e analisi strategica del ROI
Le moderne aziende clienti valutano le piattaforme di polimerizzazione in vasca utilizzando metriche operative precise: Efficienza complessiva delle apparecchiature (OEE)Riduzione dei costi generali di manodopera, efficienza nella resa dei materiali e ammortamento delle spese in conto capitale. I seguenti casi di studio mostrano come queste piattaforme influenzano le metriche aziendali negli ambienti di produzione.
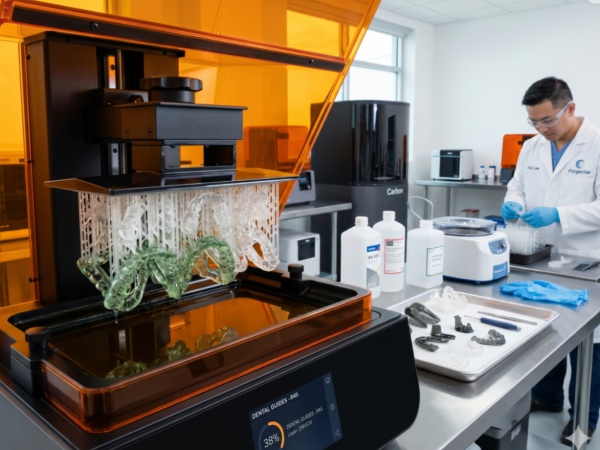
4.1 Laboratori odontotecnici e integrazione digitale
I laboratori odontotecnici sono stati tra i primi ad adottare i flussi di lavoro digitali, data l’esigenza fondamentale di componenti altamente personalizzati, biocompatibili e specifici per ogni paziente.
[Intraoral Scan at Clinic] ---> [Direct Digital Transfer to Lab] ---> [Automated Nesting and High-Speed Print] ---> [Centrifugal Solvent-Free Post-Processing]
- Laboratori Ziemek: Per far fronte all’aumento dei costi e alle variazioni di qualità dei modelli dentali esternalizzati, Ziemek Laboratories ha integrato le piattaforme di sintesi digitale della luce (DLS) della serie Carbons M in un modello di business in abbonamento. Trasferendo la produzione di modelli e stampi al 100% internamente, Ziemek ha ottenuto un risparmio immediato del 12,5%. riduzione dei costi di fabbricazione dei modelli, che è cresciuto fino al 27,5% alla massima efficienza produttiva. Inoltre, i tempi di elaborazione digitale sono stati ridotti del 40%, consentendo la consegna ai medici in giornata o il giorno successivo. Il modello di abbonamento ha protetto il laboratorio dall’obsolescenza dell’hardware, poiché l’hardware e il software delle stampanti vengono continuamente aggiornati in base al contratto di assistenza.
- Laboratorio odontotecnico di Derby: Per scalare la sua attività di termoformatura ad alto volume di allineatori, Derby Dental ha trasferito la produzione alla stampante Carbons L1. Mentre i vecchi sistemi di stereolitografia richiedevano 50 minuti per produrre otto modelli di arcate solide, la piattaforma L1 ne ha prodotti 28. modelli solidi in meno $40 minuti. Inoltre, l’implementazione di un sistema di centrifugazione post-elaborazione senza solventi ha ridotto i tempi del ciclo di lavaggio e asciugatura da $18 minuti a $7 minuti, recuperando $15 ore di lavoro settimanali e eliminando i rifiuti di solventi chimici.
- Laboratorio NEO: Il passaggio a Carbons DLS ha permesso a NEO Lab di stampare cinque archi completi in $1,5\text{ ore}$, pari al $33\%$ aumento della produttività sui sistemi di stampa a getto di polimeri. Il laboratorio non ha registrato alcun reclamo da parte dei clienti relativo alla precisione su modelli da 1.300 dollari prodotti nel primo mese, il che ha portato a un immediato ampliamento con ulteriori motori di stampa.
- Laboratorio odontotecnico Corus Byrnes: Dopo aver adottato la piattaforma Carbon e il software di progettazione integrato, Corus Byrnes ha ridotto il tasso di errori di stampa da una media del settore del 10% a un microscopico 0,01%. Questa affidabilità ha permesso loro di produrre protesi dentarie personalizzate per pazienti affetti da demenza su richiesta in sole 24 ore, rispetto al flusso di lavoro analogico standard di 10-12 settimane.
4.2 Ingegneria automobilistica e prototipazione rapida
Nel settore automobilistico, la polimerizzazione in vasca rappresenta una tecnologia di transizione fondamentale verso la produzione, in quanto consente di aggirare gli elevati costi e i lunghi tempi di consegna degli stampi per lo stampaggio a iniezione.
- Vital Auto: Lo studio di design industriale Vital Auto utilizza la polimerizzazione in vasca per creare prototipi ad alta fedeltà e componenti per interni di concept car, aggirando gli alti costi e le strozzature geografiche della produzione di stampi in outsourcing. Utilizzando resine robuste come Tough 2000, gli ingegneri possono stampare incastri a pressione, involucri a parete sottile e parti filettate che imitano l’integrità strutturale dell’ABS stampato, preservando al contempo la geometria del design, impossibile da realizzare con i tradizionali metodi di stampaggio a iniezione.
- Brose e Ford: Grazie all’impiego di stampanti ad alta produttività come Formlabs Form $4$ e Form $4\text{L}$, i team di ingegneri hanno ridotto i tempi di convalida dei componenti. Un grande beccuccio di prova del flusso d’aria che richiedeva quasi $9\text{ore}$ per essere stampato su piattaforme SLA più vecchie (Form $3+$) viene stampato in Sotto $3\text{ ore}$ sui sistemi LFD basati su MSLA, consentendo più cicli di progettazione-test-iterazione in una singola giornata lavorativa.
4.3 Dispositivi medici e biocompatibili
Il settore sanitario si affida in larga misura a materiali sterilizzabili, biocompatibili e personalizzabili per adattarsi all’anatomia del paziente su richiesta.
- Preceptis Medical: Per produrre dispositivi di inserimento di tubicini auricolari pediatrici, Preceptis ha abbandonato i tradizionali stampi in alluminio a favore del processo DLS di Carbons utilizzando la resina biocompatibile MPU 100. Ciò ha permesso loro di iterare rapidamente i progetti, ottenere finiture superficiali paragonabili allo stampaggio a iniezione e passare a una produzione su richiesta e a basso volume con un flusso di lavoro digitale completamente tracciabile.
5. Realtà concrete di scalabilità in ambito professionale e B2B
Sebbene i materiali di marketing spesso enfatizzino velocità di stampa elevate e risoluzioni elevate, gli operatori esperti notano che l’ampliamento della produzione tramite polimerizzazione in vasca richiede la gestione di un ambiente di post-elaborazione ad alta intensità di manodopera. L’esperienza sul campo, condivisa all’interno di reti professionali, rivela diversi fattori operativi che incidono direttamente sul calcolo del costo unitario complessivo.
[Design & Slice] ---> [Print Phase] ---> [Draining on Plate] ---> [Solvent Bath (IPA)] ---> [Support Removal] ---> [Thermal/UV Post-Cure]
5.1 Intensità di lavoro e costi dei materiali di consumo
Le operazioni di stampa commerciale sono ad alta intensità di manodopera e richiedono un coinvolgimento continuo dell’operatore per la post-elaborazione e la manutenzione delle macchine.
- Flusso di lavoro di post-elaborazione: Una volta completata la stampa, la parte esiste in un “stato verde”, rivestito di fotopolimero liquido non reagito. Gli operatori devono raschiare i pezzi dalla piattaforma di costruzione metallica, lavarli in alcol isopropilico (IPA, $C_3H_8O$) o eteri glicolici per sciogliere i monomeri superficiali e rimuovere i supporti sacrificali.
- Materiali di consumo e sicurezza: Questo flusso di lavoro richiede una fornitura continua di guanti in nitrile, respiratori, occhiali protettivi, asciugamani di carta e coni filtranti per il riciclo della resina. L’usura fisica dovuta alla raschiatura e alla pulizia manuale può inoltre causare affaticamento dell’operatore, irritazioni cutanee e, in alcuni casi, sensibilizzazione allergica, qualora i protocolli di sicurezza non vengano rigorosamente rispettati.
- Gestione dei rifiuti: Il processo di lavaggio genera solvente saturo di resina, classificato come rifiuto chimico pericoloso. Prima dello smaltimento in una discarica controllata, questo rifiuto deve essere esposto alla luce UV per solidificare il fotopolimero in sospensione e filtrato per conformarsi alle normative ambientali locali, aumentando i costi operativi complessivi.
5.2 Economia delle aziende agricole di stampa commerciale
A livello industriale, le aziende di servizi di produzione additiva sfruttano le “print farm” per ottenere economie di scala, acquistando resine in grandi quantità in vasche da 30 litri per sistemi di grande formato con aree di costruzione superiori a 25×25 cm. Questa scala riduce il costo per pezzo, rendendo la polimerizzazione in vasca una valida alternativa allo stampaggio a iniezione a basso volume.
Tuttavia, gli operatori sottolineano che il successo richiede stampe estremamente uniformi, poiché un alto tasso di fallimento può rapidamente azzerare i margini di profitto. Se una stampa fallisce, gli operatori devono interrompere la produzione, svuotare e pulire la vasca della resina, controllare la pellicola di distacco per eventuali detriti e riavviare la macchina, con conseguente perdita di tempo di funzionamento e spreco di materiale.
6. I 5 principali problemi tecnici e le relative soluzioni ingegneristiche autorevoli
Un’analisi dei forum di ingegneria professionale (come Reddit e Quora) evidenzia cinque problematiche tecniche ricorrenti affrontate dagli operatori. Di seguito sono riportate le soluzioni ingegneristiche sintetizzate per queste sfide.
H3: Q1: Come prevenire crepe, spaccature e deformazioni strutturali nel tempo nelle stampe in resina cave?
Risposta rapida: Progettare doppi fori di drenaggio di almeno 2,0 mm alle estremità opposte del modello per far defluire la resina liquida intrappolata, lavare accuratamente l’interno con IPA fresco e utilizzare micro-LED UV interni per polimerizzare le pareti interne.
Unvented Cavity ---> Trapped Liquid Resin ---> Slow De-polymerization & Gas Build-up ---> Internal Pressure ---> Crack/Rupture
- La causa: Gli operatori spesso svuotano parti di grandi dimensioni e con pareti spesse nello slicer per risparmiare resina costosa e ridurre i cedimenti dovuti alla forza di distacco durante la stampa bottom-up. Tuttavia, svuotare un modello senza creare sufficienti canali di ventilazione crea una camera interna sigillata. Durante la stampa, la resina liquida rimane intrappolata all’interno di questa camera. Poiché la luce UV non può penetrare facilmente le pareti esterne durante la post-polimerizzazione, questo liquido intrappolato continua a rilasciare gas e a subire una lenta depolimerizzazione. La resina intrappolata attacca le pareti polimeriche polimerizzate dall’interno, mentre la pressione del gas aumenta fino a quando il modello non scoppia o si spacca lungo le linee di stratificazione. Inoltre, se la superficie esterna è fortemente texturizzata, si restringe maggiormente durante la post-polimerizzazione rispetto alla parete interna liscia, creando una tensione superficiale irregolare e una graduale deformazione.
- Soluzione ingegneristica autorevole:
- Configurazione a doppio foro di drenaggio: Ogni cavità deve avere almeno due fori di drenaggio posizionati alle estremità opposte del pezzo per evitare il blocco da aspirazione e facilitare il completo drenaggio della resina durante il lavaggio.
- Dimensione minima del foro: I fori di drenaggio devono avere un diametro minimo di $2,0\text{ mm}$; aperture più piccole intrappolano la resina viscosa a causa della tensione superficiale, rendendo inefficaci i lavaggi chimici.
- Lavaggio meccanico degli interni: Durante la fase di post-elaborazione, gli operatori devono iniettare IPA pulito direttamente nei fori di drenaggio e agitare energicamente il pezzo, ripetendo il ciclo finché l’effluente non risulta completamente limpido.
- Polimerizzazione UV in ambienti interni: Inserire delle mini strisce flessibili di LED UV (ad esempio, sonde di polimerizzazione a fibra ottica o micro-LED specializzati) attraverso i fori di drenaggio per solidificare completamente le pareti interne, neutralizzando il monomero non reagito e stabilizzando le tensioni interne.
- Spessore ottimale della parete: Mantenere uno spessore minimo della parete compreso tra 1,8 mm e 3,0 mm per le parti cave, al fine di resistere al ritiro differenziale durante la polimerizzazione.
H3: Q2: Qual è la configurazione di ventilazione di laboratorio più efficace per controllare le emissioni di VOC tossici e gli odori chimici?
Risposta rapida: Collocate stampanti e stazioni di lavaggio all’interno di ambienti a pressione negativa e convogliate l’aria di scarico direttamente all’esterno utilizzando ventilatori in linea posizionati vicino al punto di uscita esterno.
Resin Vat/Wash Station ---> VOC/Monomer Release ---> Passive Carbon Masking (Ineffective) ---> Inhalation Risk
                                                ---> Negative Pressure Hood ---> Active Venting Out (Safe)
- La causa: I fotopolimeri liquidi rilasciano composti organici volatili (COV), come monomeri acrilici e fotoiniziatori, sia durante la conservazione che durante l’esposizione ai raggi UV. Mentre i livelli di COV dei filamenti in PLA o PETG sono relativamente bassi, le resine liquide agiscono come sensibilizzanti chimici costanti; l’inalazione ripetuta può causare allergie respiratorie permanenti. Inoltre, i filtri a carbone standard da tavolo o i purificatori d’aria HEPA sono altamente inefficaci. I filtri a carbone passivi catturano solo le molecole più grandi, responsabili degli odori, mascherando l’odore ma permettendo ai COV tossici e più leggeri di tornare nell’ambiente.
- Soluzione ingegneristica autorevole:
- Contenitori a pressione negativa: Le stampanti e le stazioni di lavaggio devono essere alloggiate all’interno di contenitori sigillati (come tende per la coltivazione industriale o cappe aspiranti da laboratorio) mantenuti in pressione negativa continua.
- Estrazione attiva in linea: Gli ambienti chiusi devono essere ventilati direttamente verso l’esterno dell’edificio mediante condotti sigillati e ventilatori di estrazione in linea ad alta portata. Il ventilatore deve essere posizionato vicino alla finestra/punto di uscita dell’aria di scarico piuttosto che all’interno dell’ambiente chiuso, in modo che eventuali perdite nei condotti aspirino aria fresca anziché espellere aria tossica nella stanza.
- Gestione dell’aria di ricambio: I sistemi di aspirazione attivi richiedono un condotto di aspirazione dedicato per fornire aria fresca di “reintegro”, creando un flusso d’aria stabile e unidirezionale che impedisce ai fumi di risalire negli ambienti abitativi o negli uffici.
- Isolamento dei rifiuti di consumo: Asciugamani di carta usati, guanti e stampe difettose devono essere immediatamente depositati in contenitori sigillati per rifiuti pericolosi e polimerizzati sotto luce UV prima dello smaltimento definitivo.
H3: Q3: Perché le stampe non aderiscono alla piastra di costruzione o non si attaccano in modo permanente alla pellicola di rilascio (FEP/nFEP/ACF)?
Risposta rapida: Aumentare i tempi di esposizione dello strato inferiore di 10-15 volte rispetto al normale, inclinare i modelli di 30-45 gradi per ridurre l’area di stampa trasversale e assicurarsi che tutti i fogli di plastica protettiva siano rimossi dalle nuove pellicole FEP.
FEP Film Suction Force ---> Exceeds Support Tensile Strength ---> Part Separates and Adheres to Vat Floor
- La causa: La stampa bottom-up si basa su un equilibrio di adesione: lo strato di resina polimerizzata deve aderire saldamente alla piastra di costruzione metallica (o allo strato precedente) e staccarsi facilmente dalla pellicola FEP. Se il tempo di esposizione di base è troppo basso, i primi strati non riescono ad aderire alla piastra di costruzione e rimangono attaccati al fondo della vasca. Al contrario, la stampa di sezioni trasversali ampie e non angolate crea una notevole forza di aspirazione (effetto ventosa) durante la fase di distacco. Questa forza può staccare lo strato polimerizzato dai suoi supporti, deformare il pezzo o lacerare la pellicola FEP. Inoltre, gli operatori spesso commettono l’errore di non rimuovere le sottili pellicole protettive in plastica da entrambi i lati dei nuovi rivestimenti FEP di ricambio prima dell’installazione, con conseguente compromissione della trasmissione della luce UV e immediati fallimenti di stampa.
- Soluzione ingegneristica autorevole:
- Rimozione della doppia pellicola protettiva: Durante la sostituzione della pellicola FEP/nFEP, staccare con attenzione le pellicole protettive da entrambi i lati. Verificare la direzione di installazione, se specificata dal produttore.
- Verificare tensione e altezza: Tendere la pellicola in modo uniforme sul telaio della vasca utilizzando le dimensioni dei distanziatori specificate dal produttore per garantire una corretta risonanza acustica e un adeguato recupero elastico.
- Ridurre l’area della sezione trasversale della superficie: I modelli angolati nella macchina per lo slicer (in genere da 30 a 45 gradi lungo più assi) vengono utilizzati per ridurre al minimo l’area superficiale polimerizzata per strato, diminuendo le forze di distacco.
- Ottimizza i profili di esposizione: Aumentare i tempi di esposizione dello strato inferiore (spesso da 10 a 15 volte il normale tempo di esposizione dello strato, ad esempio da 30 a 80 secondi) per garantire che la resina si leghi chimicamente alla piastra di costruzione metallica. Anche carteggiare leggermente la piastra di costruzione metallica con carta vetrata a grana 400 può contribuire ad aumentare l’adesione meccanica.
- Implementare i tempi di riposo (ritardo di spegnimento delle luci): Configura un tempo di riposo di $1\text{-second}$ prima della polimerizzazione e un tempo di riposo di $3\text{-second}$ dopo la retrazione. Ciò consente alla resina liquida di stabilizzarsi e raffreddarsi completamente prima dell’esposizione, garantendo la formazione di uno strato stabile.
- Evitate i raschietti meccanici: Non toccare mai la parte interna della pellicola FEP con una spatola di plastica o di metallo. Per rimuovere gli scarti di stampa polimerizzati, utilizzare la funzione “pulizia vasca” integrata nella stampante, che espone l’intero strato inferiore di resina. È quindi possibile staccare il foglio polimerizzato in un unico pezzo sollevando un angolo di supporto sacrificale.
H3: Q4: Perché le fluttuazioni di temperatura nell’area di lavoro causano errori di stampa e come possiamo gestire la viscosità della resina?
Risposta rapida: Riscaldare la vasca/le bottiglie di resina ad almeno 75°F (24°C) prima della stampa e utilizzare riscaldatori integrati nella vasca o riscaldatori nella camera per mantenere la resina fluida.
Ambient Temp Drops (<65°F / 18°C) ---> Resin Viscosity Increases ---> Slow Flow Under Build Plate ---> Incomplete Curing & Delamination
- La causa: La fotopolimerizzazione è una reazione chimica esotermica fortemente dipendente dalla temperatura. La reattività chimica delle resine standard e ingegneristiche è ottimizzata per avvenire entro una ristretta finestra termica compresa tra 70°F e 85°F (21°C e 29°C). Quando la temperatura scende al di sotto di 65°F (18°C), la viscosità della resina liquida aumenta significativamente. Questa resina altamente viscosa scorre molto più lentamente, impedendole di livellarsi e riempire lo spazio sotto la piattaforma di costruzione prima dell’inizio del ciclo di esposizione successivo. Ciò comporta una polimerizzazione incompleta, una scarsa adesione degli strati e, infine, la delaminazione strutturale.
- Soluzione ingegneristica autorevole:
- Riscaldatori integrati per vasche/camere: Per le applicazioni industriali, utilizzare stampanti con elementi riscaldanti per la vaschetta integrati e controllati via software. Per le configurazioni desktop in climi freddi, installare mini riscaldatori PTC all’interno del case della stampante.
- Protocolli di preriscaldamento: Prima di avviare la stampa, assicurarsi che la bottiglia o la vasca di resina siano riscaldate ad almeno 75°F (24°C). La resina liquida deve essere agitata e mescolata accuratamente per distribuire il calore e sospendere uniformemente i pigmenti depositati.
- Contenitori per l’isolamento termico: Collocate le postazioni di stampa all’interno di contenitori isolati (come ad esempio tende termiche per la coltivazione) dotati di piccoli riscaldatori termostatati per mantenere un microclima stabile durante l’intero ciclo di stampa.
H3: Q5: Come si calibrano i tempi di esposizione e il livellamento del piano di costruzione del primo strato?
Risposta rapida: Livella il piano di costruzione utilizzando una dima standard in formato A4 esercitando una pressione uniforme verso il basso ed esegui delle serie di stampe di calibrazione interconnesse per trovare il tempo di esposizione esatto per la tua specifica resina.
Exposure Level:
[Under-Exposed]  ---> Thin features, poor layer adhesion, print separates.
[Optimal Curing] ---> Dimensions match CAD, crisp feature detail, reliable strength.
[Over-Exposed]   ---> Bloated features, tight tolerances bind, brittle parts.
- La causa: Le resine trasparenti polimerizzano più velocemente perché la luce le penetra più facilmente, mentre le resine ingegneristiche pigmentate o ad alto contenuto di carica richiedono una maggiore energia UV per avviare la reticolazione. La sovraesposizione porta a sbavature e pezzi sovradimensionati, mentre la sottoesposizione si traduce in elementi sottili e strutturalmente deboli che non riescono a sostenere il proprio peso. Inoltre, se il piano di costruzione non è parallelo allo schermo a livello microscopico, l’esposizione sarà disomogenea sulla piattaforma, causando difetti di stampa localizzati.
- Soluzione ingegneristica autorevole:
- Livellamento meccanico con dima cartacea: Livella il piano di stampa utilizzando un foglio di carta A4 sottile e uniforme, anziché le sagome di cartone spesso fornite dai produttori. Stringi saldamente le viti di livellamento applicando una pressione uniforme verso il basso sul piano per garantire uno spazio minimo e parallelo sullo schermo LCD.
- Eseguire i test di calibrazione standard: Stampa una matrice di test di esposizione standardizzata (come le “Scatole di calibrazione” o matrici di esposizione simili). Questi test presentano parti ad incastro di spessori specifici (ad esempio, scatole da 4 mm, 6 mm e 8 mm) che dovrebbero scorrere facilmente l’una sull’altra. Se sono troppo lente, la stampa è sottoesposta; se si bloccano o richiedono forza per essere assemblate, la stampa è sovraesposta.
- Ottimizza i parametri di slice e velocità: Evitate di utilizzare risoluzioni di slicing estreme (come 0,03 mm) a meno che non stiate stampando modelli ad alta definizione. Un’altezza dello strato compresa tra 0,05 mm e 0,1 mm offre un buon equilibrio tra qualità, velocità e percentuale di successo. Per le resine tecniche, riducete la velocità di sollevamento a 30 mm/min per minimizzare lo stress meccanico sugli strati appena polimerizzati.
7. Valutazione strategica degli acquisti B2B e del modello di business
Per le aziende che integrano la polimerizzazione in vasca nei propri flussi di lavoro produttivi, la decisione di acquisto va ben oltre i semplici costi delle stampanti e la risoluzione degli strati.
                         [B2B Procurement Evaluation]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Direct CapEx Purchase]                                   [Subscription Service Plan]
  * Standard ownership.                                     * Zero obsolescence risk.
  * User-managed maintenance.                              * Turnkey hardware replacement.
  * Flexible third-party materials.                        * Predictable monthly costs.
  * Best for standard R&D.                                  * Best for nonstop production.
7.1 Strategia di acquisizione hardware
- Acquisto diretto di investimenti in conto capitale: Piattaforme come Formlabs offrono punti di ingresso a basso costo, ma comportano rischi legati alla manutenzione interna. Negli ambienti di produzione continua, i tempi di inattività dell’hardware possono causare la perdita di giornate lavorative e ritardi nelle spedizioni. Se si opta per l’acquisto in conto capitale (CapEx), gli operatori devono prevedere un budget per i pezzi di ricambio, i materiali di consumo per il rilascio e la manodopera dedicata alla manutenzione.
- Modelli di servizio in abbonamento: I contratti di abbonamento, come il programma dentale e industriale di Carbon, eliminano i rischi di obsolescenza dell’hardware aggiornando automaticamente macchine e software man mano che la tecnologia migliora. Inoltre, i piani di assistenza completi spesso garantiscono la sostituzione dell’hardware entro 24-48 ore, proteggendo l’impianto da arresti di produzione imprevisti.
7.2 Integrazione tra qualità della produzione e FMEA
Le operazioni B2B devono includere l’affidabilità delle stampanti nella loro analisi dei modi e degli effetti dei guasti (FMEA).
Uno studio di laboratorio indipendente condotto da terzi, che ha valutato l’affidabilità della stampante Formlabs Form 4, ha rilevato che quest’ultima ha raggiunto un’affidabilità del 98,7%. tasso di successo della stampa sulle sue stampe, rispetto alle stampanti di riferimento concorrenti che hanno fallito il 13,8% A Il 25,3% del tempo.
In un ambiente di produzione ad alta produttività, un tasso di errore del 25% significa che una stampa su quattro deve essere scartata, aumentando direttamente il costo dei componenti e le spese generali di manodopera. La scelta di piattaforme con elevata precisione dimensionale, diagnostica automatizzata e impostazioni dei materiali validate è fondamentale per mantenere tassi di resa costanti e un elevato OEE (Overall Equipment Effectiveness).
8. Sintesi strategica
Per le aziende manifatturiere che desiderano integrare la polimerizzazione in vasca, la strada verso la redditività risiede nell’equilibrio tra chimica fisica e rigore operativo. Progettando la pipeline di post-elaborazione con sistemi di lavaggio centrifugo automatizzati, contenendo i fumi volatili tramite estrazione a pressione negativa e adottando ecosistemi hardware affidabili con modelli di ammortamento ottimizzati, le organizzazioni possono sfruttare appieno il potenziale della produzione digitale.
Per discutere di come integrare sistemi MSLA/LFD o Carbon DLS ad alta affidabilità nel vostro specifico flusso di lavoro di produzione, contattateci all’indirizzo Forgecise Oggi.