

















- Autore: Felix Lee, CEO di Forgecise
- Pubblicato: 16 giugno 2026
- Tempo di lettura: 15 minuti
- Pubblico di riferimento: Responsabili acquisti B2B, ingegneri di produzione, responsabili R&S, progettisti di prodotto
Verdetto rapido (Riepilogo esecutivo)
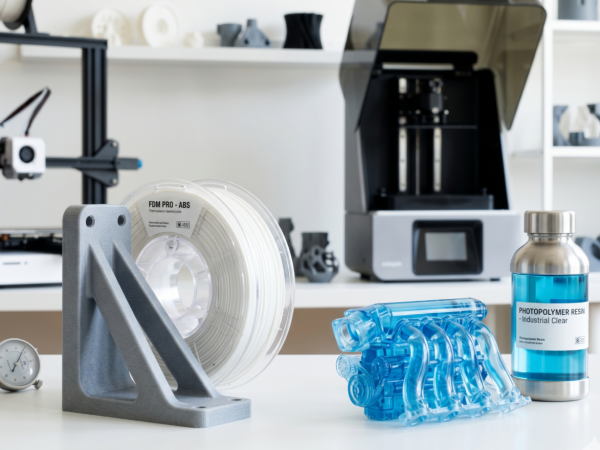
Quando si confronta Resina per stampa 3D contro filamento Per le applicazioni industriali, la scelta dipende dai requisiti meccanici e geometrici.. Estrusione di materiale a filamento (FDM) rappresenta la scelta più conveniente per componenti di grandi dimensioni e portanti che richiedono termoplastici di alta qualità con elevata resistenza alla trazione.. Fotopolimerizzazione in vasca a base di resina (SLA/DLP/MSLA) è necessario per componenti altamente complessi, microfluidici o visivamente critici che richiedono un’estrema precisione dimensionale e una finitura superficiale liscia.
Table of Contents
1. Introduzione: Il cambiamento industriale nella produzione additiva di polimeri
La produzione additiva si è trasformata da una novità per la prototipazione rapida in uno strumento di fabbrica fondamentale e pronto per la produzione. Oggi, officine, laboratori di ricerca e catene di approvvigionamento si affidano alla stampa 3D a base di polimeri per evitare le lavorazioni meccaniche tradizionali, ridurre i tempi di realizzazione degli stampi e controllare i costi operativi.
Per i responsabili degli acquisti B2B, gli ingegneri e i leader di produzione, la scelta del sistema di stampa giusto è una decisione cruciale. Selezionare la piattaforma sbagliata può causare cedimenti strutturali sotto carico, rallentare i tempi di ciclo o sprecare i budget di investimento.
Il mercato presenta due principali tipologie di tecnologia dei polimeri:
- Estrusione di materiale, comunemente chiamato Modellazione a deposizione fusa (FDM) O Fabbricazione a filamento fuso (FFF).
- Fotopolimerizzazione in vasca, spesso raggruppati come stampa a base di resina, che include Stereolitografia (SLA), Elaborazione digitale della luce (DLP), E Stereolitografia mascherata (MSLA).
Per fare una scelta consapevole, dobbiamo esaminare il funzionamento di questi sistemi, le loro caratteristiche materiali, casi di studio reali e i costi totali.
2. Analisi delle tecnologie: estrusione termica vs. fotopolimerizzazione ottica
La differenza tra i sistemi a filamento e quelli a resina inizia nel punto di deposizione degli strati. Questa differenza fisico-chimica determina la resistenza meccanica e la qualità estetica del pezzo finito.
[FDM Mechanical Extrusion]
Thermoplastic Filament ──> Hot Nozzle (Melting) ──> Mechanical XY Deposition ──> Interlaminar Void Risk (Anisotropy)

[Vat Photopolymerization Optical Method]
Liquid Photopolymer ──> Selective UV Light Exposure ──> Chemical Cross-linking ──> Dense Matrix (Isotropy)
Come la formazione degli strati influenza l’integrità meccanica
Estrusione di materiale (FDM / filamento)
I sistemi FDM realizzano i pezzi meccanicamente. Un filamento termoplastico solido viene spinto in una testina di stampa riscaldata, fuso e continuamente estruso attraverso un piccolo ugello. La testina di stampa si muove lungo gli assi X e Y, depositando linee di plastica su una piattaforma di costruzione che si muove verticalmente.
Quando la plastica calda viene depositata, si raffredda e si solidifica. Questo rapido calo di temperatura crea tensioni interne. Il nuovo strato stampato deve fondere la superficie dello strato sottostante per formare un legame solido. Poiché questo legame è puramente termico e meccanico, lascia minuscole fessure microscopiche.
Ciò significa che la fiera dei componenti FDM comportamento meccanico anisotropo. La resistenza lungo l’asse verticale Z è molto inferiore rispetto alla resistenza lungo i piani orizzontali XY, il che rende i pezzi soggetti a rotture sotto carico.
Fotopolimerizzazione in vasca (SLA/DLP/MSLA/Resina)
La fotopolimerizzazione in vasca utilizza resine liquide fotopolimerizzabili contenute in una vasca con una finestra trasparente sul fondo. Un sistema ottico, che può essere un laser UV a scansione nella classica SLA o uno schermo LCD monocromatico ad alta risoluzione nella MSLA, proietta la luce UV verso l’alto attraverso la finestra.
Questa luce innesca una rapida reazione chimica. I monomeri e gli oligomeri liquidi si legano tra loro, creando legami incrociati che formano una rete polimerica solida.
Poiché questo legame chimico avviene dinamicamente attraverso i confini degli strati mentre la resina è ancora parzialmente indurita, i legami molecolari formano una matrice continua. Questo processo chimico produce una matrice completamente densa, proprietà meccaniche isotrope con uguale forza in tutte e tre le direzioni ($X$, $Y$ e $Z$).
                Anisotropic (FDM)                     Isotropic (SLA/Resin)
             ┌──────────────────────┐               ┌──────────────────────┐
             │ ════════════════════ │               │                      │
   Z-Axis    │ ──────────────────── │ Interlaminar  │                      │ Continuous
  Weakness   │ ════════════════════ │ Void Lines    │                      │ Polymer
             │ ──────────────────── │               │                      │ Matrix
             └──────────────────────┘               └──────────────────────┘
Limiti di precisione: risoluzione, tolleranze e topografia della superficie
La risoluzione della tecnologia FDM è limitata dalle dimensioni fisiche dell’ugello, che in genere variano da 0,2 mm a 0,8 mm negli ambienti industriali. Le dinamiche del flusso termico e il rigonfiamento della plastica all’uscita dell’ugello impediscono ai sistemi FDM di riprodurre dettagli molto piccoli. Ciò lascia linee di stratificazione visibili e una finitura superficiale ruvida (Ra > 15 μm).
La risoluzione della fotopolimerizzazione in vasca dipende dai limiti ottici, come la dimensione del punto laser nella SLA o la dimensione dei pixel dello schermo LCD nella MSLA. Questi percorsi ottici possono essere focalizzati fino a $15\ \mu\text{m}$ a $50\ \mu\text{m}$.
Questa precisione estrema consente alle stampanti a resina di gestire dettagli minuscoli e ottenere superfici lisce direttamente dal piano di costruzione. I sistemi SLA industriali raggiungono regolarmente valori di rugosità superficiale (Ra) inferiori a 1,6 μm, ideali per test aerodinamici o di fluidodinamica.
Tabella 1: Confronto delle specifiche tecniche (FDM vs. fotopolimerizzazione in vasca)
| Metrica delle prestazioni | Estrusione di materiale (FDM) | Fotopolimerizzazione in vasca (SLA/DLP/MSLA) |
| Materie prime comuni | Filamenti termoplastici (PLA, ABS, PETG, Nylon, PEEK, Ultem, PPS) | Resine fotopolimeriche termoindurenti (standard, resistenti, rigide, biocompatibili) |
| Altezza tipica dello strato | Da $100\ \mu\text{m}$ a $300\ \mu\text{m}$ ($0,1\text{ mm} – 0,3\text{ mm}$) | Da $10\ \mu\text{m}$ a $100\ \mu\text{m}$ ($0,01\text{mm} – 0,1\text{mm}$) |
| Tolleranza dimensionale XY | Da $\pm 0,3\text{ mm}$ a $\pm 0,5\text{ mm}$ | Da $\pm 0,1\text{ mm}$ a $\pm 0,2\text{ mm}$ |
| Rugosità superficiale ($Ra$) | Linee di strato prominenti ad alta intensità (> 15 μm) | Basso (<10 μm, fino a 1,6 μm) |
| Isotropia meccanica | Altamente anisotropo (debole legame sull’asse Z verticale) | Isotropico (resistenza costante in tutte le direzioni) |
| Complessità geometrica | Alto (limitato dai punti di appoggio e dalla gravità) | Superiore (ideale per canali interni complessi e microfluidica) |
3. Scienza dei materiali: termoplastici e termoindurenti in ingegneria
La scelta tra sistemi FDM e sistemi a resina implica la scelta tra due diverse classi di polimeri: termoplastici e termoindurenti.
Ecosistema dei materiali FDM: termoplastiche di livello industriale
Il principale vantaggio dei sistemi FDM è la loro compatibilità con i termoplastici tecnici di livello industriale. Ciò consente agli utenti B2B di prototipare e stampare componenti utilizzando le stesse opzioni chimiche impiegate nello stampaggio a iniezione tradizionale.
- Materiali standard: Il PLA e il PETG offrono un’affidabile resistenza alla trazione e si stampano facilmente, consentendo la realizzazione rapida di prototipi.
- Stireni di grado ingegneristico: ABS e ASA offrono una maggiore stabilità termica e un’eccellente resistenza ai raggi UV per i componenti destinati all’uso esterno.
- Materiali compositi ad alte prestazioni: Per gli ambienti aerospaziali, automobilistici e della difesa, caratterizzati da elevate sollecitazioni termiche e meccaniche, le piattaforme FDM utilizzano compositi rinforzati con fibra di carbonio, polietereterchetone (PEEK), polieterimmide (Ultem) e solfuro di polifenilene (PPS).
[Thermoplastics (FDM)] ──> Linear/branched polymer chains ──> Recyclable, meltable, high impact ductility
[Thermosets (Resin)]    ──> Chemically cross-linked networks ──> Infusible, rigid, high thermal stability (highly brittle)
Massimizzazione delle prestazioni del metodo FDM tramite modellazione computazionale (PSO-ANN)
Le prestazioni meccaniche dei filamenti FDM riempiti con fibra di carbonio possono essere migliorate ottimizzando i parametri del software di slicing. Uno studio sull’acrilonitrile butadiene stirene rinforzato con fibra di carbonio (CF-ABS) stampato su un Stratasys F170 sistema utilizzato ibrido Ottimizzazione dello sciame di particelle e rete neurale artificiale (PSO-ANN) modello per ottimizzare le variabili.
La ricerca ha analizzato tre parametri critici del processo FDM: altezza della fetta, densità di riempimento, E spessore del guscio.
[Optimization Input Variables]
├── Slice Height (Resolution)
├── Infill Density (Percentage)
└── Shell Thickness (Wall Count)
        │
        ▼ (Hybrid PSO-ANN Model Engine)
        │
[Optimized Mechanical Output]
├── Tensile Strength: Boosted from 0.038 to 0.042 kN/mm²
└── Volumetric Wear Rate: Minimized to 0.004605 mm³/m
La resistenza alla trazione di base del CF-ABS era di $0,038\text{ kN/mm}^2$ nelle configurazioni standard. Tuttavia, regolando le variabili su un altezza della fetta di 0,01 pollici, UN densità di riempimento del 66,6%e un spessore del guscio sottile di 0,06 mm, il modello predittivo PSO-ANN ha avuto successo:
- La resistenza alla trazione strutturale è stata aumentata a $0,042\text{ kN/mm}^2$.
- Il tasso di usura volumetrica del materiale è stato ridotto al minimo, raggiungendo $0,004605\text{ mm}^3/\text{m}$.
Questo studio dimostra che l’ottimizzazione computazionale può ridurre le debolezze meccaniche intrinseche ai processi di estrusione.
Ecosistema dei materiali resinosi: reti di termoindurenti polimerizzati
I materiali per la fotopolimerizzazione in vasca sono costituiti da monomeri e oligomeri termoindurenti liquidi che, se esposti alla luce UV, formano reti chimiche rigide e reticolate.
Sebbene le formulazioni standard di resina possano risultare fragili, l’ecosistema industriale B2B ha introdotto opzioni ad alte prestazioni:
- Formulazioni resistenti/durevoli: Le resine miscelate con monomeri flessibili simulano il comportamento dell’ABS o del poliuretano (PU), offrendo un elevato allungamento a rottura e un migliore assorbimento degli urti.
- Resine ad alta temperatura: Formulati per resistere a intense sollecitazioni termiche, questi materiali supportano elevate temperature di deflessione termica (HDT) per i test nel vano motore delle automobili o per i nuclei degli stampi a iniezione di plastica.
- Formulazioni biocompatibili: Le resine speciali per uso medico e dentale sono certificate per il contatto clinico temporaneo o a lungo termine, e sono alla base della produzione di guide chirurgiche personalizzate e allineatori dentali.
Limitazioni industriali delle resine
Nonostante questi progressi nel campo dei materiali, i fotopolimeri termoindurenti presentano alcune vulnerabilità chiave:
- Degradazione per scorrimento: Le resine sono soggette a una lenta deformazione meccanica (scorrimento viscoso) quando sottoposte a carichi continui nel tempo.
- Degradazione UV: La radiazione UV solare ambientale continua il processo di indurimento dei pezzi finiti, causandone nel tempo ingiallimento, fragilità e fessurazione.
- Spese generali relative ai materiali di consumo: Il processo di stampa chimica degrada i componenti della macchina. Solventi e laser UV opacizzano nel tempo la finestra ottica della vasca di resina, rendendo necessaria la sostituzione periodica delle pellicole FEP/nFEP e degli schermi LCD per evitare guasti di stampa.
Tabella 2: Confronto delle proprietà dei materiali (termoplastiche FDM vs. termoindurenti a base di resina)
| Proprietà del materiale | Termoplastiche ingegneristiche FDM (ad es. Nylon-CF, PEEK, Ultem) | Resine fotopolimeriche in tino (ad es. Engineering Tough, Rigid) |
| Resistenza alla trazione | Molto alto (50 MPa – 100 MPa a seconda dell’orientamento di stampa) | Da alto a medio ($40\text{ MPa} – 75\text{ MPa}$) |
| Resistenza agli urti | Eccezionale (elevata tenacità, assorbimento di energia e duttilità) | Da basso a medio (le strutture altamente rigide sono soggette a frattura fragile in caso di urto) |
| Scorrimento del materiale | Basso (altamente resistente sotto carico strutturale prolungato) | Da medio ad alto (presenta una deformazione progressiva nel tempo) |
| Stabilità ambientale | Alto (L’ASA e le formulazioni speciali resistono fortemente ai raggi UV e agli agenti atmosferici) | Povero (soggetto a ingiallimento e fragilità se esposto alla luce solare) |
| Biocompatibilità | Limitato (limitato a filamenti specializzati di grado medicale) | Ampio (resine dentali e chirurgiche di classe I e IIa ampiamente certificate) |
4. Casi di studio aziendali reali: FDM e SLA in azione
Per comprendere il valore commerciale di queste tecnologie, possiamo esaminare come i principali produttori e fornitori del settore automobilistico utilizzano la tecnologia FDM e la fotopolimerizzazione in vasca nei loro flussi di lavoro.
       [B2B Additive Value Proposition]
  ┌─────────────────────────────────────────┐
  │   Reliability                           │
  │ + Repeatability    ===>  Optimized ROI   │
  │ + Compliance            & Low Lead Times│
  └─────────────────────────────────────────┘
Attrezzature e assemblaggio per il settore automobilistico: casi di studio sulla tecnologia FDM
Ingegneria di produzione Toyota
Toyota Production Engineering ha integrato piattaforme FDM industriali direttamente nei suoi stabilimenti di assemblaggio automobilistico per produrre attrezzature leggere e funzionali. Durante il lancio di nuovi modelli, le linee di assemblaggio richiedono maschere personalizzate, modelli di posizionamento e ausili ergonomici per gli operatori.
Utilizzando ASA di grado ingegneristico e fibra di carbonio Nylon 12 (PA12-CF) lavorata attraverso GrabCAD Stampa Grazie al software, Toyota evita la tradizionale lavorazione CNC di pesanti attrezzature in acciaio. Questo processo di attrezzaggio su richiesta riduce i tempi di consegna e il peso degli utensili, prevenendo sforzi e infortuni per gli addetti all’assemblaggio.
Validazione e calibrazione rapida della progettazione: casi di studio sugli accordi sul livello di servizio (SLA).
Ford Motor Company
Presso il Rapid Technology Center di Ford a Merkenich, in Germania, gli specialisti della produzione additiva utilizzano piattaforme SLA e MSLA ad alta velocità per ridurre i tempi di progettazione dei veicoli. Durante lo sviluppo della Ford Puma, i designer hanno utilizzato stampanti SLA professionali Formlabs per produrre prototipi esteticamente molto dettagliati della scritta posteriore del veicolo in poche ore.
Grazie al sistema ottico della stampante a resina, che elimina le linee di stratificazione visibili, i progettisti hanno potuto valutare come i contorni del testo fisico riflettono e rifrangono la luce in diverse condizioni di illuminazione, una valutazione impossibile da replicare digitalmente.
[Formlabs SLA Printer] ──> Puma Rear Lettering Prototype ──> Smooth Ra < 1.6μm ──> Instant Light Reflection Analysis
Gruppo Brose
Brose Group, fornitore globale di primo livello per il settore automobilistico, utilizza sistemi SLA di grande formato (come Formlabs Form 4L) per stampare componenti di impostazione rigidi e durevoli per le celle di saldatura robotizzate automatizzate. Ciò consente ai tecnici di saldatura di calibrare e programmare fisicamente i percorsi di saldatura robotizzati ore prima che i componenti in lamiera stampata vengano effettivamente prodotti e consegnati, eliminando i tempi di inattività del robot.
Società delle industrie Toyota
Toyota Industries Corporation utilizza sistemi di sinterizzazione laser selettiva (SLS) in combinazione con la fotopolimerizzazione SLA/DLP di livello industriale per valutare componenti interni complessi di motori e compressori. Per i componenti complessi dei motori che richiedono intricati avvolgimenti in rame, utilizza stampe SLS senza supporti in Nylon-12. Contemporaneamente, sfrutta stampi in resina SLA ad alta precisione per realizzare prototipi in metallo e poliuretano per test avanzati di flusso di fluidi e aria.
Compressione della catena di approvvigionamento: la produzione su media scala
Fornitore di componenti automobilistici del Midwest
Nella catena di fornitura industriale, un importante fornitore di componenti automobilistici nel Midwest americano ha utilizzato sistemi SLA su larga scala per fabbricare prototipi visivi e modelli di verifica dell’adattamento per reti di condotti HVAC e finiture interne del cruscotto. Passando dalla prototipazione tradizionale con stampi e utensili alle stampanti a resina di grande formato, il fornitore ha compresso il suo ciclo di test di verifica dei componenti da sei settimane ridotte a nove giorni. Questa accelerazione ha permesso di risparmiare migliaia di dollari in modifiche agli utensili e ha garantito una rapida approvazione da parte del cliente.
Tabella 3: Matrice del valore aziendale B2B
| Imprese | Tecnologia primaria | Materiale impiegato | Esito operativo |
| Attrezzatura Toyota | FDM industriale | ASA, PA12-CF, Ultem | Realizzazione rapida di maschere e dime di assemblaggio leggere ed ergonomiche. |
| Design Ford | SLA professionale | Resina ad alta definizione | Realizzazione di prototipi fisici di lettere in giornata per valutare i riflessi di luce e ombra. |
| Brose Robotics | Stampante SLA di grande formato (Formato 4L) | Modelli veloci e resine rigide | Calibrazione immediata del robot per le celle di saldatura prima della stampatura della lamiera. |
| Toyota Industries | SLA / DLP e SLS | Resina colabile SLA, nylon-12 SLS | Modelli SLS combinati per avvolgimento strutturale e stampi in resina SLA per test fluidodinamici. |
| Fornitore del Midwest | SLA industriale su larga scala | Resina otticamente trasparente / simile all’ABS | Riduzione dei cicli di verifica dei prototipi di sistemi HVAC e cruscotti da 6 settimane a 9 giorni. |
5. Analisi economica: Costo totale di proprietà (TCO) negli acquisti B2B
Per gli acquisti aziendali, la valutazione della produzione additiva richiede un’analisi completa del costo totale di proprietà (TCO), che metta a confronto le spese in conto capitale (CapEx) con le spese operative correnti (OpEx).$$\text{TCO} = \text{CapEx (Hardware e installazione)} + \text{OpEx (materie prime + materiali di consumo + manodopera + scarti di stampe non riuscite)}$$
Ripartizione delle spese in conto capitale (CapEx)
Il costo iniziale di investimento (CapEx) per la fotopolimerizzazione in vasca di livello industriale è superiore a quello dell’estrusione di materiale.
- Sistemi FDM: Le piattaforme FDM professionali spaziano da Da 2.500 a 60.000 dollari. Hanno requisiti minimi in termini di infrastrutture e possono funzionare in sicurezza in ambienti d’ufficio standard ben ventilati.
- Sistemi a resina: Un sistema SLA certificato di livello industriale va da Da 15.000 a oltre 150.000 dollari. Inoltre, gli impianti di resina richiedono specifici aggiornamenti strutturali, tra cui sistemi di ventilazione HVAC isolati, stazioni di lavaggio chimico e sistemi di smaltimento dei rifiuti pericolosi.
[FDM Workstation Setup]
FDM Printer ──> Simple Support Removal (Lower CapEx, Minimal Facility Overhead)

[Resin Wet Lab Setup]
Resin Printer ──> IPA Solvent Wash Tank ──> UV Curing Chamber (Higher CapEx, Dedicated HVAC Ventilation)
Analisi delle spese operative (OpEx)
Anche i costi operativi (OpEx) della stampa a resina sono in genere più elevati.
- Costo della materia prima: I filamenti standard costano una frazione del prezzo delle resine ingegneristiche equivalenti. I filamenti ingegneristici hanno un prezzo che varia da Da 50 a 150 dollari al chilogrammo, mentre i costi della resina ingegneristica Da 80 a 300 dollari al litro.
- Spese generali relative ai materiali di consumo: Le piattaforme a base di resina comportano costi continui per solventi (IPA), dispositivi di protezione, pellicole distaccanti di ricambio per il tino e schermi di mascheratura LCD.
- Costi del lavoro: FDM richiede la rimozione manuale del supporto, prendendo Da 30 a 60 minuti per parte. La stampa in resina richiede lavaggio chimico e post-polimerizzazione UV, ma questo è spesso automatizzato, prendendo da 15 a 25 minuti di lavoro manuale.
Efficienza produttiva e ottimizzazione dei lotti
I sistemi a resina offrono un vantaggio in termini di efficienza nella produzione in lotti ad alta densità. Poiché il motore ottico polimerizza interi strati simultaneamente (tramite scansione laser o proiezione LCD), riempire il piano di costruzione con decine di piccoli pezzi non aumenta significativamente i tempi di stampa, riducendo i costi di manodopera e di macchina per unità.
Tabella 4: Matrice dei costi CapEx e OpEx
| Componente di costo | Estrusione di materiale (FDM) | Fotopolimerizzazione in vasca (SLA/DLP/MSLA) |
| Spese in conto capitale tipiche per macchinari | Da 2.500 a 60.000 dollari | $15.000 – $150.000+ |
| Costo delle materie prime | Da 50 a 150 dollari al kg (qualità ingegneristica) | Da 80 a 300 dollari al litro (grado ingegneristico) |
| Materiali di consumo ausiliari | Ugelli, fogli adesivi, piastre di costruzione | Pellicole FEP/nFEP, schermi LCD, IPA, guanti in nitrile |
| Tasso di successo della prima stampa | 75% – 85% (a causa di cedimenti dei supporti e deformazioni) | 92% – 96% (elevata stabilità su sistemi calibrati) |
| Lavoro di post-elaborazione | 30-60 minuti (rimozione manuale del supporto) | 15 – 25 minuti (lavaggio, asciugatura e post-trattamento automatizzati) |
| Ingombro dello spazio di lavoro | Di piccole dimensioni (funziona in sicurezza in uffici ben ventilati) | Elevato (richiede un laboratorio chimico dedicato e un’adeguata ventilazione) |
6. Intelligence sui forum tecnici: Domande e risposte B2B ad alta frequenza (FAQ)
D1: È accettabile lasciare la resina fotopolimerica liquida nella vaschetta della stampante durante la notte o mentre si dorme? Si solidificherà o si degraderà?
Risposta breve: Sì, la resina può rimanere nella vasca per mesi se si mantiene la copertura UV e la si mescola prima della stampa successiva.
Spiegazione completa: La resina fotopolimerica liquida è formulata per reagire esclusivamente a specifici spettri di luce UV (tipicamente da 385 nm a 405 nm). Finché la copertura protettiva anti-UV della stampante è saldamente in posizione e la macchina è protetta dalla luce solare diretta o da una forte luce fluorescente ambientale, la resina rimarrà stabile e liquida all’interno del contenitore per mesi.
Tuttavia, prima di avviare le successive tirature di stampa, gli operatori devono gestire due questioni critiche:
- Separazione di pigmenti e sostanze chimiche: Le resine sono sospensioni colloidali complesse di monomeri, fotoiniziatori e pigmenti organici pesanti. Dopo lunghi periodi di inattività, questi pigmenti pesanti si depositano sul fondo della vasca, formando uno strato denso e separato. Avviare una stampa in questo stato causerà gravi problemi di adesione tra gli strati, dettagli sfocati o zone non polimerizzate. Gli operatori devono utilizzare una spatola morbida in silicone o plastica per mescolare delicatamente la resina nella vasca prima della stampa, assicurandosi di non graffiare o forare la delicata pellicola di rilascio in FEP/nFEP sul fondo.
- Emissioni tossiche: Le resine liquide emettono continuamente composti organici volatili (COV) anche quando sono statiche. Lasciare una stampante a resina inattiva con la vaschetta scoperta è pericoloso, a meno che il sistema non sia situato in un laboratorio isolato e dedicato, con un sistema di ventilazione a pressione negativa continuo verso l’esterno.
D2: Le stampanti a resina sono ancora necessarie nei moderni flussi di lavoro B2B, visti i recenti aggiornamenti delle tecnologie FDM ad alta risoluzione?
Risposta breve: Sì, perché la tecnologia FDM non è in grado di riprodurre fisicamente i dettagli inferiori a 50 micron, le finiture lisce o la resistenza isotropica delle resine.
Spiegazione completa: I moderni sistemi FDM ad alta velocità, che utilizzano la modellazione dell’input, la compensazione attiva delle vibrazioni, ugelli ultrafini da 0,2 mm e sistemi multimateriale avanzati (come le unità AMS con interfacce di supporto idrosolubili), hanno migliorato significativamente la qualità di stampa del filamento. Queste stampanti FDM avanzate sono in grado di stampare con successo modelli visivi dettagliati.
Tuttavia, la tecnologia FDM è fondamentalmente limitata dalla fisica dell’estrusione termica del materiale.
La dimensione minima dei dettagli ottenibili con la tecnologia FDM è limitata dal diametro del cordone di plastica fusa estruso, che non consente di raggiungere la risoluzione di dettagli inferiori a 50 micron tipica della polimerizzazione di resine ottiche. Inoltre, la tecnologia FDM non è in grado di riprodurre micro-sporgenze o elementi geometrici delicati e stretti (come punte sottili o canali per fluidi) senza la necessità di estese strutture di supporto meccaniche. Queste strutture lasciano segni estetici sul modello, richiedendo un’accurata levigatura e finitura manuale.
Per le applicazioni che richiedono tolleranze dimensionali ristrette (come i modelli di allineatori dentali, i collettori fluidici o gli alloggiamenti per connettori ad alta precisione), la fotopolimerizzazione in vasca è una necessità imprescindibile.
D3: Come possono gli operatori massimizzare la qualità della superficie e la finitura estetica delle stampe FDM per emulare l’aspetto della resina?
Risposta breve: È possibile passare a un ugello da 0,2 mm, ridurre l’altezza degli strati a 0,06 mm, attivare la funzione “stiratura” nel software di slicing oppure utilizzare vapori di acetone per ABS/ASA.
Spiegazione completa: Per ridurre al minimo le linee di stratificazione visibili tipiche dell’estrusione del materiale e per emulare l’aspetto liscio della resina, gli operatori possono applicare specifiche configurazioni di slicing hardware e software:
- Riduzione dell’apertura e stratificazione dinamica: Il principale collo di bottiglia meccanico è l’ugello dell’estrusore. Gli operatori dovrebbero sostituire l’ugello standard in ottone da 0,4 mm con un ugello di qualità superiore in acciaio temprato da 0,2 mm. Nel software di slicing (come PrusaSlicer o OrcaSlicer), l’altezza dello strato dovrebbe essere ridotta al suo limite fisico minimo, in genere da 0,06 mm a 0,08 mm, e le impostazioni di altezza variabile dello strato dovrebbero essere abilitate per assottigliare automaticamente gli strati sulle superfici superiori curve.
- Stiratura della superficie e ottimizzazione del percorso utensile: Le macchine di slicing possono essere configurate per abilitare la “stiratura”, un passaggio successivo alla deposizione dello strato in cui l’ugello caldo scorre delicatamente sulle superfici piane superiori senza estrudere il filamento. Questo processo fonde le micro-creste e crea una finitura opaca e uniforme.
- Post-trattamento chimico: Nel caso di materiali come ABS o ASA, l’esposizione del pezzo finito a un bagno di vapori di acetone dissolve il confine esterno del polimero, uniformando le linee di stratificazione e conferendo un aspetto lucido, simile a quello di uno stampaggio a iniezione.
Nonostante questi passaggi di ottimizzazione, la tecnologia FDM non è in grado di riprodurre fisicamente i microdettagli isotropi della resina a causa delle leggi fisiche del flusso del polimero fuso estruso.
D4: I profili di slicing FDM possono utilizzare strutture di supporto in resina per prevenire fallimenti di stampa a forma di “mostro spaghetti”?
Risposta breve: No, i pezzi stampati con tecnologia FDM necessitano di spessi supporti compressivi (come alberi o griglie) perché devono resistere alla forte forza fisica esercitata dalla testina di stampa in movimento.
Spiegazione completa: La stampa di modelli con strutture di supporto sottili, ramificate e ottimizzate per la resina su una stampante FDM è una delle principali cause di fallimento totale della stampa, che spesso si traduce in modelli staccati e grovigli di filamento.
Le forze meccaniche coinvolte in ciascun processo sono fondamentalmente diverse:
- Dinamica del supporto in resina: I supporti in resina sono progettati ipotizzando forze di gravità di trazione e una leggera aspirazione di distacco in una vasca di liquido. Utilizzano punti di contatto estremamente sottili e delicati (spesso con un diametro inferiore a 0,3 mm) progettati per staccarsi in modo netto.
- Dinamiche di supporto FDM: La stampa FDM prevede l’utilizzo di una testina di stampa fisica, pesante e in rapido movimento, che deposita plastica fusa sul modello. Questo processo di estrusione esercita forze di taglio dinamiche e vibrazioni meccaniche sulla stampa. I supporti sottili in resina non possiedono la resistenza alla compressione necessaria per sopportare queste forze e tendono a deformarsi, rompersi o non aderire alla piattaforma di costruzione.
Gli operatori devono caricare il modello grezzo, privo di supporti, in un software di slicing specifico per la stampa FDM e generare strutture di supporto spesse e compressive (come supporti ad albero organici o supporti a griglia) progettate per resistere alle forze fisiche dell’estrusore in movimento.
D5: È possibile combinare un corpo stampato in resina con una testa o un componente di accoppiamento stampato in FDM in un assemblaggio ibrido, e come vengono gestite le tolleranze dimensionali?
Risposta breve: Sì, ma è necessario lasciare uno spazio di $0,2\text{ mm} – 0,3\text{ mm}$ per il ritiro della stampa FDM e utilizzare inserti in ottone invece di avvitare direttamente nella resina fragile.
Spiegazione completa: La combinazione di componenti provenienti da entrambe le tecnologie rappresenta una strategia di progettazione efficace che bilancia la resistenza strutturale della tecnologia FDM con i dettagli estetici delle resine.
Tuttavia, poiché i sistemi FDM e a resina misurano i dettagli su scale diverse (millimetri contro micron), gli ingegneri devono implementare linee guida di progettazione specifiche:
- Tolleranze di progetto per i giunti: I termoplastici FDM si restringono e si deformano leggermente durante il raffreddamento, causando variazioni dimensionali fino a $\pm 0,3\text{ mm}$ a $\pm 0,5\text{ mm}$. Le parti in resina subiscono un restringimento termico minimo, mantenendo tolleranze vicine a $\pm 0,1\text{ mm}$. Pertanto, i giunti di accoppiamento (come le connessioni a perno e incastro o a linguetta e scanalatura) devono incorporare un gioco di tolleranza progettato di almeno $0,2\text{ mm}$ A $0,3\text{ mm}$ per prevenire guasti dovuti a interferenze.
- Tecniche di giunzione meccanica: Le resine fotopolimeriche standard sono fragili e soggette a crepe sotto pressione localizzata, il che le rende inadatte all’utilizzo diretto con viti autofilettanti. Per un assemblaggio ibrido robusto, i progettisti dovrebbero inserire inserti filettati in ottone o dadi prigionieri all’interno del componente FDM, realizzando al contempo fori di passaggio lisci nel componente in resina per distribuire uniformemente i carichi di fissaggio.
7. La matrice decisionale ibrida
La scelta tra resina e filamento non è una decisione binaria; piuttosto, è un atto di equilibrio strategico. Gli impianti industriali moderni implementano sempre più un configurazione di produzione additiva ibrida per sfruttare i punti di forza unici di entrambe le tecnologie.
                     [Strategic Procurement Matrix]
                                   │
         ┌─────────────────────────┴─────────────────────────┐
         ▼                                                   ▼
[Select Filament (FDM) if:]                        [Select Resin (SLA) if:]
├── Primary goal: Structural strength              ├── Primary goal: Extreme dimensional precision
├── Need: Large-format functional parts            ├── Need: Fine visual detail & microfluidics
├── Direct matching of thermoplastics              ├── Material: Dental/Biocompatible compliance
└── Driver: Low CapEx & cost-effective OpEx        └── Surface: Pristine aesthetics & smoothness
Comprendendo i meccanismi fisici, i comportamenti dei materiali e i profili economici distinti della tecnologia FDM e della fotopolimerizzazione in vasca, i responsabili degli acquisti B2B e i responsabili dell’ingegneria possono selezionare la tecnologia ottimale, ridurre i cicli di sviluppo del prodotto e massimizzare il ritorno sull’investimento (ROI) della produzione.
Per consulenze avanzate sull’integrazione di additivi ibridi, percorsi utensile per l’automazione della produzione o approvvigionamento di materiali personalizzati, contattare il team di ingegneri all’indirizzo Forgecise.