

















Scritto da Felix Lee, CEO di Forgecise
Pubblicato: 31 luglio 2026
Ultimo aggiornamento: 31 luglio 2026
Competenze: Produzione additiva di metalli | Saldatura robotizzata | Automazione industriale
Table of Contents
Risposta rapida
La produzione additiva ad arco di filo, o WAAM, è un processo di deposizione di energia diretta che utilizza un arco elettrico per fondere un filo metallico e costruire, strato dopo strato, componenti con forma quasi definitiva. È particolarmente vantaggioso per la produzione di componenti metallici di medie e grandi dimensioni perché combina un’elevata produttività di deposizione, un’ampia disponibilità di materiale di partenza in filo, un movimento robotico flessibile e una minore complessità nella gestione del materiale rispetto a molti processi basati su polveri.
In breve: cosa devono sapere gli ingegneri
- Una cella WAAM combina un processo ad arco, l’alimentazione del filo, il controllo del movimento, la schermatura, il rilevamento e il software di processo.
- La saldatura GMAW offre un’elevata produttività, mentre la saldatura GTAW e la saldatura PAW garantiscono una maggiore distanza tra la fonte di calore e il filo d’apporto.
- Il CMT riduce l’apporto di calore e gli schizzi attraverso un trasferimento di metallo controllato in cortocircuito.
- I sistemi multi-filo e ibridi mirano a una maggiore produttività, alla personalizzazione dei materiali o a un migliore controllo del processo.
- La storia termica, e non solo la velocità di deposizione, è spesso determinante per la distorsione, le tensioni residue, la microstruttura e la qualità finale del pezzo.
- La scelta del processo deve tenere conto del comportamento della lega, della geometria, dei requisiti di qualificazione, del sovrametallo di lavorazione e del costo totale di produzione.
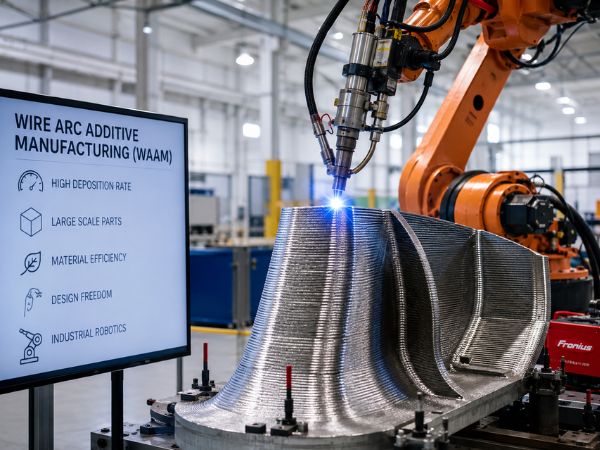
Vista dall’esterno dell’officina, la produzione additiva ad arco di filo (Wire Arc Additive Manufacturing) appare semplice: un robot, una torcia di saldatura e un arco luminoso che deposita il metallo.
Da vicino, la storia è diversa.
Una saldatura industriale stabile dipende da decine di interazioni tra posizione del filo, velocità di avanzamento, corrente, gas di protezione, temperatura tra le passate, geometria del cordone, strategia del percorso utensile e rigidità della piattaforma di movimento. Un sistema può depositare metallo rapidamente e produrre comunque un pezzo difficile, se non impossibile, da qualificare.
Per questo motivo, WAAM dovrebbe essere valutato come un’architettura di produzione completa, e non semplicemente come un sistema di saldatura automatizzato.
Che cos’è la produzione additiva ad arco di filo?
La produzione additiva ad arco di filo (Wire Arc Additive Manufacturing, WAD) è un metodo di produzione additiva di metalli in cui l’energia termica focalizzata di un arco elettrico fonde il filo di alimentazione mentre questo viene depositato su un substrato o su uno strato precedente.
La tecnologia WAAM rientra nella più ampia famiglia della deposizione di energia diretta. La terminologia internazionale descrive la DED come un processo in cui l’energia termica focalizzata fonde il materiale durante la sua deposizione. I processi a filo e arco sono inoltre trattati specificamente negli standard di processo ISO/ASTM orientati al settore aerospaziale.
Il flusso di lavoro tipico segue questa sequenza:
Modello CAD → orientamento di costruzione → sezionamento → generazione del percorso utensile → assegnazione dei parametri → deposizione del filo → monitoraggio → ispezione → lavorazione o trattamento termico
A differenza della produzione sottrattiva, la WAAM aggiunge materiale solo lungo il percorso di deposizione programmato. Tuttavia, la maggior parte dei componenti industriali realizzati con la WAAM non vengono rimossi dalla macchina pronti per l’uso.
In genere richiedono una combinazione di:
- Rimozione del substrato
- Trattamento termico antistress
- Pressatura isostatica a caldo per applicazioni selezionate
- Lavorazione CNC
- Finitura superficiale
- Ispezione non distruttiva
- Verifica delle proprietà meccaniche
- Ispezione dimensionale
Ecco il punto pratico: la tecnologia WAAM spesso riduce la quantità di materiale da acquistare e smaltire, ma non elimina la fase di lavorazione a valle.
Perché si utilizza la tecnologia WAAM per componenti metallici di grandi dimensioni?
La tecnologia WAAM viene utilizzata principalmente quando le dimensioni del pezzo, il costo del materiale, i tempi di consegna o la produttività del processo di deposizione rendono la produzione a letto di polvere meno conveniente.
Le sue applicazioni più interessanti riguardano solitamente grandi volumi metallici di complessità da bassa a media, piuttosto che minuscoli canali interni o superfici di costruzione altamente dettagliate.
Le aree di applicazione tipiche includono:
- Nervature, telai, rinforzi e preforme strutturali quasi definitive per il settore aerospaziale.
- Componenti per il settore navale e la costruzione navale
- Componenti e funzionalità di riparazione per il settore energetico
- Grandi attrezzature, stampi e matrici
- Strutture di difesa e attrezzature pesanti
- Componenti di ricambio con lunghi tempi di consegna convenzionali
- Costruzioni di ricerca a gradiente funzionale o multimateriale
La convenienza economica migliora quando il componente originale presenta un basso rapporto tra costo di acquisto e costo di utilizzo. In altre parole, la produzione convenzionale può iniziare con un grosso blocco o una forgiatura e asportare una parte sostanziale del materiale tramite lavorazione meccanica.
La tecnologia WAAM consente di depositare una forma più vicina alla geometria finale.
Tuttavia, la sola massa depositata non dimostra il risparmio. Un modello di costo utile dovrebbe includere anche la programmazione, le prove di costruzione, il gas di protezione, le attrezzature, i sensori, l’ispezione, la lavorazione, la qualificazione, il rischio di scarti e il tempo dell’operatore.
Di quali apparecchiature ha bisogno un sistema WAAM industriale?
Un sistema WAAM funzionale richiede sei sottosistemi principali: movimento, generazione di calore, alimentazione del filo, schermatura, gestione termica e controllo con monitoraggio.
La configurazione hardware esatta varia in base alle dimensioni del componente e al percorso di lavorazione. Un robot a sei assi può essere ideale per percorsi utensile curvi, mentre un robot a portale può offrire un volume di lavoro e una rigidità maggiori per pezzi di grandi dimensioni. Alcune celle combinano entrambe le soluzioni.
1. Piattaforma di movimento
La piattaforma mobile posiziona la torcia, il filo, il pezzo in lavorazione o una combinazione di tutti e tre.
Le configurazioni più comuni includono:
- Robot industriali a sei assi
- portali cartesiani
- Robot più posizionatore
- Portale più tavola rotante
- celle sincronizzate multi-robot
La portata del robot non deve mai essere confusa con la precisione di deposizione utilizzabile. Il carico utile, la velocità di traslazione, la configurazione dei giunti, la deriva termica, la rigidità del dispositivo di fissaggio, il percorso dei cavi e la calibrazione influiscono tutti sul risultato effettivo.
Un robot può ripetere con precisione un punto programmato anche se il cordone depositato si muove ancora a causa della flessione del filo, della deformazione del substrato o della variazione della distanza tra la torcia e il pezzo in lavorazione.
2. Sorgente di alimentazione per la saldatura e processo ad arco
La sorgente di alimentazione controlla la corrente, la tensione, la forma d’onda, il comportamento degli impulsi e la modalità di trasferimento del metallo.
La sua selezione determina più della semplice intensità dell’arco. Influisce su:
- Trasferimento di goccioline
- apporto di calore
- Penetrazione
- Schizzi
- stabilità dell’arco
- Larghezza della perla
- Diluizione
- Produttività di deposizione
I comandi della fonte di alimentazione devono essere sincronizzati con il controllo del movimento e dell’avanzamento del filo. Avvii ritardati, accensione instabile o riempimento del cratere non sincronizzato correttamente possono creare difetti in ogni transizione del percorso utensile.
3. Sistema di alimentazione del filo
L’alimentatore di filo eroga il materiale d’apporto nell’arco o nel bagno di fusione a una velocità controllata.
Un sistema di alimentazione affidabile dovrebbe garantire:
- Velocità di avanzamento del filo stabile
- Macchina per fili ripetibile
- Condizioni adeguate della punta di contatto
- Minimo slittamento e gioco ridotto
- Corretta raddrizzatura del filo
- Tensione della bobina controllata
- Alimentazione costante durante l’accelerazione e le curve
Questo sottosistema è facile da sottovalutare.
Un team di laboratorio può impiegare giorni a regolare la corrente e la velocità di avanzamento quando il vero problema è un rivestimento del filo che si trascina a intermittenza durante la rotazione del polso del robot.
4. Torcia, punta di contatto e testina di deposizione
La testa di deposizione eroga energia ad arco, filo d’apporto e gas di protezione nella zona di costruzione.
A seconda del processo, la testa può includere:
- torcia GMAW
- Torcia GTAW con ugello per filo esterno
- Torcia al plasma
- Torcia compatibile con CMT
- Sistema di alimentazione a più fili
- Testa ibrida laser-arco
- Alimentazione tramite cavo coassiale o laterale
L’accessibilità alla torcia è fondamentale fin dalle prime fasi della progettazione del pezzo. Una geometria facile da tagliare può comunque comportare rischi di collisione, una scarsa copertura del gas o angoli di ingresso del filo instabili.
5. Schermatura e controllo ambientale
Il gas di protezione protegge il bagno di fusione e il metallo incandescente dalla contaminazione atmosferica.
La configurazione necessaria dipende in larga misura dalla lega. Per alcuni acciai può essere sufficiente una protezione locale della torcia, mentre materiali reattivi come il titanio possono richiedere schermi di protezione aggiuntivi, camere chiuse o un controllo ambientale esteso.
Tra le variabili importanti figurano:
- Composizione del gas
- Portata
- Geometria dell’ugello
- Protezione dalla bozza
- concentrazione di ossigeno
- Copertura di tracciamento
- Tempo di pre-flusso e post-flusso del gas
Una maggiore quantità di gas non è automaticamente sinonimo di migliore. Un flusso eccessivo può creare turbolenza e aspirare l’aria circostante nella zona protetta.
6. Raffreddamento e gestione termica
Il raffreddamento protegge le apparecchiature e contribuisce a regolare il ciclo termico del componente.
Una cella WAAM può utilizzare:
- Torce raffreddate ad acqua
- Apparecchiature raffreddate
- Raffreddamento attivo del substrato
- periodi di sosta tra i passaggi
- Raffreddamento a gas forzato
- Pause del percorso attivate dalla temperatura
- Sequenze di deposizione alternate
Il controllo termico dovrebbe basarsi sulla lega e sulla microstruttura desiderata, non solo sulla necessità di evitare il surriscaldamento della torcia.
7. Sensori e hardware per il monitoraggio dei processi
I moderni sistemi WAAM possono monitorare la geometria, la temperatura, il comportamento elettrico, le emissioni acustiche e la posizione spaziale.
I sensori più comuni includono:
- Telecamere per pozze di fusione o archi elettrici
- Telecamere a infrarossi
- pirometri ottici
- Profilometri laser
- Scanner a luce strutturata
- Acquisizione di corrente e tensione
- Sensori acustici
- sonde di forza o di contatto
- Sistemi esterni di tracciamento dei robot
Un sensore di posizione da solo non garantisce la precisione dello strato. Le strategie di monitoraggio più efficaci combinano i dati sullo stato della macchina con l’osservazione diretta del cordone o della geometria depositata.
Quali percorsi del processo WAAM sono più comuni?
I principali metodi di saldatura WAAM utilizzano GMAW, GTAW, PAW, processi a cortocircuito controllato come CMT, configurazioni multifilo o fonti di calore ibride.
Ogni soluzione affronta un diverso problema ingegneristico. Non esiste una soluzione universale.
Come funziona la tecnologia WAAM basata su GMAW?
Il processo WAAM basato su GMAW utilizza un filo consumabile alimentato in modo continuo sia come elettrodo che come materiale di riempimento.
È ampiamente utilizzato perché le attrezzature per la saldatura industriale sono facilmente reperibili e il processo può raggiungere un’elevata produttività di deposizione. È spesso adatto per acciai, leghe di alluminio e grandi strutture.
Punti di forza
- Elevato potenziale di deposizione
- ecosistema di attrezzature maturo
- Consegna del filo semplice
- Costo del capitale competitivo
- Elevata idoneità per grandi volumi di metallo
Limitazioni
- Il comportamento di trasferimento del metallo influisce direttamente sulla stabilità delle perline
- Maggiore rischio di schizzi in modalità di trasferimento non idonee
- Maggiore apporto di calore in molte finestre operative
- L’ondulazione della superficie può aumentare il margine di lavorazione
- Il comportamento dell’arco può cambiare in prossimità di partenze, arresti e curve.
La saldatura GMAW è spesso una valida soluzione di base per grandi strutture in acciaio. Diventa meno interessante quando il componente presenta pareti delicate, limiti termici stringenti o una geometria di progetto complessa.
Quando è preferibile utilizzare WAAM basato su GTAW?
La saldatura WAAM basata sul processo GTAW utilizza un elettrodo di tungsteno non consumabile per creare l’arco, mentre un alimentatore di filo separato fornisce il materiale d’apporto.
Separare la fonte di calore dal filo offre agli ingegneri un maggiore controllo sul posizionamento del filo e sull’apporto termico. Il compromesso, tuttavia, consiste solitamente in una minore produttività di deposizione e in un rapporto più delicato tra la torcia, il filo e il bagno di fusione.
Punti di forza
- Arco stabile e pulito
- Scarichi minimi
- Controllo indipendente del filo e dell’arco
- Buona visibilità delle gocce e delle pozze di fusione.
- Adatto allo sviluppo orientato alla precisione
Limitazioni
- Minore velocità di deposizione in molte configurazioni
- L’allineamento della posizione del filo è fondamentale
- È necessario sincronizzare un maggior numero di variabili
- È necessario prevenire la contaminazione da tungsteno.
- Le costruzioni di grandi dimensioni possono richiedere molto tempo
Il metodo GTAW è spesso utile quando il controllo del processo è più importante della massima quantità di chilogrammi depositati all’ora.
Che cosa apporta PAW al processo WAAM?
La saldatura ad arco plasma restringe l’arco attraverso un ugello, producendo una fonte di calore concentrata e stabile.
La saldatura PAW offre una direzionalità dell’arco più precisa e una maggiore densità di energia rispetto alla saldatura GTAW convenzionale. Viene utilizzata per la deposizione controllata, per la realizzazione di elementi di spessore maggiore e per la ricerca che coinvolge leghe o geometrie complesse.
Punti di forza
- apporto energetico concentrato
- Arco stabile e direzionale
- Controllo indipendente del filo di riempimento
- Potenziale di penetrazione controllata
- Adatto per processi di precisione automatizzati
Limitazioni
- Sistema di torcia e gas più complesso
- Le condizioni dell’ugello influiscono sulle prestazioni
- Lo sviluppo dei parametri può essere impegnativo
- I requisiti di capitale e manutenzione potrebbero essere più elevati
- Una penetrazione eccessiva può diventare un problema nelle pareti sottili
La tecnologia PAW è utile quando la finestra di processo beneficia di una fonte di calore ristretta e controllata. Non è automaticamente superiore per ogni componente a parete spessa.
Perché CMT è così popolare tra gli studenti WAAM?
Il Cold Metal Transfer è un processo GMAW controllato che coordina le forme d’onda della corrente con il movimento del filo durante il trasferimento del metallo a cortocircuito.
Il suo distacco controllato delle gocce può ridurre gli schizzi e l’apporto di calore rispetto alla saldatura GMAW a corto circuito convenzionale. Queste proprietà rendono la CMT particolarmente interessante per le leghe di alluminio, le pareti sottili, gli studi su materiali dissimili e le costruzioni sensibili all’accumulo termico.
Punti di forza
- Apporto di calore relativamente basso
- Trasferimento controllato di metalli
- Scarichi minimi
- Buona capacità di realizzare pareti sottili
- Elevata compatibilità con i processi di lavorazione dell’alluminio.
Limitazioni
- Ecosistema di apparecchiature proprietarie
- Il trasferimento dei parametri tra macchine può risultare difficile
- “Freddo” non significa che la costruzione rimanga termicamente fredda
- Il calore continua ad accumularsi durante i lunghi cicli di deposizione.
- Le proprietà meccaniche dipendono ancora dalla pianificazione del percorso e dalla storia termica.
È qui che a volte le squadre vengono colte in fallo: selezionano CMT, presumono che il problema del calore sia risolto e poi eseguono una lunga parete senza interruzioni.
Dopo diverse centinaia di strati, la temperatura tra le passate si è discostata di molto dalla finestra di sviluppo del processo originale.
Che cos’è il WAAM multi-filo?
Il sistema WAAM multi-filo alimenta due o più fili in un unico bagno di fusione o in una configurazione ad arco coordinata.
L’obiettivo potrebbe essere quello di aumentare la velocità di deposizione, creare composizioni di leghe in situ, produrre materiali a gradiente o combinare in modo più strategico materie prime costose ed economiche.
Potenziali vantaggi
- deposizione di massa più elevata
- Possibilità di progettazione delle leghe ampliate
- Strutture a gradiente funzionale
- Velocità di elaborazione migliorata per build di grandi dimensioni
- Composizione di materiale flessibile
Sfide ingegneristiche
- Posizionamento dei fili più complesso
- Fusione non uniforme tra i fili
- Controllo della composizione
- Pozze di fusione più grandi o meno stabili
- Maggiore apporto totale di calore
- Monitoraggio di processo più esigente
I sistemi multi-filo possono essere veloci. Possono anche amplificare ogni debolezza della cellula.
Se il dispositivo, la strategia termica o il modello di controllo del cordone di saldatura risultano al limite con un solo filo, raddoppiare la quantità di materiale di alimentazione raramente semplifica il processo.
Come funzionano i sistemi ibridi laser-arco o plasma-arco?
La tecnologia WAAM ibrida combina un arco elettrico con un’altra fonte di energia, solitamente un laser o un processo al plasma.
La fonte di calore aggiuntiva può stabilizzare il bagno di fusione, modificare la penetrazione, preriscaldare il filo o il substrato, migliorare il comportamento di deposizione o ampliare la finestra di processo utilizzabile.
Potenziali vantaggi
- Velocità di elaborazione superiore
- Controllo della penetrazione più flessibile
- Stabilità dell’arco migliorata in configurazioni selezionate.
- Maggiore controllo della geometria delle perline
- Opportunità per materiali difficili
Limitazioni
- Costo delle attrezzature più elevato
- Calibrazione complessa
- Requisiti di sicurezza più stringenti
- Ulteriori parametri e modalità di guasto
- Maggiore necessità di controllo sincronizzato
Una testa ibrida dovrebbe risolvere uno specifico vincolo di produzione. Aggiungere un laser solo perché sembra una tecnologia avanzata è un modo costoso per complicare un processo che potrebbe già funzionare con un arco convenzionale.
Come si confrontano i principali processi WAAM?
Le valutazioni riportate di seguito sono linee guida ingegneristiche relative, non garanzie universali di prestazioni. I risultati effettivi dipendono dalla lega, dall’attrezzatura, dalla modalità di trasferimento, dalla geometria della parete e dall’intervallo dei parametri.
| percorso WAAM | Potenziale di deposizione | Potenziale di controllo del calore | Controllo geometrico | Controllo degli schizzi | vestibilità tipica |
|---|---|---|---|---|---|
| GMAW | Alto | Moderare | Moderare | Da basso a moderato | Grandi strutture in acciaio o alluminio |
| GTAW | Da basso a moderato | Alto | Alto | Alto | Muri di sicurezza e sviluppo controllato |
| ZAMPA | Moderare | Alto | Alto | Alto | Costruzioni ad arco concentrato, focalizzate sulle prestazioni |
| CMT | Da moderato ad alto | Alto | Alto | Alto | Alluminio, pareti sottili, deposizione a bassa dispersione di spruzzi |
| Multifilo | Molto alto | Da basso a moderato | Moderare | Dipendente dal processo | Parti extra-large e personalizzazione della composizione |
| arco laser ibrido | Alto | Alto | Alto | Alto | Componenti di alto valore con un vantaggio definito derivante dal processo ibrido |
Lista di controllo per la selezione WAAM
Prima di scegliere un percorso, rispondi a queste domande:
- Quale lega verrà depositata?
- Quanto è reattivo il materiale ad alte temperature?
- Quali sono lo spessore della parete e la larghezza del cordone di saldatura richiesti?
- Il vincolo principale è la produttività o la precisione geometrica?
- Qual è la tolleranza di lavorazione accettabile?
- Quale intervallo di temperatura tra i passaggi deve essere mantenuto?
- Quali difetti sono più critici per l’applicazione?
- Quali sono gli standard di ispezione e qualificazione applicabili?
- Il componente richiede la deposizione multiasse?
- Il volume di produzione previsto giustifica l’impiego di attrezzature specializzate?
Come funziona un sistema WAAM a circuito chiuso?
Un sistema WAAM a circuito chiuso misura il processo di deposizione e regola le variabili selezionate per mantenere la costruzione entro una finestra operativa definita.
L’architettura in genere comprende sei fasi funzionali:
Progettazione digitale → comandi di movimento e di processo → deposizione di arco e filo → rilevamento in corso di processo → estrazione delle caratteristiche → correzione del controllo
Fase 1: Pianificazione digitale
Il controller riceve la geometria di costruzione, i percorsi utensile, i parametri di processo e le regole di sequenziamento.
I dati utili per la pianificazione possono includere:
- altezza dello strato
- Sovrapposizione delle perline
- Orientamento della torcia
- Strategia di avvio e arresto
- limite di temperatura dell’interpassaggio
- Indicazioni stradali
- tempo di permanenza
- Volume di deposizione previsto
Fase 2: Esecuzione del movimento
Il robot, il portale o il posizionatore seguono il percorso utensile programmato.
Il controllore deve coordinare l’accelerazione, l’avvio del processo, l’avanzamento del filo, la temporizzazione del gas e l’orientamento della torcia. Le curve e i cambi di direzione sono particolarmente importanti perché la velocità di avanzamento può diminuire anche quando l’avanzamento del filo rimane costante.
Tale discrepanza può creare un rigonfiamento locale in pochi secondi.
Fase 3: Arco e deposizione del materiale
La fonte di alimentazione crea l’arco elettrico, mentre il sistema di fili fornisce il materiale.
Il cordone di saldatura depositato è determinato da variabili interagenti piuttosto che da un singolo parametro isolato. Corrente, tensione, velocità di avanzamento del filo, velocità di traslazione, distanza tra la punta di contatto e il substrato sono tutti fattori rilevanti.
Fase 4: Formazione della pozza di fusione e delle perle
Il bagno di fusione trasferisce calore allo strato precedente e al substrato prima di solidificarsi.
In questa fase, il processo determina:
- Qualità di fusione
- Diluizione
- larghezza e altezza della perlina
- Direzione di solidificazione
- Crescita del grano
- Rischio di porosità
- Sviluppo dello stress residuo
Fase 5: Monitoraggio online
I sensori misurano indicatori selezionati come temperatura, altezza dello strato, profilo del cordone, comportamento dell’arco o posizione del filo.
I dati grezzi dei sensori non costituiscono ancora una decisione di controllo. Devono essere filtrati, sincronizzati, interpretati e confrontati con un obiettivo o un modello di processo.
Fase 6: Feedback e correzione
Il sistema regola una variabile controllabile.
Possibili correzioni includono:
- velocità di viaggio
- velocità di avanzamento del filo
- Corrente o forma d’onda
- Distanza tra la torcia e il luogo di lavoro
- Offset del livello
- tempo di permanenza
- Durata del raffreddamento
- Posizione del percorso utensile
Il controllo a circuito chiuso funziona al meglio quando una correzione ha una relazione prevedibile con la caratteristica monitorata. Modificare più variabili contemporaneamente può nascondere la vera causa dell’instabilità.
Quali parametri hanno il maggiore impatto sulla qualità WAAM?
I parametri più influenti sono l’apporto termico, la velocità di avanzamento del filo, la velocità di traslazione, la temperatura tra le passate, la geometria della torcia, la protezione e la strategia del percorso utensile.
Devono essere trattate come una finestra di processo connessa.
Apporto di calore e temperatura tra le passate
Un elevato apporto di calore può aumentare le dimensioni del bagno di fusione e la capacità di deposizione, ma può anche aumentare la distorsione, la crescita dei grani, le tensioni residue e la perdita di controllo dimensionale.
Le ricerche pubblicate evidenziano costantemente un compromesso tra produttività di deposizione e carico termico. Tassi di deposizione più elevati richiedono generalmente più energia e possono intensificare i problemi di gestione termica.
La temperatura tra gli strati è quindi una delle variabili di controllo pratiche più utili. Fornisce un collegamento misurabile tra la storia termica di uno strato e il comportamento dello strato successivo.
Velocità di avanzamento del filo e velocità di spostamento
La velocità di avanzamento del filo controlla il volume del materiale in ingresso. La velocità di traslazione distribuisce tale volume lungo il percorso.
Quando l’avanzamento del filo aumenta senza una variazione proporzionale del movimento, il cordone di saldatura generalmente diventa più grande. Se la velocità di avanzamento aumenta eccessivamente, possono verificarsi problemi di fusione incompleta o deposizione discontinua.
Il rapporto è importante, ma non può essere separato dalla corrente, dalla modalità di trasferimento e dallo stato termico.
Angolo della torcia e posizione del filo
L’angolo di ingresso del filo influisce sul modo in cui le gocce entrano nel bagno di fusione.
Piccoli errori di allineamento possono causare:
- Asimmetria della parete laterale
- Trasferimento instabile
- Centri di perline erranti
- Fusione incompleta
- usura delle punte dei contatti
- Tronchetto di filo
Ciò diventa particolarmente importante nelle costruzioni multiasse, dove la gravità e l’orientamento della torcia cambiano lungo il percorso utensile.
Copertura del gas di protezione
Una schermatura inadeguata può causare ossidazione, assorbimento di azoto, porosità o contaminazione superficiale.
Le leghe reattive meritano particolare attenzione perché un cordone di saldatura visivamente accettabile potrebbe comunque presentare una composizione chimica o proprietà meccaniche degradate.
Percorso utensile e sequenza di deposizione
La pianificazione del percorso utensile determina dove viene aggiunto calore e per quanto tempo ogni regione si raffredda.
Tra le strategie utili si annoverano:
- Direzione di viaggio alternata
- Segmentazione di percorsi lunghi
- Bilanciamento della deposizione attorno al substrato
- Punti di partenza rotanti
- Deposito di elementi simmetrici in sequenza
- Utilizzo di tempi di permanenza basati sulla temperatura
- Evitare la ripetuta concentrazione di calore in una regione
Il percorso utensile fa parte della metallurgia.
Non deve essere trattata come un’istruzione geometrica neutra.
Quali difetti e rischi di produzione devono aspettarsi gli ingegneri?
I rischi del processo WAAM includono distorsione, stress residuo, mancanza di fusione, porosità, fessurazioni, anisotropia, ondulazioni superficiali e altezza degli strati non uniforme.
Distorsione e stress residuo
I ripetuti cicli di riscaldamento e raffreddamento provocano dilatazioni e contrazioni localizzate. Se i dispositivi di fissaggio, la pianificazione del percorso e il controllo delle interpassaggi sono inadeguati, il substrato o la struttura potrebbero piegarsi progressivamente.
Porosità
La porosità può essere correlata a contaminazione, schermatura instabile, umidità, assorbimento di idrogeno, condizioni del filo o comportamento del bagno di fusione. L’alluminio e altre leghe sensibili richiedono un’accurata conservazione delle materie prime e una preparazione superficiale meticolosa.
Mancanza di fusione
La mancata fusione si verifica quando il materiale depositato non si lega correttamente allo strato precedente o al cordone adiacente.
Le possibili cause includono:
- Energia insufficiente
- velocità di viaggio eccessiva
- Posizione errata della torcia
- Contaminazione da ossido
- Sovrapposizione delle perline scadente
- Geometria sfavorevole
Frattura
Il rischio di fessurazione dipende dalla composizione chimica della lega, dai vincoli, dal gradiente termico, dal comportamento di solidificazione e dalle tensioni residue. Alcune leghe, pur essendo facili da saldare, risultano comunque difficili da sottoporre ripetutamente a centinaia di cicli termici.
Anisotropia e variazione microstrutturale
Il flusso di calore direzionale può creare grani colonnari e un comportamento meccanico differente a seconda dell’orientamento di costruzione.
La qualificazione dovrebbe pertanto utilizzare campioni e piani di ispezione che rappresentino il componente effettivo, la direzione di deposizione e il trattamento termico.
Quali sono le tre regole per una produzione WAAM affidabile?
Tre principi distinguono costantemente le solide realizzazioni industriali dalle dimostrazioni di grande impatto.
Regola 1: Controllare la storia termica, non solo la potenza dell’arco.
Un’impostazione di potenza fissa non garantisce condizioni termiche costanti durante un lungo processo di compilazione.
Il substrato è freddo all’inizio. Gli strati successivi vengono depositati su un componente caldo con un diverso comportamento del flusso di calore.
Monitorare la temperatura tra i passaggi e integrare una strategia di raffreddamento nel programma.
Regola 2: Trattare la stabilità meccanica come una variabile di processo
Il software non può compensare all’infinito un dispositivo di fissaggio flessibile, una punta di contatto usurata, un alimentatore di filo che slitta o un robot mal calibrato.
Prima di introdurre l’intelligenza artificiale, è necessario rendere ripetibile il processo fisico.
Sembra una cosa ovvia, e in effetti lo è. Ed è proprio qui che molti costosi programmi di sviluppo perdono tempo.
Regola 3: Ottimizza la produzione totale, non il tasso di deposizione massimo.
Il parametro di deposizione più rapido può generare la sovrametallo di lavorazione maggiore, la distorsione peggiore o il rischio di ispezione più elevato.
L’obiettivo significativo non è il chilogrammi all’ora in sé.
Si tratta di ricambi qualificati a settimana a un costo accettabile.
Come dovrebbe un’azienda valutare un sistema WAAM?
Parti da un componente rappresentativo e da un obiettivo di produzione misurabile.
Una sequenza di valutazione pratica è la seguente:
- Definire i requisiti relativi a lega, geometria, volume annuo e prestazioni.
- Individuare i punti critici esistenti nel processo produttivo.
- Selezionare un percorso di processo in base al vincolo dominante.
- Eseguire semplici prove con perline su piastra e su parete.
- Stabilire una finestra di processo stabile.
- Misurare il comportamento termico e la geometria.
- Realizzare un prototipo rappresentativo o un dimostratore in scala ridotta.
- Definire i requisiti di lavorazione e ispezione.
- Confronta il costo totale di produzione con quello del processo attualmente in uso.
- Qualificare la macchina, la procedura, gli operatori, le materie prime e il piano di ispezione, come richiesto.
Una dimostrazione del fornitore dovrebbe essere considerata come prova di capacità, non come dimostrazione che il processo sia pronto per la vostra parte.
Chiedete quale lega è stata utilizzata, quanti prototipi sono stati scartati, quali lavorazioni successive sono state necessarie, come sono state misurate le dimensioni e se il componente esposto ha superato i test meccanici e non distruttivi.
Queste domande cambiano rapidamente il tono della conversazione.
WAAM è pronto per la produzione industriale?
Sì, la tecnologia WAAM è già utilizzata nello sviluppo industriale e aerospaziale avanzato, ma la sua prontezza per la produzione dipende dalla qualificazione del processo, dalla ripetibilità, dall’ispezione e dagli standard specifici dell’applicazione.
La norma ISO/ASTM 52943-2:2024 definisce le caratteristiche di processo e i requisiti prestazionali per la deposizione di energia diretta (DED) in ambito aerospaziale mediante filo e arco. Norme più ampie sulla produzione additiva coprono anche la terminologia, la qualificazione dei processi, i dati, la competenza degli operatori e i requisiti del sito produttivo.
L’esistenza di standard non rende automaticamente ogni cella WAAM pronta per la produzione.
Un sistema qualificato richiede un controllo documentato su:
- Configurazione della macchina
- Revisioni del software e dei parametri
- Identificazione e stoccaggio delle materie prime
- Calibrazione
- Creare record
- condizioni ambientali
- Ispezione
- Gestione delle non conformità
- Responsabilità dell’operatore
Qual è il futuro di WAAM?
La prossima fase di sviluppo del sistema WAAM si concentrerà meno sulla dimostrazione della capacità di un robot di depositare metallo e più sulla dimostrazione della capacità del sistema di riprodurre materiali e geometrie certificati.
Le aree di sviluppo più importanti includono:
- Monitoraggio di processo multisensore
- Correzione geometrica strato per strato
- Gemelli digitali
- Modelli di controllo basati sulla fisica
- Ripianificazione automatica del percorso
- Rilevamento dei difetti in situ
- Dati di processo standardizzati
- Deposizione multimateriale
- Celle ibride di produzione additiva e di lavorazione
- Qualificazione dei flussi di lavoro di produzione completi
L’intelligenza artificiale può supportare il rilevamento delle anomalie, la formulazione di raccomandazioni sui parametri e la manutenzione predittiva.
Ma l’organizzazione produttrice resta responsabile del risultato.
Un modello può segnalare un segnale anomalo nella zona di fusione. Non può però decidere autonomamente se un componente aerospaziale critico per la sicurezza sia accettabile.
Prospettiva ingegneristica finale
WAAM è più efficace quando viene abbinato al componente giusto.
Non si tratta di un sostituto universale per la forgiatura, la fusione, la lavorazione meccanica o la fusione a letto di polvere. È piuttosto un altro processo produttivo, con vantaggi insoliti in termini di scalabilità, disponibilità di materie prime, produttività di deposizione, possibilità di riparazione e flessibilità geometrica.
I programmi WAAM più efficaci iniziano con un problema di produzione, non con le specifiche di una macchina.
Controllano il calore. Misurano l’andamento del processo. Lasciano materiale a sufficienza per la fase di finitura. E qualificano l’intero percorso, dalla bobina di filo al componente ispezionato.
È così che WAAM si trasforma da un’imponente struttura in laboratorio in un processo industriale affidabile.
Discuti la tua candidatura WAAM
Forgecise Lavora a stretto contatto con team industriali per valutare la deposizione robotizzata di metalli, apparecchiature personalizzate per la produzione additiva, l’architettura del movimento e i flussi di lavoro di produzione integrati.
Per una discussione tecnica efficace, è necessario preparare la lega di destinazione, le dimensioni del componente, il volume annuo di produzione, il processo produttivo attuale, le tolleranze richieste e lo standard di ispezione.
Informazioni sull’autore
Felix Lee è l’amministratore delegato di Forgecise, fornitore di soluzioni avanzate di produzione e ingegneria. Il suo lavoro si concentra sulla produzione additiva industriale, l’automazione robotica, l’integrazione di apparecchiature e la transizione dalla tecnologia su scala di laboratorio a sistemi di produzione ripetibili.
Raccomandazione del recensore: Prima della pubblicazione, incaricare un ingegnere saldatore, un ingegnere dei materiali o uno specialista in produzione additiva di verificare la tabella di confronto dei processi e le dichiarazioni specifiche per le leghe.
Nota editoriale: Questo articolo è destinato alla formazione ingegneristica e alla valutazione iniziale delle tecnologie. I parametri di processo devono essere sviluppati e qualificati in base al materiale specifico, alla macchina, alla geometria, ai requisiti di sicurezza e agli standard industriali applicabili.