

















Sintesi:
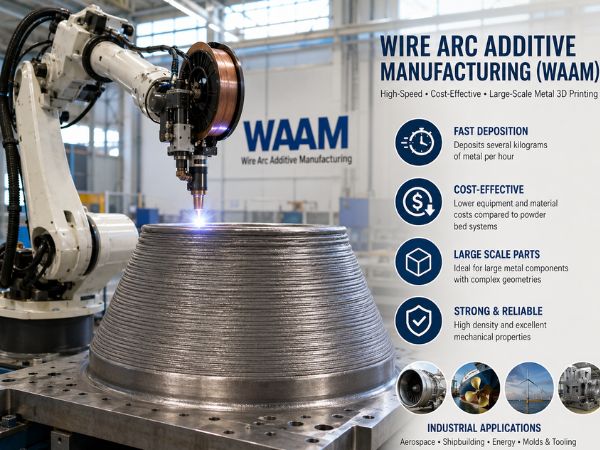
- Cos’è WAAM? La produzione additiva ad arco di filo (WAAM) è un metodo di stampa 3D di metalli ad alta velocità. Utilizza strumenti di saldatura ad arco elettrico guidati da robot industriali per costruire parti metalliche strato dopo strato.
- Vantaggio principale: Deposita il metallo molto rapidamente. Questo la rende il metodo più economico per stampare grandi parti metalliche rispetto alle stampanti 3D a polvere.
- Sfide principali: Gestire l’accumulo di calore durante le stampe di lunga durata e mantenere l’uniformità di ogni pezzo.
- Prospettive future: Sensori intelligenti e tracciamento digitale in tempo reale stanno portando la tecnologia WAAM dai laboratori di ricerca alle linee di produzione attive degli stabilimenti.
Table of Contents
1. Che cos’è la produzione additiva ad arco di filo?
La costruzione di enormi componenti metallici come serbatoi di carburante per razzi, eliche per navi e bracci di gru richiedeva mesi di forgiatura e taglio intensivi. Oggi, gli ingegneri costruiscono questi stessi grandi componenti in pochi giorni utilizzando Produzione additiva ad arco di filo (WAAM).
WAAM è un processo di deposizione diretta di energia (DED). Combina apparecchiature standard per la saldatura ad arco elettrico con bracci robotici automatizzati. Invece di fondere costose polveri metalliche con i laser, WAAM utilizza un arco elettrico per fondere il filo metallico. Il robot muove la torcia lungo un percorso prestabilito, depositando il metallo fuso linea per linea e strato per strato per formare un oggetto metallico quasi definitivo.
       [ Robotic Arm ]
              │
         ( Wire Feed ) ─── Raw Metal Wire
              │
         ( Electric Arc ) ── Heat Source
              │
         [ Melt Pool ] ─── Liquid Metal Zone
              │
     [ Deposited Layers ] ── Layer-by-Layer Stacking
              │
 [ Near-Net-Shape Component ] ── Final Metal Shape
Perché le fabbriche utilizzano WAAM
- Stampa veloce: La tecnologia WAAM è in grado di depositare diversi chilogrammi di metallo all’ora. Si tratta di una velocità di gran lunga superiore a quella delle stampanti laser a fusione di polvere.
- Meno sprechi di metallo: La lavorazione di un pezzo da un blocco di metallo pieno spesso comporta uno spreco fino al 90% del materiale grezzo. La tecnologia WAAM stampa pezzi molto vicini alla forma finale, quindi le macchine utensili devono solo rifilare un sottile strato esterno.
- Riduzione dei costi delle attrezzature: WAAM utilizza alimentatori per saldatura standard e robot industriali, mantenendo i costi iniziali dell’hardware inferiori rispetto ai giganteschi sistemi laser.
2. Componenti fisici di un sistema WAAM
Una configurazione WAAM standard si basa su cinque elementi fisici principali che lavorano insieme durante una stampa:
- Alimentazione del filo (送丝): Un alimentatore meccanico spinge il filo metallico grezzo nell’area di costruzione a una velocità costante e controllata.
- Arco Elettrico (电弧): Tra la torcia di saldatura e il metallo di base si forma un intenso arco di plasma che genera calore sufficiente a fondere il filo.
- Piscina di fusione (熔池): La zona di metallo liquido sulla superficie del bersaglio dove il filo nuovo si fonde e si unisce allo strato sottostante.
- Livello depositato (沉积层): La traccia di metallo solido si crea man mano che l’arco avanza e il metallo liquido si raffredda.
- Componente Near-Net-Shape (近净成形构件): La preforma metallica tridimensionale impilata che richiede solo una leggera lavorazione CNC per raggiungere le dimensioni finali esatte.
3. I 5 principali percorsi di processo
La fonte di calore che scegli determina la velocità di stampa, la quantità di calore che entra nel pezzo e la levigatezza della superficie finale. Gli ingegneri utilizzano cinque principali processi:
| Percorso di processo | Nome e cognome | Caratteristiche principali e casi d’uso ottimali |
|---|---|---|
| GMAW | Saldatura ad arco con gas metallico | Deposizione rapida ed elevata efficienza; ideale per la costruzione veloce di grandi strutture. |
| GTAW | Saldatura TIG (Tungsten Arc Welding) | Saldature di elevata precisione e estremamente pulite; consente il controllo separato dell’avanzamento del filo e della temperatura. |
| ZAMPA | Saldatura ad arco plasma | Penetrazione profonda e fascio di energia focalizzato; offre prestazioni ad arco stabili. |
| CMT | Trasferimento a freddo di metalli | Processo di cortocircuito controllato con basso apporto di calore; riduce gli schizzi e le deformazioni. |
| Fonti di calore ibride | Metodi di riscaldamento combinati | Combina archi elettrici con fonti di energia secondarie (come i laser) per un maggiore controllo della traiettoria. |
4. Quattro campi fisici nella pozza di fusione
All’interno del bagno di metallo fuso si verificano contemporaneamente quattro comportamenti fisici. Il controllo di questo Accoppiamento termico-fluido-massa-stress (热-流-质-应力耦合) mantiene la stampa stabile e densa.
- Campo di temperatura (温度场): Tiene traccia della velocità con cui il metallo si riscalda e si raffredda. Questo controlla il modo in cui il metallo si solidifica strato dopo strato.
- Campo di flusso (流动场): Regola il movimento del metallo fuso all’interno del bagno di fusione in base al movimento del fluido e alle forze di tensione superficiale (flusso di Marangoni).
- Campo di trasferimento di massa (传质场): Gestisce il movimento degli elementi chimici, il distacco delle gocce di filo e la miscelazione delle leghe nella pozza liquida.
- Campo di stress (应力场): Misura le forze interne causate dall’espansione e dalla contrazione del metallo stampato, che si espande quando è caldo e si restringe quando è freddo.
5. Parametri chiave per il controllo del processo
Per stampare perline di metallo pulite e lisce, gli operatori regolano quattro parametri principali. Considerate queste quattro impostazioni come la ricetta base per una buona stampa:
- Apporto di calore (热输入): La quantità di energia elettrica erogata per millimetro di percorso di saldatura. Un calore elevato rende il bagno di fusione troppo grande, mentre un calore insufficiente provoca una scarsa fusione tra gli strati.
- Temperatura di interpass (层间温度): La temperatura dello strato stampato in precedenza prima di depositare quello successivo. Attendere il raggiungimento della temperatura di raffreddamento corretta impedisce che il calore si accumuli in modo incontrollato.
- Velocità di avanzamento del filo (送丝速度): Quanti metri di filo vengono alimentati nell’arco al minuto. Questo determina direttamente la quantità di metallo depositato nel tempo.
- Velocità di viaggio/Velocità di camminata (行走速度): La velocità con cui il braccio robotico muove la torcia di saldatura lungo il percorso. La velocità di spostamento controlla l’altezza e la larghezza di ogni traccia stampata.
6. Monitoraggio in situ e online e rilevamento intelligente
Poiché la stampa di pezzi di grandi dimensioni con la tecnologia WAAM può richiedere giorni, gli strumenti di un sistema di ispezione in tempo reale individuano gli errori tempestivamente, prima che il materiale vada sprecato. Le macchine moderne si affidano a cinque tipi di sensori:
- Sensibilità visiva (视觉): Telecamere ottiche ad alta velocità fotografano la larghezza del cordone, l’altezza dello strato e la posizione della torcia.
- Rilevamento a infrarossi (红外): Le termocamere rilevano le temperature superficiali e mappano i tassi di raffreddamento sull’intero componente.
- Rilevamento degli spettri ottici (光谱): Gli spettrometri studiano la luce emessa dall’arco per verificare la purezza del gas di protezione e la qualità del plasma.
- Rilevamento acustico (声学): I microfoni captano i suoni dell’arco elettrico. Le variazioni di frequenza avvertono gli operatori di instabilità o fessurazioni dell’arco.
- Rilevamento del segnale elettrico (电信号): Sensori rapidi di tensione e corrente verificano la stabilità elettrica e monitorano il distacco delle gocce di metallo dal filo.
7. Materiali tipici utilizzati nella tecnologia WAAM
WAAM è compatibile con i fili di saldatura commerciali standard di cinque principali famiglie di metalli:
- Leghe di titanio (钛合金 – Ti): Sono molto diffusi nel settore aerospaziale perché sono resistenti, leggeri e resistenti alla ruggine (come la lega Ti-6Al-4V).
- Leghe di alluminio (铝合金 – Al): Metalli leggeri utilizzati in auto, camion e imbarcazioni. Richiedono un attento controllo del calore per prevenire difetti.
- Acciai (钢 – Fe/Acciaio): Acciai al carbonio e acciai inossidabili utilizzati per la costruzione di macchinari pesanti, strutture edili e condotte industriali.
- Leghe a base di nichel (镍基): Leghe ad alta temperatura come Inconel 625 e 718, utilizzate nei motori a reazione e negli impianti di lavorazione chimica in ambienti difficili.
- Leghe di rame (铜合金 – Cu): Metalli che conducono calore ed elettricità in modo eccellente, utili per scambiatori di calore e accessori per imbarcazioni.
8. Microstruttura e difetti comuni
I ripetuti cicli di riscaldamento e raffreddamento durante la stampa creano specifici motivi di venatura interna e difetti meccanici:
- Anisotropia (各向异性): La parte stampata è più resistente in una direzione rispetto all’altra. Ciò accade perché i grani colonnari allungati crescono verticalmente lungo la direzione del flusso di calore.
- Stress residuo (残余应力): Tensione interna intrappolata all’interno del metallo raffreddato. Una tensione incontrollata provoca la torsione, la deformazione o la piegatura del pezzo finito.
- Porosità (气孔): Piccole sacche di gas intrappolate all’interno del metallo in fase di solidificazione, solitamente causate da umidità o fili sporchi.
- Cracking (裂纹): Fratture di piccole o grandi dimensioni causate da stress termico estremo o da confini di grano deboli durante il raffreddamento.
9. Metodi di rinforzo e post-trattamento
Gli ingegneri utilizzano trattamenti meccanici e termici durante o dopo la stampa per eliminare i difetti interni e aumentare la resistenza:
- Laminazione in situ (轧制): Pesanti rulli premono su ogni binario di metallo incandescente subito dopo la deposizione per appiattire lo strato e alleviare la tensione.
- Martellatura/Pallinatura (锤击): I martelli meccanici colpiscono la parte superiore dello strato depositato per rompere i lunghi grani colonnari e creare una utile sollecitazione di compressione.
- Trattamento ad impatto ultrasonico (超声冲击): Le vibrazioni sonore ad alta frequenza colpiscono lo strato superficiale per ridurre le tensioni interne e affinare la granulometria.
- Trattamento termico post-stampa (热处理): Riscaldando il componente finito all’interno di un forno industriale si uniforma la struttura granulare e si riduce la fragilità.
10. Applicazioni ingegneristiche nel mondo reale
Le fabbriche gestiscono la produzione WAAM in quattro settori industriali primari:
- Aerospaziale e Spazio (航空航天): Realizzazione di grandi nervature strutturali, staffe di montaggio, telai per motori a razzo e involucri per serbatoi di carburante.
- Costruzione navale e Marittimo (船舶): Stampa personalizzata di eliche navali in bronzo, supporti per alberi e travi di sostegno dello scafo di grosso spessore.
- Settore energetico (能源): Costruzione di coperture per reattori nucleari, giunti per turbine eoliche offshore e oleodotti per petrolio pesante.
- Stampi e Utensili (模具): Realizzazione e riparazione di grandi stampi per tranciatura metallica, stampi a iniezione e utensili pesanti per la forgiatura.
11. La tabella di marcia in 5 fasi per l’adozione industriale di WAAM
Il passaggio del sistema WAAM da un laboratorio di prova a un impianto di produzione commerciale richiede un piano ben definito in cinque fasi:
┌──────────────────────────┐
│ Step 1: Equipment &      │ ── Choose Hardware, Select Process Routes &
│         Process          │    Tune Base Parameters
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 2: Forming          │ ── Track Thermal-Fluid-Mass-Stress
│         Mechanism        │    Coupling in the Pool
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 3: Sensing &        │ ── Install In-Situ Sensors & Closed-Loop
│         Control          │    Control Software
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 4: Quality &        │ ── Fix Grain Patterns, Eliminate Defects &
│         Performance      │    Test Mechanical Strength
└────────────┬─────────────┘
             ▼
┌──────────────────────────┐
│ Step 5: Industrial       │ ── Complete Industry Testing, Set Quality
│         Application      │    Standards & Scale Up Production
└──────────────────────────┘
- Attrezzature e attrezzature Impostazione del processo (装备与工艺): Seleziona la piattaforma robotica, scegli l’alimentatore, imposta i parametri di base e programma i percorsi utensile.
- Comprensione del meccanismo di formazione (成形机理): Modella il comportamento congiunto di calore, flusso di fluido, massa e stress interno durante il processo di deposizione.
- Rilevamento e Integrazione del controllo (感知与控制): Aggiungi sensori in tempo reale, software di feedback automatico e strumenti decisionali intelligenti per mantenere la qualità di stampa.
- Qualità e qualità Controllo delle prestazioni (质量与性能): Affinare la struttura dei grani metallici, eliminare porosità e crepe e testare la resistenza finale alla fatica.
- Applicazione industriale e Scala (产业应用): Eseguire test completi su componenti reali di fabbrica, redigere standard industriali ufficiali e avviare la produzione su vasta scala.
12. Domande frequenti (FAQ)
D1: In che modo la tecnologia WAAM si differenzia dalla stampa 3D in metallo a fusione di polveri (PBF)?
Risposta: La tecnologia WAAM utilizza filo metallico e un arco elettrico per costruire rapidamente pezzi di grandi dimensioni, mentre la tecnologia Powder Bed Fusion utilizza polvere metallica fine e laser per stampare lentamente pezzi più piccoli e complessi. I sistemi a letto di polvere offrono dettagli superficiali più fini, ma la tecnologia WAAM permette di stampare pezzi larghi metri a una frazione del costo.
D2: La fabbricazione additiva WAAM è più economica della forgiatura tradizionale dei metalli o della lavorazione CNC?
Risposta: Sì, la tecnologia WAAM consente di risparmiare sui componenti metallici di grandi dimensioni e a basso volume, riducendo gli sprechi di materiale e accorciando i tempi di consegna. Riduce i tempi di consegna da mesi a giorni e diminuisce il rapporto Buy-to-Fly (il rapporto tra il peso del materiale di partenza e quello del pezzo finito) da 10:1 a circa 1,2:1.
D3: Qual è la principale sfida nella produzione industriale di WAAM oggi?
Risposta: La gestione dell’accumulo di calore durante i lunghi cicli di stampa rimane la sfida principale nella produzione WAAM. Il calore incontrollato altera le dimensioni del bagno di fusione, riduce la precisione dimensionale e crea tensioni interne. I sistemi di controllo automatizzati basati su sensori e gli strumenti di tracciamento digitale contribuiscono a risolvere questo problema.
Informazioni sull’autore: Felix Lee è l’amministratore delegato di ForgeciseFelix è un’azienda specializzata in tecnologie avanzate di produzione additiva. Si occupa di deposizione robotizzata ad arco di filo, pianificazione automatizzata del percorso utensile e sistemi di rilevamento intelligenti per la lavorazione industriale dei metalli.