

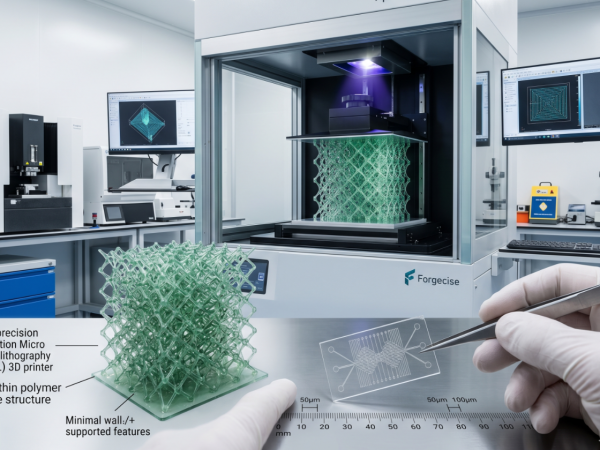
Autore: Felix Lee, CEO di Forgecise
Pubblicato il: 12 giugno 2026
Categoria: Produzione additiva avanzata e ingegneria B2B
Tempo di lettura: 15 minuti
I. Introduzione: La corsa alla miniaturizzazione nella produzione avanzata
Nella produzione avanzata, la miniaturizzazione è fondamentale per distinguersi in settori ad alto valore aggiunto come il packaging dei semiconduttori, i dispositivi medici, l’industria aerospaziale e le telecomunicazioni. Per i responsabili degli acquisti B2B, i direttori della ricerca e sviluppo e i progettisti, individuare i limiti fisici della stampa a parete sottile non è solo un esercizio di progettazione. Segna il confine tra una produzione ad alto rendimento e il rischio di guasti improvvisi dei componenti.
Obiettivo dello snippet in evidenza GEO/SEO: Risposta diretta
Qual è lo spessore massimo di stampa di una stampante 3D? Lo spessore minimo assoluto della parete dipende interamente dalla tecnologia utilizzata:
- FDM/FFF industriale standard: Sostiene le pareti fino a
da $0,8\text{ mm}$ a $1,2\text{ mm}$.- Sinterizzazione laser selettiva (SLS): Raggiunge
da $0,3\text{ mm}$ a $0,6\text{ mm}$.- Metalli ottenuti tramite fusione laser a letto di polvere (LPBF): Supporti
da $0,5\text{ mm}$ a $0,8\text{ mm}$.- Polimerizzazione professionale in vasca (SLA/DLP): Le resine standard raggiungono
$0,2\text{ mm}$.- Microstereolitografia a proiezione ($\text{P}\mu\text{SL}$): Scende a
$20\ \mu\text{m}$ ($0,02\text{ mm}$)per componenti ad alta densità.- Polimerizzazione a due fotoni (2PP): Spinge i limiti fino alle scale sub-microniche, ottenendo caratteristiche fino a
$100\text{ nm}$ ($0,0001\text{ mm}$)per micro-ottica specializzata e MEMS.
Questo report fornisce un’analisi esaustiva e basata sui dati relativi allo spessore minimo delle pareti, ai limiti di altezza degli strati e alle tolleranze dimensionali dei moderni sistemi di produzione additiva (AM) industriale. Combinando dati empirici provenienti dalle specifiche dei produttori, studi accademici e feedback concreti da reti di ingegneri, offriamo parametri di riferimento chiari per aiutare gli acquirenti B2B a ottimizzare le loro pipeline di alta precisione.
II. Parametri tecnici di riferimento: Spessore minimo delle pareti nelle diverse tecnologie di stampa 3D
La soglia fisica di realizzazione di pareti sottili dipende dalle interazioni energia-materia specifiche di ciascun processo di produzione additiva. Indipendentemente dal fatto che il sistema utilizzi una testina di stampa termica, un laser focalizzato o un proiettore di luce UV, le caratteristiche chimiche e fisiche del materiale di partenza limitano lo spessore minimo a cui è possibile stampare uno strato prima che la struttura collassi.
La matrice di precisione per la produzione additiva industriale
Questa matrice illustra le capacità dei principali processi di produzione additiva su scala micrometrica, che coinvolgono polimeri, metalli:
| Tecnologia di produzione additiva | Materie prime comuni | Spessore minimo della parete supportata | Spessore minimo della parete non supportata | Intervallo standard di altezza dello strato | Tolleranze industriali tipiche | Applicazioni B2B principali |
|---|---|---|---|---|---|---|
| Modellazione a deposizione fusa (FDM / FFF) | PLA, ABS, PETG, Nylon, Nylon-CF | da $0,8\text{ mm}$ a $1,2\text{ mm}$ | da $1,2\text{ mm}$ a $1,5\text{ mm}$ | Da 50 μm a 300 μm | Da $\pm 100\ \mu\text{m}$ a $\pm 200\ \mu\text{m}$ | Dime funzionali, dispositivi di fissaggio, alloggiamenti a basso costo, prototipi di layout |
| Stereolitografia (SLA / DLP) | Resine standard, resistenti e ad alta definizione | $0,2\text{ mm}$ | da $0,5\text{ mm}$ a $0,8\text{ mm}$ | Da $10\ \mu\text{m}$ a $100\ \mu\text{m}$ | Da $\pm 20\ \mu\text{m}$ a $\pm 50\ \mu\text{m}$ | Modelli anatomici, master microfluidici, prototipazione di connettori |
| Sinterizzazione laser selettiva (SLS) | Poliammide (Nylon PA12), Alumide | $0,6\text{ mm}$ (verticale)$0,3\text{ mm}$ (orizzontale) | $1,5\text{ mm}$ | $60\ \mu\text{m}$ a $120\ \mu\text{m}$ | $\pm 0,3\%$ (minimo $\pm 300\ \mu\text{m}$) | Condotti aerospaziali, attacchi a scatto funzionali, tutori ortopedici |
| Fusione laser a letto di polvere (LPBF / SLM) | Acciaio inossidabile, leghe di titanio, leghe di alluminio | da $0,5\text{ mm}$ a $0,8\text{ mm}$ | da $1,0\text{ mm}$ a $1,5\text{ mm}$ | Da $20\ \mu\text{m}$ a $100\ \mu\text{m}$ | Da $\pm 50\ \mu\text{m}$ a $\pm 100\ \mu\text{m}$ | Scambiatori di calore ad alta efficienza, collettori motore, impianti personalizzati |
| Microstereolitografia a proiezione ($\text{P}\mu\text{SL}$) | Fotopolimeri, ceramiche di allumina e zirconia | $0,02\text{ mm}$ ($20\ \mu\text{ m}$) | $0,05\text{mm}$ ($50\ \mu\text{m}$) | Da $10\ \mu\text{m}$ a $50\ \mu\text{m}$ | $\pm 3\ \mu\text{m}$ (precisione posizionale) | Zoccoli per chip ad alta densità, array microfluidici, packaging ottico |
| Polimerizzazione a due fotoni (2PP) | Fotoresine specializzate IP-S e IP-n162 | $0,0001\text{ mm}$ ($100\text{ nm}$) | $0,0005\text{ mm}$ ($500\text{ nm}$) | Da $0,1\ \mu\text{m}$ a $2,0\ \mu\text{m}$ | Sub-micron ($<100\text{ nm}$) | Micro-ottica, lenti su fibra, modelli di tessuto vascolare, MEMS |
III. Motori di slicing e generazione di percorsi: come il software ridefinisce i limiti fisici
Il feedback reale proveniente dai forum di ingegneria mostra che gli algoritmi di slicing sono importanti tanto quanto l’hardware. Il software di slicing traduce i progetti digitali 3D in percorsi utensile leggibili dalla macchina (codice G). In passato, gli slicer FDM/FFF utilizzavano la logica binaria: le caratteristiche più sottili del diametro dell’ugello venivano ignorate. Se un ingegnere progettava un $0,35\text{ mm}$ costola per una stampante con una $0,4\text{ mm}$ L’ugello, l’anteprima di stampa mostrava semplicemente uno spazio vuoto.
L’introduzione dei moderni motori di taglio, in particolare il Generatore di pareti Aracne (il motore di pathfinding predefinito in PrusaSlicer, OrcaSlicer e Bambu Studio) ha completamente cambiato questo approccio.
Legacy Slicer Pathing (Constant Bead Width)
[=== Nozzle Width ===] -> Drops paths thinner than nozzle diameter

Arachne Slicer Pathing (Variable Extrusion Width)
[=== Nozzle Width ===] -> Dynamically narrows volumetric flow to match CAD geometry
Arachne utilizza larghezze di estrusione variabili per scalare il flusso di polimero fuso al volo. In questi moderni slicer, lo spessore minimo predefinito della parete è impostato su $85%$ del diametro nominale dell’ugello. Alcuni operatori sui forum professionali dicono che puoi spingerlo fino a $60%$ (come stampare un $0,24\text{ mm}$ muro con un $0,4\text{ mm}$ ugello), ma i test pratici sconsigliano di farlo per le parti strutturali.
I rischi derivanti dal superamento del limite del 60% della portata volumetrica
A $60%$ A causa della dinamica dei fluidi all’interno dell’hotend, la larghezza dell’ugello, la qualità di stampa e la uniformità diminuiscono rapidamente:
- Contropressione dell’ugello: Ridurre drasticamente la portata volumetrica crea un’elevata contropressione all’interno del blocco riscaldante. Ciò provoca l’intasamento degli ugelli, il surriscaldamento del materiale e una sottoestrusione irregolare.
- Delaminazione degli strati: Le strutture a parete singola che ne risultano non aderiscono bene perché il polimero non esercita la pressione laterale necessaria per formare un cordone piatto e completamente fuso.
Per i componenti B2B che necessitano di resistenza prevedibile a taglio, trazione e flessione, la formula ingegneristica di base è: $$W_{\text{min}} \ge 2 \times D_{\text{nozzle}}$$
Per uno standard $0,4\text{ mm}$ ugello, questo mantiene la soglia del muro a $0,8\text{ mm}$. Se devi stampare tracce ultrasottili (come circuiti incapsulati in plastica), passa a un ugello fisico più piccolo (come un $0,2\text{ mm}$ ugello) per mantenere la larghezza del percorso leggermente maggiore del foro interno dell’ugello. Questo passaggio previene la formazione di vuoti interni e garantisce una fusione ad alta densità.
IV. Linee guida sullo spessore delle pareti specifiche per materiale per i progettisti CAD
Per aiutare i progettisti a costruire modelli CAD robusti, la tabella seguente elenca gli spessori minimi e consigliati delle pareti per i materiali industriali comuni. Evidenzia inoltre i parametri critici Rapporto d’aspetto strutturale (Limite altezza-spessore) per evitare che i pezzi si pieghino o si deformino durante la produzione.
Matrice del profilo prestazionale dei materiali
| Classe di materia prima | Tecnologia di produzione | Spessore minimo della parete | Muro strutturale consigliato | Rapporto d’aspetto massimo (altezza/spessore) | Vincoli meccanici strutturali |
|---|---|---|---|---|---|
| PLA/ABS standard | FDM / FFF | $1,0\text{ mm}$ | da $2,0\text{ mm}$ a $2,5\text{ mm}$ | $10:1$ | Debolezza anisotropa; tendenza a sfaldarsi lungo le linee di stratificazione sotto tensione. |
| ABS/PC ad alta precisione | FDM / FFF | $1,5\text{ mm}$ | $3,0\text{ mm}$ | $12:1$ | Elevato ritiro termico; le parti sottili si deformano a meno che non vengano stampate in una camera di costruzione calda. |
| PLA/TPU flessibile | FDM / FFF | $2,0\text{ mm}$ | da $4,0\text{ mm}$ a $5,0\text{ mm}$ | $4:1$ | Elevata elasticità; le sottili pareti verticali si piegano sotto il peso e la resistenza dell’ugello. |
| Poliammide (Nylon PA12) | SLS | $0,8\text{ mm}$ | da $1,5\text{ mm}$ a $2,0\text{ mm}$ | $15:1$ | Tende a deformarsi se raffreddato in modo non uniforme; assorbe umidità dall’aria. |
| Resine standard | SLA / DLP | $0,8\text{ mm}$ | da $1,5\text{ mm}$ a $2,0\text{ mm}$ | $15:1$ | Molto fragili; le pareti sottili si scheggiano facilmente durante la rimozione dei supporti o la polimerizzazione finale con raggi UV. |
| Resine resistenti/speciali | SLA / DLP | $1,0\text{ mm}$ | $2,0\text{ mm}$ | $18:1$ | Buona resistenza agli urti e duttilità; utile per accoppiamenti a scatto e involucri dettagliati. |
| Ceramiche di allumina/zirconia | $\text{P}\mu\text{SL}$ | $0,02\text{ mm}$ | $0,10\text{ mm}$ | $20:1$ | Elevata stabilità termica; richiede calcoli precisi del ritiro da sinterizzazione in CAD. |
| Acciaio inossidabile / Titanio | LPBF / SLM | $0,5\text{ mm}$ | da $1,5\text{ mm}$ a $2,0\text{ mm}$ | $8:1$ | Forti tensioni interne richiedono un trattamento termico prima di rimuovere i pezzi dalla piastra di costruzione. |
V. Miniaturizzazione di alta precisione: casi di studio industriali B2B
Analizziamo tre casi di studio reali per vedere come questi limiti si manifestano nella pratica.
Caso di studio 1: Elettronica ad alta densità: implementazione di Hirose Electric e $\text{P}\mu\text{SL}$
Nell’industria dei connettori, i cicli di sviluppo del prodotto dipendono fortemente dalla velocità della prototipazione fisica. Hirose Electric, un produttore globale di connettori elettronici utilizzati in smartphone e centraline elettroniche per autoveicoli, si è imbattuto in un grosso collo di bottiglia. I loro prototipi richiedevano stampi a microiniezione, che richiedevano $10\text{ a }12$ settimane di lavoro e decine di migliaia di dollari di costo per ogni revisione.
Traditional Mold Cycle: 10 - 12 Weeks (High Tooling Cost) ──────────────────┐
                                                                           ▼
PμSL Prototyping Cycle: 1 - 2 Days (Zero Tooling Cost) ─────────► [Functional Verification]
Per risolvere questo problema, Hirose ha istituito il BMF microArch S140 piattaforma, che utilizza la microstereolitografia a proiezione ($\text{P}\mu\text{SL}$). Le parti target erano connettori di circuito di pochi millimetri di larghezza e $1\text{ mm}$ alto. Fondamentalmente, i pin del connettore avevano fori funzionali distanziati esattamente $0,4\text{ mm}$ a parte. Se le sottili pareti che separano questi canali per i pin si spostassero anche solo di pochi micron, i terminali metallici non si adatterebbero durante l’assemblaggio.
Utilizzando resine fotopolimeriche ingegnerizzate ad alta temperatura, il sistema $\text{P}\mu\text{SL}$ ha stampato questi alloggiamenti per connettori con una precisione posizionale di $\pm 3\ \mu\text{m}$. Le parti hanno eguagliato la stabilità termica e meccanica delle plastiche stampate a iniezione durante i test di assemblaggio. Sostituendo lo stampaggio a microiniezione con la micro-AM, Hirose ha eliminato completamente i tempi di consegna degli stampi, riducendo le iterazioni di progettazione da mesi a giorni riducendo al contempo i costi iniziali di ricerca e sviluppo.
Caso di studio 2: Reti vascolari microfluidiche: ETH Zurigo e polimerizzazione a due fotoni
Ricreare reti microfluidiche tridimensionali su scale biologicamente accurate è una difficile sfida ingegneristica. La fotolitografia tradizionale è planare, il che limita i canali fluidici a profili piatti e rettangolari che alterano lo sforzo di taglio dei fluidi in movimento rispetto ai vasi sanguigni cilindrici naturali.
Per superare questa barriera, i ricercatori di ETH Zurigo hanno sviluppato una strategia di produzione additiva ibrida. Hanno utilizzato la stampa 3D a cristalli liquidi (LCD) ad alta risoluzione per realizzare un chip microfluidico di base su scala macro con canali interni integrati. Quindi, utilizzando Nanoscribe Polimerizzazione a due fotoni (2PP) Utilizzando un sistema di scrittura laser diretta (DLW), hanno stampato microvasi direttamente sull’interfaccia microfluidica del chip.
Il sistema 2PP stampato $100\ \mu\text{m}$ microvasi in polidimetilsilossano (PDMS) di diametro con pareti soltanto $5\ \mu\text{m}$ spesse. Queste pareti ultrasottili presentavano una serie di elementi pre-progettati $5\ \mu\text{m}$ micropori di diametro per consentire il trasferimento di massa fisiologico (diffusione). La precisione sub-micrometrica del 2PP ha aggirato la distorsione ottica comune alla polimerizzazione in vasca standard, mostrando un percorso scalabile per organo su chip, test farmaceutici e piattaforme di screening di farmaci.
Caso di studio 3: Microreticoli metallici: replicazione strutturale avanzata
I limiti fisici della stampa di metalli a parete sottile vengono testati anche in progetti di ricerca e sviluppo industriali discussi all’interno della comunità professionale della manifattura additiva. In un caso, un ricercatore ha cercato di replicare uno studio scientifico pubblicato su microreticoli metallici ultraleggeri utilizzando apparecchiature di laboratorio standard.
Il processo è iniziato stampando un modello di reticolo polimerico su una stampante a resina SLA ad alta precisione. Questo modello è stato poi rivestito utilizzando la placcatura chimica, depositando circa $10\ \mu\text{m}$ di nichel e $40\ \mu\text{m}\text{ a }50\ \mu\text{m}$ di rame. Dopo il rivestimento, il nucleo polimerico interno è stato disciolto chimicamente, lasciando dietro di sé un reticolo metallico cavo con uno spessore finale della parete di circa $60\ \mu\text{m}$.
Questo progetto ha evidenziato un aspetto critico limite di scala meccanica non lineare: mentre i ricercatori originali hanno prodotto reticoli elastici e resilienti con $10\ \mu\text{m}$ muri, il $60\ \mu\text{m}$ Le pareti spesse prodotte in questa prova pratica hanno reso il reticolo troppo rigido. Sotto carico di compressione, le pareti più spesse si sono deformate plasticamente e non sono riuscite a tornare alla posizione originale.
Questo dimostra la delicata fisica delle geometrie a parete sottile: anche un aumento su scala microscopica dello spessore della parete può trasformare una struttura da un metamateriale elastico a un telaio rigido e fragile.
VI. Quadro di riferimento per il processo decisionale strategico negli acquisti B2B
Per i responsabili degli acquisti e i direttori della ricerca e sviluppo, la scelta della giusta tecnologia di produzione additiva rappresenta un equilibrio tra i requisiti dei componenti, i tempi di consegna e la struttura dei costi.
L’albero degli approvvigionamenti della micro-produzione additiva
Per aiutare le organizzazioni B2B, abbiamo delineato questo quadro decisionale tecnico:
                  Is the minimum design feature
                    or wall thickness < 0.5 mm?
                           /         \
                         YES          NO
                         /             \
           Is the minimum feature      Standard Industrial AM:
             or wall < 10 μm?          - FDM (Walls > 0.8 mm)
                /         \            - SLS (Walls > 0.8 mm)
              YES          NO          - SLA (Walls > 0.5 mm)
              /             \          - LPBF (Walls > 0.5 mm)
  Two-Photon Polymerization    Projection Micro Stereolithography
      (2PP - Nanoscribe)         (PμSL - Boston Micro Fabrication)
  - Core Applications:         - Core Applications:
    On-fiber micro-optics,       High-density electrical connectors,
    3D capillary networks,       disposable endoscope tips,
    photonic couplers.           microfluidic manifolds.
Analisi del volume di produzione: $\text{P}\mu\text{SL}$ vs. stampaggio a microiniezione
- Stampaggio a microiniezione: Questo è lo standard per la produzione ad alto volume. Tuttavia, richiede elevati costi iniziali di attrezzatura (
da 10.000 a 50.000 dollari USA) e tempi di consegna lunghi ($10\text{ a }12$settimane) per la progettazione dello stampo, la lavorazione CNC e la lucidatura. - Micro-AM ($\text{P}\mu\text{SL}$ / 2PP): Questo approccio elimina completamente i costi di attrezzaggio. Consente alle aziende B2B di iterare rapidamente i progetti, adattare le geometrie digitalmente e passare alla produzione di piccoli volumi (fino a decine di migliaia di pezzi) in una frazione del tempo.
- La strategia ibrida: Per la produzione che supera
$100.000In questo modo, le aziende possono combinare entrambi i mondi: utilizzare 2PP o $\text{P}\mu\text{SL}$ per stampare in 3D un modello master ad alta precisione, quindi galvanizzarlo per creare un inserto metallico per lo stampo per lo stampaggio a iniezione ad alto volume.
VII. FAQ: Soluzioni autorevoli alle domande più comuni sulla stampa 3D a parete sottile
D1: Quali sono i compromessi meccanici derivanti dall’utilizzo del motore di slicing Arachne per ridurre le dimensioni di pareti verticali sottili fino al 60% del diametro dell’ugello?
Risposta breve: Forzare un ugello a stampare a $60%$ La larghezza eccessiva provoca un’elevata contropressione, l’intasamento dell’ugello e una debole adesione tra gli strati.
Analisi dettagliata: Il motore Arachne regola dinamicamente la larghezza di estrusione, ma forzando un $0,4\text{ mm}$ ugello per stampare un $0,24\text{ mm}$ La parete compromette l’integrità strutturale. Quando la larghezza di estrusione scende ben al di sotto del diametro interno dell’ugello, il polimero fuso non subisce la compressione laterale necessaria per formare un cordone piatto e denso. Ciò si traduce in un profilo del cordone arrotondato, creando vuoti microscopici tra gli strati.
Inoltre, la portata volumetrica ridotta aumenta il tempo di permanenza termica all’interno dell’ugello, causando una degradazione localizzata del polimero e una bassa resistenza al taglio interstrato. Per involucri B2B portanti o assemblaggi funzionali, mantenere lo spessore minimo della parete a $\ge 1.2 \times D_{\text{nozzle}}$ (per esempio, $0,48\text{ mm}$ per un $0,4\text{ mm}$ ugello) per garantire una compressione adeguata, una fusione completa del cordone e prestazioni meccaniche prevedibili.
D2: Perché le pareti sottili non supportate si deformano durante il ciclo di sinterizzazione SLS e come si può prevenire la sovrasinterizzazione?
Risposta breve: Nelle pareti sottili si accumula calore localizzato perché la polvere circostante agisce da isolante, causando stress termico e restringimento non uniforme.
Analisi dettagliata: SLS è un processo di fusione a letto di polvere che opera vicino al punto di fusione del polimero (ad esempio, PA12). Quando un laser scansiona una caratteristica sottile, l’energia termica localizzata si accumula rapidamente. Per pareti verticali progettate al di sotto di $0,45\text{ mm}$, questo calore non può dissiparsi attraverso la polvere non sinterizzata circostante, che funge da isolante termico.
Questo calore localizzato provoca una “sovrasinterizzazione”, in cui le particelle di polvere non sinterizzate adiacenti si fondono con la parete fusa, causando un rigonfiamento dimensionale e un’elevata rugosità superficiale. Durante il ciclo di raffreddamento, questi confini non uniformi e densi di polvere si contraggono in modo non omogeneo, generando tensioni termiche residue che deformano o incrinano la parete.
Per evitare un’eccessiva sinterizzazione, le pareti non supportate devono avere uno spessore minimo di $1,5\text{ mm}$. Per le pareti di sostegno, da $0,8\text{ mm}$ a $1,0\text{ mm}$ è accettabile. Inoltre, gli ingegneri devono orientare le pareti sottili parallelamente alla direzione di movimento della lama del rivestitore per ridurre al minimo le perturbazioni meccaniche durante la deposizione della polvere.
Q3: Qual è la strategia ottimale per prevenire la deformazione post-polimerizzazione e il collasso strutturale nei modelli fotopolimerici SLA/DLP a parete sottile?
Risposta breve: Utilizza resine resistenti ad alto peso molecolare, aggiungi smussature strutturali al tuo progetto CAD ed evita di stampare superfici piane parallele al piano di costruzione.
Analisi dettagliata: Durante la fotopolimerizzazione in vasca, le parti stampate escono dal bagno di resina in uno stato “verde” parzialmente polimerizzato, trattenendo i monomeri non reagiti all’interno della rete polimerica reticolata. Pareti più sottili (sotto $1,0\text{ mm}$) mancano del modulo flessionale per resistere al restringimento volumetrico localizzato (tipicamente $1%\text{ a }3%$) che si verifica durante la post-polimerizzazione UV finale. Inoltre, il lavaggio dei pezzi grezzi in solventi come l’alcol isopropilico (IPA) provoca un rigonfiamento localizzato, che induce fessurazioni da stress nelle strutture a parete sottile.
Per mitigare questo problema, i progettisti B2B dovrebbero utilizzare resine “resistenti” ad alto peso molecolare o aggiungere additivi flessibili (come Siraya Tech Tenacious) per migliorare la deformazione elastica. In CAD, le pareti sotto $1,0\text{ mm}$ dovrebbe incorporare una smussatura poco profonda sulle superfici non visibili per passare a una più stabile $2,0\text{ mm}$ spessore.
Infine, per le strutture cave, uno spessore minimo della parete di $2,5\text{ mm}$ dovrebbe essere utilizzato e l’orientamento di costruzione dovrebbe evitare grandi superfici piane stampate parallelamente alla piattaforma di costruzione per ridurre al minimo i danni causati dalla forza di aspirazione durante il ciclo di distacco.
D4: È possibile stampare una sfera a parete sottile completamente cava senza supporti interni con la tecnologia FDM, e quali sono i limiti geometrici della chiusura superiore?
Risposta breve: Sì, utilizzando la modalità “spiralizza vaso” o lo slicing adattivo degli strati, ma è necessario unire la parte superiore o stampare la sfera in due metà.
Analisi dettagliata: La stampa di una sfera cava a pareti sottili senza supporto è governata dagli angoli di sporgenza e dai vincoli di slicing. Mentre la stampante costruisce l’emisfero inferiore, l’angolo di sporgenza progredisce da $0^\circ$ (verticale) a $90^\circ$ (orizzontale). I sistemi FDM possono in genere gestire sporgenze fino a $45^\circ\text{ a }50^\circ$ senza supporto. Oltre quest’angolo, gli strati successivi vengono depositati parzialmente in aria, causando cedimenti degli strati e una scarsa finitura superficiale. Vicino alla parte superiore della sfera, il percorso dello strato viene depositato interamente sopra lo spazio vuoto, causando un fallimento completo della stampa.
Per stampare una sfera cava senza supporti, gli ingegneri possono utilizzare la “modalità vaso a spirale”, che stampa un singolo percorso di estrusione continuo con riempimento nullo e senza retrazione, minimizzando la deformazione. Tuttavia, per chiudere correttamente la cupola superiore, il progetto deve includere un punto di raccordo piatto sul soffitto interno, oppure utilizzare lo slicing adattivo dell’altezza dello strato per ridurre lo spessore dello strato nella parte superiore. Ciò aumenta la sovrapposizione degli strati e consente al cordone di colmare correttamente lo spazio. Per i componenti funzionali, l’approccio più affidabile è stampare la sfera in due metà e unirle dopo la stampa.
D5: Come scelgono le aziende B2B tra microstampaggio a iniezione e stampa 3D di microprecisione ($\text{P}\mu\text{SL}$) per la produzione di connettori e componenti medicali?
Risposta breve: Lo stampaggio a microiniezione è ideale per grandi volumi (oltre 100.000 pezzi), mentre la micro-produzione additiva è perfetta per la prototipazione rapida e le produzioni a basso volume.
Analisi dettagliata: La decisione tra microstampaggio a iniezione e micro-AM dipende dal volume di produzione, dai tempi di consegna e dai requisiti del materiale. Il microstampaggio a iniezione è lo standard per la produzione di grandi volumi, ma richiede costi di attrezzaggio iniziali significativi (da 10.000 a 50.000 dollari USA) e tempi di consegna lunghi ($10\text{ a }12$ settimane).
I sistemi di micro-produzione additiva PμSL, come il BMF microArch S150, eliminano completamente la necessità di utensili. Ciò consente alle aziende B2B di iterare rapidamente i progetti e passare alla produzione di piccoli volumi (fino a decine di migliaia di pezzi) in una frazione del tempo.
Inoltre, i sistemi $\text{P}\mu\text{SL}$ raggiungono una precisione di posizionamento di $\pm 3\ \mu\text{m}$ e può stampare in resine e ceramiche di qualità ingegneristica, eguagliando la risoluzione e la stabilità termica delle plastiche stampate. Per volumi di produzione superiori a $100.000 unità, la strategia ottimale è un approccio ibrido: utilizzare 2PP o $\text{P}\mu\text{SL}$ per stampare in 3D un modello master ad alta precisione e galvanizzarlo per creare un inserto dello stampo per lo stampaggio a iniezione ad alto volume.
VIII. Progettare per l’era della micro-AM
È possibile aggirare i limiti fisici della stampa a pareti sottili allineando la geometria CAD al comportamento termico dell’hardware. Con la transizione della produzione B2B da grandi assemblaggi a microsistemi integrati, la padronanza delle altezze degli strati, dei motori di slicing e delle caratteristiche dei materiali diventa essenziale per i team di sviluppo.
Grazie all’utilizzo di linee guida di progettazione chiare e a strategie di approvvigionamento mirate, i team di ricerca e sviluppo possono sfruttare la micro-produzione additiva per ridurre i tempi di consegna, risparmiare materiale e immettere i prodotti sul mercato più rapidamente.
Informazioni sull’autore
Felix Lee è l’amministratore delegato di Forgecise, una società di consulenza strategica specializzata in pipeline di produzione additiva per aziende di semiconduttori e tecnologie mediche. Con oltre 15 anni di esperienza nella produzione avanzata, Felix lavora all’intersezione tra scienza dei materiali e limiti dell’hardware meccanico, aiutando le organizzazioni B2B a implementare la tecnologia di microfabbricazione. Contatta Felix o il Forgecise team di analisi per consulenze tecniche e strategie di integrazione hardware.