

















- Autore: Felix Lee, CEO di Forgecise
- Data di pubblicazione: 10 luglio 2026
- Tempo di lettura: Circa 15 minuti
- Categoria: Produzione additiva, strategia di approvvigionamento B2B, automazione industriale
- Sintesi: Un’analisi basata sui dati di come le aziende del settore scaleranno la produzione in serie nel 2026 utilizzando la fotopolimerizzazione in vasca di grande formato. Include una suddivisione tecnologica (SLA, MSLA, LFD, LSPc), casi di studio B2B reali (NASA, Texas A&M, Prototek), modelli finanziari TCO e autorevoli protocolli di sicurezza sul lavoro.
1. Introduzione: Il riallineamento additivo del 2026
Il settore globale della produzione additiva sta attraversando una fase di profondo riassetto. Stiamo passando rapidamente dalla prototipazione rapida in fase di progettazione alla produzione in serie di componenti funzionali, a volumi medio-bassi. Questo cambiamento strutturale sta generando ingenti investimenti di capitale nei principali settori economici. Governi e imprese stanno investendo massicciamente in ricerca e sviluppo e localizzazione.
- Gli Stati Uniti Rimane uno dei mercati più grandi e promettenti per le soluzioni di produzione additiva. Sta accelerando gli investimenti nei settori aerospaziale, della difesa e dei dispositivi medici.
- Cina Finanzia attivamente la ricerca e i processi di produzione additiva per difendere ed espandere la sua enorme base produttiva nazionale.
- Le economie europee, in particolare la Germania, Sfruttare i modelli dell’Industria 4.0 per creare reti di produzione nazionali competitive e localizzate che riducano le vulnerabilità della catena di approvvigionamento globale.
All’interno di questo contesto macroeconomico, l’acquisto di un sistema ad alte prestazioni stampante 3D a resina di grande formato Non è più solo una costosa novità di ricerca e sviluppo. È diventato un pilastro indispensabile della resilienza industriale.
               [ Traditional Subtractive Tooling ]
                               │
                               ▼ (High material waste, long lead times)
              [ Strategic Additive Manufacturing ]
                               │
        ┌──────────────────────┴──────────────────────┐
        ▼                                             ▼
[ Large-Scale SLA / MSLA ]                   [ Ultra-Fast LSPc Systems ]
(Isotropic functional parts,                 (Continuous throughput,
high surface fidelity)                       modular production lines)
Gli analisti di mercato evidenziano una traiettoria di crescita estremamente solida per questa tecnologia. Il mercato globale della stampa 3D è stato stimato a 29,29 miliardi di dollari nel 2025 e si prevede che si espanderà a 34,85 miliardi di dollari nel 2026. Entro il 2035, si prevede che il mercato globale raggiungerà circa 152,72 miliardi di dollari, con un tasso di crescita annuo composto (CAGR) del 17,96%.
Questa rapida espansione è sostenuta da una svolta decisiva nel 2026. I colli di bottiglia storici nell’ingegneria hardware, nell’automazione software e nella chimica avanzata dei polimeri vengono risolti simultaneamente. Storicamente, l’adozione industriale era limitata dagli elevati costi di acquisizione delle macchine, dalla bassa produttività volumetrica, dagli alti tassi di fallimento della stampa e dalla post-elaborazione manuale ad alta intensità di lavoro.
Nel 2026, questi limiti vengono attivamente superati grazie all’integrazione di sistemi multilaser, alla preparazione automatizzata della costruzione, alle reti di produzione localizzate e al monitoraggio del processo a circuito chiuso. Di conseguenza, la stampa 3D a resina di grande formato è diventata un’alternativa economicamente valida alla produzione sottrattiva convenzionale, come la lavorazione CNC, per geometrie complesse, dispositivi medici personalizzati, componenti aerospaziali strutturali leggeri e attrezzature rapide.
2. Spettro tecnico dei motori leggeri industriali
Per garantire affidabilità meccanica e precisione dimensionale su larga scala, i team di approvvigionamento B2B devono valutare le architetture dei motori ottici che governano la fotopolimerizzazione in vasca di grande formato. Queste tecnologie determinano la velocità di costruzione, l’aspetto superficiale e la coerenza ottica da bordo a bordo su volumi di costruzione estesi.
Stereolitografia (SLA)
La tecnologia SLA utilizza laser a stato solido diretti da scanner galvanometrici ad alta precisione per polimerizzare la resina punto per punto. Le piattaforme industriali standard, come la Linea Stratasys Neo (compreso il Neo450 E Neo800), sfruttano la tecnologia SLA per offrire proprietà meccaniche isotrope, un’eccezionale precisione geometrica e finiture superficiali altamente lucidate direttamente dalla piastra di costruzione. Sebbene l’esposizione laser punto per punto garantisca una risoluzione superiore, non è scalabile in termini di produttività volumetrica quando si stampano geometrie dense o solide su grandi superfici.
Stereolitografia mascherata (MSLA)
La tecnologia MSLA sostituisce il laser a punti con una sorgente luminosa a matrice di LED e una fotomaschera a cristalli liquidi (LCD) per polimerizzare interi strati simultaneamente. Questa architettura garantisce che la velocità di stampa rimanga indipendente dalla densità degli strati, risultando particolarmente utile per la produzione in serie e per la realizzazione di modelli visivi in grandi volumi. Tuttavia, le stampanti MSLA di fascia bassa spesso presentano problemi di diffusione e collimazione della luce, che possono causare imprecisioni dimensionali e dettagli sfocati e poco definiti vicino ai bordi esterni dell’ampia maschera LCD.
Display a bassa forza (LFD)
La tecnologia proprietaria LFD di Formlabs rappresenta un’evoluzione avanzata della MSLA, combinando un’unità di retroilluminazione ad alta intensità con una matrice di lenti piano-convesse personalizzata per ottenere un’eccezionale collimazione della luce. LFD integra una matrice di 145 LED a lunghezza d’onda uniforme che forniscono un’intensità di potenza ottica di 16 mW/cm² al piano di polimerizzazione, combinata con un software anti-aliasing pre-calibrato per ottenere una risoluzione sub-pixel. Utilizzando una membrana flessibile nel serbatoio della resina, LFD riduce al minimo le forze di distacco generate durante la separazione degli strati. Ciò consente supporti leggeri, finiture superficiali impeccabili e tolleranze dimensionali elevate (± 0,15% in XY) a velocità di costruzione verticali fino a 80 mm/h.
Fotopolimerizzazione del sottostrato lubrificante (LSPc)
Il processo LSPc di Nexa3D risolve le forze di delaminazione intrinseche alla polimerizzazione in vasca invertita grazie all’impiego di una membrana brevettata, autolubrificante e non degenerativa. Questo meccanismo impedisce completamente alla resina polimerizzata di aderire alla finestra della vasca. Ciò consente velocità di costruzione verticali fino a 240 mm/h (24 cm/h). LSPc offre un percorso ottico uniforme e privo di distorsioni su tutta la piastra di costruzione. Questo garantisce uniformità tra i pezzi e rende la tecnologia altamente scalabile per la produzione continua di livello industriale.
Stampanti 3D a resina di grande formato: tabella comparativa tecnica (2026)
La tabella seguente fornisce un’ampia analisi tecnica comparativa dei principali sistemi di stampa a resina di grande formato, sia professionali che semi-professionali, attualmente presenti sul mercato:
| Produttore e modello | Tecnologia dei motori leggeri | Volume di costruzione ($W \times D \times H$ in $\text{mm}$) | Risoluzione XY | Velocità verticale massima | Applicazioni B2B principali | Fascia di prezzo iniziale (USD) |
|---|---|---|---|---|---|---|
| Formlabs Form 4L | Display a bassa forza (LFD) | $353 × 196 × 350$ | $46\ \mu\text{m}$ | $80\text{ mm/h}$ | Attrezzature aerospaziali, dispositivi medici, prototipi ad alta fedeltà | Da $\$7.125 (Base) a $\$19.769 (Completo) |
| Nexa3D XiP Pro | Fotopolimerizzazione del sottostrato lubrificante (LSPc) | $292 × 163 × 410$ | $46\ \mu\text{m}$ ($23\ \mu\text{m}$ subpixel) | $240\text{ mm/h}$ | Produzione in serie, maschere/attrezzature funzionali, componenti elastomerici | $\$15.000$ – $\$25.000$ (Varia a seconda del pacchetto) |
| Phrozen Sonic Mega 8K V2 | MSLA (ParaLED Matrix 3.0) | $330 × 185 × 400$ | $43\ \mu\text{m}$ | $400\text{ strati/h}$ | Produzione di stampe agricole, oggetti di scena per cosplay, grandi modelli estetici | $\$1.500$ – $\$2.000$ |
| Elegoo Jupiter 2 | MSLA (COB + lente di Fresnel) | $302 × 162 × 300$ | $20 \times 26\ \mu\text{m}$ | $15 – 25\text{ mm/h}$ (a seconda della resina) | Modelli da esposizione estremamente dettagliati, componenti prodotti in piccole serie. | $949 (prezzo consigliato dal produttore) |
| Anycubic Photon Mono M7 Max | MSLA (COB + Sistema di uniformità della luce) | $223 × 126 × 230$ | $46\ \mu\text{m}$ (circa) | $100\text{ mm/h}$ (Resina ad alta velocità) | Verifica del design per i prosumer, prototipazione ingegneristica a basso costo | $\$599$ – $\$649$ |
3. Prove empiriche B2B: casi di studio da Reddit e LinkedIn
Un’analisi dettagliata delle esperienze degli utenti professionali condivise su piattaforme di social media, forum di settore e reti aziendali rivela come i diversi sistemi di stampa di grande formato si comportano sotto la pressione di ambienti di produzione rigorosi.
Caso di studio 1: Prototipazione e ripetibilità nel settore aerospaziale (subappalto NASA)
Un profilo operativo condiviso da un appaltatore della difesa che opera con l’identificativo AIRION-Difesa su Reddit vengono descritti i dettagli dell’implementazione del Formlabs Form 4L all’interno di un ambiente di produzione a supporto della ricerca NASA. L’operatore B2B ha sottolineato che il fattore principale nella scelta della Form 4L non era semplicemente la risoluzione pura, ma la ripetibilità meccanica e dimensionale dell’intero ecosistema.
Nei settori ad alta criticità, la risoluzione manuale dei problemi e le continue impostazioni di calibrazione comportano uno spreco di preziose ore di lavoro degli ingegneri. L’appaltatore ha constatato che le impostazioni pre-validate, l’erogazione automatizzata integrata della resina e la transizione senza soluzione di continuità ai sistemi Form Wash L e Cure L hanno permesso di raggiungere un tasso di successo di stampa di quasi il 99%. Questa efficienza del flusso di lavoro ha consentito al team di ingegneri di ridurre i tempi di consegna per i modelli aerospaziali visivi e funzionali, mantenendo l’intero ciclo di prototipazione internamente in tutta sicurezza.
Caso di studio 2: Sicurezza e conformità dei gruppi di lavoro industriali (Texas A&M)
In un rapporto dettagliato di un responsabile del laboratorio di produzione presso Texas A&MLa decisione di utilizzare un parco macchine Formlabs 24 ore su 24, 7 giorni su 7, è stata valutata dal punto di vista della sicurezza sul lavoro e della conformità ambientale. A causa delle preoccupazioni normative relative alle emissioni di composti organici volatili (COV) dai fotopolimeri industriali, l’istituto ha speso 10.000 dollari per assumere una società di consulenza professionale sulla qualità dell’aria.
L’azienda ha condotto un’analisi di 24 ore dell’area di lavoro della stampante utilizzando monitor specializzati per la qualità dell’aria. L’audit ha concluso che non erano presenti VOC significativi o rischi respiratori durante le normali operazioni della macchina. Questo caso sottolinea che le resine di livello professionale, come Formlabs Black V5presentano profili olfattivi molto più bassi rispetto alle resine economiche per uso domestico, emanando un leggero odore di vernice al lattice e richiedendo solo dispositivi di protezione individuale (DPI) standard da laboratorio, anziché complessi sistemi di ventilazione chimica localizzata.
Caso di studio 3: Strumenti microfluidici ad alta precisione
Un laboratorio di ricerca e sviluppo specializzato in microfluidica ha descritto in dettaglio la sua implementazione di Formlabs Modulo 4 E Modulo 4L Sistemi per la stampa di canali integrati ad alta precisione. Per i dispositivi microfluidici, le dimensioni del punto laser, la collimazione della luce e la chimica della resina a bassa reattività sono fondamentali.
Mentre i precedenti modelli di stereolitografia a volte presentavano problemi con la resina polimerizzata che ostruiva i canali sub-millimetrici, la matrice di retroilluminazione collimata della generazione 4L è riuscita a riprodurre questi dettagli fini senza dispersioni di luce. Il laboratorio ha osservato che la piattaforma LFD ha permesso di realizzare canali precisi e a tenuta stagna che tradizionalmente richiedevano costose e specializzate lavorazioni di micromachining del vetro o processi di soft litografia.
Caso di studio 4: Automazione della post-elaborazione presso Prototek (Italia)
Prototek, un’azienda italiana di servizi per la produzione additiva attiva dal 2007, ha condiviso la propria storia operativa, sottolineando l’importanza della post-elaborazione automatizzata. Nella produzione di componenti di grandi dimensioni in plastica ed elastomerica, la rimozione manuale della resina non polimerizzata è altamente inefficiente e soggetta alla formazione di crepe strutturali.
Integrando sistemi automatizzati di post-elaborazione chimico-meccanica (come Tecnologie di post-elaborazionePrototek ha eliminato la pulizia manuale e ridotto al minimo gli sprechi di solventi. L’integrazione del flusso di lavoro ha dimostrato che le proprietà meccaniche delle stampe in resina di grande formato e resistenti si realizzano appieno solo quando le fasi di pulizia e polimerizzazione sono standardizzate, riducendo drasticamente le microfratture causate dal polimero non polimerizzato residuo.
4. Analisi del forum: le 5 discussioni più recenti e le risposte più autorevoli
Domanda 1: Flessione dell’asse Z, forze di distacco e rigidità del portale nelle stampanti di grande volume
Risposta breve: Le forze di distacco (la forza di aspirazione generata durante la separazione degli strati) possono causare spostamenti massicci degli strati o errori di stampa se il portale della stampante non è sufficientemente rigido. Per gli acquisti B2B, la rigidità del telaio e del portale sono i principali parametri meccanici di affidabilità.
Sui forum professionali, gli utenti che discutono del Uniforme GK3 Ultra È stato notato che il produttore ha sostituito le doppie guide lineari del portale con una singola guida in alluminio lavorato, che ha introdotto una notevole flessione sull’asse Z durante i cicli di distacco. Questa deflessione meccanica causa spostamenti di micro-strati e guasti catastrofici della stampa.
Il consenso autorevole è che le vere prestazioni industriali richiedono un sistema a portale altamente rigido dotato di doppie guide lineari e viti a ricircolo di sfere pesanti, come visto su Nexa3D XiP Pro e sistemi SLA industriali. I nastri in gomma standard e i portali a binario singolo si degradano rapidamente sotto il peso di grandi blocchi di resina.
Domanda 2: Gestione termica e gradienti di temperatura localizzati
Risposta breve: Le resine fotopolimeriche sono altamente sensibili alla temperatura; le basse temperature ambientali aumentano la viscosità della resina, causando fallimenti catastrofici nella stampa. Il successo a livello industriale richiede una camera chiusa e riscaldata attivamente (da 60°C a 90°C) o una circolazione continua e dinamica della resina.
Le discussioni del forum evidenziano che le macchine di grande formato economiche, come la Elegoo Jupiter 2, presentano riscaldatori per vasche che tendono a distribuire il calore in modo non uniforme, riscaldando solo le sezioni della vasca adiacenti alla sonda del termostato.
La soluzione ideale per resine ad alta viscosità di grado ingegneristico richiede una camera riscaldata attivamente o un sistema di riscaldamento dinamico della vasca che faccia circolare continuamente la resina. Sulla Jupiter 2, gli utenti devono affidarsi al movimento automatico del piatto di stampa (posizionamento verticale) per miscelare fisicamente la resina e distribuire il calore in modo uniforme prima di iniziare la stampa, altrimenti rischiano difetti di polimerizzazione localizzati.
Domanda 3: Rifornimento dinamico della resina e omogeneità chimica a metà stampa
Risposta breve: Versare la resina fredda e non miscelata direttamente in una vasca calda e attiva provoca uno shock termico, che può causare linee di stratificazione, cedimenti dei supporti e deformazioni.
La procedura autorevole, elaborata da operatori esperti, prevede i seguenti passaggi:
- Preriscaldamento della resina: L’operatore deve preriscaldare la bottiglia di resina di rifornimento a circa 25°C – 30°C (utilizzando un bagno d’acqua calda o una fascia riscaldante elettrica) per eguagliare la temperatura della vasca attiva.
- Dispersione lenta: Anziché versare la resina preriscaldata direttamente nella vasca, è consigliabile versarla lentamente sulla superficie superiore del piatto di costruzione in movimento. La massa termica del piatto metallico stabilizza la temperatura della resina, mentre il flusso discendente distribuisce il liquido uniformemente nella vasca senza generare variazioni di corrente localizzate o intrappolare bolle d’aria.
Domanda 4: Costo totale di proprietà (TCO) ed ecosistemi aperti vs. chiusi
Risposta breve: Sebbene le stampanti MSLA open-source abbiano costi di investimento iniziali (CapEx) inferiori, la manodopera manuale, i costi di calibrazione e i tassi di errore di stampa più elevati spesso si traducono in un costo totale di proprietà (TCO) triennale superiore rispetto ai sistemi chiusi plug-and-play.
                     [ Total Cost of Ownership ]
                                  │
       ┌──────────────────────────┴──────────────────────────┐
       ▼                                                     ▼
[ Closed Ecosystem (Form 4L) ]              [ Open-Source MSLA (Mega 8K V2) ]
- High CapEx ($7k - $20k)                   - Low CapEx ($1.5k - $2k)
- Low labor (Pre-tuned settings)            - High labor (Manual tuning/failures)
- Consistent, predictable output            - Low material cost (Generic resins)
Per chiarire questa decisione, la tabella seguente illustra le variabili del TCO (Total Cost of Ownership) su un ciclo operativo industriale standard di tre anni:
| Costo variabile | Ecosistema LFD chiuso (ad esempio, Formlabs Form 4L) | MSLA open source (ad esempio, Phrozen Sonic Mega 8K V2) |
|---|---|---|
| Spese in conto capitale iniziali | Costo elevato (da 7.125 a 19.769 dollari, a seconda delle opzioni del pacchetto) | Basso (da 1.500 a 2.000 dollari) |
| Costo del materiale (al litro) | Costo moderato (79 dollari per uso generico, fino a 229 dollari per resine speciali) | Basso (da 20 a 40 dollari per resine standard di terze parti) |
| Costo dei materiali di consumo (pellicole per vaschette) | Costoso (249 dollari per serbatoio di resina proprietaria) | Basso (da 20 a 33 dollari per ogni foglio di ricambio in ACF o FEP) |
| Costi generali di manodopera (messa a punto/pulizia) | Basso (orientamento automatico, autolivellamento, lavaggio integrato) | Alto (livellamento manuale, svuotamento manuale della vasca, calibrazione delle impostazioni costanti) |
| Costo medio di ripristino in caso di guasto | Minimo (Rilevamento integrato dei detriti, tasso di successo di stampa del 99%) | Elevato (Resina sprecata a causa di stampe di grandi volumi non riuscite, tempi di inattività per la sostituzione del FEP) |
| Aggiornamenti/Software dell’ecosistema | Incluso (software PreForm, dashboard di monitoraggio cloud) | Variabile (costi per software di slicing di terze parti, plug-in a pagamento, supporto della community) |
Nel contesto B2B, vi è un consenso sul fatto che gli ecosistemi chiusi rappresentino un investimento operativo altamente prevedibile per le organizzazioni che non possono permettersi interventi di risoluzione dei problemi ad alta intensità di manodopera, mentre i sistemi aperti sono più adatti ad attività con tecnici dedicati e qualificati, in grado di assorbire i costi di manodopera per l’ottimizzazione manuale.
Domanda 5: Infrastruttura del luogo di lavoro e realtà della sicurezza nella fase di post-elaborazione
Risposta breve: I sistemi di grande formato richiedono ampi spazi di ingombro, sistemi di ventilazione attivi e procedure operative standard (SOP) strutturate per lo smaltimento dei rifiuti chimici. Lo scarico dei solventi di lavaggio nelle fognature comunali è severamente vietato.
Le recensioni del forum evidenziano che le stampanti di grande formato economiche come la Giove 2 Sono fisicamente ingombranti e utilizzano ampie doppie porte, richiedendo quasi 41 pollici di spazio libero orizzontale. Inoltre, la mancanza di un supporto standard per il piatto di stampa su alcune macchine economiche significa che, quando si solleva un modello pesante e cavo, la resina non polimerizzata residua intrappolata all’interno del modello si riverserà sul banco di lavoro.
Il piano infrastrutturale ufficiale deve includere:
- Riduzione delle emissioni di fumi: Un involucro di aspirazione (come ad esempio una tenda rigida in acrilico o ignifuga con ventilatori in linea che sfogano all’esterno).
- Gestione dei rifiuti liquidi: È necessario un apposito bacino per la raccolta dei rifiuti liquidi. In nessun caso l’acqua di lavaggio o l’alcol isopropilico (IPA) contaminato devono essere scaricati nelle fognature comunali. I rifiuti liquidi devono invece essere conservati in damigiane sigillate e smaltiti presso centri di riciclaggio industriale autorizzati.
5. Linee guida strategiche per gli acquisti destinate ai responsabili delle decisioni B2B
Per massimizzare il ritorno sull’investimento e ridurre al minimo le interruzioni operative, i responsabili degli acquisti aziendali dovrebbero calibrare le proprie scelte di acquisto in base ai volumi, alla precisione e alle esigenze specifiche delle strutture.
                    [ B2B Procurement Matrix ]
                                │
       ┌────────────────────────┼────────────────────────┐
       ▼                        ▼                        ▼
[ High Precision / Low Labor ] [ High Volume / Cost Focus ] [ High-Speed Production ]
- Select Closed LFD (Form 4L)  - Select Open MSLA (Mega)    - Select LSPc (XiP Pro)
- Best for medical/aerospace   - Best for visual models     - Best for industrial lines
Classificazione del mandato operativo
- Alta precisione, materiali certificati e bassi costi di manodopera: Se il caso d’uso principale è la prototipazione di dispositivi medici, modelli per la fusione di precisione, modelli visivi di livello aerospaziale o maschere di ingegneria funzionale, le organizzazioni dovrebbero standardizzare ecosistemi chiusi o semi-aperti altamente validati. Formlabs Form 4L Offre il flusso di lavoro plug-and-play più coerente. Eliminando la calibrazione manuale e offrendo motori di luce altamente collimati, questi sistemi riducono a pochi minuti i tempi di preparazione alla stampa e garantiscono risultati meccanici ripetibili e certificabili che giustificano ampiamente i maggiori costi di capitale e dei materiali di consumo.
- Produzione di output visivi ad alto volume e sensibilità al budget: Per gli studi di design, i creatori di oggetti di scena teatrali o gli studi di architettura, dove il volume estetico è più importante della rigorosa certificazione dimensionale, le piattaforme MSLA open-source sono altamente competitive. Phrozen Sonic Mega 8K V2 Offre un ampio volume di costruzione e un’elevata risoluzione dettagliata a un prezzo molto accessibile. Per avere successo con queste piattaforme, le organizzazioni devono destinare risorse interne sufficienti alla gestione della post-elaborazione manuale, alla calibrazione delle impostazioni e alla manutenzione regolare della vasca.
- Produzione in serie ad alta produttività: Quando il flusso di lavoro di produzione richiede una produzione di parti rapida e semicontinua che rivaleggia con lo stampaggio a iniezione tradizionale in termini di velocità, Nexa3D XiP Pro (O NXE 400ProI sistemi ) sono la scelta ottimale. Grazie alla tecnologia LSPc, questi sistemi possono generare fino a 19,5 litri di pezzi polimerizzati in meno di due ore, risultando ideali per linee di produzione ad alta pressione, produzione di elastomeri specializzati e stampaggio rapido.
Valutazione della prontezza delle infrastrutture
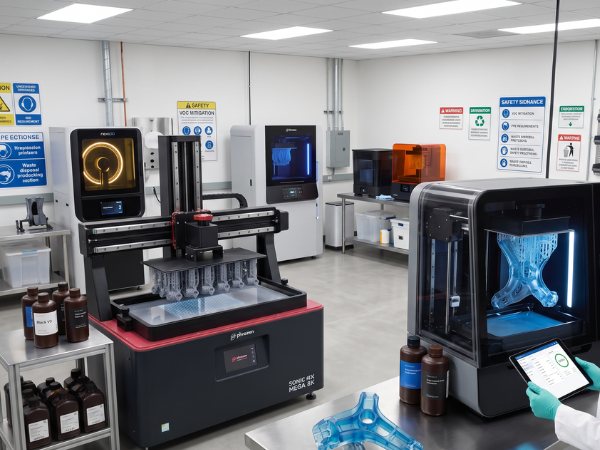
Prima di firmare un contratto di fornitura, i responsabili degli impianti devono verificare che il sito di installazione prescelto disponga dei controlli ambientali appropriati. Una sala di stampa a resina di grande formato conforme alle normative deve essere dotata di un sistema di aspirazione HVAC dedicato e non a ricircolo o di una cappa di aspirazione localizzata per la gestione dei VOC (composti organici volatili).
Il sito deve ospitare non solo l’ingombro fisico della stampante con le porte completamente estese, ma anche un ingombro equivalente per i lavabi e le camere di polimerizzazione UV. Infine, devono essere stabilite procedure operative standard per la gestione sicura dell’alcol isopropilico, compreso l’impiego di armadi di stoccaggio antideflagranti e un contratto formalizzato con un servizio locale di smaltimento dei rifiuti chimici. Affrontando queste variabili strutturali durante la fase di approvvigionamento, gli acquirenti aziendali possono integrare con successo un stampante 3D a resina di grande formato nei loro flussi di lavoro produttivi più ampi.
6. Verdetto finale: scegliere il proprio percorso additivo
Il mercato della stampa 3D a resina di grande formato del 2026 offre percorsi altamente specializzati. L’approvvigionamento non si basa più sulla scelta della stampante “migliore”, ma sull’abbinamento della tecnologia alle realtà operative. Gli ecosistemi chiusi come Formlabs LFD offrono una prevedibilità a basso costo di manodopera, mentre i sistemi MSLA open-source garantiscono un valore volumetrico senza pari a fronte di elevati costi di manodopera. Per chi gestisce linee di produzione seriale continua, i sistemi LSPc ad alta velocità rappresentano un futuro scalabile.
Prossimi passi per i responsabili delle decisioni B2B:
Valuta lo spazio disponibile e la capacità di climatizzazione del tuo stabilimento, calcola il costo orario della manodopera interna per la stampa e richiedi un pezzo di riferimento nel materiale di tua scelta. Solo così potrai calcolare con precisione il tuo costo totale di proprietà (TCO) triennale e assicurarti un futuro solido e ad alto rendimento per la produzione additiva.